ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
电动汽车充电器连接器引脚数控加工
充电器连接器引脚是高精度加工的电触点,可提供稳定的信号通信、高电流功率传输以及接触和接触电阻方面的热稳定性。Zintilon 的专业技术包括采用瑞士型车削和后续多轴铣削工艺对充电器连接器引脚进行 CNC 加工,以实现 3.3 千瓦和 22 千瓦的 II 级交流充电系统、50 千瓦和 350 千瓦的直流快速充电,以及先进的尺寸和导电性能。Zintilon 提供充电器连接器引脚加工服务,包括分段车削、CNC 铣削和复杂的多轴加工。精密瑞士型车削、CNC 铣削和镀银工艺有助于实现复杂几何形状和高精度的触点加工。
- 复杂销钉几何形状和接触面精度的加工
- 公差严格,高达±0.002英寸
- 精密瑞士车削、数控铣削和镀银
- 支持快速成型和全面生产
- 通过 ISO 9001 认证的汽车制造
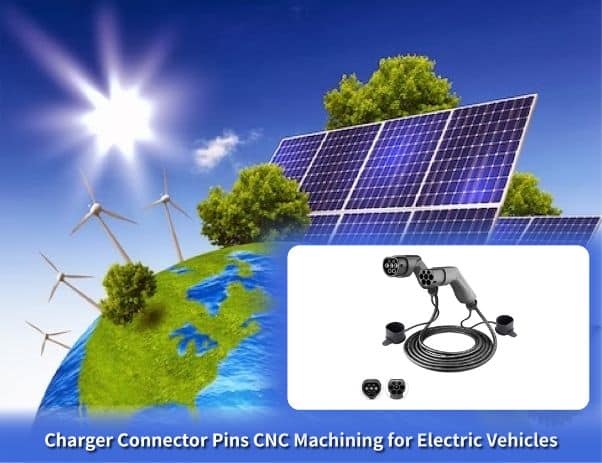
行业领军 15,000多家企业
为什么选择半导体公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供医疗部件,经认证注册机构验证符合 ISO9001 质量标准。
从原型设计到批量生产
开发功能原型,测试其电气性能和机械耐久性。在全面投产前,测试其机械和结构抗变形能力、插入力和尺寸性能。


原型充电器连接器引脚
构建和检验原型连接器引脚的电气耐久性和机械耐久性,有助于发现设计缺陷,并有助于在汽车行业中顺利过渡到全面生产。
关键点:
关键点:
- 高精度快速成型
- 严格的公差(±0.002英寸)
- 测试设计、导电性和配合可靠性早期

EVT——工程验证测试
构建和检验原型连接器引脚的电气耐久性和机械耐久性有助于发现设计缺陷,并有助于在汽车行业中顺利过渡到全面生产。
关键点:
关键点:
- 验证原型功能
- 快速设计迭代
- 确保生产准备就绪

DVT——设计验证测试
在采用多种材料进行大规模生产之前,评估连接器引脚的电气性能和物理结构,以保证最佳的载流能力和设计精度。
关键点:
关键点:
- 确认设计完整性和接触电阻
- 测试多种材料和配置
- 确保生产就绪性能

PVT——生产验证测试
确定可能存在的生产挑战,以简化充电器连接器引脚的生产,确保引脚的可靠性和效率,然后再全面生产引脚,从而最大限度地提高产量。
关键点:
关键点:
- 测试大规模生产能力
- 尽早发现并修复流程问题
- 确保一致的零件质量

批量生产
每家电动汽车制造商及其相关的充电基础设施供应商都希望充电能够按时完成,并且充电性能可靠。这些插针经过精密加工,能够快速批量生产电动汽车充电器连接器插针。
关键点:
关键点:
- 持续、大批量生产
- 精密加工以实现最佳导电性
- 严格的质量控制,快速的周转


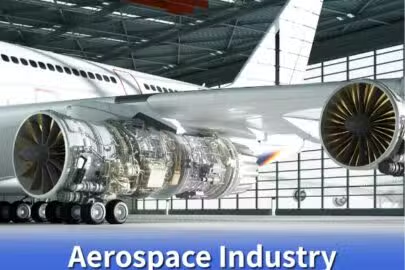


充电器连接器引脚的材料
我们的数控加工车间采用多种材料加工电动汽车充电器连接器引脚。我们拥有超过15种铜合金和触点材料。我们能够快速设计和精密制造符合汽车充电标准SAE J1772、IEC 62196和GB/T的电气触点。



常见问题解答:电动汽车充电器连接器引脚
充电器连接器引脚是经过机械加工的电接触点,可在 1 级交流充电(120 伏和 12-16 安培,即 1.4-1.9 千瓦)、2 级交流充电(208-240 伏和 16-80 安培,即 3.3-22 千瓦)以及直流快速充电(50-350 千瓦,即 200-1000 伏直流和 125-500 安培)期间进行电力传输。
大电流电源引脚,直径 8 至 16 毫米,长度 40 至 80 毫米,连续电流 125 至 500 安培,接触电阻 0.5 毫欧,确保压降不超过 0.5 伏,温升不超过 50°C。有源信号和通信引脚,直径 2 至 4 毫米,用于传输 ±12 伏 1 千赫兹 PWM 控制信号和 250 至 500 千比特/秒的 CAN 总线通信信号,用于充电控制和车辆与充电器之间的握手。温度传感引脚内置热电偶或热敏电阻,用于在热管理过程中监测 20°C 至 90°C 的接触温度。接地引脚,直径 0 至 14 毫米,用于提供机箱接地连接,并提供一个电阻以确保电气安全,接地引脚电阻小于 0.1 欧姆。定制配置包括:带有 2 至 4 毫米内部冷却液通道的液冷引脚,可实现超过 350 千瓦的超快速充电;用于 800 伏充电系统的高压直流引脚,可提供 400 至 500 安培的电流;以及用于通用充电连接器的组合式交流/直流引脚,符合 CCS 组合充电系统和 CHAdeMO 标准。
大电流电源引脚,直径 8 至 16 毫米,长度 40 至 80 毫米,连续电流 125 至 500 安培,接触电阻 0.5 毫欧,确保压降不超过 0.5 伏,温升不超过 50°C。有源信号和通信引脚,直径 2 至 4 毫米,用于传输 ±12 伏 1 千赫兹 PWM 控制信号和 250 至 500 千比特/秒的 CAN 总线通信信号,用于充电控制和车辆与充电器之间的握手。温度传感引脚内置热电偶或热敏电阻,用于在热管理过程中监测 20°C 至 90°C 的接触温度。接地引脚,直径 0 至 14 毫米,用于提供机箱接地连接,并提供一个电阻以确保电气安全,接地引脚电阻小于 0.1 欧姆。定制配置包括:带有 2 至 4 毫米内部冷却液通道的液冷引脚,可实现超过 350 千瓦的超快速充电;用于 800 伏充电系统的高压直流引脚,可提供 400 至 500 安培的电流;以及用于通用充电连接器的组合式交流/直流引脚,符合 CCS 组合充电系统和 CHAdeMO 标准。
充电器连接器引脚主要采用 C18200 铜合金,因为其导电率高达 85% 至 90% IACS,每米电阻为 49 至 52 兆欧,载流能力为 125 至 250 安培,温升比环境温度高 30 至 50 摄氏度,且铜的导热系数高达 320 至 345 瓦/米开尔文。C18200 铜合金在高电流工作时,每个铜触点的散热量仅为 15 至 75 瓦。铜在沉淀硬化后,屈服强度高达 380 至 521 兆帕。C18200 铜合金还具有优异的加工性能,可实现铜触点的精密车削,并获得极佳的表面光洁度,Ra 值仅为 0.4 至 0.8 微米。此外,铜在 10,00 至 50,000 次插拔循环后仍能保持尺寸稳定性。
铍铜C17200在热硬化工艺中表现最佳,屈服强度为1030至1310兆帕,并具有良好的弹性保持能力。这使其能够承受10至40牛顿的接触法向力,并在整个使用寿命期间保持5至20兆帕的接触压力。该合金具有优异的抗疲劳性能,可承受100,000万至500,000万次插拔循环而不出现性能下降。其电导率为22%至28% IACS,使其适用于1至5安培的低电流信号和传感应用,并在-40°C至+85°C的温度循环范围内,在汽车环境中具有良好的耐腐蚀性。C36000黄铜是一种易切削黄铜,在C36000加工中具有最佳的可靠性,在瑞士型车削加工中可达到每小时200至400个零件的产量。这种C36000黄铜的导电率为28 IACS,可提供信号触点和辅助触点。它还具有优异的耐腐蚀性,其成分具有抗脱锌性,并且生产成本低廉,适合年产量超过100,000万个引脚的大批量生产。除了用于汽车零部件外,C36000黄铜还能提高许多机器的整体效率。
铍铜C17200在热硬化工艺中表现最佳,屈服强度为1030至1310兆帕,并具有良好的弹性保持能力。这使其能够承受10至40牛顿的接触法向力,并在整个使用寿命期间保持5至20兆帕的接触压力。该合金具有优异的抗疲劳性能,可承受100,000万至500,000万次插拔循环而不出现性能下降。其电导率为22%至28% IACS,使其适用于1至5安培的低电流信号和传感应用,并在-40°C至+85°C的温度循环范围内,在汽车环境中具有良好的耐腐蚀性。C36000黄铜是一种易切削黄铜,在C36000加工中具有最佳的可靠性,在瑞士型车削加工中可达到每小时200至400个零件的产量。这种C36000黄铜的导电率为28 IACS,可提供信号触点和辅助触点。它还具有优异的耐腐蚀性,其成分具有抗脱锌性,并且生产成本低廉,适合年产量超过100,000万个引脚的大批量生产。除了用于汽车零部件外,C36000黄铜还能提高许多机器的整体效率。
瑞士数控车床用于制造直径精确控制的圆柱形销体,并采用导套支撑以最大限度减少挠度。适用于直径为 2 至 16 毫米的小型销体。通过高速车削(转速 3000 至 6000 转/分,切削速度 150 至 300 米/分钟),接触面粗糙度可达 0.4 至 0.8 微米。可加工包括倒角、沟槽和保持结构在内的复杂几何形状,并保证在 30 至 100 毫米的销体长度范围内实现轴向定位精度。多轴数控铣削可加工出平面度在 0.001 英寸以内的平面接触区域,以确保良好的电气接触。这些接触区域面积为 5 至 25 平方毫米,并可加工键槽和防旋转结构,尺寸精度为 ±0.005 英寸。此外,还可加工具有多个接触点的专用郁金香形弹簧触点。无心磨削可实现 6 至 14 毫米的关键配合尺寸,直径控制精度在 ±0.001 英寸以内,表面粗糙度 Ra 为 0.2 至 0.4 微米,适用于 30 至 80 牛顿的插入压力,满足 SAE J1772 和 IEC 62196 的平滑插入标准。滚丝加工可生产 M4 至 M10 规格的 6g 级螺纹,并进行表面硬化处理,与切削螺纹相比,疲劳强度提高了 30% 至 50%。
电镀工艺可以镀上3至10微米厚的银层,并在其上镀上1.5至3微米厚的镍层。这可以将接触电阻降低至0.1至0.3毫欧,并起到防腐蚀作用。对于需要接触电阻低于0.05毫欧且插拔次数达到10,000万至100,000万次的高端应用,我们还可以在镍层上镀上0.5至2.5微米厚的金层。
电镀工艺可以镀上3至10微米厚的银层,并在其上镀上1.5至3微米厚的镍层。这可以将接触电阻降低至0.1至0.3毫欧,并起到防腐蚀作用。对于需要接触电阻低于0.05毫欧且插拔次数达到10,000万至100,000万次的高端应用,我们还可以在镍层上镀上0.5至2.5微米厚的金层。
我们实现了关键配合尺寸(6 至 14 毫米)±0.002 英寸的接触直径公差,从而获得 50 至 150 牛顿的最佳保持力以及符合 SAE J1772 标准的 30 至 80 牛顿的插入力;在 5 至 20 平方毫米的电气接触区域内,接触面平面度达到 0.001 英寸,重点在于最大限度地减少接触电阻热点;对于 40 至 100 毫米的销钉,总长度公差为 ±0.005 英寸,以确保 15 至 35 毫米的啮合深度;接触直径与安装螺纹中心线的同心度为 0.003 英寸;接触面与销钉轴线的垂直度为 0.002 英寸;电气接触面的表面粗糙度 Ra 为 0.4 至 0.8 微米,以最大限度地减少接通/断开循环期间的微电弧,并保持 0.1 至 100 欧姆的稳定接触电阻。电阻为 0.5 毫欧,可承受 10,000 至 50,000 次插拔循环,螺纹尺寸符合 ISO 965-1 公差等级 6g,适用于 M4 至 M10 尺寸螺纹,端子连接的扭矩保持能力为 2 至 8 牛米。
是的,我们提供快速原型设计服务,用于验证配合度和测试组装,并为关键项目提供当天CAD到零件的交付能力。对于定制自动化单元和研究平台,我们每年可进行20至500个支架的小批量生产。对于标准化机器人模型,我们每年可进行数千至数万个支架的大批量生产,并提供完整的尺寸检测、平整度验证和材料认证。
是的,我们所有的充电器连接器引脚均按照 IATF 16949:2016 汽车质量管理体系生产,并拥有生产零件批准流程文件以及统计过程控制。这些文件确保我们能够有效地跟踪引脚的精度和电气功能随时间的变化。此外,这些引脚兼容 SAE J1772 Type 1 北美交流充电连接器及其后续标准:我们符合引脚接触电阻为 0.5 毫欧、插入力在 30 至 80 牛顿之间以及额定电流为 16 至 80 安培的热标准等规范。此外,这些引脚还符合 IEC 62196 Type 2、GB/T 20234 和 UL 2251 标准,以及涵盖电动汽车电气安全各个方面的 ISO 17409 标准。
我们拥有制造流程所有步骤的记录,例如材料认证,该认证追踪铜合金成分和电导率值(范围从 20% 到 90% IACS)。此外,还有尺寸检验报告,其中包括使用光学比较仪和坐标测量机进行的测量不确定度分析,以及采用 X 射线荧光或破坏性截面分析进行的镀层厚度认证。记录还包括不同电流水平(10 至 250 安培)下的接触电阻电气测试,以及在 10,000 至 50,000 次插拔循环中验证插拔力、保持强度和耐久性的机械测试。这确保充电器在车辆使用寿命期间能够正常工作 8 至 15 年。
我们拥有制造流程所有步骤的记录,例如材料认证,该认证追踪铜合金成分和电导率值(范围从 20% 到 90% IACS)。此外,还有尺寸检验报告,其中包括使用光学比较仪和坐标测量机进行的测量不确定度分析,以及采用 X 射线荧光或破坏性截面分析进行的镀层厚度认证。记录还包括不同电流水平(10 至 250 安培)下的接触电阻电气测试,以及在 10,000 至 50,000 次插拔循环中验证插拔力、保持强度和耐久性的机械测试。这确保充电器在车辆使用寿命期间能够正常工作 8 至 15 年。
我们提供针对航空航天要求的综合精加工解决方案:
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
对于符合 SAE J1772 Type 1 或 IEC 62196 Type 2 标准设计的充电器连接器引脚,我们的交货时间为 3 至 5 周。这包括采购铜合金材料、进行瑞士型车削、引脚镀银以及对 5,000 至 25,000 个引脚的生产规模进行质量检验所需的时间。为专用充电连接器或 350 安培以上超高电流应用定制设计的引脚,交货时间会更长,为 6 至 10 周,具体取决于材料、镀层和验证测试。这包括进行电流测试、热成像分析以及其他决定所需交货时间的指标。
如果您需要用于连接器开发的快速原型,我们可以提供由库存铜合金棒材加工而成的原型。在进行初步电气测试和机械验证所需的基本电镀处理后,我们将在大约 7 至 12 个工作日内为您提供原型。对于年产量超过 100,000 万个引脚的大批量生产订单,我们需要 8 至 14 周的初始设置时间。这包括优化瑞士型车削程序,使其循环时间达到 20 至 40 秒;建立日产能 10,000 万至 50,000 万个引脚的自动化电镀生产线;以及安装自动化电气测试系统,以验证所有引脚的接触电阻。我们将确保生产零件的批准文件包含尺寸、电气和机械方面的盖章验证报告,以及与连接器组装和车辆生产相匹配的分阶段交付方案。
如果您需要用于连接器开发的快速原型,我们可以提供由库存铜合金棒材加工而成的原型。在进行初步电气测试和机械验证所需的基本电镀处理后,我们将在大约 7 至 12 个工作日内为您提供原型。对于年产量超过 100,000 万个引脚的大批量生产订单,我们需要 8 至 14 周的初始设置时间。这包括优化瑞士型车削程序,使其循环时间达到 20 至 40 秒;建立日产能 10,000 万至 50,000 万个引脚的自动化电镀生产线;以及安装自动化电气测试系统,以验证所有引脚的接触电阻。我们将确保生产零件的批准文件包含尺寸、电气和机械方面的盖章验证报告,以及与连接器组装和车辆生产相匹配的分阶段交付方案。
是的,我们设计用于兆瓦级充电系统 (MCS) 的超高电流引脚(功率超过 500 千瓦),引脚间距为 16 至 20 毫米,适用于 500 至 1000 安培直流电流、800 至 1500 伏电池系统,并配备液冷引脚通道(引脚间距 3 至 5 毫米)。我们还设计用于 800 至 1000 伏电池的高压引脚,其爬电距离和间隙距离为 8 至 12 毫米。此外,我们还提供集成温度传感功能的引脚,这些引脚集成了电源触点,并嵌入了热电偶或 PT100 RTD,可测量 20°C 至 120°C 的触点温度,精度为 ±2°C,用于热管理。模块化引脚组件配备可现场更换的触点,方便维护和更换触点磨损部件,从而降低 30% 至 50% 的生命周期成本。我们还提供特殊配置的双弹簧梁分叉触点引脚,其电阻低至 0.1 至 0.3 毫欧。 50,000万至10万次插拔循环,充电连接器采用雌雄同体插针,对准插针可为3.7至22千瓦的感应式充电系统提供机械导向和电气接地,以及适用于150至500千瓦商用车辆、公共汽车和卡车充电的重型插针。机械耐久性增强,可承受100,000万至100,000万次插拔循环,使用寿命长达250,000-15年。
对于定制设计,应力测试程序采用切割有限元分析,通过施加 50 至 100 牛顿的插入力和 100 至 200 牛顿的保持载荷来验证机械应力分布。应力测试程序利用热模型预测接触温升,并利用电学仿真来验证电流密度,防止热点形成。确保电流密度低于每平方毫米 5 安培可避免热点形成和接触劣化。
对于定制设计,应力测试程序采用切割有限元分析,通过施加 50 至 100 牛顿的插入力和 100 至 200 牛顿的保持载荷来验证机械应力分布。应力测试程序利用热模型预测接触温升,并利用电学仿真来验证电流密度,防止热点形成。确保电流密度低于每平方毫米 5 安培可避免热点形成和接触劣化。
精密加工确保了最佳导电性,将接触面表面粗糙度 Ra 控制在 0.4 至 0.8 微米之间,最大限度地减少了微观粗糙度,从而避免了接触电阻从 0.2 毫欧增加到 2 毫欧,并减少了在高电流(125 至 500 安培)运行时产生的局部发热点。±0.002 英寸的精确直径控制确保了合适的接触法向力(10 至 40 牛顿),产生 5 至 20 兆帕的接触压力,足以穿透表面氧化膜,并在 10,000 至 50,000 次插拔循环中保持稳定的接触电阻(0.1 至 0.5 毫欧),同时将插入力限制在 30 至 80 牛顿之间,满足手动连接器操作的人体工程学要求。 0.001英寸以内的均匀接触面平整度可最大程度地扩大电接触面积至10至25平方毫米,并将电流密度均匀分布在每平方毫米5至20安培,从而防止局部过热,避免触点磨损加剧,并在5,000次循环后使电阻增加50%至200%。0.003英寸以内的卓越同心度可防止连接器插拔过程中引脚错位,将插入力变化降低0%至40%,并防止滑动摩擦造成的接触面损伤,从而避免磨损颗粒的产生和接触电阻的增加。0.002英寸以内的精确垂直度可确保均匀的接触压力分布,防止边缘接触导致电流密度超过每平方毫米50安培,从而避免触点快速劣化和热失效。通过适当的表面处理和控制镀层厚度(3 至 10 微米),可实现高质量的镀层附着力,防止在 -40°C 至 +85°C 的热循环过程中涂层剥落,以及在 10,000 至 100,000 次插入过程中的机械磨损,从而在整个使用寿命期间保持低接触电阻和防腐蚀性能。合理的制造工艺确保电动汽车系统充电性能可靠,在3.3至22千瓦的功率范围内,二级交流充电效率可达90%至95%;直流快速充电功率可达50至350千瓦,电流可达125至500安培,连接器接口电压降限制在0.5至2伏;在额定电流持续工作期间,触点温度升高低于环境温度50°C,从而防止连接器外壳和额定温度为90°C至105°C的电缆绝缘层发生热损伤;插拔耐久性方面,私家车应用超过10,000次循环,公共充电基础设施应用超过50,000至100,000次循环,接触电阻增加限制在初始值的50%以内;使用寿命可达8至15年,乘用车每年充电500至3000次,车队车辆每年充电2000至5000次,公共充电基础设施每年充电5000至10,000次。在服务于多辆车的公共充电站中。
还有其他问题吗?