ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
半导体布线用电缆夹和支架数控加工
电缆夹具和支架是精密制造的停机维护组件,用于引导和固定高纯度气体管路,防止真空包装管路损坏,并容纳电线,同时控制和抑制颗粒产生,从而维护超洁净的关键半导体制造设备。在 Zintilon,我们采用多轴数控加工技术,专注于精密车削,以确保夹紧力、表面清洁度和排气控制的必要均匀性,从而保证晶圆加工工具、光刻系统、等离子刻蚀室和化学气相沉积设备的使用寿命超过 5 年。
- 加工复杂夹具几何形状和电缆布线特征
- 公差严格,高达±0.003英寸
- 精密数控铣削、车削和电抛光
- 支持快速成型和全面生产
- ISO 9001 认证的半导体元件制造

行业领军 15,000多家企业


为什么选择半导体公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供航空航天零部件,经认证机构验证符合 ISO9001 质量标准。此外,我们的网络还包括 AS9100 认证的制造合作伙伴(如有需要)。
从原型设计到批量生产
Zintilon 是唯一一家为全球半导体设备制造商、工艺工具制造商、真空系统集成商、洁净室基础设施建设商和供应商提供电缆夹、电缆夹和安装件以及其他电缆管理组件 CNC 加工服务的公司。


电缆夹具和支架原型
准备功能原型,用于评估夹紧力分布以及与设备框架或电缆布线组件的集成能力。在生产前,检查保持力稳定性、离合器接合过程中颗粒的形成情况以及安装的便捷性。
关键点:
关键点:
- 高精度快速成型
- 严格的公差(±0.003英寸)
- 测试设计、抗振性和洁净室兼容性早期

EVT——工程验证测试
构建符合真空要求的夹具,以满足颗粒计数控制的所有要求。尽早发现真空夹具问题,以便顺利过渡到半导体设备的大规模生产。
关键点:
关键点:
- 验证原型功能
- 快速设计迭代
- 确保生产准备就绪

DVT——设计验证测试
批量生产前,使用不同材料验证电缆夹的尺寸和保持性能。评估其设计精度和洁净室兼容性,以确保其符合批量生产要求。
关键点:
关键点:
- 确认设计完整性和夹紧力
- 测试多种材料和配置
- 确保生产就绪性能

PVT——生产验证测试
评估真空室和外壳大规模生产的能力,并确定 PB 制造差距,以实现首次生产并建立控制顺序。
关键点:
测试大规模生产能力
及早发现并解决工艺问题,确保零件质量稳定。
关键点:
关键点:
测试大规模生产能力
及早发现并解决工艺问题,确保零件质量稳定。
关键点:
- 测试大规模生产能力
- 尽早发现并修复流程问题
- 确保一致的零件质量

批量生产
我们生产电缆夹和支架,以确保在运输到半导体工具制造商、真空设备组装商和一级晶圆厂设备供应商的过程中可靠地管理电缆。
关键点:
关键点:
- 持续、大批量生产
- 用于污染控制的精密加工
- 严格的质量控制,快速的周转

半导体布线电缆夹具加工能力
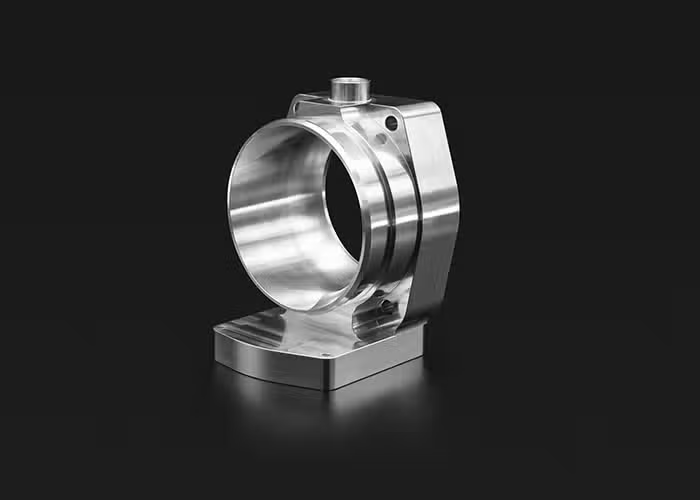
半导体布线电缆夹和安装座采用数控加工,电缆夹和安装座的设计和加工均使用我们最先进的 5 轴数控加工中心和瑞士型车床,并由我们熟练的半导体加工设备专家进行。弹簧式电缆固定夹和可调节 P 型夹,以及接地多电缆布线块和夹块的设计和加工,均旨在实现极高的保持安全性、超真空兼容性、最小的颗粒脱落和接地集成。对于每个夹具,我们采用抗拉强度为 90-100 MPa 的 PEEK(聚醚醚酮)进行加工,并具有介电隔离和 1x 10⁻⁹ Torr.L/s 的超低脱气量;采用屈服强度为 276 MPa 的 6061-T6 铝合金,用于结构轻量化应用;采用屈服强度为 215 MPa 的 304 不锈钢(真空保持);采用屈服强度为 170 MPa 的 316L 不锈钢(腐蚀性环境),以确保机械可靠性;并在暴露于等离子体处理室、离子注入系统和原子层沉积仪器时,在 1x10⁻⁶ 至 1x10⁻⁹ Torr 的真空条件下进行污染控制。




电缆夹具和支架用材料
我们的数控加工车间拥有多种用于半导体布线电缆夹具和支架加工的材料。我们提供12种不同的工程塑料、铝合金、超净不锈钢和普通不锈钢,并可快速进行原型制作。我们符合SEMI标准,并持有ISO 9001精密真空元件制造认证。


常见问题解答:半导体布线应用电缆夹和支架
电缆夹和支架用于固定和支撑直径为 2 至 25 毫米的电缆以及气体供应和真空管路,并满足特定压力和真空范围的要求,同时确保洁净室符合 ISO 14644-1 1 级和 SEMI F57 真空组件标准,这意味着通过将颗粒物浓度控制在每立方米 0.01 个以内来保持超洁净状态。产品包括:弹簧式电缆夹,可提供 5 至 50 牛顿的夹力,无需工具即可快速安装直径为 3 至 12 毫米的电缆;带缓冲垫的 P 型夹,可减少电缆在 0 至 300 Hz 机器运行期间的磨损;鞍形夹,可提供 0.2 至 2.0 兆帕的夹紧压力,并具有宽大的夹持面,以避免电缆变形;使用 M4-M8 紧固件将电缆固定到设备框架上,紧固件间距为 50 至 200 毫米;以及多电缆布线块,可整理 4 至 20 根电缆,并防止电磁干扰和电缆脱落,电缆间距为 5 至 15 毫米。
一些特殊设计包括:超高真空兼容型夹具,经电抛光处理,表面粗糙度 Ra 为 0.1 至 0.3 微米。这些夹具在高真空腔室中实现了低于 1×10⁻⁹ Torr·L/s 的脱气率。此外,还有耐化学腐蚀的 PTFE 或 PEEK 夹具,可承受氟、氯和等离子体副产物等腐蚀性工艺气体的侵蚀;以及带有集成接地路径的导电夹具,其电阻低于 1 欧姆,可确保电磁干扰屏蔽的连续性;还有可调节的电缆管理系统,其滑动机构允许现场重新定位 ±50 毫米,以适应设备升级期间的电缆布线变化。
一些特殊设计包括:超高真空兼容型夹具,经电抛光处理,表面粗糙度 Ra 为 0.1 至 0.3 微米。这些夹具在高真空腔室中实现了低于 1×10⁻⁹ Torr·L/s 的脱气率。此外,还有耐化学腐蚀的 PTFE 或 PEEK 夹具,可承受氟、氯和等离子体副产物等腐蚀性工艺气体的侵蚀;以及带有集成接地路径的导电夹具,其电阻低于 1 欧姆,可确保电磁干扰屏蔽的连续性;还有可调节的电缆管理系统,其滑动机构允许现场重新定位 ±50 毫米,以适应设备升级期间的电缆布线变化。
PEEK 材料超低脱气率 1×10⁻⁹,Torr·L/s,在 150°C 烘烤 24 小时以上,抗拉强度 90 至 100 MPa,对直径 5 至 20 毫米的电缆夹紧力 10 至 100 牛顿,适用于低温冷却系统和加热工艺应用,连续工作温度范围为 -200 至 +260°C,耐腐蚀性半导体工艺气体,耐 NF₃、ClF₃ 和 HBr 化学腐蚀,5 年以上尺寸稳定性保持在 ±0.05% 以内,使用寿命超过 5 年,采用精密机械结构。
6061-T6铝合金拥有最佳的强度重量比。其屈服强度为276 MPa,密度为2.70 g/cm³(比不锈钢替代品轻60-70%)。它重量轻,适用于机器人运动系统和铰接式电缆支架。该材料具有优异的加工性能,可加工出复杂的结构,例如减压槽、电缆半径保护和安装凸台(电缆安装凸台的公差可达±0.003英寸)。其导热系数为167 W/m·K,非常适合散发10至100安培电力电缆的热量。该材料可进行硬质阳极氧化处理,表面硬度为350至500 HV,可承受超过1000次的电缆安装/拆卸循环。它能够承受1000次操作的磨损。
316L不锈钢具有最佳的耐腐蚀性,是湿化学清洗的最佳选择。它含有2-3%的钼,能够承受稀释的氢氟酸(1%至5%)、硫酸(5%至30%)和氢氧化铵(1%至10%)混合溶液的腐蚀,而不会出现点蚀、腐蚀开裂或应力腐蚀开裂。其碳含量低(低于0.03%),因此可用于定制集成电缆管理组件的焊接,并防止敏化。它具有非磁性奥氏体组织,因此可用于需要低磁场(低于0.1毫高斯)的电子束系统和电子显微镜工具。通过电解抛光,其表面粗糙度Ra可达0.1至0.3微米。这种表面处理可减少颗粒粘附点,并符合SEMI F19标准的清洗验证要求。
五轴数控加工中心的主轴转速在每分钟 15,000 至 30,000 转之间,能够加工所有复杂的夹具本体、电缆布线通道和安装部件,加工精度可达要求尺寸的 ±0.003 英寸,加工尺寸范围为 10 至 150 毫米。加工时使用直径为 1 至 12 毫米的整体硬质合金立铣刀,进给速度在每分钟 500 至 3000 毫米之间(适用于 PEEK 和铝材),从而实现高精度加工。瑞士型数控车床配备导套,用于加工小直径的精密夹具和安装螺柱。其直径公差极小,可达 ±0.002 英寸,长度控制精度为 ±0.005 英寸,同心度在 0.003 英寸以内(适用于直径 3 至 25 毫米的工件),每个零件的加工时间为 30 至 180 秒。 CNC铣削还可以设计电缆通道,以将电缆固定在合适的位置,其半径可适应3至25毫米的电缆直径,防止电缆过度压缩;此外,还设计了宽度为±0.003英寸的减压槽,可在距离夹紧点10至30毫米的范围内提供应力释放。
线切割放电加工技术可加工厚度为 0.3 至 1.5 毫米、间隙宽度为 0.5 至 3.0 毫米、弹簧刚度为 0.5 至 5.0 牛顿的不锈钢精密弹簧指。由此可实现 10 至 50 牛顿的保持力。夹具接触面的表面磨削加工可达到 0.002 英寸的平面度,表面粗糙度 Ra 为 0.8 至 1.6 微米,确保电缆绝缘层上的压力分布均匀。对于 PEEK 部件,采用金刚石刀具,切削速度为 100 至 300 米/分钟,加工过程中不会产生热降解,并可获得表面粗糙度 Ra 为 0.4 至 0.8 微米的更光滑的表面。
线切割放电加工技术可加工厚度为 0.3 至 1.5 毫米、间隙宽度为 0.5 至 3.0 毫米、弹簧刚度为 0.5 至 5.0 牛顿的不锈钢精密弹簧指。由此可实现 10 至 50 牛顿的保持力。夹具接触面的表面磨削加工可达到 0.002 英寸的平面度,表面粗糙度 Ra 为 0.8 至 1.6 微米,确保电缆绝缘层上的压力分布均匀。对于 PEEK 部件,采用金刚石刀具,切削速度为 100 至 300 米/分钟,加工过程中不会产生热降解,并可获得表面粗糙度 Ra 为 0.4 至 0.8 微米的更光滑的表面。
对于直径在 3 至 25 毫米之间的电缆,电缆固定槽半径公差控制在 ±0.005 英寸以内。这是为了保持 0.3 至 1.5 兆帕之间的均匀夹紧压力,避免电缆护套变形超过 10%,并确保在安全系数为 2 至 4 的拉拔载荷下,保持力在 10 至 100 牛顿之间;安装孔位置精度在 20 至 200 毫米的范围内为 ±0.005 英寸,以便与设备框架安装点对齐,并避免夹具本体承受安装应力;夹具本体壁厚公差在 2 至 10 毫米的范围内为 ±0.003 英寸,以在动态应用中保持夹具本体的质量,避免因结构刚度降低而导致动态应用质量下降;弹簧指间隙宽度公差为 ±0.003 英寸,以控制生产批次内电缆夹具的保持力变化;安装面平整度在 10 至 80 毫米范围内为 0.005 英寸,以避免摇晃或错位造成电缆压力分布不均。电缆保护的关键尺寸特点是边缘半径公差为±0.008英寸,半径为1至5毫米,以避免锋利的边缘损坏电缆绝缘层,并符合MIL-STD-1344方法4053的耐磨性要求,在50次循环下达到标准。
是的,Zintilon 提供快速原型制作服务,可在 1 至 3 周内提供 10 至 50 个功能原型,用于安装测试和振动鉴定,包括循环 0 至 10 g、10 至 500 Hz 的保持力测量分析,适用于 200 至 2,000 个夹具的小批量生产,用于半导体试验工具的构建和现场升级套件,这些夹具经过完整的尺寸检验,并提供材料证书,记录了放气情况,并提供了放气率的材料认证;此外,Zintilon 还适用于每年超过 20,000 个夹具的大批量生产,用于具有自动化体积检测光学系统的设备制造。在生产的每个阶段,都采用坐标测量机进行检测,对角线重复精度为 0.003 毫米;测量电缆接触面的表面粗糙度,Ra 值在 0.4 至 1.6 微米之间;进行保持力性能测试,验证夹紧力在 10 至 100 牛顿之间;拉拔阻力超过设计载荷 2 至 4 倍;采用质谱系统进行气体逸出量测量;并进行颗粒生成测试,测量 SEMI F21 标准下每次安装产生的 0.01 个颗粒的循环载荷。为了满足 SEMI E10 设备自动化标准和 ISO 9001 质量管理体系标准,夹具的设计考虑了气体逸出率,并进行了相关测试,以符合 ASTM E595、SEMI F57 标准和尺寸验证,从而实现完全可追溯性。
您的电缆夹和支架的制造过程的每个阶段均符合 ISO 9001:2015 质量管理体系,并采用高度洁净的工艺流程,以提高半导体制造与系统的兼容性。您的电缆夹还符合 SEMI F57 真空材料规范,在 125°C 下暴露 24 小时后,总质量损失 (TML) 低于 1%,浓缩挥发性可冷凝物质 (CVCM) 低于 0.1%;符合 SEMI F19 真空系统组件表面处理标准,表面清洁度达到 A/10 级,每平方米真空冲压的 0.5 微米以上颗粒少于 50 个;符合 ISO 14644-1 洁净室兼容性标准,适用于 1 级至 5 级洁净室环境,每立方米产生的 0.1 微米颗粒少于 0.01 个;符合 RoHS 标准,适用于商业应用中的无铅材料。振动耐受性也经过测试,符合 MIL-STD-810 方法 514 的要求,频率为 10-2000Hz,加速度为 5-20g,以确保在测试过程中电缆和夹具保持牢固,不受阻碍。
我有相关认证文件,证明 PEEK 材料的成分和等级符合 ASTM D6262 标准,聚合物的等级规格符合 ASTM D638(塑料)和 ASTM E8(金属)标准,排气测试报告符合 ASTM E595 标准,以及合规证书、材料安全数据表和冲突矿产声明。
我有相关认证文件,证明 PEEK 材料的成分和等级符合 ASTM D6262 标准,聚合物的等级规格符合 ASTM D638(塑料)和 ASTM E8(金属)标准,排气测试报告符合 ASTM E595 标准,以及合规证书、材料安全数据表和冲突矿产声明。
对于不锈钢,我们提供电抛光,可使表面粗糙度 Ra 达到 0.1 至 0.3 微米,从而减少 80% 至 95% 的颗粒粘附,并达到 1×10⁻⁹ Torr·L/s 的脱气率,满足 SEMI F57 超高真空组件的要求。我们提供符合 ASTM A967 规范的化学钝化处理,该规范描述了不锈钢的表面处理要求,并可在 pH 值为 1 至 13 的化学加工环境中,通过添加 2 至 4 纳米厚的氧化铬层来提高其耐腐蚀性。对于铝材,我们采用 III 型硬质阳极氧化处理,阳极氧化层厚度为 25 至 75 微米,表面硬度为 350 至 500 HV,可提供超过 1000 次安装循环的耐磨性。对于洁净室级加工,我们符合 ISO 14644 污染限值,并采用去离子水超声波清洗进行表面处理,将加工残留物去除至每平方米 100 个颗粒以下。对于 PEEK 组件,我们提供机械加工后的表面光洁度,表面粗糙度 Ra 为 0.4 至 0.8 微米,并使用金刚石刀具进行加工,从而避免二次加工。
一些独特的工艺包括真空烘烤,可将气体逸出率降低 10 到 100 倍;以及将原位抽真空时间从 48 小时缩短至 4 小时(在真空室中安装夹具时需要进行此操作)。其他特殊工艺包括精密去毛刺,该工艺可去除 0.1 至 0.3 毫米的边缘半径,有助于消除颗粒产生点,同时仍能满足 ±0.005 英寸的规定尺寸公差。其他特殊工艺还包括使用镍或碳填充配方进行导电涂层,以控制符合 ANSI/ESD S20.20 标准的 0 级静电放电敏感环境中的静电放电,此类环境要求表面电阻为每平方 1 至 100 欧姆。
一些独特的工艺包括真空烘烤,可将气体逸出率降低 10 到 100 倍;以及将原位抽真空时间从 48 小时缩短至 4 小时(在真空室中安装夹具时需要进行此操作)。其他特殊工艺包括精密去毛刺,该工艺可去除 0.1 至 0.3 毫米的边缘半径,有助于消除颗粒产生点,同时仍能满足 ±0.005 英寸的规定尺寸公差。其他特殊工艺还包括使用镍或碳填充配方进行导电涂层,以控制符合 ANSI/ESD S20.20 标准的 0 级静电放电敏感环境中的静电放电,此类环境要求表面电阻为每平方 1 至 100 欧姆。
对于适用于直径 5 至 20 毫米电缆的标准尺寸简易电缆夹,采用 PEEK 或 6061-T6 铝合金材质,具备基本固定功能,从材料采购、CNC 加工、表面处理到尺寸验证的质量检验,需要 2 至 4 周时间。对于带有内置安装支架或定制不锈钢组件的复杂多电缆布线模块,由于需要进行电抛光和真空烘烤,则需要 5 至 8 周时间,因为需要进行精密加工、清洁验证和脱气测试。对于旨在支持半导体工具开发或排查电缆布线问题的快速原型,采用标准材料并加快加工速度以及采用更高效的清洁方法,可在 1 至 2 周内交付功能性电缆夹。对于需要生产超过 10,000 个电缆夹的大批量订单(这些订单属于批量设备制造项目的一部分),我们需要 6 到 10 周的时间进行首次设置,因为这包括加工程序优化、多部件套料夹具的制造以及首件检验批准(包括 SEMI F57 脱气验证)。之后,我们可以按月分批交付,每次 1,000 到 5,000 个,以配合现场服务和设备组装的进度。
我们设计并制造用于工艺腔室的半导体布线高温电缆夹,采用 PEEK 或聚酰亚胺材料,用于 CVD 和 ALD 系统中的热电偶布线和加热器电缆,可在 200 至 350°C 的温度下保持机械性能;超高真空电缆安装座经电抛光处理,表面粗糙度 Ra 达到 0.1 至 0.2 微米,可实现 1×10⁻¹⁰ Torr·L/s 的脱气速率,适用于在 1×10⁻⁹ 至 1×10⁻¹¹ Torr 压力范围内运行的 XPS 和 SIMS 分析工具;以及耐化学腐蚀的 PTFE 夹,可承受直接暴露于等离子体副产物和腐蚀性蚀刻剂(如 CF₄、SF₆、BCl₃ 和腐蚀性等离子体副产物)超过 10,000 小时,尺寸稳定性在 ±0.1% 以内。我们为高混合半导体制造提供快速释放电缆管理系统,无需工具即可在 5-15 秒内完成配方变更。我们还提供各种特殊设计,例如:光纤电缆夹,可保持 25-50 毫米的弯曲半径,以防止 850-1550 纳米波长范围内的光损耗超过 0.1 dB;射频电缆支架,具有接地屏蔽连续性和 ±2 欧姆的阻抗控制,适用于直流至 18 GHz 的 50 欧姆同轴电缆;集成电缆布线通道,用于机械支撑和污染控制;以及模块化电缆载体系统,其卡扣式组件可现场重新配置,以支持 500 至 5000 毫米的布局。
精密加工通过将通道半径公差控制在±0.005英寸以内(适用于直径5至20毫米的电缆),优化了电缆固定效果,确保夹紧压力均匀性在0.5至1.2兆帕之间,防止局部应力集中导致电缆护套变形超过15%,并损坏内部导体,从而避免将电气性能从设计电容的85%降低到60%,或将电阻增加5%至15%。±0.005英寸的精确安装孔定位可实现框架的正确对齐,将每个夹具的安装时间从15分钟缩短到5分钟,并防止安装应力产生裂纹萌生点,从而在5至10g加速度的振动环境下将组件寿命从8年缩短到3年。电缆接触区域的表面粗糙度Ra为0.4至1.6微米,最大限度地减少了在-40至+150°C热循环(膨胀差为0.5至2.0毫米)期间的磨损,防止绝缘层磨损导致导体在500次热循环后暴露,而不是2000次。弹簧指间隙控制在±0.003英寸以内,使生产批次间的保持力一致性保持在±10%以内,确保电缆拉拔阻力达到设计载荷的50%至150%,防止在20至50克的冲击载荷或持续振动下脱落。半径为 1 至 3 毫米的边缘半径精度为 ±0.008 英寸,消除了引发电缆护套故障的尖锐边缘,将磨损失效循环次数从 MIL-STD-1344 标准的 10,000 次减少到 500 次,实现了电缆管理可靠性,验证了在以下应用中 5 至 8 年的设计寿命:每小时处理 50 至 100 片晶圆的等离子刻蚀工具、平台速度为 0.5 至 2.0 米/秒的光刻扫描仪、束能量为 0.5 至 5.0 MeV 的离子注入系统,以及真空度为 1×10⁻⁶ 至 1×10⁻⁸ Torr、工艺温度为 150 至 400°C 的原子层沉积室,以及支持 20 至 100 条信号、电源和气体输送线的电缆布线,这些布线均在 1 级至 10 级洁净室环境中进行。
还有其他问题吗?