ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
机器人行业精密轴类零件数控加工
精密轴是至关重要的机械部件,用于在机器人执行器和被驱动机构之间传递旋转运动和扭矩。我们的数控加工车间采用先进的轴车削和磨削技术,专注于轴的同心度、表面光洁度和尺寸,以确保机器人驱动装置可靠、无摩擦地传输动力。
- 轴承轴颈和复杂轴几何形状加工
- 严格公差 >±0.0002 英寸
- 精密车削、磨削和键槽切削相结合
- 快速成型以及全面生产
- 机器人制造 ISO 9001 认证

行业领军 15,000多家企业
为何选择机器人公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供医疗部件,经认证注册机构验证符合 ISO9001 质量标准。
从原型设计到批量生产
Zintilon 提供集成自动化、协作机器人系统和研究机器人系统,设计 CNC 加工精密轴和动力传输组件。


原型精密轴
获得高精度机器人轴原型,完美捕捉您的设计,用于测试。您可以检查轴承配合度、验证规定的跳动量,并检查有效的扭矩传递。此外,您还可以在全面生产之前进行所有这些测试。
关键点:
关键点:
- 高精度快速成型
- 公差小(±0.0002 英寸)
- 尽早测试设计、材料和平衡。

EVT——工程验证测试
快速制作轴的原型,并测试其精度、强度和转速。在大规模自动化机器人投入使用之前检测并解决问题。
关键点:
关键点:
- 功能原型验证。
- 快速设计迭代。

DVT——设计验证测试
确保轴的尺寸精确且结构合理。使用不同的材料和热处理工艺,在高速旋转的预量产阶段平衡设计和性能。
关键点:
关键点:
- 设计完整性和同心度确认。
- 生产准备性能。

PVT——生产验证测试
检查大规模生产的精密轴,以发现潜在的预生产全尺寸缺陷。
关键点:
关键点:
- 规模化生产能力确认
- 处理问题检测和解决。

批量生产
自动化集成商和机器人制造商可按时批量获得精密设计的轴。可靠的动力传输。快速准时的生产。
关键点:
关键点:
- 规模化生产能力确认,
- 处理问题检测和解决。
- 一致的零件质量。

机器人精密轴加工能力
机器人精密轴类零件的数控加工涉及重复和精炼工序。先进的数控车削、磨削设备以及公司内部经验丰富的精密机械师共同致力于提升产品品质。轴内的每个元件都经过精心设计,以适应不同的机器人运动控制需求,包括跳动、表面光洁度和扭矩传输。这包括不同复杂程度的轴,例如简单的传动轴和复杂的多直径输出轴。
动平衡和跳动验证是我们通过加工工艺为每个轴提供的完美工程设计的一部分,这些工艺包括数控车削、外圆磨削、无心磨削和螺纹滚压,以确保轴承表面和同心度的完美。我们通过跳动控制确保刚性强度,从而有效地承受不同程度扭矩负载的旋转轴。材料包括合金钢 4140、4340、8620、不锈钢 17-4 PH、416、铝合金 7075-6、6061-6 和 Ti-6Al-4V。
动平衡和跳动验证是我们通过加工工艺为每个轴提供的完美工程设计的一部分,这些工艺包括数控车削、外圆磨削、无心磨削和螺纹滚压,以确保轴承表面和同心度的完美。我们通过跳动控制确保刚性强度,从而有效地承受不同程度扭矩负载的旋转轴。材料包括合金钢 4140、4340、8620、不锈钢 17-4 PH、416、铝合金 7075-6、6061-6 和 Ti-6Al-4V。




精密轴类零件材料
机器人行业精密轴类零件加工专为数控机床车间设计。我们拥有40多种工业级金属和可热处理合金,并提供快速原型制造服务。我们自信地制造出精度高、一致性高、质量达标的动力传动部件。



常见问题解答:机器人应用的精密轴
在机器人系统中,精密轴是用于传输机械动力并控制各种组件(例如电机、变速箱和从动部件)旋转的旋转部件。机器人技术中使用的重要轴类型包括:向机器人关节或末端执行器提供高扭矩动力的输出轴;将伺服电机连接到减速器或直接驱动机构的输入轴;多级变速箱中用于容纳并将动力传输给齿轮组的中间轴;空心轴和用于让电缆穿过执行器中心的中心孔;通过滑动连接传输扭矩的花键轴;用于固定轴承的各种直径的阶梯轴;用于转换螺钉组件中线性运动的螺纹轴;辅助轴的柔性轴;用于连接轴并节省关节空间的短轴;以及用于调节错位并在机械臂中提供紧凑间距连接的从动部件和柔性短轴。
根据订单,这些精密部件满足以下要求的规格:轴承轴颈直径的绝对公差为±0.0002英寸,TIR小于0.0001英寸,表面光洁度小于16 Ra微英寸,扭矩至少为额定扭矩的2.5倍,扭转强度大于2.5,无限旋转周期,明确的工程几何特征,在零下20摄氏度至零上80摄氏度范围内的关键稳定性,关键几何特征的可靠性,关键几何特征的合理性,通过关键几何特征的扭矩传递,在零下20摄氏度至零上80摄氏度范围内的一致性。
根据订单,这些精密部件满足以下要求的规格:轴承轴颈直径的绝对公差为±0.0002英寸,TIR小于0.0001英寸,表面光洁度小于16 Ra微英寸,扭矩至少为额定扭矩的2.5倍,扭转强度大于2.5,无限旋转周期,明确的工程几何特征,在零下20摄氏度至零上80摄氏度范围内的关键稳定性,关键几何特征的可靠性,关键几何特征的合理性,通过关键几何特征的扭矩传递,在零下20摄氏度至零上80摄氏度范围内的一致性。
机器人轴通常采用不同的材料制成,每种材料都有其自身的优势。高强度热处理合金钢(例如 4140、4340 和 8620)具有超过 1000 MPa 的极限抗拉强度,足够的疲劳强度可承受超过 100 亿次高疲劳运行循环,足够的整体硬化和表面硬化可实现耐磨轴承表面,并且对于传输 50 至 2000 Nm 扭矩的重型工业机器人来说,具有足够的可靠性。它们对于高负载应用也具有成本效益,通过磨削可获得非常精细的表面光洁度,而热处理和应力消除可为合金钢提供更好的机器稳定性。所有这些因素共同确定了合金钢是机器人和变速箱轴以及高扭矩传动应用的工业标准。不锈钢,特别是 17-4 PH 沉淀硬化和 416 易切削等级,也用于轴。它们具有耐腐蚀性能,这对于食品加工、制药应用以及在无菌冲洗环境和洁净室中使用的机器人至关重要。热处理后,它们还具有足够的强度(极限抗拉强度超过900 MPa),可用于非磁性生物医学应用;具有生物相容性,可用于医疗机器人;并且耐潮湿和多种化学物质。与合金钢相比,它们的疲劳寿命缩短了10-20%,但考虑到其环境耐久性,这是可以接受的。
铝合金,包括用于高强度应用的 7075-T6 和用于一般用途的 6061-T6,都具有轻量化结构,重量比钢轻 60%。更轻的重量使其能够实现更快的加速度。这些合金还具有出色的可加工性,可用于加工复杂的几何形状。这些合金的强度也足以满足协作机器人和扭矩为 100 牛顿米的轻量化工业应用的需求。它们还具有良好的导热性,这对于散热、天然耐腐蚀以及经济高效的性能至关重要,而提高动态响应至关重要。重量更轻也使合金在需要减轻重量的场合具有更高的性能。对于航空航天和高性能机器人而言,钛合金 Ti-6Al-4V 具有最佳的强度重量比、极强的耐腐蚀性、高温稳定性和抗疲劳性。它专为需要高强度和轻量化的高速运行专用应用而设计。
铝合金,包括用于高强度应用的 7075-T6 和用于一般用途的 6061-T6,都具有轻量化结构,重量比钢轻 60%。更轻的重量使其能够实现更快的加速度。这些合金还具有出色的可加工性,可用于加工复杂的几何形状。这些合金的强度也足以满足协作机器人和扭矩为 100 牛顿米的轻量化工业应用的需求。它们还具有良好的导热性,这对于散热、天然耐腐蚀以及经济高效的性能至关重要,而提高动态响应至关重要。重量更轻也使合金在需要减轻重量的场合具有更高的性能。对于航空航天和高性能机器人而言,钛合金 Ti-6Al-4V 具有最佳的强度重量比、极强的耐腐蚀性、高温稳定性和抗疲劳性。它专为需要高强度和轻量化的高速运行专用应用而设计。
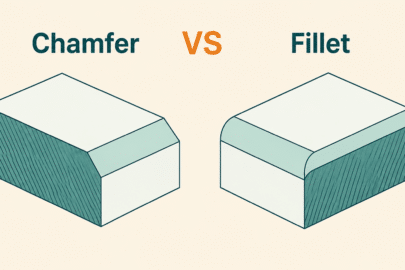
在精密轴生产中,我们采用先进的数控车削加工技术,加工圆柱面、轴肩和过渡段,直径公差在±0.0002英寸以内。对于轴承轴颈,我们采用磨削技术,使表面粗糙度Ra小于8微英寸,公差达到±0.00008英寸。我们还采用无心磨削技术,大批量生产几何形状简单、直径一致的轴。对于螺距和大径特定的螺纹段,我们采用螺纹切削或螺纹滚压。对于用于固定轮毂的键槽,我们采用键槽铣削或拉削。我们使用花键切削、滚齿或拉削来加工花键以传递扭矩,并使用横向钻孔来加工润滑通道和横向销孔。我们采用多边形车削技术加工专用驱动接口,空心轴采用枪钻加工,滚花工艺用于需要手动操作的表面或压配合部分。我们进行倒角和圆角加工,以消除应力、导入轴承,并实现边缘的平滑过渡。热处理后进行精密外径磨削,以达到所需的最终尺寸和表面质量。为了实现动平衡,我们去除轴上高点处的重量,以达到高速应用所需的 G2.5 或更高的平衡质量等级。我们按照可靠标准进行最终检验,使用千分尺、气动量规、坐标测量机和跳动指示器检查所有关键尺寸及其几何公差。
我们实现了轴承轴颈直径±0.0002英寸的精细公差。这允许控制直径以配合轴承过盈和游隙的公差。对于轴颈,h6或h7的公差是典型的。轴承表面的总指示器跳动(TIR)小于0.0001英寸,这允许均匀的负载分布并且没有振动。多个轴颈的同心度在0.0002英寸以内,这使轴的旋转轴线对齐。肩部与轴线的垂直度在0.0005英寸以内,因此轴承可以正确就位。轴承轴颈的光洁度低于8 Ra微英寸,以延长轴承寿命。键槽尺寸合适,可用于扭矩传递,宽度公差为±0.0005英寸,深度为±0.001英寸。螺纹在6g或6h公差等级范围内,轴的直线度控制在每英尺0.001英寸以内,以防止卡滞。轴组件在工作转速下旋转时的轴振动小于每秒0.5毫米,扭矩范围根据直径和材质不同,为1至2000牛顿米。高速主轴转速高达每分钟20,000转,使用寿命超过50,000小时,并符合ISO 1940 G2.5级或更高的动平衡质量标准。
是的。我们提供灵活的制造能力,包括:
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
当然。我们拥有通过ISO 9001认证的质量管理体系,确保在完全定制的质量体系下进行生产。我们还融入了一系列标准,包括但不限于工业机器人标准、客户对尺寸、冶金学(硬度、渗碳轴的渗碳层深度)、轴承制造商(轴公差和表面光洁度)、美国齿轮制造商协会(AGMA)(齿轮轴)的要求,以及针对关键动力传动部件(例如发生轴故障、机器人故障和工业自动化生产停机的情况)的完整可追溯性(从原材料热批到最终检验)。
我们提供针对航空航天要求的综合精加工解决方案:
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
生产交付周期取决于订单的复杂程度和数量。对于几何形状较为简单的标准传动轴,数控轴的车削、热处理、磨削和检验通常在8-14个工作日内完成。相比之下,对于结构更复杂、功能更丰富的轴,例如带有功能性花键、键槽和精密中心磨削的轴,则需要3-4周才能完成全部加工和抛光。对于原型轴,如果加快设计验证和装配测试,则可以在5-8天内完成。大批量订单可以使用配备优化刀具的专用车削单元,从而缩短生产周期。报价阶段会提供详细的生产计划,涵盖从热处理周期、精密磨削到最终质量验证的所有内容。
是的。我们拥有深孔钻和镗孔加工能力,可提供带有通孔的空心轴,用于气动布线和贯穿机器人关节轴的冷却通道。我们采用枪钻技术加工小直径深孔,线性精度可达0.001英寸/英尺;我们采用精密镗孔技术加工大直径空心轴,确保壁厚均匀一致。我们还采用组合工艺生产带有外部轴承轴颈和花键的空心轴,并配备安装部件。这减少了电缆磨损,提升了机器人的美观度,并实现了模块化末端执行器设计。这对于集成换刀装置的协作机器人、带有穿臂式导线和气源的焊接机器人以及带有旋转接头以实现连续旋转的工业机器人至关重要。隐藏式布线可减少移动机器人手臂的磨损,而模块化末端执行器设计(带有快速断开的电气和气动连接)则简化了机器人的反馈。
精密 CNC 制造在不同领域都带来了切实的性能提升。轴承轴颈直径精确到 ±0.0002 英寸,并可实现足够的过盈配合。这可防止轴承微动磨损和过大间隙导致的跳动。这些配合可确保轴承的使用寿命达到所需的计算设计小时数,即 20,000 至 100,000 小时,具体取决于负载和速度。总指示器跳动小于 0.0001 英寸,可消除加速轴承磨损和加剧齿轮啮合质量下降的振动和微动磨损。传递的振动会对末端执行器以及焊接、分配和组装过程中的工艺质量产生负面影响。轴承轴颈上控制为大于 8 Ra 微英寸的表面光洁度会增加摩擦系数,从而增加轴承扭矩。轴承扭矩的增加会导致电机电流和产生的热量增加,从而使电机效率提高约 20% 至 40%。轴颈之间的同心度为0.0002英寸,这使得旋转轴能够对准,并防止由于边缘应力导致侧向载荷轴承寿命缩短50%或更多。表面经过表面硬化或整体硬化至58或62 HRC的轴承表面可以承受数百万次轴承和齿轮啮合循环,而不会出现明显磨损。使用合适的圆角半径并在轴直径上特意设计过渡,可以避免形成几何应力集中点。这种设计最大限度地降低了最易受弯曲峰值应力影响的区域出现疲劳开裂的风险。加工精度在0.001英寸/英尺以内的直轴对于防止轴承卡滞以及随之而来的负载错位至关重要。将轴动态平衡至G2.5可以对系统进行微调,使其能够达到10,000 RPM以上的转速,同时最大限度地减少破坏性振动。适当的应力释放技术与正确的热处理相结合,可最大程度地降低长期尺寸变化的风险,从而有助于在系统长期运行期间保持轴向齿轮和轴承的啮合稳定。零件表面处理可最大程度地降低系统运行期间和运行后的腐蚀风险。
清洁制造和妥善处理可防止表面污染和损坏,从而防止疲劳失效。精密加工的轴为机器人系统无缝传输动力提供了旋转基础。在轴承和密封件设计合理的布置下,动力传输效率超过 98%。系统振动极小,并将末端执行器的位置精度保持在 ±0.02 毫米以内。系统的旋转扭矩范围从 1 到 2000 牛顿米,具体取决于所选的直径和材料,转速范围从 10 到 20,000 RPM。这涵盖了从搬运重型材料到使用高速主轴的各种应用。它们的使用寿命超过 50,000 小时,轴承和密封件更换的维护间隔为 10,000 至 20,000 小时,使其维修可预测。这种类型的自动化可用于汽车等行业,用于连续工作周期的点焊、恒定速度的电子装配、每分钟拾取超过 200 次的食品包装、全天候运营的仓储物流,以及直接影响手术结果和患者康复的精密机器人的医疗机器人。
清洁制造和妥善处理可防止表面污染和损坏,从而防止疲劳失效。精密加工的轴为机器人系统无缝传输动力提供了旋转基础。在轴承和密封件设计合理的布置下,动力传输效率超过 98%。系统振动极小,并将末端执行器的位置精度保持在 ±0.02 毫米以内。系统的旋转扭矩范围从 1 到 2000 牛顿米,具体取决于所选的直径和材料,转速范围从 10 到 20,000 RPM。这涵盖了从搬运重型材料到使用高速主轴的各种应用。它们的使用寿命超过 50,000 小时,轴承和密封件更换的维护间隔为 10,000 至 20,000 小时,使其维修可预测。这种类型的自动化可用于汽车等行业,用于连续工作周期的点焊、恒定速度的电子装配、每分钟拾取超过 200 次的食品包装、全天候运营的仓储物流,以及直接影响手术结果和患者康复的精密机器人的医疗机器人。
还有其他问题吗?