ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
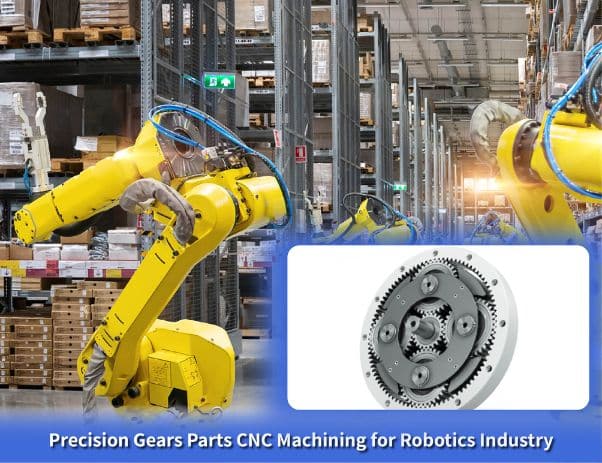
机器人行业精密齿轮零件数控加工
机器人齿轮是精密加工的部件,负责在机器人驱动系统中传输扭矩和降低速度。Zintilon 专注于精密齿轮的 CNC 加工,采用先进的齿轮切削和磨削技术,确保卓越的齿形精度、最小的齿隙和无缝的动力传输。这确保了可靠的机器人运动控制和定位。
- 复杂齿轮几何形状和齿形的加工
- 公差严格,高达±0.0001英寸
- 精密齿轮切削、滚齿和磨齿
- 支持快速成型和全面生产
- ISO 9001 认证的机器人制造
行业领军 15,000多家企业
为何选择机器人公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供医疗部件,经认证注册机构验证符合 ISO9001 质量标准。
从原型设计到批量生产
Zintilon 为工业自动化、协作机器人和研究机器人项目提供精密齿轮和相关动力传输部件的 CNC 加工。


原型精密齿轮
获得功能齐全、完全符合预期设计规格的精密机器人齿轮原型。分析齿轮箱的啮合质量、齿隙和扭矩传递,确保设计符合全面生产的所有生产规格。
关键点:
关键点:
- 同类产品中精度最高的快速成型技术
- ±0.0001 的严格公差
- 评估早期设计、材料选择和网格质量

EVT——工程验证测试
快速完成齿轮原型迭代,确保满足所有扭矩容量和效率标准。及早发现问题将有助于全面推进机器人制造。
关键点:
关键点:
- 原型和建设性功能。
- 快速的最终设计迭代。
- 为设计转入执行做好准备。

DVT——设计验证测试
在批量生产之前,通过检查齿轮齿的尺寸精度和质量,同时使用不同的材料和热处理来验证齿轮设计是否能够实现高效的动力传输。
关键点:
关键点:
- 设计和齿轮齿形的验证。
- 多种材料和处理实验。
- 性能已准备好投入生产。

PVT——生产验证测试
通过验证精密零件首次运行的生产可行性,同时应对预期的生产挑战,以限制全面生产期间的时间和材料损失,从而建立一致性和效率。
关键点:
关键点:
- 建立生产能力
- 主动消除生产障碍。
- 平衡输出的一致性和质量。

批量生产
动力传输自动化和机器人系统依赖于精密零件的及时交付和大规模生产的优质生产。
关键点:
关键点:
- 持续大批量生产
- 精密加工,达到工业级品质
- 通过质量控制实现快速周转

机器人精密齿轮加工能力
我们拥有先进的滚齿机、数控插齿机和磨齿机,以及经验丰富的精密机械师,为机器人行业提供精密齿轮零件数控加工服务。我们设计和制造具有关键齿形的正齿轮、斜齿轮、锥齿轮和行星齿轮组。每个零件都经过精心设计,以实现低噪音、高效率和精确的速比,以控制机器人运动,并具有关键齿形的行星齿轮组。
我们提供精密滚齿、插齿、铣齿和渐开线齿形磨齿服务,并采用三坐标测量机进行齿轮检测。每个齿轮均采用合金钢(4140、4340、8620)、不锈钢(17-4 PH、303)、铝合金(7075-T6)和黄铜加工而成,确保在循环载荷和高速运转下具有出色的齿面强度和耐磨性。
我们提供精密滚齿、插齿、铣齿和渐开线齿形磨齿服务,并采用三坐标测量机进行齿轮检测。每个齿轮均采用合金钢(4140、4340、8620)、不锈钢(17-4 PH、303)、铝合金(7075-T6)和黄铜加工而成,确保在循环载荷和高速运转下具有出色的齿面强度和耐磨性。




精密齿轮零件材料
我们的数控加工车间提供多种用于机器人行业齿轮零件加工的材料供您选择。我们拥有40多种工业级金属和可热处理合金,能够快速进行原型制造,并严格遵守动力传动部件制造的精密工业质量标准。



常见问题解答:机器人应用的精密齿轮
机器人精密齿轮是专用机器,它们经过装配和校准,协同工作,以便为机器人中的执行器和组件提供扭矩,并传递扭矩。齿轮还可以提供不同的倍速比。主要的齿轮类型包括正齿轮,其齿形直,并与轴平行排列,以便在低速应用中实现简单高效的动力传输。斜齿轮的齿形排列整齐,具有一定角度,可提供更高的速度,因为斜齿轮的运行更平稳、更安静。行星齿轮具有太阳轮、行星轮和齿圈结构,能够为关节执行器提供高减速比和紧凑的尺寸。锥齿轮可以形成0到90度的夹角,能够提供用于机器人肘关节和腕关节的旋转位移。蜗轮也可以提供高减速比和自锁功能,这意味着齿轮无需制动即可在轴上保持扭矩。
为了确保这些精密部件正常运转,它们必须基于渐开线几何形状产生精确的齿形,精度达到 0.001 英寸以内,以确保适当的负载分配;保持通常低于 3 弧分的反向间隙,以实现双向定位精度;确保正齿轮和斜齿轮的传动效率高于 95%,以降低能量损失;足够的齿强度以承受大于 150,000 PSI 的接触应力;对于在人类附近工作的协作机器人,运行时噪音低于 70 dB;并且承受超过 10 万次啮合循环,才会出现磨损或点蚀等性能下降,啮合循环不会限制磨损或点蚀性能下降。
为了确保这些精密部件正常运转,它们必须基于渐开线几何形状产生精确的齿形,精度达到 0.001 英寸以内,以确保适当的负载分配;保持通常低于 3 弧分的反向间隙,以实现双向定位精度;确保正齿轮和斜齿轮的传动效率高于 95%,以降低能量损失;足够的齿强度以承受大于 150,000 PSI 的接触应力;对于在人类附近工作的协作机器人,运行时噪音低于 70 dB;并且承受超过 10 万次啮合循环,才会出现磨损或点蚀等性能下降,啮合循环不会限制磨损或点蚀性能下降。
每种齿轮都具备其在精密应用中的专属材料优势。4140、4340 和 8620 等合金钢通过表面硬化或淬火处理,可提供高达 58 HRC 的优异基齿强度;在高负载应用中具有出色的耐磨性,可承受 10 至 500 牛顿米的扭矩;极高的疲劳强度,可连续运行超过 50,000 小时;适用于有效载荷超过 50 公斤的工业机器人;能够进行大批量生产;价格经济实惠;通过磨削工艺实现的精细表面处理,有助于降低运行噪音。这些特性使合金钢成为重型工业机器人变速箱及其减速器的标准材料。 17-4 PH 和 303 级不锈钢为食品加工、外科手术和洁净室机器人提供了足够的强度,用于生物相容性中等负载应用,具有蝙蝠的高强度、极端不受控制的氧化、复杂几何形状的良好可加工性以及其他设计特点,喜欢恶劣的环境条件,在恶劣条件下具有生物相容性表面,而不会改变表面。
7075-T6 等铝合金结构轻巧,有助于在高速应用中最大限度地减少转动惯量;其强度足以用于协作机器人和低负载定位系统,可处理低于 20 公斤的有效载荷;其导热性极佳,有利于摩擦散热;其可加工性极佳,可用于高级集成功能和复杂的几何设计;其天然耐腐蚀性强;对于原型和特殊应用而言,价格经济实惠,因为重量对动态性能、施工和降低成本有显著影响。黄铜具有优异的可加工性,可用于复杂的齿形和细齿距;其天然润滑性可减少蜗轮应用中与钢齿轮的摩擦和磨损;其耐腐蚀性强;其强度足以传输中低扭矩;其阻尼特性可使操作保持安静,常用于精密仪器和计时机构,这些机构的制造要求精细而安静。
7075-T6 等铝合金结构轻巧,有助于在高速应用中最大限度地减少转动惯量;其强度足以用于协作机器人和低负载定位系统,可处理低于 20 公斤的有效载荷;其导热性极佳,有利于摩擦散热;其可加工性极佳,可用于高级集成功能和复杂的几何设计;其天然耐腐蚀性强;对于原型和特殊应用而言,价格经济实惠,因为重量对动态性能、施工和降低成本有显著影响。黄铜具有优异的可加工性,可用于复杂的齿形和细齿距;其天然润滑性可减少蜗轮应用中与钢齿轮的摩擦和磨损;其耐腐蚀性强;其强度足以传输中低扭矩;其阻尼特性可使操作保持安静,常用于精密仪器和计时机构,这些机构的制造要求精细而安静。
为了制造精密齿轮,生产采用了最先进、最专业的加工技术,例如使用滚齿技术。滚齿技术使用多头滚刀产生渐开线齿形,能够以每分钟 30 至 200 个齿的生产率连续分度,具体取决于所用的模数和材料;使用成型滚齿法加工齿轮,该方法利用往复式刀具加工内齿轮和靠近肩部的齿轮,因为滚齿间隙不足;使用成型铣刀或立铣刀分度法加工原型齿轮和小批量齿轮;使用数控线切割加工淬硬齿轮以及在不磨损刀具的情况下进行复杂的齿形修改。此外,可以使用成型砂轮磨削齿轮或使用生成技术磨削最终的齿壳,并进行热处理,其质量等级在 AGMA 质量等级 10 至 12 之间,可以珩磨齿轮以及超精加工齿。可以通过剃削(去除少量材料)来实现齿轮的平滑,滚齿机的 CMM 控制允许进行导程和轮廓修改。
我们始终确保公差符合 AGMA 质量等级 10 或优于 DIN 质量 5。这些标准要求齿距公差为 ± 0.0001 英寸,并且沿圆周的齿距均匀,以实现平稳旋转。渐开线齿廓偏差限制在 0.0003 英寸以内,以确保沿齿面宽度的正确载荷分布,导程精度公差为 0.0002 英寸,以便沿齿长完全接触,避免边缘载荷,总复合误差不超过 0.001 英寸,表明齿轮啮合的整体质量,齿间复合变化不超过 0.0005 英寸以表明相邻齿的均匀性,孔/节圆直径同心度± 0.0005 英寸,以确保正确放置,最小跳动,齿面的抗摩擦和抗噪声表面光洁度超过 32 Ra 微英寸,控制齿厚以提供适当的啮合间隙,平衡的空转,齿轮组的平稳运行,噪音水平不超过 65 dB,斜齿轮的传动效率超过 98%,齿轮组减速后定位精度为± 0.01 度,使用寿命超过齿轮组为 20,000 小时。
是的。我们提供灵活的制造能力,包括:
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
当然。所有组件均在 ISO 9001 认证的质量管理体系下生产。这确保完全符合 AGMA(美国齿轮制造商协会)质量标准、DIN(德国标准化学会)齿轮标准、定制尺寸和冶金规范(例如渗碳深度和表面硬度),以及从原材料炉批到最终检验的全程可追溯性。所有齿轮均符合工业自动化中关键动力传动部件质量的文档记录和审核要求,以应对生产停机和安全相关齿轮故障的风险,并符合持续改进和其他质量要求。
我们提供针对航空航天要求的综合精加工解决方案:
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
订单量和复杂程度会影响交付周期。对于由棒料或毛坯制成的标准正齿轮和斜齿轮,预计交付周期为 12-18 个工作日。此时间范围涵盖了滚齿、热处理和磨削工序。复杂的锥齿轮或多部件行星齿轮组需要 4-6 周的切削、淬火和装配匹配工序。对于原型设计验证,CNC 铣削或线切割加工的原型齿轮在生产工装集成前需要 5-8 天。对于大批量订单,我们可以提供优化的生产运行和加工顺序。在报价阶段,我们会详细列出生产计划,包括热处理、磨削、检验和质量检查的周期。这可以让您全面了解情况。
是的,我们的齿轮工程专家会与机器人设计师合作,根据特定的减速要求、扭矩容量和空间限制,定制齿轮系。我们设计紧凑型行星齿轮组,专注于3:1至100:1的减速范围,并将其配置为多级正齿轮或斜齿轮系,以平衡效率和减速比;进行必要的齿形修正,以实现安静运行和负载能力,包括齿廓变位、齿顶修整、齿顶加深以及其他齿顶和修整优化;利用不同齿轮类型的复合齿轮布置来制定复杂的运动要求;确定现有机器人运动学的中心距和齿轮比;并提供集成轴承、轴和外壳的完整齿轮箱设计。这使我们能够制造优化的传动系统,用于各种应用,例如高速低惯性的拾放机器人、高加速度机器人、重载工业机器人、高扭矩密度机器人、协作机器人、安静运行机器人、精密定位系统和零背隙双向精度机器人。
精密数控加工的优势体现在诸多性能方面。精确的渐开线齿形可实现齿面和整个齿轮的最佳载荷分布,防止齿面和齿根疲劳裂纹。设计精良的齿轮组接触应力分布均匀,最大应力保持在可接受的材料疲劳极限以下。齿距误差会导致齿间差异,影响旋转平稳性,并产生噪音和振动。齿距偏差小于 0.0001 英寸,可在 3000 RPM 以上的转速下消除噪音和令人不快的动态载荷。精心设计的导程和受控的导程精度可确保齿面和齿距完全接触,从而消除边缘载荷和齿轮 10 倍的磨损率。将跳动校准至小于 0.001 英寸,并且没有轴错位误差,从而消除了 0.0005 英寸的设计中心距误差。设计的齿侧间隙可限制空转,并避免齿轮松弛和膨胀时产生接触。优化后的齿侧间隙为0.002至0.005英寸,使齿轮减速后定位精度达到2弧分。表面硬化齿面的耐磨性使齿轮的连续运行寿命从非硬化齿轮的5,000小时延长至50,000小时。
超精加工齿面可将斜齿轮组的效率从 94% 提高到 98%,摩擦系数降低 30%。有效的齿形修正(包括齿顶修整)可减轻啮合时的冲击,从而降低 5 至 10 分贝的噪音,这对于在人机环境下工作的协作机器人至关重要。精准的制造工艺可实现匹配的齿轮组,使其在整个生产批次中保持始终如一的性能特征,从而确保机器人行为的可预测性,并简化编程。优质的材料和热处理工艺使齿轮组能够设计出更小的齿轮,从而满足特定扭矩需求,因为齿弯曲疲劳强度超过 40,000 PSI。
尺寸一致性可防止因错位而过早磨损,确保与设计的轴配合和轴承布置正确组装,而精密加工的齿轮则为机器人系统提供了机械基础。由于精确的减速比以及无速度波动或齿槽效应的高速平滑运动曲线,这些系统实现了±0.02毫米的重复定位精度,从而允许在焊接和分配等应用中保持恒定速度。它们保持高效,以最大限度地减少电机产生的热量并节省能源,在协作和服务机器人的情况下安静地运行,噪音低于70分贝,为舒适的环境,在10,000小时的维护之间具有长达10,000小时的运行时间,并且在许多行业的生产力自动化中具有可靠可预测的性能,例如循环时间低于60秒的汽车装配,用于精确放置组件的电子设备,每分钟超过200个的食品包装,具有高速分拣系统的仓库物流以及运动平滑度和定位精度直接影响手术中患者安全的医疗机器人。
超精加工齿面可将斜齿轮组的效率从 94% 提高到 98%,摩擦系数降低 30%。有效的齿形修正(包括齿顶修整)可减轻啮合时的冲击,从而降低 5 至 10 分贝的噪音,这对于在人机环境下工作的协作机器人至关重要。精准的制造工艺可实现匹配的齿轮组,使其在整个生产批次中保持始终如一的性能特征,从而确保机器人行为的可预测性,并简化编程。优质的材料和热处理工艺使齿轮组能够设计出更小的齿轮,从而满足特定扭矩需求,因为齿弯曲疲劳强度超过 40,000 PSI。
尺寸一致性可防止因错位而过早磨损,确保与设计的轴配合和轴承布置正确组装,而精密加工的齿轮则为机器人系统提供了机械基础。由于精确的减速比以及无速度波动或齿槽效应的高速平滑运动曲线,这些系统实现了±0.02毫米的重复定位精度,从而允许在焊接和分配等应用中保持恒定速度。它们保持高效,以最大限度地减少电机产生的热量并节省能源,在协作和服务机器人的情况下安静地运行,噪音低于70分贝,为舒适的环境,在10,000小时的维护之间具有长达10,000小时的运行时间,并且在许多行业的生产力自动化中具有可靠可预测的性能,例如循环时间低于60秒的汽车装配,用于精确放置组件的电子设备,每分钟超过200个的食品包装,具有高速分拣系统的仓库物流以及运动平滑度和定位精度直接影响手术中患者安全的医疗机器人。
还有其他问题吗?


