ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
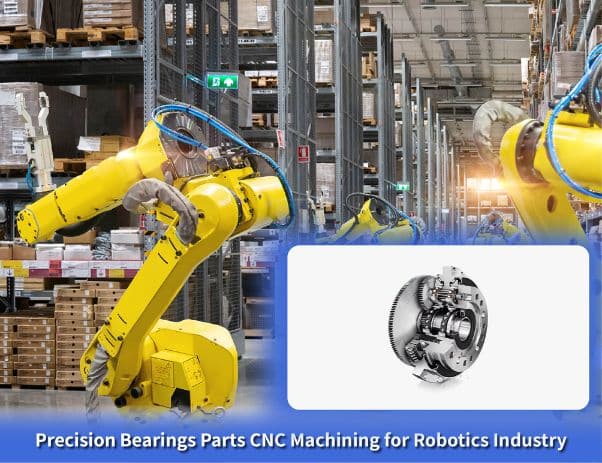
机器人行业精密轴承零件数控加工
精密轴承部件是机器人系统中至关重要的机械部件,可确保零件在承受径向和轴向载荷的同时实现无缝旋转。在 Zintilon,我们进一步对精密轴承部件进行数控加工,运用先进的车削和磨削技术,以获得卓越的滚道精度、最小的跳动和最佳的载荷分布,从而实现可靠的高速运行和更长的使用寿命。
- 复杂轴承座圈和轴承座的加工
- 公差严格,高达±0.0001英寸
- 精密车削、磨削和滚道精加工
- 支持快速成型和全面生产
- ISO 9001 认证的机器人制造
行业领军 15,000多家企业
为何选择机器人公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供医疗部件,经认证注册机构验证符合 ISO9001 质量标准。
从原型设计到批量生产
Zintilon 提供精密轴承部件及其随附的旋转支撑组件的 CNC 加工,专为工业自动化、协作机器人和研究机器人而设计。


原型轴承组件
获得复制您最终设计的高精度轴承组件原型。在投入全面生产之前,测试滚道几何形状、验证负载能力并检查其旋转是否顺畅。
关键点:
关键点:
- 高精度快速成型
- 严格的公差(±0.0001英寸)
- 尽早测试设计、材料和性能

EVT——工程验证测试
快速迭代轴承组件原型,验证是否满足所有负载能力和摩擦要求。尽早发现问题,确保顺利过渡到全面的机器人制造。
关键点:
关键点:
- 验证原型功能
- 快速设计迭代
- 确保生产准备就绪

DVT——设计验证测试
确认设计,并确保多种材料和处理方法均已验证。评估设计,确认轴承符合高旋转性能标准。验证设计是否可进行量产。
关键点:
关键点:
- 确认设计完整性和滚道质量
- 测试多种材料和处理方法
- 确保生产就绪性能

PVT——生产验证测试
评估轴承部件的生产能力,并确认能否实现规模化生产。评估零部件的生产能力,识别并降低生产风险。确保零部件及生产符合相关标准和生产价格要求。
关键点:
关键点:
- 测试大规模生产能力
- 尽早发现并修复流程问题
- 确保一致的零件质量

批量生产
确保高质量零部件的供应,并控制轴承部件的生产,以实现良好的旋转性能。满足机器人和自动化生产商的高交付期望,并确保轴承部件的供应符合适当的间隔。
关键点:
关键点:
- 持续、大批量生产
- 精密加工,达到工业级品质
- 严格的质量控制,快速的周转

机器人精密轴承加工能力
我们先进的数控车削中心和精密磨床,加上经验丰富的精密机械师,共同打造了机器人行业精密轴承零件的数控加工中心。包括交叉滚子轴承滚道、薄壁轴承套圈以及具有关键滚道几何形状的定制轴承座在内的每一个零件,都经过精心设计,以满足机器人高运动控制应用所需的摩擦力、刚度和精密旋转控制精度。
我们提供精密数控车削、外圆磨削、平面磨削以及滚道精加工,打造完美的球或滚子接触面,并由专业的轴承计量部门进行最终尺寸确认。无论是轴承钢(52100、440C 不锈钢)、工具钢(M2、D2)、铝合金(7075-T6)还是淬硬合金钢(4340),轴承组件的每个部件都必须经过加工,才能达到预期的耐磨性和尺寸稳定性。
我们提供精密数控车削、外圆磨削、平面磨削以及滚道精加工,打造完美的球或滚子接触面,并由专业的轴承计量部门进行最终尺寸确认。无论是轴承钢(52100、440C 不锈钢)、工具钢(M2、D2)、铝合金(7075-T6)还是淬硬合金钢(4340),轴承组件的每个部件都必须经过加工,才能达到预期的耐磨性和尺寸稳定性。




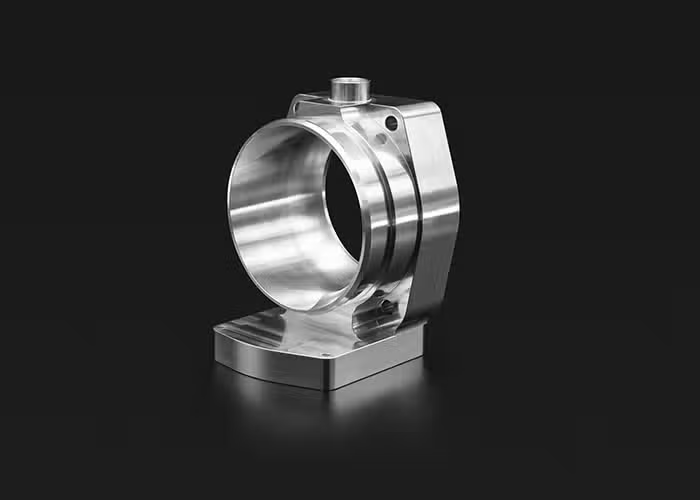
精密轴承部件材料
我们的数控加工车间为机器人行业提供各种轴承零件加工服务。我们拥有 30 多种工业级轴承钢、不锈钢合金和硬化材料,能够快速制造精密旋转部件,并保持其在行业标准范围内的一致性和质量。



常见问题解答:机器人应用的精密轴承
精密轴承部件是构成完整轴承组件的机加工元件,用于支撑机器人关节、变速箱和其他旋转机构中的负载,并实现平稳的旋转运动。需要精密加工的关键轴承部件包括:带有磨削滚道和球或滚子接触面的内外圈或环;用于机器人腕关节和肘关节中紧凑型高刚性关节的具有垂直滚道槽的交叉滚子轴承套圈;用于空心轴设计的具有高内径外径比的薄壁轴承套圈;直接加工到变速箱或机器人手臂中的集成轴承座圈;用于固定滚动体的轴承保持架;轴承预紧垫片和垫片;背对背或面对面角接触装置;带有精密孔肩的后轴承座和安装块;锁环和锁紧垫圈;以及用于保护轴承的密封件。
这些精密部件需要将滚道圆度保持在 0.0001 英寸以内,以便将载荷均匀分布到所有滚动体上。这将有助于防止过早疲劳。此外,滚道表面光洁度必须低于 8 Ra 微英寸,以最大限度地减少摩擦,从而延长轴承的使用寿命。内孔和外径必须达到 ABEC 7 精度或更高(外径),以实现适当的轴和轴承座配合。受控的滚道几何形状可提供设计的接触角和最佳负载能力。材料滚道硬度超过 58 HRC 才能在超过 200,000 PSI 的赫兹接触应力下保持耐磨性。足够的尺寸稳定性将在机器人操作环境中在零下 20 摄氏度到零上 100 摄氏度的温度范围内保持所需的公差,从而可以维持部件的动态稳定性。
这些精密部件需要将滚道圆度保持在 0.0001 英寸以内,以便将载荷均匀分布到所有滚动体上。这将有助于防止过早疲劳。此外,滚道表面光洁度必须低于 8 Ra 微英寸,以最大限度地减少摩擦,从而延长轴承的使用寿命。内孔和外径必须达到 ABEC 7 精度或更高(外径),以实现适当的轴和轴承座配合。受控的滚道几何形状可提供设计的接触角和最佳负载能力。材料滚道硬度超过 58 HRC 才能在超过 200,000 PSI 的赫兹接触应力下保持耐磨性。足够的尺寸稳定性将在机器人操作环境中在零下 20 摄氏度到零上 100 摄氏度的温度范围内保持所需的公差,从而可以维持部件的动态稳定性。
不同类型的精密轴承需要特定的材料。例如,AISI轴承钢52100,其淬硬至62 HRC硬度,在数百万次循环中表现出最高的抗滚动接触疲劳性能。它具有细小的碳化物结构,可确保滚道表面光滑,并且这种碳化物结构已被证明在高性能轴承中具有可靠性。52100具有优异的加工性能、经济高效,并通过适当的热处理和回火实现了尺寸稳定性。因此,52100已成为机器人关节轴承、减速器轴承和高速主轴的首选。不锈钢轴承钢440C具有耐腐蚀性能,可在冲洗和无菌环境中安全使用,也适用于食品加工、制药和洁净室行业的机器人。它的硬度为5360 HRC,与52100相比具有足够的耐磨性,并且具有对医疗机器人至关重要的非磁性和生物相容性。其耐腐蚀、耐化学腐蚀和耐潮湿性能使其无需防护涂层即可安全使用。440C 的性能虽然可以接受,但其环境耐久性与 52100 相比,使用寿命缩短了 10% 至 20%。
M2高速钢和D2空气淬硬钢因其极高的温度稳定性、在高磨蚀性环境中的耐磨性以及复杂几何形状的热处理稳定性而成为定制轴承工具钢。它们也提供小批量原型制造。由铝合金7075-T6制成的轻质轴承座和保持架可降低高速应用中的旋转惯性。它还具有出色的导热性,有利于散热;优异的可加工性,适用于复杂的集成功能;以及足够的强度,适用于非滚道轴承部件。它还可以经济地生产,用于协作机器人和定位系统,通过减轻重量来提高动态性能。
M2高速钢和D2空气淬硬钢因其极高的温度稳定性、在高磨蚀性环境中的耐磨性以及复杂几何形状的热处理稳定性而成为定制轴承工具钢。它们也提供小批量原型制造。由铝合金7075-T6制成的轻质轴承座和保持架可降低高速应用中的旋转惯性。它还具有出色的导热性,有利于散热;优异的可加工性,适用于复杂的集成功能;以及足够的强度,适用于非滚道轴承部件。它还可以经济地生产,用于协作机器人和定位系统,通过减轻重量来提高动态性能。
下文将介绍最先进的 CNC 轴承制造工艺,涵盖轴承生产的各个阶段。除了轴承套圈的粗加工采用车削外,大多数工序都采用磨削工艺。这些步骤包括:使用 CBN 砂轮对内径和外径滚道进行外圆磨削,尺寸公差达到 0.0001 英寸,圆度公差达到 0.00005 英寸;对轴承端面和肩部进行平面磨削,使垂直度达到 0.0001 英寸;磨削滚珠和滚子接触面的滚道,达到规定的半径和小于 4 Ra 微英寸的表面光洁度;对滚道表面进行超精加工或珩磨,以减少摩擦并将轴承寿命延长至 2 Ra 微英寸以下;磨削用于轴承预紧调整的精密锁紧螺母的螺纹;对薄截面轴承套圈和硬化材料中的复杂轮廓进行电火花线切割;对轴承端面进行研磨,使平面度达到 0.0001 英寸并具有镜面光洁度;对轴承箱孔进行 H7 或更高公差的镗孔;进行具有指定硬度和最小变形的热处理;并使用专门的机器测量内径、外径、宽度以及径向跳动、滚道几何形状和径向跳动,检查是否符合轴承等级。
我们可以将公差控制在 ABEC 7 或 ISO 4 级轴承行业标准范围内,其中包括将内径控制在 ±0.00012 英寸以内,以适应轴的过盈或间隙配合;将外径公差控制在 ±0.00012 英寸以内,以适应轴承座配合;将宽度公差控制在 0.0002 英寸以内,以适应轴承叠层内的轴向定位;将滚道圆度控制在 0.00005 英寸以内,以确保滚动体上的载荷分布均匀;将径向跳动总指示器读数控制在 0.0001 英寸以内,以消除轴承在旋转过程中的振动;将轴承滚道控制在 4 Ra 微英寸以内(适用于标准应用)以及 2 Ra 以内的高速或超精密要求;将轴承端面控制在 0.0001 英寸以内,以确保与肩部和垫片正确接触;将内径和外径控制在 0.0001 英寸以内,以保持旋转轴对准;并控制滚道,使其具有定义的几何、径向和宽度公差尺寸±0.0002 英寸,以实现正确的球或滚子接触。这使得轴承组件能够保持精密主轴 0.5 微米的径向跳动,轴承的标准尺寸摩擦扭矩小于 0.01 牛顿米,轴承在正常转速下的噪音水平低于 40 分贝,轴承在额定载荷下的温度比环境温度高出 15 摄氏度以内,并且根据 ISO 281 轴承寿命理论,轴承的使用寿命超过 20,000 小时。
是的,Zintilon 提供多种制造选择,包括轴承设计的快速原型设计和使用 CNC 车削和磨削的定制应用测试,以及尺寸和几何形状非标准和定制的专用机器人的小批量生产、研究和限量生产机器人的中批量生产、配备复杂自动化设备的机器人的标准化轴承部件的大批量生产,每年生产数千个符合精确公差的滚道或外壳,使用轴承测量机、CNC 测量机确保完整的尺寸检查和外部和内部几何一致性,并评估和验证完整的工艺文件,用于运动控制轴承的关键部件,包括尺寸和表面粗糙度、轮廓仪轮廓、根据控制步骤评估和验证的热处理硬度,为关键运动控制应用记录 ABEC 或 ISO 公差等级,并验证客户定义的公差以用于轴承和外壳的运动控制应用。
是的。根据 ISO 9001 标准,所有组件必须符合轴承行业标准。这些标准包括 ABEC(环形轴承工程委员会)公差等级、ISO 492 轴承公差标准、客户指定的尺寸和冶金要求(包括硬度范围和渗碳深度规格),以及轴承钢 A295 52100 的 ASTM 标准。从材料炉批到最终检验,必须具有完整的可追溯性,包括对用于高精度应用的组件进行轴承冶金失效审核,因为轴承故障会导致工业自动化故障、生产停止或构成安全风险。
我们根据每个精密轴承部件的需求,提供全面的精加工解决方案。这些解决方案包括:精密外圆磨削,使滚道表面达到低于4 Ra微英寸的表面粗糙度,并通过切削加工控制尺寸精度;使用磨石进行超精加工,使滚道表面达到低于2 Ra微英寸的表面粗糙度,从而形成超光滑表面,降低摩擦力并延长使用寿命;轴承端面研磨,使表面达到镜面光洁度,平面度达到0.0001英寸以内;52100钢采用淬火热处理,使硬度达到58至63 HRC,并进行回火以提高韧性;表面硬化,对滚道表面进行选择性硬化,同时保留延展性芯部;黑色氧化物涂层,用于轻度防腐和磨合润滑保持;磷酸盐涂层,用于在储存和运输过程中提供临时防腐保护;不锈钢钝化,用于去除游离铁并增强耐腐蚀性;以及氮化钛 (TiN) 和类金刚石碳 (DLC) 等特殊涂层,适用于极端磨损应用或使用传统润滑的干运转条件。
需要为特定机器人关节定制轴承设计吗?是的,为了构思解决方案,我们的轴承工程师与机器人设计师携手合作。这种合作使我们能够了解各种目标主要载荷场景、约束条件和运动特性。我们在空心机器人关节中构建大直径薄截面轴承,以便布线电缆穿过,并将集成轴承滚道直接加工到机械臂的铝制结构中,以优化重量并使组件更加精简。我们设计了四点接触轴承,用于承受径向、轴向和力矩载荷,能够在紧凑的外壳阵列中发挥作用。我们为需要在较小轴向区域内保持高刚度的机器人手腕设计交叉滚子轴承,优化轴向接触轴承预紧配置以减少摩擦并达到所需的刚度,并设计完整的端面轴承滚道、滚动体、保持架和密封件组件,以完成轴承的组装。这种旋转接头技术具有广泛的应用,包括高速、摩擦和惯性三角洲机器人、紧凑、重载荷工业机器人、具有反向驱动能力和安全性的协作机器人、平稳的低摩擦运动,以及用于光学对准或处理半导体的具有亚微米跳动焦点的精密民用系统。
我们根据每个精密轴承部件的需求,提供全面的精加工解决方案。这些解决方案包括:精密外圆磨削,使滚道表面达到低于4 Ra微英寸的表面粗糙度,并通过切削加工控制尺寸精度;使用磨石进行超精加工,使滚道表面达到低于2 Ra微英寸的表面粗糙度,从而形成超光滑表面,降低摩擦力并延长使用寿命;轴承端面研磨,使表面达到镜面光洁度,平面度达到0.0001英寸以内;52100钢采用淬火热处理,使硬度达到58至63 HRC,并进行回火以提高韧性;表面硬化,对滚道表面进行选择性硬化,同时保留延展性芯部;黑色氧化物涂层,用于轻度防腐和磨合润滑保持;磷酸盐涂层,用于在储存和运输过程中提供临时防腐保护;不锈钢钝化,用于去除游离铁并增强耐腐蚀性;以及氮化钛 (TiN) 和类金刚石碳 (DLC) 等特殊涂层,适用于极端磨损应用或使用传统润滑的干运转条件。
CNC加工的精度在多个方面带来了显著的性能优势。例如,滚道圆度达到0.00005英寸以内,可确保所有滚珠或滚子均匀分布载荷。这可防止局部应力集中导致剥落或点蚀失效。通过正确的配置,轴承的设计寿命在实际使用中可以完全实现甚至超过预期。小于4 Ra微英寸的滚道表面光洁度可确保表面摩擦系数降低30%至50%。摩擦系数的降低可降低工作扭矩和发热量,从而将连续运行的润滑间隔从2,000小时延长至10,000小时。精确制造的内孔和外径尺寸可确保过盈配合或间隙配合,因为安装后仍能保持设计的径向内部游隙。正确的配合还能防止轴承在轴或轴承座上发生蠕变,从而避免微动腐蚀,最终导致过早失效。斜边和精确的滚道几何形状(包括±0.0002英寸以内的半径尺寸)将消除最佳的球或滚子接触应力分布,从而将最大赫兹应力限制在低于材料疲劳极限的安全水平。为了实现最佳的端面磨削,目标是垂直度在0.0001英寸以内,以确保背对背轴承配置中所有滚动元件的预载荷分布均匀。为了保证接头刚度,这可以提供所需的10至50牛顿米/毫米的挠度。
硬度达到 60 至 62 HRC 的淬硬滚道确保了优异的耐磨性,使 L10 轴承在额定载荷下的预期寿命超过 20,000 小时,而淬硬不足的滚道则仅为 2,000 小时。这是因为尺寸一致性能够实现可预测的轴承性能。摩擦扭矩单位之间的摩擦扭矩变化低于 20%,无需单独校准即可精确控制机器人运动。低于 0.0001 英寸的最小径向跳动提供了一种机械方法,可防止振动传递到精密的传感器和末端执行器,从而保持定位精度。热处理和应力消除技术的进步最大限度地减少了工件平均尺寸的持续变化,从而在温度循环和延长使用寿命期间保持公差。优质的表面处理可防止在储存和运行过程中发生腐蚀。
清洁制造可防止导致 80% 轴承过早失效的污染。维护精密加工的轴承部件,为机器人系统提供旋转基础,使其能够实现角定位精度,并将摩擦和背隙降至 ±0.005 度。它们可实现平滑的运动轨迹,无粘滑或齿槽效应,并保持恒定速度,适用于焊接和点胶等需要 1% 或更低总速度变化的应用。它们还支持超过 10,000 RPM 的高转速(适用于 DN 值超过 100 万的主轴应用),支持悬臂机器人腕部和肘部负载的力矩负载,并支持热稳定性,工作温度范围为 -20 至 1 摄氏度。它们提供超过 20,000 小时的长使用寿命,维护间隔为 5,000 至 10,000 小时,并具有可预测的可靠性,有助于汽车点焊、电子装配、半导体晶圆处理、医疗机器人和高速封装等多个行业的生产自动化。
硬度达到 60 至 62 HRC 的淬硬滚道确保了优异的耐磨性,使 L10 轴承在额定载荷下的预期寿命超过 20,000 小时,而淬硬不足的滚道则仅为 2,000 小时。这是因为尺寸一致性能够实现可预测的轴承性能。摩擦扭矩单位之间的摩擦扭矩变化低于 20%,无需单独校准即可精确控制机器人运动。低于 0.0001 英寸的最小径向跳动提供了一种机械方法,可防止振动传递到精密的传感器和末端执行器,从而保持定位精度。热处理和应力消除技术的进步最大限度地减少了工件平均尺寸的持续变化,从而在温度循环和延长使用寿命期间保持公差。优质的表面处理可防止在储存和运行过程中发生腐蚀。
清洁制造可防止导致 80% 轴承过早失效的污染。维护精密加工的轴承部件,为机器人系统提供旋转基础,使其能够实现角定位精度,并将摩擦和背隙降至 ±0.005 度。它们可实现平滑的运动轨迹,无粘滑或齿槽效应,并保持恒定速度,适用于焊接和点胶等需要 1% 或更低总速度变化的应用。它们还支持超过 10,000 RPM 的高转速(适用于 DN 值超过 100 万的主轴应用),支持悬臂机器人腕部和肘部负载的力矩负载,并支持热稳定性,工作温度范围为 -20 至 1 摄氏度。它们提供超过 20,000 小时的长使用寿命,维护间隔为 5,000 至 10,000 小时,并具有可预测的可靠性,有助于汽车点焊、电子装配、半导体晶圆处理、医疗机器人和高速封装等多个行业的生产自动化。
还有其他问题吗?


