ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
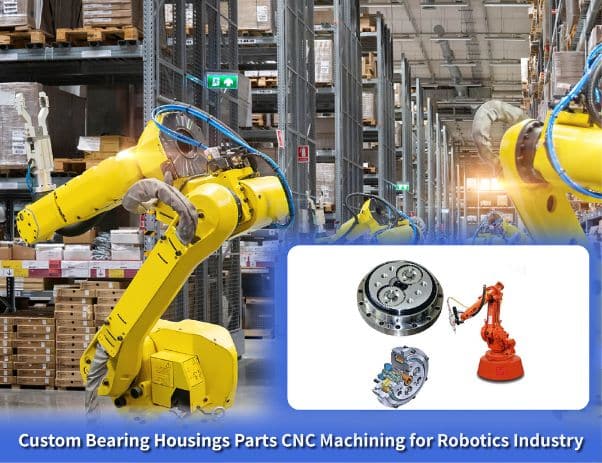
机器人行业定制轴承座零件数控加工
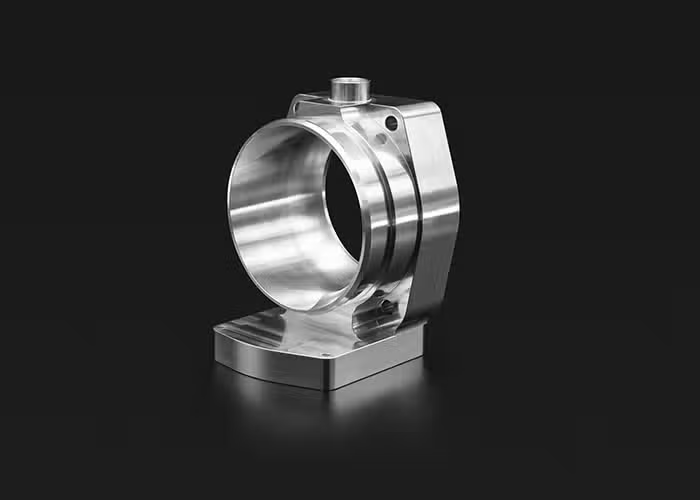
轴承座是精密加工的结构部件,用于支撑和定位轴承,同时保护轴承免受污染和环境危害。Zintilon 专注于定制轴承座的数控加工,采用先进的多轴加工技术,实现卓越的孔径精度、安装表面平整度和最佳散热性能,从而确保轴承在机器人系统中具有可靠的性能并延长使用寿命。
- 加工复杂的外壳几何形状和安装特征
- 公差严格,高达±0.0005英寸
- 精密镗孔、铣削和密封槽加工
- 支持快速成型和全面生产
- ISO 9001 认证的机器人制造
行业领军 15,000多家企业
为何选择机器人公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供医疗部件,经认证注册机构验证符合 ISO9001 质量标准。
从原型设计到批量生产
Zintilon 提供精密轴承部件及其随附的旋转支撑组件的 CNC 加工,专为工业自动化、协作机器人和研究机器人而设计。


原型轴承座
获取高精度轴承座原型,精确复制您的最终设计。在全面生产之前,测试轴承配合度、验证安装精度并确保正确对准。
关键点:
关键点:
- 快速原型设计,精度极高
- 严格的公差(±0.0005英寸)
- 尽早测试设计、材料和组装

EVT——工程验证测试
快速迭代轴承座原型,以满足所有结构和热性能要求。尽早识别并解决设计难题,从而更顺利地过渡到全面的机器人制造。
关键点:
关键点:
- 确保原型功能
- 快速设计迭代
- 生产准备

DVT——设计验证测试
在批量生产之前,评估不同材料和配置的轴承座,以确定设计的合理性、改进轴承支撑并保持结构完整性和尺寸精度。
关键点:
关键点:
- 确认设计的完整性和精度
- 测试多种材料和设计
- 确保生产就绪性能

PVT——生产验证测试
评估轴承座的大规模生产并确定全面生产前的生产相关并发症,以标准化和简化流程。
关键点:
关键点:
- 测试大规模生产能力
- 尽早发现并修复流程问题
- 确保一致的零件质量

批量生产
精确执行轴承座的生产,确保及时可靠的轴承支撑,满足机器人制造商和自动化集成商的交货时间表
关键点:
关键点:
- 可靠且一致的批量生产
- 优质工业级机械加工部件
- 以强大的质量保证为后盾的快速交付

机器人轴承座加工能力
我们为机器人行业定制的轴承座数控加工,采用先进的数控加工流程,并结合精密镗孔技术和经验丰富的机械师。我们制造带座轴承座和法兰安装轴承座、集成密封和润滑系统的分体式轴承座,以及其他专为提高刚性、精确轴承定位和防污染而设计的轴承座,以增强对机器人运动的控制。每个组件均根据最终产品的严格性能要求量身定制。
我们为轴承座提供精密的数控加工,包括铣削、镗孔、直线镗孔、密封槽加工,以确保轴承的完美配合和对准,以及平面度和装配检查。每个轴承座均采用精选铝合金(6061-T6、7075-T6)、铸铁(40级)、钢板(A36、1018)或球墨铸铁加工而成,以确保尺寸控制的一致性、动态载荷下的隔振性以及轴承的持续运行。
我们为轴承座提供精密的数控加工,包括铣削、镗孔、直线镗孔、密封槽加工,以确保轴承的完美配合和对准,以及平面度和装配检查。每个轴承座均采用精选铝合金(6061-T6、7075-T6)、铸铁(40级)、钢板(A36、1018)或球墨铸铁加工而成,以确保尺寸控制的一致性、动态载荷下的隔振性以及轴承的持续运行。




定制轴承座组件的材料
对于机器人行业的轴承座零件加工,我们的 CNC 机械车间拥有大量库存,您可以选择 40 种工业品质的金属、铸造材料和结构合金,以实现平衡和结构精度,从而实现快速成型,同时满足精密轴承支撑部件制造的行业基准。



常见问题解答:适用于机器人应用的定制轴承座
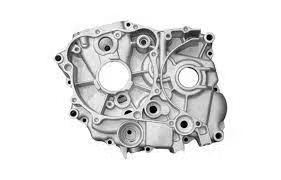
轴承座是用于定位、保持轴承并保护其免受环境污染物和轴承载荷影响的组件的支撑结构。在机器人系统中,重要的定制轴承座类型包括:用于线性执行器和传送带驱动器中轴支撑的带螺栓固定底座的轴台轴承座;用于直接安装到机器人结构和变速箱上的带螺栓法兰安装轴承座;将轴承压入机器人手臂或关节组件圆柱孔中的筒式轴承座;用于拆卸轴的分体式轴承座;用于皮带或轴对中的可调节轴承位置的张紧轴承座;用于预紧的带精确肩部的角接触轴承座;以及加工到变速箱箱体或机器人连杆结构中的集成轴承座,以便将轴承座作为独立组件提供。其他定制轴承座可以设计集成安装点、电缆布线路径和传感器。
这些精密部件中的每一个都必须提供 H7 或 H8 公差范围内的精确轴承孔尺寸,以保证适当的过盈或过渡配合,每侧 0.001 英寸范围内的平坦和垂直安装表面,以确保正确安装和负载分配,足够的壁厚和加固以提供结构刚度,防止轴承座偏转导致轴承错位,有效密封以确保轴承防尘、防潮和防污染达到 IP54 或 IP65 等级,适当的热膨胀间隙以允许外圈增长而不受约束,以及散热片或冷却通道等散热和冷却功能,以确保轴承在运行时保持在 80 摄氏度以下。
这些精密部件中的每一个都必须提供 H7 或 H8 公差范围内的精确轴承孔尺寸,以保证适当的过盈或过渡配合,每侧 0.001 英寸范围内的平坦和垂直安装表面,以确保正确安装和负载分配,足够的壁厚和加固以提供结构刚度,防止轴承座偏转导致轴承错位,有效密封以确保轴承防尘、防潮和防污染达到 IP54 或 IP65 等级,适当的热膨胀间隙以允许外圈增长而不受约束,以及散热片或冷却通道等散热和冷却功能,以确保轴承在运行时保持在 80 摄氏度以下。
铝合金、铸铁、钢和球墨铸铁是最受欢迎的轴承座材料。每种材料都具有独特的优势。就铝合金而言,6061-T6 和 7075-T6 是重量轻、结构坚固的替代品,与铸铁相比,它们可将总成重量减轻 50% 至 65%。它们具有更高的导热性,因此散热更快(比钢快 4 至 5 倍),并可降低轴承运行温度并延长润滑寿命。它们易于加工成复杂的几何形状,具有天然的耐腐蚀性,并为协作机器人提供足够的刚性,从而使机器人系统实现现代化轻量化,从而提高高成本机器人系统的动态响应能力和能源效率。40 级铸铁具有无与伦比的性能,与焊接钢制轴承座相比,它可将振动和轴承引起的噪音及振动降低 40% 至 60%。它具有出色的热膨胀(尺寸)稳定性和耐热磨损性。它因可靠耐用的重型工业用途而备受赞誉,主要用于精密机床、变速箱和切割。铸铁还具有显著的阻尼性能、刚性,并且通过复杂的螺钉铸造和传统的精密工业加工,实现了经济高效的生产。
由A36结构钢和1018低碳钢组成的钢板具有出色的强度和刚度,适用于重载应用,在重载应用中,轴承承受冲击和力矩,且易于焊接,其中安装支架和加强型外壳支架的制造、角撑板的成本和厚度各不相同,机加工和应力释放齿轮将提供足够的性能,并为有效载荷超过100公斤的工业机器人提供可靠的弹性处理。球墨铸铁具有铸铁的阻尼特性,抗拉强度比灰铸铁高50%,抗冲击性能出色,易于加工,足够的延展性有助于在动态载荷下抵抗脆性断裂闭合,具有型芯孔和型芯润滑通道的先进铸造设计,以及中等到高产量的带肋互通系统坚固的轴承支撑结构,具有良好的成本优势。
由A36结构钢和1018低碳钢组成的钢板具有出色的强度和刚度,适用于重载应用,在重载应用中,轴承承受冲击和力矩,且易于焊接,其中安装支架和加强型外壳支架的制造、角撑板的成本和厚度各不相同,机加工和应力释放齿轮将提供足够的性能,并为有效载荷超过100公斤的工业机器人提供可靠的弹性处理。球墨铸铁具有铸铁的阻尼特性,抗拉强度比灰铸铁高50%,抗冲击性能出色,易于加工,足够的延展性有助于在动态载荷下抵抗脆性断裂闭合,具有型芯孔和型芯润滑通道的先进铸造设计,以及中等到高产量的带肋互通系统坚固的轴承支撑结构,具有良好的成本优势。
高精度轴承座制造采用现代高精度 CNC 技术,如多轴 CNC 铣削用于轴承座的外部轮廓,其中还包括安装法兰,以及传感器支架和电缆夹等内部轮廓;使用 CNC 镗孔加工轴承孔,公差达到 H7 和 H8,孔径和圆柱度控制分别为 ±0.0005 英寸和 0.0003 英寸,8 个同轴孔堆栈的长型和分体式轴承座的面对准精度达到 ± 0.0003 英寸,对铆接安装面进行面铣,使平面度总变化量达到 0.001 英寸,将密封槽加工到指定深度 ±0.002 英寸,用于 O 形圈密封和唇形密封的表面或凹槽光洁度,安装螺栓通孔钻孔和攻丝以及油脂配件和排油塞通孔攻丝,沉孔和沉头以齐平安装硬件,用于油储备的凹槽铣削和用于减轻重量的螺旋铣削,孔和轴承箱边缘倒角和圆角,以及轴承箱卡环槽边缘在任何必要的热处理后研磨到最终精度,孔珩磨最终尺寸和表面光洁度在 32-63 Ra 范围内微英寸,并通过坐标测量机 (CMM) 检查孔径和安装图案的对称性以及表面垂直度。铝或铁外壳在铸造或锻造后,需按照规定的公差进行精密加工,以完成功能表面的精加工。
我们始终将轴承座关键尺寸的公差控制在±0.0005英寸以内。这包括确保轴承内孔直径控制在H7级公差范围内(±0.0005至±0.001英寸,具体取决于内孔尺寸),以便通过适当的间隙和过盈调整将轴承安装到轴承座中。这包括将内孔的精确定位精度控制在±0.001英寸以内,以满足轴对中对垂直度的要求,控制轴的对中度,并将内孔轴线与安装面的垂直度控制在每英寸内孔长度±0.001英寸以内,以避免轴承受到侧向载荷。安装面的平面度控制在±0.001英寸以内,这也能抵消侧向载荷轴承的侧向载荷。所需的轴对中度是通过单个轴承座中多个内孔的同心度达到±0.0005英寸来实现的。我们将安装孔的夹具图案控制在±0.003英寸以内,以确保与常见的机器人和机械化图案兼容,从而实现互换性。密封槽公差控制在±0.002英寸以内,轴向轴承组件的肩部尺寸也控制在±0.002英寸以内,确保以设计间隙或过盈量主动拆卸轴承,并确保轴承与轴和端部的轴向定位。这些特性旨在有效密封污染物,达到IP54或IP65标准;热稳定性设计,可承受并保持轴承座处的设计轴间隙在±80至-20的稳定范围内;刚性轴承座可将轴承座挠度限制在0.001以内,从而保持轴承对准,并限制因移位/负载造成的错位。
是的。我们提供灵活的制造能力,包括:
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
是的,所有零件均在 ISO 9001 认证的质量管理体系下生产。我们遵守工业机器人相关标准以及定制的尺寸和材料规定,包括表面光洁度、结构完整性、轴承座的公差和表面光洁度、轴承制造商的安装指导,以及完整的原材料可追溯性和文档记录、质量审核以及轴承支撑部件的持续改进,所有这些都有助于防止轴承座设计和加工缺陷,避免在工业自动化中导致轴承过早失效、机器人故障或机器人停机。
我们提供针对航空航天要求的综合精加工解决方案:
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
交货时间取决于订单的复杂程度和数量。包括机加工、表面处理和检验,复杂程度较低的标准轴承座壳体的典型交货时间为 8-14 个工作日。对于包含多个指孔和工程集成式分体式壳体的更复杂分体式壳体,包括适用的铸造交货时间在内的完整制造交货时间为 3-5 周。对于设计验证和轴承配合测试,由铝坯或钢坯加工而成的原型壳体可在 5 至 8 天内完成。批量订单在配备夹具设计的加工单元中处理,以缩短周期时间。周期时间的缩短是通过报价中提供的详细生产计划来实现的,该计划包含材料采购、机加工操作、表面处理和质量验证。
当然。我们的工程师与机器人设计师合作,共同打造集成轴承座方案,在简化装配流程的同时,最大限度地提高结构效率。我们设计轴承座,将其加工到机器人的手臂和关节结构中,以减少独立部件的数量并进一步减轻重量;我们打造集轴承支撑、变速箱支架和电机连接接口于一体的多功能轴承座;并应用有限元分析优化轴承座的几何形状,以满足轴承座的刚性和减重目标。我们开发了分体式轴承座设计,该设计具有轴承平面精密加工的分体线,使轴承能够安装在空间受限的组件中;我们开发了集成密封技术以及围绕轴承的迷宫式和接触式密封装置,以满足所需的封装约束;我们还开发了带有油脂管路和油箱的润滑装置,以提高润滑保持力并延长维护周期。我们将电缆和气动管路设计为空心孔,以便它们可以穿过轴承,用于需要紧凑设计的协作机器人关节、用于高速拾放机器人快速加速的轻量化结构以及对重量敏感的移动机器人等应用。
CNC 加工在多方面具有性能优势。轴承内孔尺寸保持在 H7 公差范围规范内,可使轴承外圈紧密配合,避免轴承蠕变。轴承蠕变表面会发生“微动”腐蚀,并导致过早失效。外圈轴承配合也可能存在间隙配合,以适应温度变化环境下的热膨胀。内孔与安装表面的精确垂直度(公差为 0.001 英寸)可确保轴承与安装表面正确对准。安装表面的平行度和平面度(公差为 0.001 英寸)可实现均匀的螺栓夹紧,从而使安装载荷均匀分布,并减少可能影响轴承间隙的轴承座变形。轴承内孔表面光洁度控制在 32 至 63 Ra 微英寸之间,可提供保持配合所需的纹理,并确保轴承安装平稳,从而避免磨损。适当的肩部尺寸可将轴承轴向定位在±0.001英寸以内,确保在角接触轴承配置中实现设计的预紧力,而精确的密封槽加工可提供有效的环境保护。
为了将负载下的轴承座挠度限制在 0.001 英寸以内,足够的壁厚与结构加固相结合对于维持轴承对准、维持内部间隙变化和防止快速磨损至关重要。外部散热片等散热功能的集成以及质量分布的优化使轴承温度保持在 80 摄氏度以下,从而保持润滑剂的粘度并延长润滑脂的使用寿命。润滑脂的使用寿命从 2,000 小时延长到 10,000 小时。优质材料及其阻尼特性可最大限度地减少从轴承到机器人结构的振动传播,有助于将整个系统的噪音降低 5 到 10 dB。轴承采用精密加工,带有轴的安装接口,有助于在 0.001 英寸以内实现精确安装和对准,这对于齿轮啮合质量和联轴器的寿命至关重要。
由于整个生产过程中尺寸保持一致,组件互换能力简化了现场服务并减少了备件库存。精密加工的轴承座生产为机器人系统奠定了必要的结构基础,使其能够提供可靠的轴承支撑,运行时间超过 20,000 小时,同时保持正确的轴对中、优质的齿轮啮合和联轴器寿命、符合工业环境 IP54 或 IP65 标准的有效防污染保护、在最佳润滑范围内运行的热管理以及可降低整体系统噪音和保护敏感部件的隔振功能。维护间隔较长,轴承和密封件计划在运行 10,000 至 20,000 小时后更换,具体取决于应用强度。由于持续运行的可靠性,汽车装配行业、采用可冲洗 IP 密封外壳的食品加工行业、循环率超过每分钟 200 次的包装机械、全天候运行的物流自动化以及必须平稳、安静且可消毒的医疗机器人等行业都实现了生产自动化的可预测性能。
为了将负载下的轴承座挠度限制在 0.001 英寸以内,足够的壁厚与结构加固相结合对于维持轴承对准、维持内部间隙变化和防止快速磨损至关重要。外部散热片等散热功能的集成以及质量分布的优化使轴承温度保持在 80 摄氏度以下,从而保持润滑剂的粘度并延长润滑脂的使用寿命。润滑脂的使用寿命从 2,000 小时延长到 10,000 小时。优质材料及其阻尼特性可最大限度地减少从轴承到机器人结构的振动传播,有助于将整个系统的噪音降低 5 到 10 dB。轴承采用精密加工,带有轴的安装接口,有助于在 0.001 英寸以内实现精确安装和对准,这对于齿轮啮合质量和联轴器的寿命至关重要。
由于整个生产过程中尺寸保持一致,组件互换能力简化了现场服务并减少了备件库存。精密加工的轴承座生产为机器人系统奠定了必要的结构基础,使其能够提供可靠的轴承支撑,运行时间超过 20,000 小时,同时保持正确的轴对中、优质的齿轮啮合和联轴器寿命、符合工业环境 IP54 或 IP65 标准的有效防污染保护、在最佳润滑范围内运行的热管理以及可降低整体系统噪音和保护敏感部件的隔振功能。维护间隔较长,轴承和密封件计划在运行 10,000 至 20,000 小时后更换,具体取决于应用强度。由于持续运行的可靠性,汽车装配行业、采用可冲洗 IP 密封外壳的食品加工行业、循环率超过每分钟 200 次的包装机械、全天候运行的物流自动化以及必须平稳、安静且可消毒的医疗机器人等行业都实现了生产自动化的可预测性能。
还有其他问题吗?


