ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
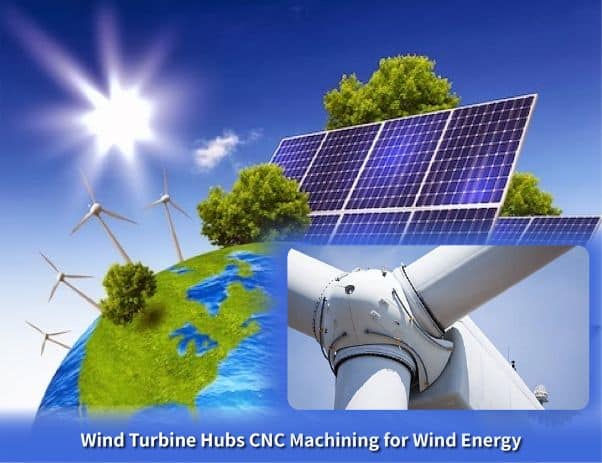
风力涡轮机轮毂数控加工
风力涡轮机轮毂是精密加工的结构部件,用于连接转子叶片和主轴。它们负责传递气动载荷并控制水平轴风力涡轮机叶片的螺距。Zintilon 采用数控机床加工风力涡轮机轮毂,并结合先进的精加工能力,结合精湛的铸件加工和焊接工艺,优化了轮毂的疲劳强度、尺寸精度和耐腐蚀性能,确保其在陆上和海上风电装置中可靠运行 20 年。
- 加工复杂的轮毂几何形状和叶片安装接口
- 公差严格,高达±0.020英寸
- 精密镗孔、铣削和抗疲劳精加工
- 支持快速成型和全面生产
- 获得 ISO 9001 认证的风能制造
行业领军 15,000多家企业
为何选择新能源公司
选择 Zintilon

提高生产力
工程师无需处理公司不成熟的供应链或缺乏供应链人员,从而节省时间并快速获得零件。

10 倍更严格的公差
Zintilon 可以加工公差严格达 +/- 0.0001 英寸的零件,与其他领先服务相比,精度高 10 倍。

世界级品质
Zintilon 为领先的航空航天企业提供航空航天零部件,经认证机构验证符合 ISO9001 质量标准。此外,我们的网络还包括 AS9100 认证的制造合作伙伴(如有需要)。
从原型设计到批量生产
Zintilon 为全球涡轮机制造商、叶片供应商和可再生能源开发商提供风力涡轮机轮毂的 CNC 加工以及集成传动系统组件。


原型
获取精确、高精度的涡轮轮毂原型,并根据最终设计进行测试。在投入全面生产之前,检查负载分布、检查叶片接口对齐情况并验证结构完整性。
关键点:
高精度快速成型
严格的公差(±0.020英寸)
尽早测试设计、抗疲劳性和负载能力
关键点:
高精度快速成型
严格的公差(±0.020英寸)
尽早测试设计、抗疲劳性和负载能力

EVT
涡轮轮毂原型迭代必须满足结构和疲劳要求。尽早发现潜在问题,以便顺利过渡到风能的全面制造。
关键点:
验证原型功能
快速设计迭代
确保生产准备就绪
关键点:
验证原型功能
快速设计迭代
确保生产准备就绪

DVT
测试不同材料的涡轮轮毂的结构性能,以验证设计准确性和大规模生产的负载传递。
关键点:
确认设计完整性和疲劳寿命
测试多种材料和配置
确保生产就绪性能
关键点:
确认设计完整性和疲劳寿命
测试多种材料和配置
确保生产就绪性能

PVT
测试风力涡轮机轮毂大规模生产的可行性,并在全面生产之前发现并解决潜在的制造问题。这可以提高生产流程的一致性和效率。
关键点:
测试大规模生产能力
尽早发现并修复流程问题
确保一致的零件质量
关键点:
测试大规模生产能力
尽早发现并修复流程问题
确保一致的零件质量

批量生产
精确、快速地大规模生产经过疲劳测试的高质量风力涡轮机轮毂,确保风力涡轮机制造商和风电场开发商可靠发电并按时交付。
关键点:
持续、大批量生产
精密加工确保结构完整性
严格的质量控制,快速的周转
关键点:
持续、大批量生产
精密加工确保结构完整性
严格的质量控制,快速的周转

风能涡轮轮毂加工能力
我们拥有先进的大型数控加工中心、无损检测设施以及经验丰富的风能机械师,为风能行业提供一流的风力涡轮机轮毂数控加工服务。定距轮毂、变距液压轮毂以及配备关键轴承和叶片安装面的直驱设计均经过精心设计,以实现最佳负载分布、抗疲劳性能和易于维护。除了标记的叶片对准和腐蚀阻断外,我们还进行超声波检测和尺寸验证。每个风力涡轮机轮毂均采用球墨铸铁(65-45-12、80-55-06)、铸钢(GS-52)、锻钢(42CrMo4)和焊接钢结构,均经过机械加工。这确保了卓越的风力装置强度和在多个负载循环中抗疲劳失效的能力。




常见问题解答:风能应用的风力涡轮机轮毂
是的,所有组件均按照 ISO 9001 质量管理体系制造和处理,风力涡轮机的每个部件都具有完整的材料可追溯性,其尺寸均经过设计验证和无损检测。产品符合风能行业的标准,例如 IEC 61400-1 涡轮机设计要求、DNV-GL 认证的风力涡轮机组件、ISO 12944 和 EN 1563 防腐系统和球墨铸铁铸件,以及叶片载荷下的结构完整性,疲劳寿命超过 20 年,10^8 次载荷循环,以及涡轮机内外 -30 至 +40°C 的环境耐受性。
是的。我们提供灵活的制造能力,包括:
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
快速原型设计验证
针对特殊应用的小批量生产
大批量生产,始终如一的质量控制
每个阶段进行全面的结构和尺寸验证
至于轮毂,我们确保主轴孔径在±0.020英寸以内,因为这对轴承间隙至关重要。叶片安装面平面度公差在1至3米螺栓圈内为0.030英寸,以确保载荷均匀分布。螺栓孔位置在±0.015英寸以内,以确保叶片根部法兰对准。变桨轴承座直径在±0.025英寸以内,以确保轴承配合。我们确保轴孔和叶片安装面的垂直度达到±0.040英寸。由于轮毂整体为超过2米的大型铸件,我们实现了±0.050英寸的公差。
CNC 加工轮毂是大型加工中心,其卧式主轴直径可达 5 米,用于加工轮毂主体。精密镗孔可加工直径为 300 至 800 毫米的主轴孔,该主轴孔与公差为 ± 0.020 英寸的轴承相匹配。端面铣削可加工出平面,其平面度在 1 至 3 米直径的螺栓圈上精确到 0.030 英寸以内。钻孔坐标可生成叶片螺栓图案,对于 M30 至 M64 孔,其位置精度为 ± 0.015 英寸。将螺纹铣削至螺距以安装轴承。将制造好的轮毂部分焊接在一起,焊缝完全熔透,接缝通过超声波检测进行检查。接缝经过喷丸处理以提高轮毂的抗疲劳性,并涂上保护涂层药剂,使整体干膜厚度达到 500 微米。
65-45-12 和 80-55-06 级球墨铸铁具有出色的疲劳强度和 310 至 380 MPa 的屈服强度,使其能够承受 1.5 至 3 兆瓦中型涡轮机叶片根部的弯矩,具有出色的可铸性,可用于制造复杂的几何形状,包括内部变桨轴承腔、良好的加工性、减震和降低传动系统负载,而且价格低廉。对于球墨铸铁 GS-52 钢,它具有 350 MPa 的抗拉强度铸钢,可实现更紧凑的设计、集成部件的良好可焊性以及结构的可靠性。42CrMo4 锻钢通过晶粒细化具有最大强度,疲劳寿命超过 10^8 负载循环,用于 8 兆瓦或以上的海上涡轮机。对于原型和小批量制造,焊接钢具有设计灵活、交货时间短和成本低的优势。
风力涡轮机轮毂是连接两到三片转子叶片和主轴的结构部件,主轴传递的气动扭矩范围从小型涡轮机的100千牛顿米到10兆瓦以上海上涡轮机的10,000千牛顿米不等。轮毂的类型包括:定距轮毂(一种失速调节式涡轮机,叶片具有固定角度);变距轮毂(带有液压或电动机,允许叶片在-5度到+90度之间调节,用于功率调节和紧急制动);摇摆轮毂(允许转子摆动并减轻双叶片涡轮机的疲劳载荷);直驱轮毂(专门采用无齿轮设计,将发电机安装在转子上);模块化轮毂(无需进入机舱即可更换叶片);以及海上轮毂(具有更高的耐腐蚀性,适合海洋环境)。
还有其他问题吗?