ZTL TECH 现更名为 Zintilon。我们已更新名称和徽标,以迎接新的开始。 立即检查
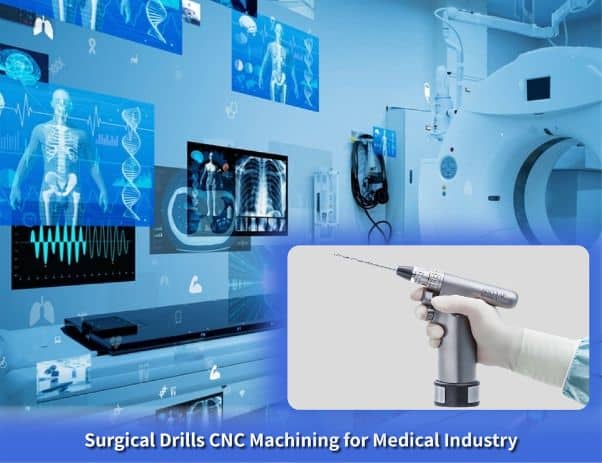
医疗行业手术钻头数控加工
手术钻是精密加工的手术器械,用于在骨科手术中在骨骼上形成可控的穿孔,以便放置螺钉、插入导丝以及进行手术。Zintilon CNC 加工专注于手术钻组件,采用先进的研磨和开槽工艺,优化了切削刃的几何形状、同心度和生物相容性,从而在创伤和重建手术中高效去除骨质,并最大程度地减少热坏死。
- 加工复杂的钻头几何形状和槽形轮廓
- 允许的指定公差高达±0.0003英寸
- 精密研磨、开槽和刃口锐化
- 支持快速成型和全面生产
- ISO 13485认证的医疗器械制造商
行业领军 15,000多家企业
为什么选择医疗公司
选择 Zintilon

快速交付
专业的工程团队,能快速响应客户需求,在短时间内提供从设计到生产的一条龙服务,确保快速交付。

高精准度
我们配备自动化设备和精密的测量工具,以实现高精度和一致性,确保每个零件都符合最严格的质量标准。

ISO13485认证
作为通过ISO13485认证的精密制造商,我们的产品和服务满足汽车行业最严格的质量标准。
从原型设计到批量生产
Zintilon CNC 加工手术钻头组件和其他切割器械,与全球各地的医院、外科中心和医疗设备制造商合作。


原型手术钻
获得高精度手术钻头原型,这些原型是最终手术钻头设计的精确复制品。在进行全面的医疗生产之前,评估切割性能、测试同心度和排屑性能,以确保高效清理。
关键点:
关键点:
- 高精度快速成型
- 严格的公差(±0.0003英寸)
- 尽早测试设计、切割效率和热控制

EVT——工程验证测试
钻头原型可以快速迭代,以验证其符合所有切割和耐久性条件。预测问题,使医疗器械更顺利地过渡到全面生产。
关键点:
关键点:
- 验证原型功能
- 快速设计迭代
- 确保生产准备就绪

DVT——设计验证测试
在扩大生产规模之前,通过测试各种材料和涂层的手术钻的尺寸精度和切割效率,确保设计正确且骨骼准备最佳。
关键点:
关键点:
- 确认设计的完整性和清晰度
- 测试多种材料和边缘几何形状
- 确保生产就绪性能

PVT——生产验证测试
检查手术钻头的大规模生产,以评估一致性和全面操作生产的简易性,以便尽早发现任何不一致之处。
关键点:
关键点:
- 测试大规模生产能力
- 尽早发现并修复流程问题
- 确保一致的零件质量

批量生产
提供一致、高质量、手术级切割钻头,与医疗器械分销商和医疗机构同步,确保及时交付。
关键点:
关键点:
- 持续、大批量生产
- 精密加工,达到医疗级品质
- 严格的质量控制,快速的周转




手术钻头组件材料
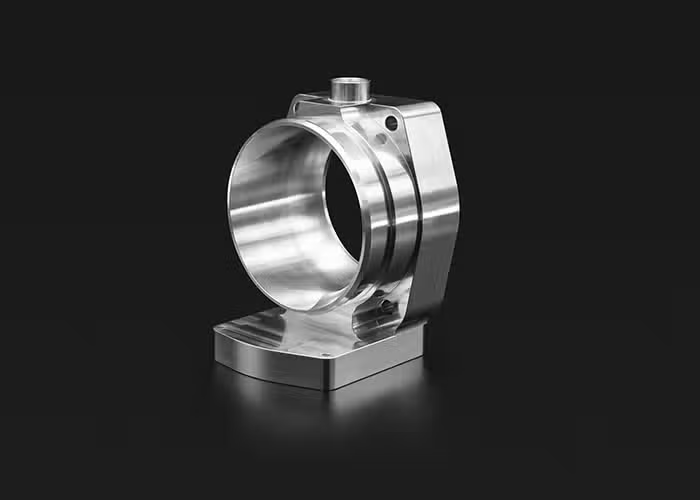
我们的数控加工车间提供医疗行业手术钻加工所需的材料。我们拥有10种经FDA批准的材料、10种医用级金属和10种医用级切削刀具材料,可显著加快原型设计速度,并完成质量稳定的精密切削器械制造,是材料配置的理想选择。



常见问题解答:医疗应用手术钻
手术钻是一种专用器械,外科医生可用它在骨骼上钻孔,以便插入螺钉、放置钢丝以及在骨科手术中建立手术通道。钻头分为:麻花钻(用于标准骨钻孔,直径范围从 1.5 毫米到 6.5 毫米)、空心钻(用于导丝钻孔)、阶梯钻(允许操作者钻孔多种直径)、空心钻(用于骨活检)、铲形钻(用于快速去除骨骼)、埋头钻(用于将骨骼塑造成螺钉形状)、振荡锯片(用于切割骨骼)以及各种用于塑造和平滑骨骼的毛刺(可设计成球形、锥形和桶形)。
医用级不锈钢,特别是 420 和 440C 型,符合必要的标准,因为其热处理后的硬度大于 54 HRC,这对于切割皮质骨、形成坚固的切削刃是必需的,并且具有生物相容性,耐灭菌和体液腐蚀,并且作为一次性器械价格合理。对于钴铬合金,其硬度和耐磨性增强,耐热性有限,可在切割过程中保护骨骼免受热量影响,并且具有韧性,可防止骨骼切割过程中崩裂,从而使器械在进行 50 至 100 次穿孔后仍能保持锋利的切削刃。碳化钨具有超过 200 次穿孔的切割寿命、大于 90 HRC 的极高硬度、切割致密皮质骨的耐磨性以及最小的挠度,可保持所需的几何形状,从而实现比例和形状精度。工具钢成本合理,具有全硬度、出色的可加工性(适用于要求苛刻的几何形状)以及可硬化至 60-62 HRC(适用于可重复使用的钻头系统)。
精密外圆磨削确保钻柄直径公差在±0.0003英寸以内,平衡旋转同心度在0.0005英寸以内。槽磨电动主轴单元配备专用主轴锥套,可分度安装14个2.5 x 40毫米六角螺钉,用于螺旋槽磨削。点磨可精确塑造118度骨穿透钻尖的刃口和凿形。刃口锐化采用合理的刀柄。涂层应用适用于氮化钛(TiN)和碳石墨镶嵌。热处理使表面硬度达到54至62 HRC。激光打标用于表面识别。
钻头直径公差要求在±0.0003英寸以内,以实现精确的钻孔尺寸,这对于螺钉和植入物的安装至关重要。同心度要求在0.0005英寸以内,以防止摆动和孔径过大。切削刃对称度在±0.002英寸以内,以实现均衡的切削力;刃口深度在±0.001英寸以内,以实现恒定的排屑性能。钻尖角精度在±2度以内,以实现最佳穿透力。在1000至20,000转/分钟(RPM)的转速下自由运转时,总指示器跳动(TIR)低于0.001英寸。
是的,我们提供快速原型设计服务,用于验证配合度和测试组装,并为关键项目提供当天CAD到零件的交付能力。对于定制自动化单元和研究平台,我们每年可进行20至500个支架的小批量生产。对于标准化机器人模型,我们每年可进行数千至数万个支架的大批量生产,并提供完整的尺寸检测、平整度验证和材料认证。
所有组件均按照 ISO 13485 认证的医疗器械质量管理体系生产,该体系完全符合美国食品药品监督管理局 (FDA) 针对 I 类和 II 类手术器械的规定以及欧洲医疗器械法规 (MDR) 的要求。钻头完全符合 ASTM F899 针对手术不锈钢器械的标准,并根据 ISO 10993 进行了生物相容性测试,确保患者在骨准备过程中的安全。此外,钻头还具备从原材料到最终产品的全程可追溯性,并严格遵循良好生产规范 (GMP)。
我们提供针对航空航天要求的综合精加工解决方案:
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
阳极氧化(II 型和 III 型)
钝化以增强耐腐蚀性
空气动力学表面的精密抛光
定制防护涂层和隔热层
标准骨科钻头需要12-18个工作日,包括研磨、热处理、涂层和质量验证;定制阶梯钻或空心钻头则需要4-5周。用于切削性能评估的原型钻头可在8-12天内完成,具体取决于材料供应情况和涂层要求。
当然。我们制造用于脊柱和深层组织穿刺的超过300毫米的超长钻头、用于颅面和手部手术的小于1.0毫米的微型钻头、带有导向尖的自定心钻头(可防止在弯曲的骨表面上刮削)、带有内部冷却液通道以减少热坏死的冲洗钻头、用于快速更换钻头的快速接头钻头、经济高效的一次性钻头,以及用于牙种植体截骨术、关节镜检查和微创经皮固定钻头的定制几何形状钻头。
精密加工的贡献始于将直径控制在±0.0003英寸以内。这种加工能力可确保钻头钻出正确尺寸的孔,使螺纹螺钉保持在设计限度内,避免滑丝和松动。我们通过确保0.0005英寸的同心度公差来进一步提高性能。该机器可确保钻头避免摆动,并实现与植入物对齐的直线轨迹孔。切削刃几何形状的均匀轴对称性带来均衡的切削刃几何形状,以实现20%至40%的切削扭矩并减少钻头偏转。精心制作的切削刃使钻头能够有效穿透骨骼,从而减少插入热量和47摄氏度以上发生的骨坏死。凹槽设计使钻头能够方便地去除骨屑,同时避免堵塞,从而避免摩擦和温度升高。最佳钻点设计为118度,以增强穿透力并促进碎屑形成。优质涂层钻头可实现100至200个孔,而未涂层钻头仅能实现30至50个孔。钻头硬度为54至62 HRC,确保刀刃保持锋利,以便在创伤固定、关节置换、脊柱手术和重建手术前进行骨骼准备。
还有其他问题吗?


