表面粗糙度并非图纸上无关紧要的装饰性因素。在密封面上,它会影响泄漏风险;在滑动面上,它会影响摩擦和磨损;在阳极氧化铝盖板上,它会影响最终外观。然而,对于非关键的内部凹槽,严格的粗糙度要求可能只会增加加工时间和检验成本。
因此,表面粗糙度应该通过表面函数来指定,而不是默认情况下复制到每个面上。
以下各节重点介绍如何对机械加工零件的粗糙度进行规定、测量和审查。
什么是机械加工零件的表面粗糙度?
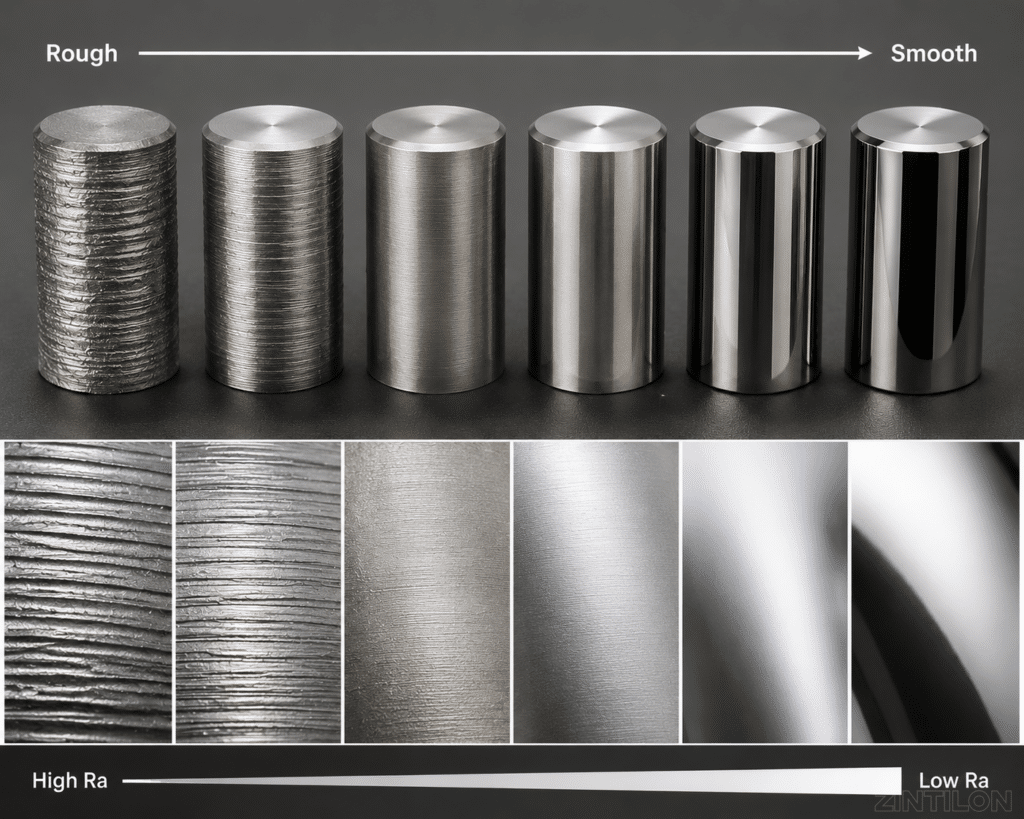
表面粗糙度描述的是加工表面上的微小峰、谷和不规则之处。在数控加工中,这些特征可能源于切削痕迹、进给模式、刀具路径策略、振动、材料特性、刀具磨损或后处理。
加工后的表面可能看起来光滑,但仍然存在可测量的轮廓偏差。这种偏差会影响密封性、滑动性、涂层性能、磨损性、外观和装配接触。
表面粗糙度在表面承担特定功能时最为重要。密封面、滑动孔、轴承接触面、装饰盖和内部泄压槽通常对表面光洁度的要求各不相同。合适的粗糙度值取决于表面的具体功能。
较低的Ra值并不一定意味着更好的工程设计。合理的表面粗糙度要求能够满足零件的功能需求,而不会增加不必要的加工或检测工作。
表面粗糙度、表面光洁度和表面纹理
表面粗糙度 表面光洁度表面纹理和质感是相关的,但它们不能互换。
| 术语 | 这是什么意思 | 制造业相关性 |
|---|---|---|
| 表面粗糙度 | 表面上的细小山峰和山谷 | 通常用 Ra、Rz 或相关参数来测量 |
| 表面光洁度 | 最终表面状况或外观 | 可能包括机械加工痕迹、抛光、喷砂、阳极氧化、涂层或其他表面处理。 |
| 表面纹理 | 更宽的表面几何形状 | 可能包括粗糙度、波纹度、纹理走向和方向性图案 |
这种区别在图纸和询价单中至关重要。“光滑表面”或许可以作为一种通用的视觉偏好,但对于密封面、滑动面或需要检测的特征而言,这远远不够。
更清晰的需求说明明确了参数、值、单位和目标曲面。例如:
指定密封面上的表面粗糙度 Ra 最大值为 1.6 µm
这为制造商和检验员提供了一个可衡量的要求。“表面光滑”则没有这个要求。
表面粗糙度对零件功能的影响
表面粗糙度对于表面的密封、滑动、涂层、外观要求或通过检验至关重要。
密封表面可能需要控制峰谷,以降低泄漏风险。滑动表面必须与配合材料、润滑条件、负载和运动相匹配。装饰性铝盖在阳极氧化前可能需要一致的预处理表面。如果未及早进行预处理,涂层或喷漆零件可能会留下加工痕迹。
| 应用领域 | 表面粗糙度为何重要 | 常见的错误 |
|---|---|---|
| 密封面 | 影响接触和泄漏风险 | 使用“平滑”而不是可测量的标注 |
| Sliding surface | 影响摩擦、润滑和磨损 | 假设Ra值越低越好 |
| 化妆品表面 | 影响视觉一致性 | 仅定义Ra值,而不采用表面处理方法或视觉标准 |
| 涂层或阳极氧化部件 | 影响最终外观 | 将机加工表面和最终表面处理视为相同。 |
| 装配接口 | 影响座位安排和接触 | 对所有表面施加紧密的粗糙度 |
表面粗糙度应根据风险程度来设定。关键密封面可能需要更严格的控制,而非功能性内部空腔通常不需要。
常用表面粗糙度参数:Ra、Rz、Rq 和 Rt
Ra 表面光洁度
Ra,即平均粗糙度,是工程图纸上最常用的表面粗糙度参数之一。它描述了表面轮廓线与平均线之间的平均偏差。
Ra值的优点在于其易于指定和比较。但它的局限性在于它不能完全描述表面轮廓的形状。两个表面可能具有相同的Ra值,但峰谷分布却不同。
这种差异对功能性表面至关重要。即使表面的Ra值相近,偶尔出现深谷的表面与更均匀的表面,其性能也可能有所不同。
Rz表面粗糙度
Rz 值能提供更多关于峰谷变化的信息。当局部峰值、谷值、密封接触或磨损情况至关重要时,Rz 值可能很有用。
Rz 并非一定优于 Ra。它衡量的是表面轮廓的不同方面。对于许多普通加工表面,Ra 可能就足够了。但对于密封、滑动、磨损或疲劳敏感表面,则可能需要考虑 Rz 或其他参数。
其他粗糙度参数
Rq 和 Rt 可能出现在更详细的表面纹理要求中。大多数关于加工的讨论都集中在 Ra 和 Rz 上,但 Ra 并非唯一的控制指标。
| 参数 | 它描述的是什么 | 实际使用 |
|---|---|---|
| Ra | 平均粗糙度 | 通用粗糙度标注 |
| Rz | 峰谷轮廓行为 | 当需要区分更深的山谷或更高的山峰时,这非常有用。 |
| Rq | 均方根粗糙度 | 比 Ra 对较大的偏差更敏感 |
| Rt | 总轮廓高度 | 当极高的轮廓高度至关重要时,这非常有用。 |
对于非关键表面,基本的Ra值要求可能就足够了。对于关键接触、密封、滑动或疲劳敏感区域,粗糙度参数应与表面功能相匹配。
表面粗糙度单位和通用 Ra 参考值
表面粗糙度通常以微米或微英寸为单位。
| 单位 | 意 |
|---|---|
| 微米 | 千分尺 |
| 微英寸 | 微英寸 |
| 1μm | 39.37 微英寸 |
下表为一般Ra值参考值,不应作为加工能力保证表。实际表面光洁度会因加工特征的加工方式、加工策略、预加工状态、精加工工艺和检测设置而变化。
| 镭微米 | 拉·因 | 一般表面描述 |
|---|---|---|
| 0.2 | 8 | 非常精细的表面 |
| 0.4 | 16 | 精加工或研磨表面 |
| 0.8 | 32 | 精加工表面 |
| 1.6 | 63 | 普通加工表面 |
| 3.2 | 125 | 加工表面较粗糙 |
| 6.3 | 250 | 粗糙的表面 |
图纸应标明粗糙度值适用范围。对每个表面都采用相同的严格要求会增加加工时间、精加工成本和检验工作量。
按加工和精加工工艺划分的表面粗糙度图表
不同的工艺会产生不同的表面纹理,但工艺名称本身并不能保证 Ra 或 Rz 值是固定的。
开放式铣削面、深凹槽壁、小孔、薄壁特征和曲面可能需要不同的加工策略。相同的表面粗糙度(Ra)目标值,对于某些特征可能很容易实现,而对于其他特征则可能难以达到。
| 工艺应用 | 一般表面趋势 | 制造说明 |
|---|---|---|
| CNC铣削 | 中等至细 | 步距、刀具状况、刀具路径和设置稳定性都会对结果产生显著影响。 |
| CNC车削 | 中等至细 | 在圆形零件上通常保持一致,但进给痕迹可能仍然存在。 |
| 研磨 | 精细 | 当需要更严格的粗糙度和尺寸控制时,可以使用此方法。 |
| 抛光 | 优良至极优良 | 可以改善外观,但可能会影响边缘、平整度或尺寸。 |
| 喷珠 | 哑光且外观均匀 | 有助于保持视觉一致性,但其本身并非一种精确的粗糙度控制工艺。 |
| 阳极氧化 | 取决于预处理和涂层工艺 | 加工痕迹和表面差异可能会影响最终外观 |
| EDM | 可控纹理表面 | 取决于出料设置和精加工工序 |
表面粗糙度图表仅用于工艺对比,而非最终性能的保证。选择工艺前,应评估目标表面、特征可加工性、公差累积以及是否允许后处理。
对于表面光洁度会影响功能或外观的零件,应同时审核加工方案和表面处理方案。Zintilon 为需要尽早审核表面处理要求的项目提供 CNC 加工服务。
如何测量表面粗糙度
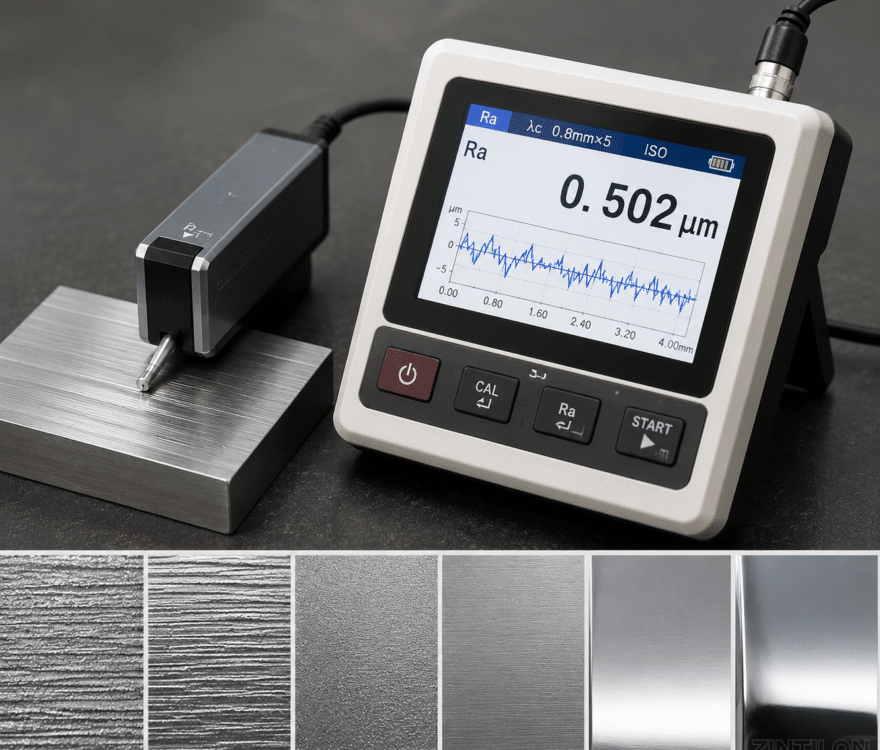
使用表面粗糙度仪测量表面粗糙度
表面粗糙度仪通常用于测量加工表面。接触式表面粗糙度仪使用触针追踪表面轮廓并计算 Ra 或 Rz 等数值。
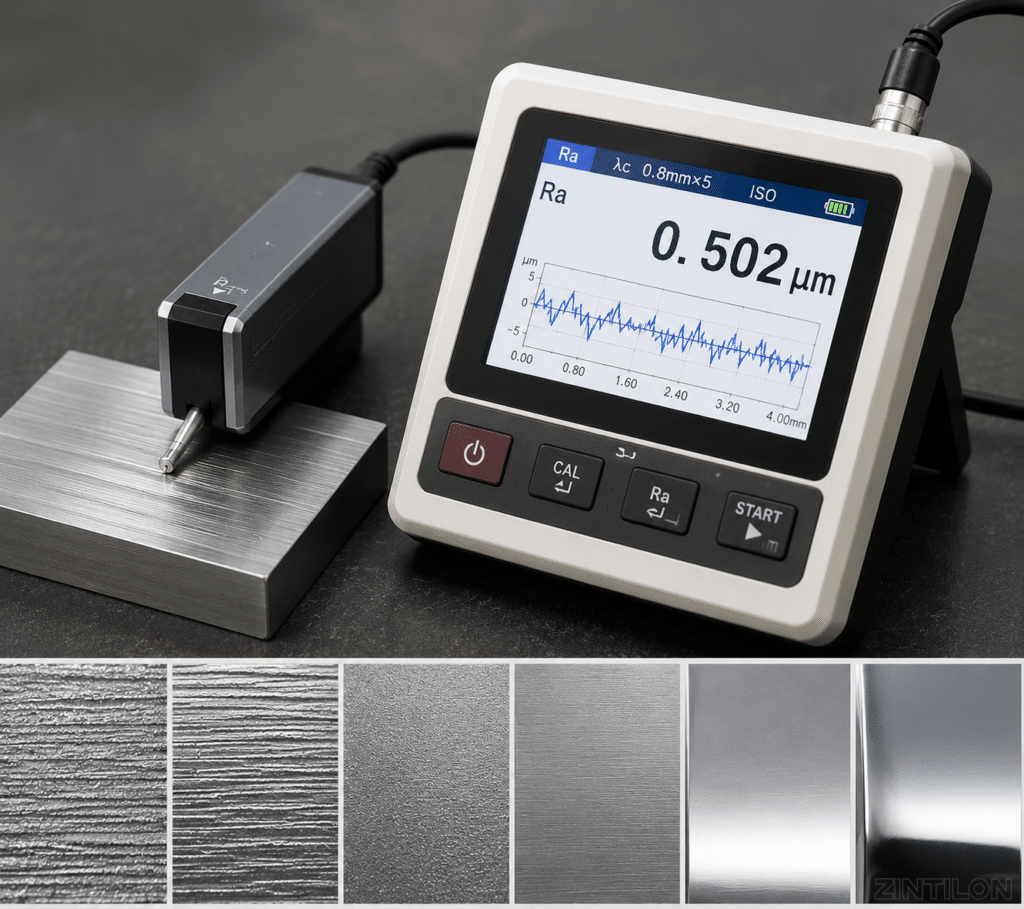
结果会因测量条件而异,包括:
- 测量方向
- 测量位置
- 截断长度
- 评估长度
- 筛选设置
- 表面清洁度
- 校准
- 操作员设置
- 定向加工痕迹或纹理
测量方向尤为重要。沿刀具痕迹方向测量与沿刀具路径方向测量的结果可能不同。如果粗糙度要求非常严格,则图纸或检验方案应明确规定测量位置和方法。
接触式测量与非接触式测量
接触式测量是许多机械加工零件的常用测量方法。当测量针不适用时,例如在精密、微小或复杂的表面上,则可采用非接触式光学测量方法。光学测量还会受到反射率、表面状况和设备设置的影响。
| 测量方式 | 运作模式 | 典型用途 |
|---|---|---|
| 接触式触针测试仪 | 触针描绘表面轮廓 | 常用加工表面 |
| 光学测量 | 采用非接触式扫描或成像 | 适用于精细、小型或复杂的表面 |
| 视力检查 | 检查外观,而非精确粗糙度 | 仅限美容筛查 |
当图纸规定了 Ra、Rz 或其他受控粗糙度参数时,目视检查不应代替测量。
如何在工程图纸上标明表面粗糙度
良好的粗糙度规格有助于制造商选择正确的工艺,也有助于检验员验证结果。
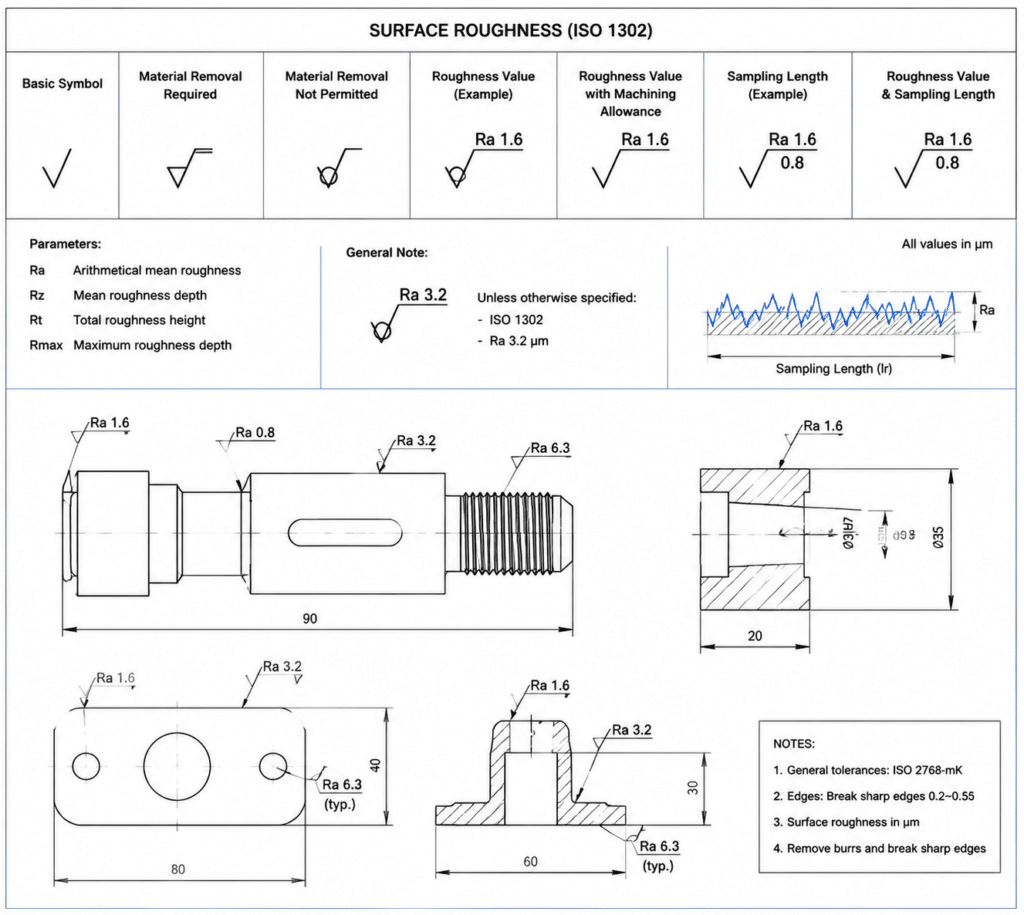
明确的标注应包括:
- 粗糙度参数,例如 Ra 或 Rz
- 所需值和单位
- 精确的表面或特征
- 是否允许后期处理
- 无论是功能性需求还是外观需求。
- 任何特殊检查条件(如有需要)
表面因素会影响性能时,应避免使用含糊不清的措辞。
| 需求不足 | 为什么尚不清楚 | 更好的要求 |
|---|---|---|
| 光滑的表面 | 无法衡量 | 指定密封面上的表面粗糙度 Ra 最大值为 1.6 µm |
| 良好的完成度 | 主观 | 明确表面处理工艺、视觉标准和目标表面 |
| 抛光所有表面 | 可能会增加不必要的成本 | 仅抛光标记的表面;保护关键尺寸 |
| 精细加工表面 | 过于笼统,无法检查。 | 指定 Ra/Rz 值、单位和目标表面 |
对于装饰性表面,Ra 值可能不足以满足要求。设计人员可能还需要定义表面处理方法、纹理方向、可接受的刀痕、颜色预期或视觉样品要求。
对于功能性表面,图纸应标明目标表面并指定支持该功能的参数。
询价时需要提供哪些信息
如果询价单中包含足够的技术背景信息,则更容易评估粗糙度要求。
| 资讯 | 为什么它有帮助 |
|---|---|
| 2D绘图 | 显示粗糙度标注、公差和检验要求 |
| 3D模型 | 有助于评估几何形状、通道和加工策略 |
| 材料 | 影响加工性能、刀痕、精加工和最终表面形貌 |
| 目标面 | 防止对非关键领域进行不必要的控制 |
| Ra、Rz 或其他参数 | 定义了如何评估表面。 |
| 单位和值 | 减少公制和英制要求之间的歧义 |
| 表面处理要求 | 阐明抛光、喷砂、阳极氧化、涂层或其他处理工艺 |
| 功能性或外观目的 | 有助于选择工艺和检验方法 |
| 检查要求 | 统一测量方法和报告预期 |
有了这些信息,供应商就可以对合适的表面进行定价,而不是假设最严格的表面处理适用于所有地方。
如何选择合适的机械加工零件表面粗糙度
合适的粗糙度值取决于表面的功能。
在指定 Ra 或 Rz 之前,请先询问:
- 表面是否密封、滑动、支撑载荷、定位其他部件或影响外观?
- 该表面是功能性的、装饰性的还是非关键性的?
- 数控加工就足够了吗?还是还需要精加工?
- 加工后是否会进行涂层、阳极氧化、抛光或喷砂处理?
- 粗糙度要求是否会影响公差、边缘状况或平面度?
- 该表面是否需要进行检测并出具相关文件?
| 表面类型 | 粗糙度判定 | 成本或质量考量 |
|---|---|---|
| 密封面 | 可能需要控制Ra和Rz。 | 控制不力会增加泄漏风险 |
| Sliding surface | 考虑摩擦、润滑和磨损 | 表面过于粗糙或过于光滑都可能导致问题,具体取决于设计。 |
| 外观 | 注重外观一致性 | 表面处理方法和视觉标准可能比低Ra值本身更重要。 |
| 内部非临界表面 | 标准机加工表面处理可能就足够了。 | 过度设计只会增加成本而无实际功能。 |
| 涂层或阳极氧化表面 | 预处理和最终处理要一起考虑。 | 加工痕迹可能会在最终处理后显现出来。 |
| 原型表面 | 符合测试目的 | 除非测试需要,否则避免达到生产级表面处理水平。 |
在能降低功能或外观风险的情况下,应使用更精细的粗糙度。但未经逐面检查,不应将精细粗糙度复制到整个图纸上。
表面粗糙度如何影响成本、交货时间和质量
较低的表面粗糙度Ra值通常需要更严格的工艺控制。根据零件的不同,可能需要降低切削速度、优化刀具路径、进行二次精加工或增加检测。
更严格的粗糙度要求可能会影响:
- 加工时间
- 刀具磨损
- 设置控制
- 完工成本
- 检查工作量
- 返工风险
- 计划生产
表面粗糙度要求过低会导致质量问题。密封面可能泄漏。滑动面可能磨损过快。阳极氧化后的表面可能留下刀痕。涂层零件可能外观不一致。
过度设定粗糙度会带来另一种风险。对于非关键表面,加工和检测成本可能会增加,而零件性能却并未提高。
最佳规格并非指表面最光滑,而是指能够以最小不必要的制造复杂性实现相应功能的表面状态。
实际应用场景
CNC加工外壳上的密封表面
机加工外壳可能包含密封面,其粗糙度会影响接触效果和泄漏风险。“光滑表面”之类的描述不足以精确描述这一特征。
更好的方法是在图纸上标明密封面,并指定粗糙度参数、数值和单位。如果峰谷值变化很重要,工程师可能需要考虑 Rz 或其他检测要求,而不仅仅依赖 Ra。
阳极氧化处理的铝制外观盖
对于外露的铝制外壳而言,最终外观不仅仅取决于机械加工。刀痕、抛光方向、喷砂纹理、预处理和阳极氧化等都会影响最终效果。
设计人员应明确哪些表面仅用于装饰,是否可以接受可见的加工痕迹,以及预期采用何种精加工工艺。如果外观一致性至关重要,则视觉样本或表面处理标准可能比单纯的粗糙度值更有用。
滑动面或接触面
对于滑动表面而言,较低的表面粗糙度Ra并非必然是最佳选择。表面必须与配合材料、润滑条件、载荷以及预期磨损情况相匹配。
图纸应标明功能表面并明确所需的粗糙度参数。制造团队可能还需要在确认工艺路线之前审查材料、几何形状和加工通道。
Zintilon如何满足CNC加工和表面处理需求
表面粗糙度要求在生产前更容易控制,而加工开始后控制则比较困难。
对于有特定表面光洁度要求的机加工零件,Zintilon 可以审查图纸、材料、公差、关键表面和表面处理预期,以帮助评估切实可行的制造方法。
本次评论可能包含 数控加工 策略、表面处理考量以及关于哪些表面需要更严格控制的沟通至关重要。对于原型、小批量生产或具有功能性表面要求的零件,早期审查可以减少报价、生产计划和检验方面的不确定性。
了解更多关于 Zintilon 的 CNC 加工服务,或通过询价页面分享您的项目详情。
关于表面粗糙度的常见问题
表面粗糙度和表面光洁度是一回事吗?
不。表面粗糙度是表面状况的一个可测量部分。表面光洁度则涵盖范围更广,可能包括加工痕迹、外观、抛光、喷砂、阳极氧化、涂层或其他后处理结果。
表面粗糙度中的Ra代表什么?
Ra 指的是表面粗糙度平均值。它描述了表面轮廓线与平均线之间的平均偏差。Ra 之所以常用,是因为它易于定义和比较,但它并不能描述表面上的每一个峰和谷。
Ra 和 Rz 有什么区别?
Ra 描述的是平均粗糙度。Rz 则提供了更多关于峰谷分布的信息。对于许多普通表面而言,Ra 就足够了,而 Rz 则更适用于密封、滑动、耐磨或其他对局部峰谷分布要求较高的功能性表面。
如何测量表面粗糙度?
表面粗糙度通常采用接触式表面粗糙度仪或非接触式光学方法进行测量。测量方向、截止长度、评估长度、校准、滤波和表面状况都会影响测量结果。
Ra值越低越好吗?
不。较低的表面粗糙度Ra值会增加加工时间、精加工成本、检验要求和交货周期。合适的表面粗糙度值应与零件的功能和精加工方法相匹配。
表面粗糙度要求询价单中应包含哪些内容?
请提供图纸、目标表面、Ra 或 Rz 值、单位、材料、表面光洁度要求以及任何检验预期。这有助于供应商审核正确的表面,而不是将整个零件都视为一个严格的表面光洁度要求。
需要对加工零件进行表面粗糙度评估吗?
对于具有特定表面粗糙度或精加工要求的机加工零件,请发送 辛蒂龙 请在生产前提供图纸、材料、公差和表面光洁度等信息,以便进行制造审核。
太棒了,在一起