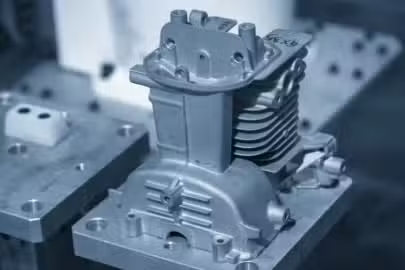
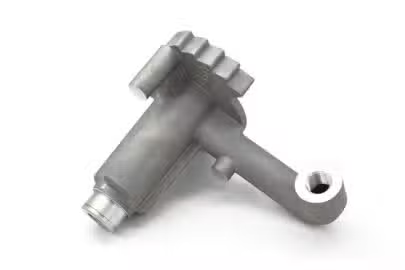
低压压铸是一种压力铸造工艺,利用低压来制造详细且精确的零件。 因此,它广泛适用于许多行业。

选择工艺应该在您了解工艺之后进行,本文讨论了您需要了解的有关低压压铸的所有信息,以便您可以做出明智的决定。
什么是低压压铸?

LPDC 与 高压压铸 适用于金属制造,通常用于铝和铜零件。 一般来说,它涉及在较低压力下注射熔融金属(
低压压铸如何工作?

低压压铸具有独特的设置,可减少铸造炉渣和铸件的孔隙率。 此外,LPDC 零件的尺寸精度很高。 以下是制造过程的工作机制:
模具(冲模)设计与制造
第一步是创建模具,这是使用钢 CNC 加工制成的零件。 模具设计和制造过程应避免错误或缺陷,以确保 LPDC 零件的质量和功能。 此外,还要对模具进行清洗和预热,以防止由于模具和液态金属之间的温差而产生裂纹等热缺陷。
金属熔化
将要铸造的金属合金(例如铝)放入坩埚炉中并加热直至其完全液化。 然后,操作员将液态金属转移到位于模具下方的保温炉中,该保温炉用作储存器,使金属保持熔融状态。 保温炉的位置以及熔融金属离开保温炉的过程可确保不会将熔渣注入模具中。
选角
熔融金属在约 0.8 bar 的压力下通过升液管注入模腔。 由于压力的原因,这个过程虽然缓慢但平稳且受控。 此外,与高压压铸工艺相比,空气滞留更少。
冷却凝固
在低压下,熔融金属冷却并凝固形成最终部件。 低压很重要,因为它允许熔融金属填充模具的每个部分。 这也是可能的,因为保温炉继续向模具提供熔融金属,并弥补过程中的收缩。
弹射
冷却并完全凝固后,操作员使用顶针顶出最终零件。 之后,模具必须冷却并释放压力,以便剩余的熔融金属材料可以流回保温炉。
制造后饰面
低压压铸生产的零件具有良好的表面光洁度。 然而,诸如修整之类的后制造工艺可用于去除由于溢出而可能出现的多余金属。 此外,您可以对零件进行机加工,以提高最终零件的表面质量。
低压压铸常用材料

低压压铸通常用于铝合金,因此被称为铝低压铸造。 尽管如此,它也适用于其他材料。 该工艺常用的材料有:
铝
铝是一种常见的 LPDC 材料,其熔融形态具有低粘度,使其在压铸过程中能够自由流动。 除此之外,它还适合制造壁厚大于5mm的薄壁铸件。 然而,铝的固有特性(例如轻质和强度)决定了它们的应用和工业隶属关系。
铜
由于铜合金具有高抗拉强度,低压压铸与铜合金兼容。 此外,合金在凝固和快速冷却以产生细晶结构时不会破裂。
其他固有属性,如耐用性、导热性等,取决于行业。 虽然铜适合低压铸工艺,但它的熔点较高,导致工艺过程耗能,成本较高。
镁
镁的高铸造性和流动性使其适合低压铸造。 它可以无缝填充模具,而不会导致铸件多孔。 其他固有特性包括高强度重量比和耐腐蚀性。
锌
锌优良的铸造性、低熔点和高凝固速率使其成为顶级的低压铸造材料。 与 HPDC 工艺不同,低压铸锌将提高循环率并节省成本。 此外,它对模具的磨损作用较小,从而减少磨损并延长工具寿命。 锌还结合了优异的机械性能,例如高拉伸强度和耐腐蚀性,这决定了它们的应用。
低压压铸的优点
低压压铸与其他压铸工艺一起在金属零件制造行业中至关重要。 然而,该过程有一些区别于其他过程的优点。
高精度
使用低压压铸制造的零件准确且精密。 这是因为在恒定的温度和压力下模具的填充缓慢。 与工艺相关的高尺寸精度对于制造后需要组装的小型铸件的制造非常重要。
它形成高纯度铸件
由于该过程在低压下进行并缓慢填充模具,因此不会形成炉渣,从而形成非常纯净的铸件。 液态金属表面形成熔渣在其他压铸工艺中很常见,尤其是高压压铸。 然而,由于铸造采用向上运动,因此当泵送金属时,炉渣不会离开保温炉。
它具有良好的成型性
低压压铸具有良好的成形性,因为它生产的金属零件不会破裂或变形。 因此,它适合制造形状和设计复杂的零件。
结晶
凝固过程中适当的热量分布和压力供应导致最终部件结晶。 结晶产生更坚固、晶粒更细的碎片。 因此,低压压铸适用于抗冲击和抗应力至关重要的应用。
环保为核心理念的
低压压铸是一种环保工艺。 与其他一些铸造工艺相比,它更加节能。 此外,它产生的可回收废物极少。 由于环保,低压压铸可节省运营成本。
低压压铸的缺点
与其他压铸工艺一样,低压压铸也有一些缺点,这些缺点决定了它们在金属零件制造中的使用。 他们包括:
较慢的铸造周期
低压压铸的局限性是由于使用低压而导致铸造周期较慢。 这导致交货时间延长。
模具耐用度
由于与熔融金属的持续接触导致逐渐腐蚀,模具可能会失去其功能。 您可以通过适当维护和控制铸造参数(如速度和压力)来最大限度地减少这种侵蚀。
不适合制作薄壁零件
铸造过程中使用的低压使其不适合制造薄壁零件,因为零件的壁厚必须高于 5 毫米。 为了实现小于5mm的壁厚,优选高压压铸。
高初始投资
铸造过程需要较高的初始投资,包括压铸机、模具设计和制造成本。 出于成本效益的考虑,意味着尝试外包给压铸服务。
低压铸造的应用

低压压铸的优点(例如降低铸件的孔隙率)使其成为以下行业的重要组成部分:
汽车行业
汽车行业从低压压铸中受益匪浅,因为它使用该工艺来制造中小型汽车零件,如车轮、气缸盖、发动机缸体和悬架零件。 该工艺在这里至关重要,因为它可以保证生产出坚固、坚固且高质量的铸件。 此外,LPDC 铸件具有良好的表面光洁度,可满足汽车行业的美观要求。
医疗设备
医疗零件制造行业还利用低压压铸来生产多种零件,包括手术工具、X 射线和诊断机器。 铸件没有孔隙,这意味着它们可以接受医疗行业常见的热灭菌和化学灭菌。
航空航天工业
航空航天工业中的低压压铸可以制造满足行业严格公差的高质量金属零件。 其中包括起落架部件、发动机缸体等。低压压铸中使用的最小压力可确保这些部件准确无误,以确保功能。
家用设备
低压压铸还适合制造用于制造烹饪工具、食品加工机、洗衣机搅拌机和吸尘器的零件。 大多数这些器具都是由锌制成的。 锌低压铸造有助于制造形状复杂、尺寸各异的家用零件。
电气工业
电气行业还利用低压压铸来生产高度精细且一致的电气零件。 这包括电机外壳、外壳、电缆密封套和其他精密部件。
船舶与造船
低压压铸适用于制造用于制造泵、发动机和阀门的船用部件。 这些铸件耐用且耐腐蚀(取决于材料)
除低压压铸外的其他压铸方法
除低压铸造外,根据需要,还可以选择以下压铸工艺。
高压压铸
高压压铸 其工作原理与低压压铸类似,但在高压和高速下工作。 虽然它生产的铸件具有相当好的表面光洁度,但其优势在于速度、制造薄壁部件的能力以及完成设计的能力。 然而,与低压压铸工艺一样,它也具有较高的初始投资成本。
砂模铸造
砂模铸造 使用砂混合物作为模具材料。 这个过程降低了制造成本,因为沙子便宜且容易获得。 砂型铸造是一种多功能工艺,与许多材料兼容。 采用砂型铸造工艺制造的零件表面有砂纹,需要进行进一步的表面处理以提高其质量。
重力压铸
In 重力铸造,熔融金属在重力作用下充满模具,无需使用外部压力。 这种铸造过程消耗的能源更少,产生的废物也最少。 此外,这些部件尺寸精确,孔隙率低。 然而,重力压铸不适合大型和重型零件。
挤压铸造
挤压铸造 其工作原理是用熔融金属填充加热的模具,然后在其凝固时施加压力。 采用挤压铸造制造的零件具有优异的机械性能和低孔隙率,具有高精度和准确度。 挤压铸造可以是直接的也可以是间接的。 在直接挤压铸造中,熔融金属直接转移到模具中。 另一方面,在间接挤压铸造中,金属首先被引入压射套筒,然后倒入模具中。
Zintilon 为您的定制压铸服务提供支持
如果您需要第三方制造商来生产定制压铸件,Zintilon 是您的专业合作伙伴。 我们利用熟练的设计师团队和创新的制造能力提供注重质量的铸造服务。
我们根据可用的铸造工艺和材料提出建议,以获得高质量和无缝的制造体验。 请立即联系我们,让我们讨论如何实现您的项目。
结语
低压压铸由于使用低压可防止模具腔中滞留空气,因此可以生产出具有高机械性能的最终铸件。 本文讨论了铸造工艺、兼容材料,以便您可以做出明智的决定。
常见问题
低压模具的寿命是多少?
低压注塑模具的使用寿命为 80,000 至 100,000 个铸造周期。 您可以通过正确监控铸造过程来延长模具的使用寿命。
低压铸造的成本是多少?
铸造过程的成本取决于您是想自己购买机器还是将您的需求外包给铸造服务。 对于后者,成本取决于材料、零件复杂性和产量。 对于前者,成本取决于初始工具和材料成本。
钢可以作为低压铸造的铸造金属吗?
不,钢不是低压铸造的好材料,因为它的熔点很高,需要专门的工具。
太棒了,在一起