
电火花线切割机 (EDM) 和激光切割系统是满足要求精确公差的任务的可行选择。 这两种方法均采用先进的热技术和精细的点精度,在切割和成型各种工作材料方面表现出色。 然而,EDM 和激光器之间存在显着区别,影响着基于特定业务需求的最佳选择。
激光切割和线切割放电加工之间的比较旨在阐明每种方法的独特特征,阐明它们的操作原理、材料兼容性和具体优势。 最终,选择最合适的解决方案取决于对您的特定要求的透彻了解。
本质上,每种工艺都有其擅长的材料和应用领域。激光切割适用于加工最坚硬的材料,而线切割则可以切割更厚的材料。本文将探讨线切割和激光切割之间的差异,帮助您根据自身需求做出明智的选择。
什么是激光切割?
激光切割是一种精密加工工艺,可对金属、塑料和木材进行精确而复杂的切割。 这种方法涉及将一束光能集中到材料表面的特定点上,使其熔化或蒸发。 然后气体射流将熔化的材料从切割路径中排出。 值得注意的是,金属切割比塑料和木材需要更高的激光功率。
尽管存在多种激光切割技术,但该行业通常采用光纤和 CO2 激光器。
激光切割的好处
精度和细节卓越
激光切割技术提供卓越的精度,创造复杂且高度细致的切割。 事实证明,这种精度在对公差严格要求和复杂设计的行业(例如航空航天和医疗设备制造)中具有优势。
跨行业的多功能性
激光切割的一个关键优势在于它能够处理多种材料。 从钢和铝等坚固的金属到塑料、木材和织物等更精致的物质,激光切割是一种多功能的解决方案。 这种适应性使其成为制造业、汽车、标牌和纺织等行业的一项基础技术。
高效快速生产
激光切割以其速度和效率而闻名,为加快生产流程做出了巨大贡献。 对于快速周转时间至关重要的行业(例如生产原型或满足大批量生产需求),此属性非常宝贵。
非接触式操作确保材料完整性
激光切割的非接触性质最大限度地降低了切割过程中材料损坏或污染的风险。 这种质量至关重要,尤其是在处理对物理接触或磨损敏感的精致材料时。
自动化确保一致的质量
激光切割机无缝集成到自动化系统中,并通过计算机数控 (CNC) 进行控制。 这种自动化提高了运营效率并确保切割的一致性和可重复性。 它减少了出错的可能性,提高了整体产品质量。
激光切割的缺点
大量初始投资
尽管具有许多优点,但购买和设置激光切割设备所需的初始投资可能很大。 这种财务承诺可能会对寻求采用该技术的小型企业或初创公司构成挑战。
材料厚度限制
激光切割在处理高厚度材料(尤其是某些金属)时会遇到挑战。 在为特定应用选择适当的切割方法时,需要仔细考虑这一限制。
反光材料面临的挑战
高反射材料(例如某些金属)可能会给激光切割应用带来挑战。 这些材料的反射性质可能会导致激光束被反射,从而可能导致切割过程中的不一致。
持续维护要求
激光切割机需要定期维护以确保最佳性能。 维护任务可能复杂且耗时,忽视它们可能会导致效率下降或潜在的机器故障,从而需要昂贵的维修。
有害物质排放的可能性
某些材料在进行激光切割时可能会释放有毒烟雾。 适当的通风和安全措施对于减轻与这些排放相关的健康和环境风险至关重要,这为操作设置增加了一层考虑。
激光切割的类型
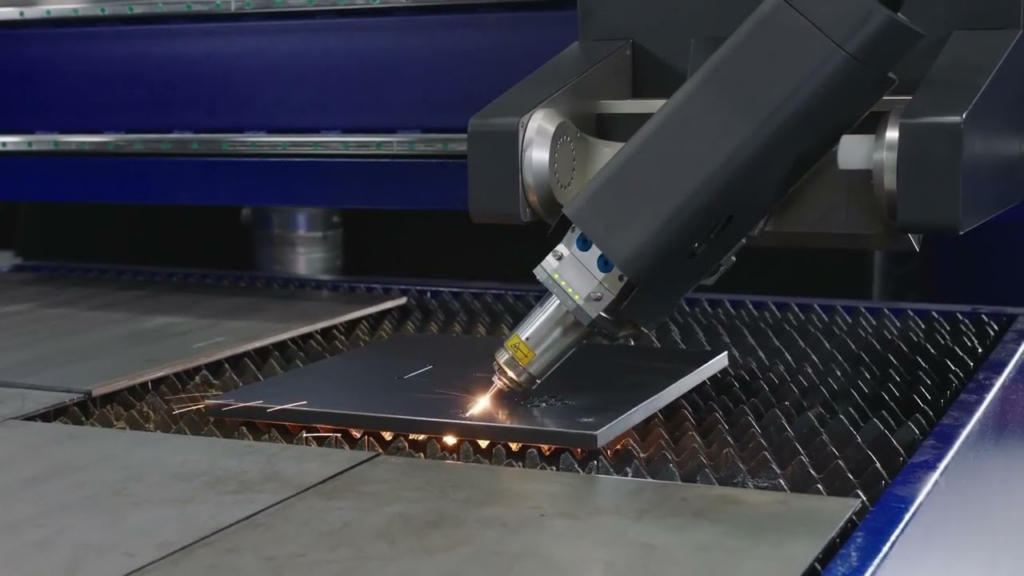
工业领域采用各种激光切割方法,每种方法都针对特定材料和应用进行定制。 以下是各个行业中使用的激光切割的主要类型:
二氧化碳激光切割
CO2(二氧化碳)激光器通过气体混合物(通常含有二氧化碳、氮气和氦气)产生光束。 多功能 CO2 激光器非常适合切割木材、亚克力、塑料和织物等非金属材料。 它们对于薄金属板也很有效。 它广泛用于标牌、纺织品和非金属材料的复杂设计。
光纤激光切割
光纤激光器采用掺杂稀土元素的光纤来产生集中的激光束。 它非常适合精密切割金属,包括钢、 铝板、黄铜和铜。 广泛应用于汽车工业、航空航天等领域 金属加工 由于其处理金属材料的效率。
Nd: YAG 激光切割
Nd:YAG 激光器使用晶体(通常为 Nd:YAG)和闪光灯产生激光束。 它适用于切割较厚的金属、陶瓷和某些塑料。 Nd:YAG 用于航空航天工业的专业应用,用于切割涡轮叶片和医疗设备制造。
圆盘激光切割
盘式激光器使用旋转盘作为增益介质来产生激光束。 它可以有效地高精度切割薄到中厚的金属。 盘式激光切割通常用于需要高速和精密切割的行业,例如汽车生产。
脉冲激光切割
脉冲激光器以脉冲形式提供能量,从而可以精确控制所施加的能量。 它用途广泛,适用于各种材料,包括金属、陶瓷和复合材料。 脉冲激光器用于控制热输入至关重要的应用,例如生产电子元件。
水下激光切割
水下激光切割涉及在水下或液体环境中进行切割过程。 它主要用于金属,以最大限度地减少热影响区并提高切割质量。 水下激光切割适用于对最小化热变形和提高切割质量至关重要的行业,例如精密工程。
什么是线切割?
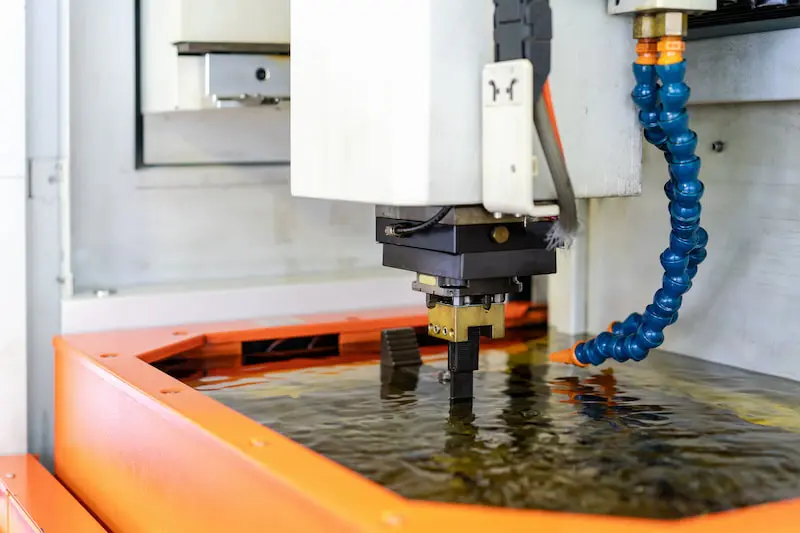
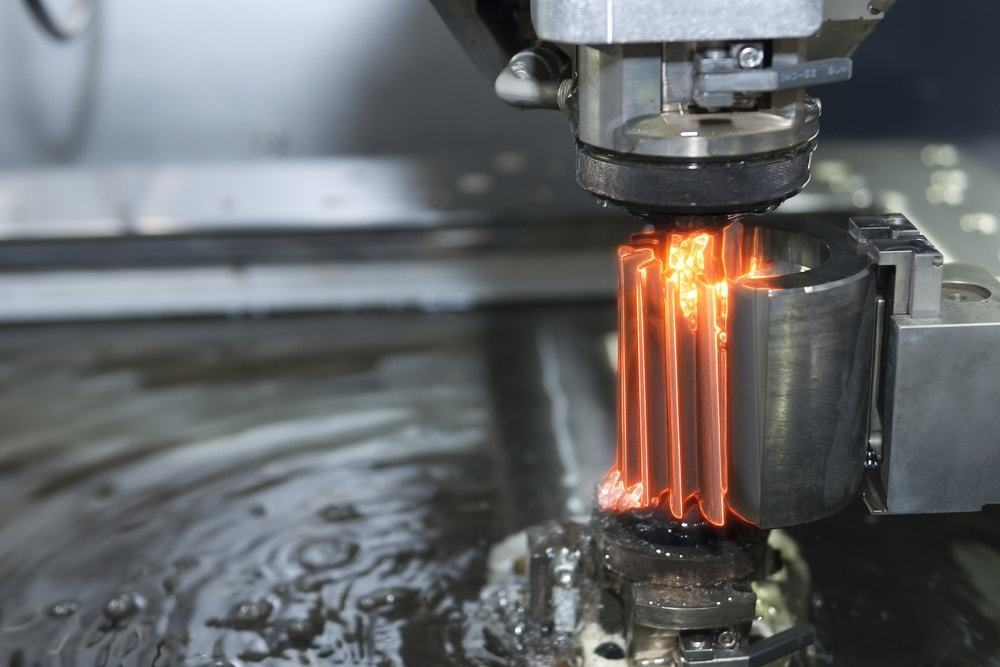
线切割放电加工(Wire EDM)或线放电加工是一种先进的非接触式减材制造工艺。 该技术使用浸入介电液中的带电细线将金属零件雕刻成各种形状。
该工艺的特点是能够产生小切屑和精确的切割线,这是通过材料的熔化或汽化而不是传统的切割方法来实现的。 这种独特的方法可以加工不太适合传统加工技术的零件。 值得注意的是,为了使线切割加工有效,所加工的部件必须具有导电性。
线切割加工的优点
线切割放电加工(Wire EDM,即电火花线切割加工)具有几个显着的优点:
精密且准确
线切割在产生精确切割方面表现出色,无需对工件进行额外的加工和精加工。
复杂的设计和形状
此过程非常适合创建复杂的设计和形状,这些设计和形状可能对传统工艺构成挑战 数控加工 方法。
加工的多功能性
事实证明,它非常适用于加工小零件和切割对于其他加工选项来说可能过于精致的高度详细的零件。
易碎材料的理想选择
线切割加工特别适用于无法承受其他加工技术应力的易碎材料。
无毛刺、无变形
通过单一加工阶段,线切割可确保切割材料时不会留下毛刺或导致变形。
连续切割工艺
加工过程连续进行,不会出现中断。 即使在切割过程中断线,该过程也会立即恢复。
线切割加工的缺点
尽管有其优点,线切割放电加工也存在一定的局限性:
材料兼容性有限
线切割加工仅与导电材料兼容,限制了其在导电物质上的应用。
氧化层发展
某些材料(例如铝)可能会在切割表面形成氧化层,从而需要额外的精加工工艺并提高总体成本。
初始投资和维护成本高
实施线切割需要大量的初始投资和持续的维护成本,与其他加工方法相比,这可能被视为一个缺点。
线切割机的关键部件

线切割机是现代制造中的一种复杂工具,集成了各种组件以执行精确的材料成型。 了解每个组件对于优化机器性能至关重要。 以下是对这些关键要素的深入探讨:
数控工具
作为线切割加工的核心,数控刀具对于协调整个操作至关重要。 这些工具不仅可以控制走线路径的顺序,还可以实现切割过程的自动化。 CNC 刀具的复杂程度直接影响误差范围和整体加工时间,因此刀具的选择成为机器操作的一个关键方面。
电源
电源装置向线电极和工件传送受控脉冲(100V 至 300V)。 该组件调节通过电线的电荷的频率和强度。 高度先进的电源装置对于确保线切割加工的精度和质量至关重要。
线
作为放电电极,金属丝的直径与工件的形状和厚度密切相关。 线切割加工中使用不同的线材,每种线材都具有特定的属性:
- 黄铜丝:具有出色的导电性,锌含量会影响切割速度。 然而,必须保持平衡以避免腐蚀。
- 镀锌丝:表面镀有纯锌或氧化锌,提高加工速度。
- 扩散退火线:通过涉及纯锌层的工艺生产,非常适合大规模生产。
选择正确的线材需要考虑拉伸强度、断裂强度、导电性、汽化温度和硬度等因素。
介电介质
在线切割 EDM 工艺中,水箱中充满了介电流体,通常是去离子水。 这种液体具有双重用途——防止微小颗粒粘附到电极丝上,并确保清洁的加工过程。 此外,去离子水充当冷却剂,有助于实现工件的最佳表面光洁度。
电极
线切割机中的电极由线(阴极)和工件(阳极)组成。 伺服电机精心控制电极丝的移动,确保在整个切割过程中与工件保持安全距离。 这种细致的控制可防止意外接触,从而保证加工精度和准确度。
激光切割和线切割有什么区别?
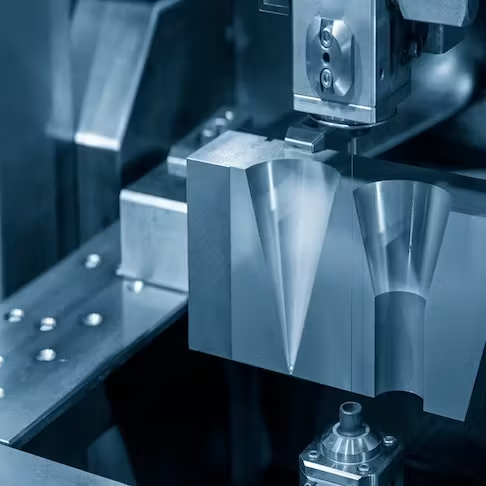
在先进方法中,激光切割与线切割放电加工(放电加工)脱颖而出,成为领跑者,每种方法都拥有独特的特性、应用和优势。 这种广泛的比较旨在剖析这两种尖端技术,深入研究它们的操作原理、应用、材料兼容性、精度、效率和成本考虑因素。
操作原则
激光切割
激光切割利用激光束的集中能量来精细地切割材料。 这种非接触过程涉及将激光引导到材料表面,使其熔化或蒸发。 切割的精度由聚焦激光束的强度和移动进行复杂控制。
在操作阶段,线切割和激光切割均采用CNC控制; 然而,值得注意的是,线切割是 CNC 加工中的一个重要过程,而激光切割则代表了钣金制造中的一个独特过程。
线切割加工
相反,线切割机依靠放电原理来实现精密切割。 切割工具是浸没在介电流体中的带电细线。 在 CNC 工具的引导下,线材的受控运动有助于实现复杂的形状和设计。
材料相容性
激光切割
激光切割具有无与伦比的多功能性,可适应多种材料。 金属、塑料、复合材料,甚至非金属物质都会屈服于激光束的精度,这使得激光切割成为各个行业的首选解决方案。
线切割加工
线切割在复杂的设计和精致的材料方面表现出色,专为导电材料量身定制。 然而,它的材料兼容性仅限于那些能够导电的材料,这使其成为特定应用的理想选择,而不是广泛的材料多功能性。
精确性和复杂性
激光切割
激光切割以精确而闻名,擅长提供复杂的设计和精美的细节。 该过程的非接触性确保了材料浪费最少,有助于一丝不苟地执行即使是最复杂的几何形状。
线切割加工
线切割将精度提升到另一个水平,尤其擅长制作复杂的形状和设计。 其非机械方法最大限度地减少了精致材料上的应力,确保一致的精度,同时又不影响工件的完整性。
效率和速度
激光切割
激光切割高速运行,对于大规模生产场景来说非常高效。 快速而精确的切割机构提高了生产率,使其成为需要快速周转时间的行业的理想选择。
线切割加工
虽然线切割很精确,但其切割速度可能较慢。 然而,即使在断丝期间,不间断的连续加工能力也有助于提高整体运行效率。
发热
激光切割
激光切割比线切割产生更多热量。 虽然对于某些材料来说是有利的,但对于对热引起的变形敏感的物质来说,这可能是一个缺点。
线切割加工
线切割机的热应力极小,因此适用于无法承受激光切割产生的热量的材料。 这一特性确保了精密工件的完整性。
成本考虑因素
激光切割
激光切割通常具有较低的初始设置成本,这使其对预算有限的项目具有吸引力。 然而,持续的维护和消耗品成本应计入总支出中。
线切割加工
尽管初始投资成本可能较高,但随着时间的推移,由于线电极的使用寿命和维护要求的减少,线切割放电加工可以证明更具成本效益。 在需要长期且一致的精度的场景中,这种成本效益变得显而易见。
应用
激光切割
激光切割在汽车、航空航天、电子和珠宝制造行业有着广泛的应用。 其多功能性使其适合各种材料和多样化的生产要求。
线切割加工
线切割放电加工在需要复杂设计、严格公差和精致材料的应用中大放异彩。 工具和模具制造、航空航天零部件和医疗设备生产等行业受益于其精度。
下表强调了激光切割和线切割加工之间的主要区别:
| 标准 | 激光切割 | 线切割加工 |
| 工作原理 | 使用集中激光束切割材料。 | 利用带电细线进行切割。 |
| 材料相容性 | 用途广泛,适用于多种材料。 | 主要用于导电材料。 |
| 精确性和复杂性 | Precise 可以处理复杂的设计和精细的细节。 | 极其精确,擅长复杂形状。 |
| 流程效率 | 高速运转,高效大规模生产 | 连续加工能力,实现不间断运行。 |
| 发热 | 产生更多热量,这是热敏材料的潜在问题。 | 热应力最小,适用于精致材料。 |
| 成本考虑因素 | 降低初始设置成本和持续维护费用。 | 初始投资可能更高,随着时间的推移具有成本效益。 |
| 应用 | 跨行业的多样化应用,包括汽车和电子产品。 | 非常适合工具和模具制造、航空航天部件和医疗设备。 |
结语
线切割和激光切割都是可靠的方法,各自在材料切割的特定方面表现出色。 考虑线切割和激光切割的优点对于为您的特定应用选择最佳工艺至关重要。 了解每种方法的优点和局限性非常重要。
辛蒂龙 专注于为各行业量身定制的精密线切割服务。 我们的专业知识涵盖制造、医疗、电子、航空航天、制药、食品加工、政府、能源和电信,确保为各种应用提供精确和定制的解决方案。
常见问题
激光切割和线切割的根本区别是什么?
激光切割:利用集中激光束熔化或汽化材料进行精密切割。
线切割放电加工:依靠浸入介电液中的带电细线通过放电实现高精度切割。
哪些材料适合激光切割和线切割?
激光切割:用途广泛,适用于各种材料,包括金属、塑料和复合材料。
线切割:主要设计用于导电材料。
激光切割和线切割的精度水平如何?
激光切割可提供精确度,但在复杂形状方面可能存在局限性。 另一方面,线切割机擅长以高精度实现复杂的形状和精细的细节。
哪些行业从激光切割和线切割服务中受益最多?
激光切割应用于汽车、航空航天、电子和珠宝制造等多种行业。 相比之下,线切割在需要复杂设计和严格公差的行业中是首选,例如工具和模具制造、航空航天部件和医疗设备生产。
太棒了,在一起


