ZTL TECH är nu Zintilon. Vi har uppdaterat vårt namn och vår logotyp för en nystart. Kolla nu

THT PCB Montage

THT (Through-Hole Technology), även känd som hålmonteringsteknik, är en monteringsprocess där komponentkablar förs in i förborrade hål på ett kretskort, följt av lödning via våglödning, selektiv lödning eller manuell lödning. Det används ofta i kombination med SMT.
  • Hög strömbärande kapacitet
  • Hög mekanisk hållfasthet
  • Hög tillförlitlighet
  • Kompatibel med hybridmontering

Börja på nytt PCB-citat

Prototyper för THT PCB-monteringsdelar

Komprimera alla .gbr-filer innan du laddar upp dem
Alla uppladdningar är säkra och konfidentiella

Vår THT PCB-montering

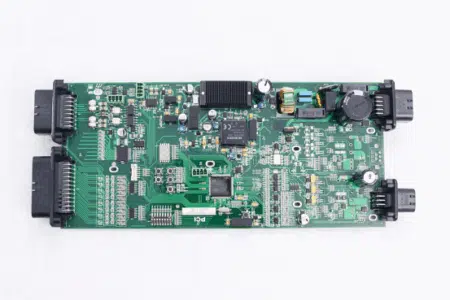
Zintilon Technology har åtagit sig att tillhandahålla avancerade THT-kretskortsmonteringstjänster till globala användare, och stödjer THT-kretskortsmontering från produktutveckling, prototyp till produktion i små serier. Från tryckning till montering säkerställer vi att leverera effektiva och pålitliga THT-kretskortsmonteringslösningar åt dig.
Pure THT

Ren THT PCB-montering

Mixed SMT + THT PCB Assembly

THT + SMT blandad PCB-montering

Crimp THT

Krymp THT-kretskortsmontering

THT PCB-monteringsmaterial

KategoriTypiska specifikationerNyckelindikatorerAnmärkningar
KomponentledningarTennpläterad kopparlegering (C1100, C5191)Förlängning ≥ 20%, lödbarhet vid 245 ℃0.8–1.2 mm diameter för högströmsapplikationer
LödSnCu0.7 (blyfri våglödning)Smältpunkt 227 ℃, silverhalt 0 %, låg kostnadNågot lägre fluiditet jämfört med SAC305
FluxAlkoholbaserad, icke-rengörande (ROL0)Halogenhalt 0 ppm, SIR > 1×10¹² ΩSkumsprutning, torrhalt 2–3 %
Lödmask/HålpluggningHögtemperaturbeständig lödmaskbläckTål 288℃ i 10 sekunder, inga bubblorFörhindrar att lödtenn fäster på områden utan lödplatta under våglödning
PCB-substratHög Tg FR-4 (170℃)Vanlig tjocklek 1.6–2.4 mmTjocka skivor motstår böjning, lämpliga för tunga komponenter
Packningar/BussningarGlimmer-/silikonpackningarSpänningsmotstånd 3 kV, värmeledningsförmåga ≥ 1 W/m·KIsolering mellan kraftenheter och kylflänsar

Ytbehandlingar för THT-kretskortsmontering

BehandlaTjocklekFördelar med THTBegränsningar
HAL-LF (Varmluftsutjämning)SnCu 1–2 µmLåg kostnad, bra vätning av hålväggar, reparerbarDålig planhet, rekommenderas inte för ≤0.5 mm stigning
ENIGNi 3–5 µm + Au 0.05 µmFullständig täckning av hålväggar, trådbindbarRisk för svart nickel, kostnaden ökade med 15 %
Immersion Tenn (ImSn)0.8–1.2 µmPlatt, kompatibel med alla typer av lödtennLagringstid 6 månader, lågtemperaturlösning för tenn krävs för tjocka skivor
OSP0.2–0.5 µmMinimal skineffektförlust, lämplig för RF-kortInte resistent mot multipel våglödning, begränsad till enkelsidig engångslödning
Elektropläterat hårt guld (guldfingrar)Ni 3–5 µm + Au 0.5–1.5 µmSlitstark, >10 000 isättningscyklerEndast för kantkontakter, inte för lödfogar

Varför välja vår
THT-kretskortsmontering?

1 2

Enskild offert

Ladda bara upp din .gbr-fil för att få feedback på din offert inom 24 timmar. Våra professionella ingenjörer kommer att analysera din design för att undvika missförstånd, kommunicera med dig och ge ett rimligt pris.

1 3

Högkvalitativ montering

Vi har en rigorös och ansvarsfull inställning till material, processer, ytbehandlingar, AOI (automatiserad optisk inspektion) och flygande probtestning, vilket säkerställer en konsekvent hög kvalitet från prototypproduktion till masstillverkning.

1 1

Snabb leverans

Utrustad med avancerad maskinpark och ett professionellt offertteam för att säkerställa snabba leveranser. Vi prioriterar beställningar baserat på krav och komplexitet. Anpassade leveranslösningar finns också tillgängliga.

1 4

Realtidskommunikation

För din fördel erbjuder vi teknisk support genom hela cykeln för varje kund, från offert till leverans. Vi svarar snabbt på eventuella frågor tills du bekräftar att THT-kretskortsmonteringen är tillfredsställande.

THT PCB-monteringsstandarder

Zintilon säkerställer kvalitet genom våra THT-kretskortsmonteringsdesign- och tillverkningsstandarder från design till leverans genom uppföljande IPC-standarder (IPC-2221C, IPC-6012E) för att säkerställa tillverkningsbarhet och tillförlitlighet.

Artikel

Spec

Håldiameter = ledningsdiameter + 0.15–0.30 mm
Runda ledare: +0.20 mm; rektangulära ledare (diagonala): +0.25 mm; minst 0.15 mm marginal för att säkerställa lödklättring.
Bredd på ringformad dyna ≥ 0.20 mm (8 mil)
Förhindra "ringbrott" och exponering av substratet under HAL; hög tillförlitlighet i klass 3 kräver ≥ 0.25 mm.
Kopparpläteringstjocklek ≥ 25 µm (1 mil)
För effektstift med ström > 2 A, öka hålets koppartjocklek till 35–50 µm för att minska temperaturökningen med 10 K.
Isoleringsring ≥ 0.25 mm mellan hålvägg och inre lager av ström-/jordkopparfolie i flerskiktskort
Undvik kalllödning orsakad av överdriven värmeavledning från det inre kopparskiktet under våglödning; uppfyll 500 V spänningsgenombrott.
Undvikande av våglödnings-"skuggeffekt"
För höga komponenter (elektrolytkondensatorer, induktorer) med en höjd på > 15 mm måste små komponenter placeras i den främre raden och höga komponenter i den bakre raden med ett avstånd på ≥ 1.5 mm; eller använd selektiva våglödningsfixturer.
Regler för hålpluggning/fönsterläggning
För områden som kräver sekundär ytmontering (SMT) sträcker sig lödmaskfönstret på våglödningssidan 0.05 mm bortom plattan för att förhindra lödbollar; täpp helt till icke-svetsade mekaniska hål med grön olja för att undvika fuktabsorption.
Parallella multistift för hög ström
Varje stift har en ström på ≤ 1 A; avståndet mellan stiften är ≥ 2.54 mm för att underlätta lödningen; lägg till 2 ml kopparfolie parallellt på det översta lagret.
Termisk chock och CTE-matchning
Tjock koppar (≥ 2 oz) + hög Tg FR-4 (170 ℃) + 35 µm hålkoppar, inga sprickor efter 1000 termiska cykler på -40~+125 ℃; För aluminiumsubstrat THT måste kopparplätering utföras före HAL för att förhindra försprödning av Al-Sn-legeringen.

Riktlinjer för montering av THT-kretskort

Zintilon säkerställer kvalitet genom våra THT-kretskortsmonteringsdesign- och tillverkningsstandarder från design till leverans genom uppföljande IPC-standarder (IPC-2221C, IPC-6012E) för att säkerställa tillverkningsbarhet och tillförlitlighet.

Artikel

Underobjekt

Värde/Krav

Källa/Anmärkningar

Hål- och dynespecifikationer
Underobjekt Håldiameter
Värde/Krav D+0.20~0.30 mm (D = ledningsdiameter)
Källa/Anmärkningar Minst 0.6 mm för automatisk insättning; annars är det troligt att borren går sönder under stansningen.
Underobjekt Bredd på dynans ringformade ring
Värde/Krav ≥ 0.20 mm (klass 2) (0.40 mm för flyg- och rymdteknik)
Källa/Anmärkningar Brotthastighet < 50 ppm
Underobjekt Dynans diameter
Värde/Krav D=(2.5~3)d när håldiameter ≤0.4 mm; D=(1.5~2)d när håldiameter >2 mm
Källa/Anmärkningar Säkerställ en skalningshållfasthet ≥ 1.5 N/mm
Underobjekt Ringformad ring till kortkant
Värde/Krav ≥ 1.0 mm
Källa/Anmärkningar Förhindra kantflisning vid fräsning
Automatisk infogningslayout
Underobjekt PCB-mått
Värde/Krav 150–330 mm × 50–250 mm × 1.60 ± 0.10 mm
Källa/Anmärkningar Maximalt klämområde för automatiska insättningsmaskiner
Underobjekt Lokalisering av hål
Värde/Krav Ø4 +0.05 mm, 5 mm från båda sidor
Källa/Anmärkningar Repeterbar positioneringsnoggrannhet ±0.05 mm
Underobjekt Område utan montering på kanten av kartongtransportören
Värde/Krav Inga komponenter inom 5 mm från övre/nedre kanter
Källa/Anmärkningar Förhindra komponentskador genom att klämma fast käftarna
Underobjekt Axiellt komponentspann
Värde/Krav 10 mm, 12.5 mm, 15 mm, 17.5 mm (helst heltalsmultiplar av 2.54 mm)
Källa/Anmärkningar Matchning av stigningen på kedjehjulen på den automatiska insättningsmaskinen
Underobjekt Radiell komponentdensitet
Värde/Krav Avstånd på 0.2 mm från radien för insatta komponenter
Källa/Anmärkningar Undvik kollision vid böjning
Tillverkningsbarhet för våglödning (DFM)
Underobjekt Komponenthöjd
Värde/Krav ≤ 15 mm (använd efterlödning eller selektiv lödning om >15 mm)
Källa/Anmärkningar Förhindra kalllödning orsakad av överdriven värmeavledning
Underobjekt Avstånd mellan intilliggande dynor
Värde/Krav ≥ 0.8 mm (blyfri) ≥ 1.0 mm (tenn-koppar)
Källa/Anmärkningar Bryggningshastighet < 100 ppm
Underobjekt Stor kopparfoliefönster
Värde/Krav Rutnät eller 0.3 mm breda fönster med 0.8 mm mellanrum
Källa/Anmärkningar Förhindra kalllödning orsakad av överdriven värmeavledning
Underobjekt Ledningsutstickning från kortet underifrån
Värde/Krav 0.8–1.2 mm (klass 2)
Källa/Anmärkningar Alltför långa ledningar tenderar att brygga; alltför korta ledningar saknar menisk (IPC-A-610 G)
Termisk-mekanisk tillförlitlighet
Underobjekt Hålets koppartjocklek
Värde/Krav ≥ 25 µm (1 mil) (klass 2) ≥ 35 µm (fordonskvalitet)
Källa/Anmärkningar Temperaturökningen minskas med 10 K när strömmen är > 2 A
Underobjekt Kopparpläteringsuniformitet
Värde/Krav ±5 µm (Cpk ≥ 1.33)
Källa/Anmärkningar Förhindra termiska cykelsprickor
Underobjekt Termiska chockcykler
Värde/Krav -40 ↔ +125 ℃, 1000 cykler, hålresistansförändring ≤ 10%
Källa/Anmärkningar Möte med IPC-TM-650 2.6.7
Underobjekt Termisk avlastning av strömförsörjningsenhet
Värde/Krav Korsformade broar med 0.3–0.4 mm bredd
Källa/Anmärkningar Minska termisk stress och undvik att dynan lyfts
Höghastighets-/högdensitetstillskott
Underobjekt Signal THT-vias
Värde/Krav Håldiameter 0.3 mm, dyna 0.6 mm, isoleringsarea 0.9 mm
Källa/Anmärkningar Minska parasitisk kapacitans
Underobjekt Ström-/jordvias
Värde/Krav Håldiameter 0.5–0.7 mm, låg impedans
Källa/Anmärkningar Tål 5 A transientström
Underobjekt Förbud mot signalövergångar
Värde/Krav Höghastighetslinjer bör så mycket som möjligt inte korsa THT-skiljezoner
Källa/Anmärkningar Minska reflektion

Vår anpassade THT-kretskortsmontering för olika industriella tillämpningar
Även om den inte längre är det självklara valet för högdensitetskonstruktioner, är Through-Hole Technology (THT) fortfarande oöverträffad där "hög effekt, hög belastning och hög tillförlitlighet" styr. Egenskaper: "hög mekanisk hållfasthet, motståndskraft mot vibrationer och slag, utmärkt värmeavledning och stark kapacitet för höga strömmar", vilket gör den till den "robusta anslutningsnavet" för elektronisk utrustning, som täcker viktiga applikationsscenarier från industriell styrning till specialutrustning.

Vanliga frågor om THT PCB-montering

Vi samarbetar med flera certifieringsorgan och kan hantera CE-certifiering, FCC-certifiering, RoHS-certifiering, FDA-certifiering etc.

Vi har ett mycket professionellt ingenjörsteam med omfattande designerfarenhet inom områden som industriell styrning, konsumentelektronik, ny energi och medicintekniska produkter.

Genom hela produktutvecklingsprocessen bekräftar vi varje steg med kunden. Om projektdesignen inkluderar stickprovstestning kommer vi att utföra elektriska prestandatester, funktionstester, prestandatester och tillförlitlighetstester för att säkerställa designkvaliteten.
Har du några fler frågor?
Ultimat guide 
till THT-kretskortsmontering

THT PCB Montering Service

Olika och robusta THT PCB-monteringstjänster
tht assembly
Prototype

Prototyping

Från Gerber-filer till kretskort, vårt professionella ingenjörsteam erbjuder dig THT-kretskortsmonteringstjänster av högsta kvalitet. Vi kontrollerar noggrant varje detalj i processen, inklusive borrning, elektroplätering och AOI, vilket säkerställer exakt kontroll över spåravstånd, tjocklek och paneldimensioner. Vi strävar efter att förse dig med den mest tillförlitliga kretskortsmonteringen.
  • Komplett produktionslinje
  • Professionellt tekniskt stöd
  • 10+ års tillverkningserfarenhet
tht pcb assembly
Produktion

Produktion

Vi har egna produktionslinjer och ett robust tillverkningsnätverk. Från kretskortsdesign, konstruktion och tillverkning har vi tillräcklig kapacitet för att erbjuda dig professionella och snabba leveranstjänster, oavsett om det gäller små eller stora serier. Vi sparar ingen möda för att tillhandahålla konsekventa massproduktionstjänster för dina produkter.
  • Starkt team i leveranskedjan
  • Konkurrenskraftig prissättning
  • En enda service från design till leverans

THT-kretskortsmontering
Tjänster på Zintilon


Hur fungerar THT-kretskortsmontering?

THT-kretskortsmontering (Through-Hole Technology PCB Assembly) är en process där komponentkablar sätts in i förborrade hål i kretskortet och löds med våglödning, selektiv lödning eller handlödning. Det blandas ofta med SMT för applikationer med hög strömstyrka eller hög mekanisk hållfasthet.

1. Komponentinsättning — manuell/automatisk insättning av elektroder
2. Lödpastatryck — endast i blandat flöde; ren THT använder flussmedel
3. Lödning — våg/selektiv/handlödning, 160–260 ℃
4. Blytrimning — trimma blyrester
5. Rengöring och testning — AOI + ICT, -55~125 ℃ verifierad

Fördelar: 100–300 A ström, 10 g vibration, AEC-Q100-certifierad, kompatibel med tjock koppar 4–20 oz.

Låt oss bygga något bra tillsammans