ZTL TECH är nu Zintilon. Vi har uppdaterat vårt namn och vår logotyp för en nystart. Kolla nu

Kabelklämmor och fästen CNC-bearbetning för halvledarledningar

Kabelklämmor och fästen består av precisionskomponenter för stilleståndstid, tillverkade för att leda och hålla fast gasledningar med hög renhet, förhindra vakuumpackade rör och hålla elektriska ledningar i schack samtidigt som de kontrollerar och begränsar partikelgenerering för att bibehålla ultraren och kritisk utrustning för halvledartillverkning. På Zintilon CNC-bearbetar vi produkter genom fleraxlig bearbetning med primärt fokus på precisionssvarvning för att säkerställa den nödvändiga enhetligheten i klämkraft, ytrenhet och utgasningskontroll för att möjliggöra en garanterad livslängd på 5+ brännare för waferbearbetningsverktyg, litografisystem, plasmaetsningskammare och kemisk ångdeponeringsutrustning.
  • Bearbetning för komplexa klämgeometrier och kabeldragningsfunktioner
  • Snäva toleranser upp till ±0.003 tum
  • Precisions-CNC-fräsning, svarvning och elektropolering
  • Stöd för snabb prototypframställning och fullskalig produktion
  • ISO 9001-certifierad tillverkning av halvledarkomponenter


Förtroende av 15,000+ företag

Varför halvledarföretag
Välj Zintilon

prductivity

Ökad produktivitet

Ingenjörer får tiden tillbaka genom att inte ta itu med omogna leveranskedjor eller brist på bemanning i leverantörskedjan i deras företag och får snabbt delar.

10x

10x snävare toleranser

Zintilon kan bearbeta delar med toleranser så snäva som +/- 0.0001 i -10x större precision jämfört med andra ledande tjänster.

world

Kvalitet i världsklass

Zintilon tillhandahåller flyg- och rymddelar till ledande flygföretag, verifierade att de uppfyller kvalitetsstandarden ISO9001 av en certifierad registrator. Dessutom inkluderar vårt nätverk AS9100-certifierade tillverkningspartners vid behov.

Från prototyptillverkning till massproduktion

Zintilon är det enda företaget som tillhandahåller CNC-bearbetning av kabelklämmor, kabelklämmor och fästen samt andra kabelhanteringskomponenter till tillverkare av halvledarutrustning, processverktygsbyggare, vakuumsystemintegratörer, byggare av renrumsinfrastruktur och leverantörer runt om i världen.

Prototypkabelklämmor och fästen

Förbered funktionella prototyper utformade för att bedöma klämkraftsfördelning och förmågan att integrera med utrustningsramar eller kabeldragningsenheter. Undersök retentionssäkerheten, partikelbildning under kopplingsgenerering och hur enkel installationen är före produktion.

Nyckelord:

  • Snabb prototypframställning med hög precision

  • Snäva toleranser (±0.003 tum)

  • Testa design, vibrationstålighet och renrumskompatibilitet tidigt


3 Axis CNC Machined Stainless Steel Passivation

EVT – Ingenjörsvalideringstest

Konstruera vakuumkompatibla klämmor för att uppfylla alla krav för partikelräkningskontroll. Identifiera problem med vakuumklämmor tidigt för att möjliggöra en smidig övergång till storskalig produktion av halvledarutrustning.

Nyckelord:

  • Validera prototypens funktionalitet

  • Snabba designiterationer

  • Säkerställ produktionsberedskap


Anodized Aluminum 1024x536

DVT – Designvalideringstest

Använd olika material för att verifiera kabelklämmornas dimensioner och retentionsprestanda före massproduktion. Bedöm deras designnoggrannhet och renrumskompatibilitet för massproduktion.

Nyckelord:

  • Bekräfta designintegritet och klämkraft

  • Testa flera material och konfigurationer

  • Säkerställ produktionsklar prestanda


design aluminium

PVT – Produktionsvalideringstest

Bedöm förmågan till storskalig produktion av vakuumkammare och höljen, och identifiera luckor i PB-tillverkningen för att realisera första produktionen och bygga sekvensering för kontroll.
Nyckelord:
Testa storskalig produktionskapacitet
Upptäck och åtgärda processproblem tidigt Säkerställ jämn detaljkvalitet

Nyckelord:

  • Testa storskalig produktionskapacitet

  • Upptäck och åtgärda processproblem tidigt

  • Säkerställ jämn delkvalitet


Anodized Titanium Fastener

Massproduktion

Vi tillverkar kabelklämmor och fästen för att säkerställa tillförlitlig hantering av kablar under transport till tillverkare av halvledarverktyg, montörer av vakuumutrustning och leverantörer av högsta kvalitet inom fabriksutrustning.

Nyckelord:

  • Konsekvent produktion i hög volym

  • Precisionsbearbetning för kontamineringskontroll

  • Snabb leveranstid med strikt kvalitetskontroll


production

Förenklad inköp för
halvledarindustrin

Vår förmåga att tillverka delar av flygindustrin har verifierats av många börsnoterade företag. Vi tillhandahåller en mängd olika tillverkningsprocesser och ytbehandlingar för flyg- och rymddelar inklusive titanlegeringar och aluminiumlegeringar.

Utforska andra halvledarkomponenter

Bläddra bland vårt kompletta urval av CNC-frästa halvledarkomponenter, tillverkade för hållbarhet och ultrasnäva toleranser. Från precisionsverktyg och fixturdelar till vakuumkammare och waferhanteringssystem levererar vi lösningar skräddarsydda för avancerad halvledarproduktion.

Bearbetningskapacitet för halvledarkabelklämmor

Med CNC-bearbetning av kabelklämmor och fästen för halvledarledningar konstrueras och bearbetas kabelklämmor och fästen med våra toppmoderna 5-axliga CNC-bearbetningscentra och schweiziska svarvar, tillsammans med våra skickliga specialister på halvledarbearbetningsutrustning. Fjäderbelastade kabelklämmor och justerbara P-klämmor med jordade kabeldragningsblock för flera kablar och klämblock är alla konstruerade och bearbetade för extrem retentionssäkerhet, ultravakuumkompatibilitet, minimal partikelavgivning och jordningsintegration. För varje klämma utför vi PEEK-bearbetning (polyetereterketon) med en draghållfasthet på 90-100 MPa med dielektrisk isolering och ultralåg avgasning på 1x 10⁻⁹ Torr.L/s, aluminium 6061-T6 med 276 MPa sträckgräns för strukturella lättviktsapplikationer, rostfritt stål 304 (vakuumretention) 215 MPa sträckgräns, rostfritt stål 316L (korrosiva miljöer) 170 MPa sträckgräns för mekanisk tillförlitlighet, och med kontamineringskontroll under vakuum på 1x10⁻⁶ till 1x10⁻⁹ Torr vid exponering för plasmabehandlingskamrar, jonimplantationssystem och instrument för atomlagerdeponering.
milling

CNC-bearbetning

sheet metal

Sheet Metal Fabrication

edm

Wire EDM

casting

Metallgjutning

Aerospace
Material och ytbehandlingar

material
Vi tillhandahåller ett brett utbud av material, inklusive metaller, plaster och kompositer.
finish
Vi erbjuder överlägsen ytfinish som förbättrar delarnas hållbarhet och estetik för applikationer som kräver släta eller strukturerade ytor.

Specialistindustrier

du får gärna betona det i ritningarna eller kommunicera med försäljningen.

Material för kabelklämmor och fästen
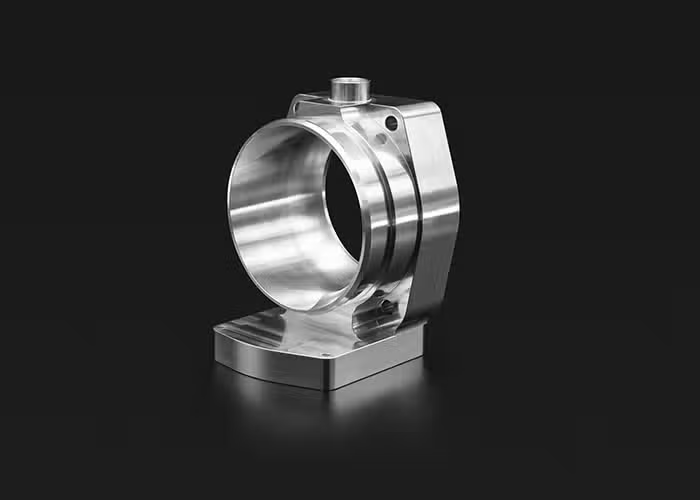
I vår CNC-verkstad har vi olika material för kabelklämmor och fästen för halvledarledningar. Vi har 12 olika tekniska plaster, aluminiumlegeringar, ultrarena rostfria stål och rostfritt stål, och vi är redo att ta emot snabba prototyper. Vi uppfyller SEMI-standarder och har en ISO 9001-certifiering för precisionstillverkning av vakuumkomponenter.
Stainless steel Image

Rostfria legeringar har hög hållfasthet, duktilitet, slitage och korrosionsbeständighet. De kan lätt svetsas, bearbetas och poleras. Hårdheten och kostnaden för rostfritt stål är högre än för aluminiumlegering.

Pris
$$$
lead Time
<7 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Aluminum Image

Hög bearbetbarhet och duktilitet. Aluminiumlegeringar har bra styrka-till-vikt-förhållande, hög termisk och elektrisk ledningsförmåga, låg densitet och naturligt korrosionsbeständighet.

Pris
$$$
lead Time
<7 dagar
Toleranser
Ner till ±0.003 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Steel Image

Stål är en stark, mångsidig och hållbar legering av järn och kol. Stål är starkt och hållbart. Hög draghållfasthet, korrosionsbeständighet värme och brandbeständighet, lätt att formas och formas. Dess applikationer sträcker sig från byggmaterial och strukturella komponenter till fordons- och flygkomponenter.

Pris
$$$$$
lead Time
<10 dagar
Toleranser
Ner till ±0.001 mm (fräsning)
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Titanium Image

Titan är ett avancerat material med utmärkt korrosionsbeständighet, biokompatibilitet och styrka-till-vikt-egenskaper. Detta unika utbud av egenskaper gör det till ett idealiskt val för många av de tekniska utmaningar som medicin-, energi-, kemisk process- och flygindustrin står inför.

Pris
$ $ $
lead Time
<10 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Bronze Image

Mycket motståndskraftig mot havsvattenkorrosion. Materialets mekaniska egenskaper är sämre än många andra bearbetningsbara metaller, vilket gör det bäst för lågspänningskomponenter producerade med CNC-bearbetning.

Pris
$$$$$
lead Time
<10 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Brass Image

Mässing är mekaniskt starkare och metallegenskaper med lägre friktion gör CNC-bearbetningsmässing idealisk för mekaniska applikationer som också kräver korrosionsbeständighet, såsom de som förekommer i den marina industrin.

Pris
$ $ $
lead Time
<10 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Copper Image

Få metaller har den elektriska ledningsförmåga som koppar har när det kommer till CNC-fräsmaterial. Materialets höga korrosionsbeständighet hjälper till att förhindra rost, och dess värmeledningsförmåga underlättar CNC-bearbetning.

Pris
$ $ $
lead Time
<10 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Zinc Image

Zink är en lätt skör metall vid rumstemperatur och har ett glänsande-gråaktigt utseende när oxidation avlägsnas.

Pris
$$$$$
lead Time
<10 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Iron Image

Järn är en oumbärlig metall inom industrisektorn. Järn är legerat med en liten mängd kolstål, som inte lätt avmagnetiseras efter magnetisering och är ett utmärkt hårt magnetiskt material, såväl som ett viktigt industrimaterial, och används också som huvudråvara för konstgjord magnetism.
Pris
$$$$$
lead Time
<10 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Magnesium Image

På grund av den låga mekaniska styrkan hos rent magnesium används främst magnesiumlegeringar. Magnesiumlegering har låg densitet men hög hållfasthet och god styvhet. Bra seghet och stark stötdämpning. Låg värmekapacitet, snabb stelningshastighet och bra pressgjutningsprestanda.

Pris
$$$$
lead Time
<7 dagar
Toleranser
Ner till ±0.005 mm
Max delstorlek
3000 * 2200 * 1100 mm
Min delstorlek
2 * 2 * 2 mm
Låt oss bygga något bra tillsammans

Vanliga frågor: Kabelklämmor och fästen för halvledarapplikationer

Kabelklämmor och fästen används för att hålla fast och stödja kablar med en diameter på 2 till 25 mm samt gasförsörjnings- och vakuumslangar med specificerade tryck och vakuumområden, samtidigt som renrumsstandarderna ISO 14644-1 klass 1 och SEMI F57 för vakuumkomponenter hålls, vilket innebär att området hålls ultrarent genom att reglera partiklar till 0.01 per kubikmeter. Den inkluderar fjäderbelastade kabelklämmor som håller kvar 5 till 50 newton för snabb, verktygsfri installation för kablar med en diameter på 3 till 12 mm, P-klämmor med kuddar som minskar nötning och slitage på kablar under maskindrift på 0 till 300 Hz, sadelklämmor som sprider 0.2 till 2.0 MPa klämtryck med breda ytor för att undvika kabeldeformation, buntband och fästen till utrustningsramar med M4-M8-fästelement 50-200 mm från varandra, och block för flera kabeldragningar som organiserar 4 till 20 kablar samtidigt som de förhindrar elektromagnetisk störning och kabelborttagning med 5-15 mm avstånd.
Några specialdesigner är UHV-kompatibla klämmor som har elektropolerats för att ha en ytjämnhet på Ra 0.1 till 0.3 mikron. Dessa klämmor har uppnått utgasningshastigheter under 1×10⁻⁹ Torr·L/s för högvakuumkammare. För kemiskt resistenta PTFE- eller PEEK-klämmor som tål exponering för korrosiva processgaser som fluor, klor och plasmabiprodukter, för elektriskt ledande klämmor med integrerade jordningsvägar som bibehåller en resistans under 1 ohm för EMI-skärmningskontinuitet, och för justerbara kabelhanteringssystem som har en glidmekanism och möjliggör fältompositionering ±50 millimeter för att hantera kabeldragningsändringar under utrustningsuppgraderingar.

PEEK-material med ultralåga avgasningshastigheter 1×10⁻⁹, Torr·L/s över 24 timmar, 150 °C härdning med draghållfasthet 90 till 100 MPa och klämkraft 10 till 100 newton på kabel med 5 till 20 mm diameter, kryogena kylsystem och uppvärmda processtillämpningar, -200 till +260 °C kontinuerligt driftstemperaturområde och aggressiva halvledarprocessgaser, kemisk resistens NF₃, ClF₃ och HBr med bibehållen dimensionsstabilitet inom ±0.05 procent över 5+ år, 5+ års livslängd > 5 års livslängd, sofistikerade mekanismer.
Aluminium 6061-T6 har det bästa förhållandet mellan hållfasthet och vikt. Den har en sträckgräns på 276 MPa och en densitet på 2.70 g/cm³ (aluminium 6061-T6 är 60–70 % lättare än alternativ i rostfritt stål). Den är lättviktig för robotrörelsesystem och ledade kabelbärare. Den har utmärkt bearbetbarhet och kan ha komplexa egenskaper som avlastningsspår, kabelradieskydd och monteringsbommar (kabelmonteringsbommar kan ha toleranser på ±0.003 tum). Den har en värmeledningsförmåga på 167 W/m·K, vilket är utmärkt för att avleda värmen från 10 till 100 ampere kraftkablar. Den kan hårdanodiseras och har en ythårdhet på 350 till 500 HV för upprepade kabelinstallationer/borttagningar för cykler större än 1000. Den tål slitage från 1000 operationer.
Rostfritt stål 316L har bäst korrosionsbeständighet och är bäst lämpat för rengöring med våta kemikalier. Det har 2–3 % molybden och tål en blandning av utspädd HF (1 till 5 %), H₂SO₄ (5 till 30 %) och NH₄OH (1 till 10 %) utan gropfrätning, korrosionssprickbildning eller spänningskorrosion. Det har en låg kolhalt (under 0.03 %), vilket möjliggör svetsning för anpassade integrerade kabelhanteringsaggregat och förhindrar sensibilisering. Det har en icke-magnetisk austenitisk struktur, vilket gör att det kan användas för strålsystem och elektronmikroskopiverktyg som kräver låga magnetfält (under 0.1 milligauss). Det kan elektropoleras för att få en ytfinish på Ra 0.1 till 0.3 mikron. Denna ytbehandling minskar partikelvidhäftningsställen, och rengöringsvalidering kan uppnås enligt SEMI F19-standarder.

5-axliga CNC-bearbetningscentra arbetar med spindelhastigheter mellan femton och trettio tusen varv/min och hanterar alla komplexa klämkroppar, kabeldragningskanaler och monteringsfunktioner inom ±0.003 tum från de begärda måtten på funktioner mellan 10 och 150 millimeter. Detta görs med hjälp av solida hårdmetallfräsar med en diameter på 1 till 12 millimeter vid matningshastigheter mellan 500 och 3000 millimeter per minut för PEEK och aluminium, vilket producerar funktioner med hög precision. Schweiziska CNC-svarvar med styrbussningar hanterar små diametrar av precisionsklämmor och monteringsbultar. De har mycket snäva toleranser på diametrar till ±0.002 tum, kontroll över längden ±0.005 tum och koncentricitet inom 0.003 tum för diametrar på 3 till 25 millimeter, allt på 30 till 180 sekunder per detalj. CNC-fräsning konstruerar även kabelkanaler för att hålla kabeln på plats med en radie som klarar kabeldiametrar på 3 till 25 millimeter, vilket förhindrar att kabeln trycks för hårt, och avlastningsspår med en bredd på ±0.003 tum som ger dragavlastning inom 10 till 30 millimeter från klämpunkten.
Trådgnistskärning tillverkar detaljerade fjäderfingrar av rostfritt stål med en tjocklek mellan 0.3 och 1.5 millimeter, med spaltbredder mellan 0.5 och 3.0 millimeter och fjäderkonstanter mellan 0.5 och 5.0 newton. Detta gör att retentionskrafterna ligger mellan 10 och 50 newton. Ytslipning på klämmans kontaktytor uppnår en planhet på 0.002 tum och en finhet Ra på 0.8 till 1.6 mikron, vilket säkerställer en jämn tryckfördelning över kabelisoleringen. För PEEK-komponenter fungerar diamantverktyg med skärhastigheter mellan 100 och 300 meter per minut utan termisk nedbrytning och ger en mer polerad ytfinish i intervallet Ra på 0.4 till 0.8 mikron.

För kabeldiametrar mellan 3 och 25 millimeter hålls toleransen för kabelhållningskanalens radie till ±0.005 tum. Detta för att bibehålla ett jämnt klämtryck mellan 0.3 och 1.5 MPa för att undvika att kabelmanteln deformeras med mer än 10 procent och retentionskrafter mellan 10 och 100 newton för utdragbara belastningar med säkerhetsfaktorer 2 till 4, noggrannhet för monteringshålens position ±0.005 tum på mönster 20 till 200 millimeter för att underlätta uppriktning med monteringspunkter för utrustningsramen och undvika installationsspänningar på klämkropparna, tolerans för klämkroppens väggtjocklek ±0.003 tum för sektioner 2 till 10 millimeter för att bibehålla klämkroppens massa under minskande strukturell styvhet för dynamiska tillämpningar, tolerans för fjäderfingrets gapbredd ±0.003 tum för att kontrollera variationer i retentionskraften hos kabelklämmor inom produktionspartier, och ytplanhet 0.005 tum på monteringsytor 10 till 80 millimeter för att undvika gungningar eller feljustering som skapar ojämn tryckfördelning på kablarna. Kritiska dimensioner för kabelskydd har en kantradietolerans på ±0.008 tum för radier på 1 till 5 millimeter för att undvika vassa kanter som kan skada kabelisoleringen med MIL-STD-1344 Method 4053 nötningsbeständighet under 50 cykler.

Ja, Zintilon utför snabb prototypframställning och erbjuder 10 till 50 funktionella prototyper på 1 till 3 veckor för installationstestning och vibrationskvalificering. Detta inkluderar cyklisk analys av retentionskraft på 0 till 10 g, 10 till 500 Hz, för lågvolymproduktion av 200 till 2 000 klämmor för pilotprojekt inom halvledarverktyg och fältuppgraderingssatser. Dessa har fullständig dimensionsinspektion och materialcertifikat med dokumenterad avgasning och materialcertifiering för avgasningshastigheter, samt för högvolymproduktion av över 20 000 klämmor varje år för utrustningstillverkning med automatiserade optiska system för volyminspektion. I varje produktionsfas finns inspektioner av koordinatmätmaskiner med 0.003 millimeter repeterbarhet i diagonal, mätning av ytjämnheten med kabelkontaktyta på Ra 0.4 till 1.6 mikron, prestandatestning av retentionskraften som validerar klämning 10 till 100 newton, och utdragningsmotstånd som överstiger designbelastningen med 2 till 4 gånger utgasningsmätning med masspektrometrisystem, samt partikelgenereringstestning för att mäta cyklisk belastning på 0.01 partiklar per installation för SEMI F21. För att uppfylla standarderna i SEMI E10 för utrustningsautomation och ISO 9001 för kvalitet är klämmorna utformade med utgasningshastigheter och dokumenterade tester för att bekräfta ASTM E595, SEMI F57, samt dimensionsverifiering för fullständig spårbarhet.

Varje steg i tillverkningen av era kabelklämmor och fästen uppfyller kraven i kvalitetsledningssystemet ISO 9001:2015 och integrerar mycket rena protokoll för att öka tillverkningskompatibiliteten mellan halvledare och systemet. Era kabelklämmor uppfyller även SEMI F57-specifikationerna för vakuummaterial för utgasningshastigheter TML (total massförlust) under 1 % och CVCM (koncentrerade flyktiga kondenserbara material) under 0.1 % efter 24 timmars exponering vid 125 °C, SEMI F19-standarder för ytbehandling av vakuumsystemkomponenter som uppnår ytrenhetsnivå A/10 med färre än 50 vakuumstämplade partiklar 0.1 m² för partiklar överstigande 0.5 mikron, ISO 14644-1 renrumskompatibilitet i klass 1 till klass 5-miljöer med färre än 0.01 partiklar genererade per kubikmeter med en storlek på 0.1 mikron och RoHS-överensstämmelse för blyfria material i kommersiella tillämpningar. Vibrationståligheten testas också och uppfyller kraven i MIL-STD-810 metod 514 vid 10–2000 Hz och 5–20 g accelerationer för att säkerställa obehindrad kabel- och klämmhållning under testet.
Jag har certifieringar som visar materialets sammansättning och kvalitet för PEEK enligt ASTM D6262, polymerens kvalitetsspecifikationer, draghållfastheten enligt ASTM D638 för plaster och ASTM E8 för metaller, rapporter om avgasningstest enligt ASTM E595, och överensstämmelsesintyg tillsammans med säkerhetsdatablad och deklarationer om konfliktmineraler.

För rostfritt stål erbjuder vi elektropolering, vilket resulterar i en ytjämnhet på Ra 0.1 till 0.3 mikron, vilket minskar partikelvidhäftningen med 80 till 95 procent, och utgasningshastigheter på 1×10⁻⁹ Torr·L/s, vilket uppfyller komponentkraven för SEMI F57 UHV. Vi erbjuder kemisk passivering, vilket uppfyller ASTM A967-specifikationerna, som beskriver kraven på ytbehandling av rostfritt stål, och förbättrar korrosionsbeständigheten hos kromoxidskiktet med 2 till 4 nanometer för de 2 till 4 nanometer tjocka skikt som läggs till i kemiska bearbetningsmiljöer med ett pH på 1 till 13. För aluminium utför vi hårdanodisering av typ III, vilket ger en tjocklek på 25 till 75 mikron och en ythårdhet på 350 till 500 HV, vilket ger slitstyrka över 1000 installationscykler. För renrumsbearbetning uppfyller vi ISO 14644-föroreningsgränserna och efterbehandlar med ultraljudsrengöring i avjoniserat vatten för att avlägsna bearbetningsrester till partikelnivåer under 100 partiklar per 0.1 kvadratmeter. För PEEK-komponenter erbjuder vi en bearbetad ytbehandling, vilket resulterar i Ra 0.4 till 0.8 mikron, och diamantverktyg för att eliminera sekundära operationer.
Några av de unika processerna inkluderar vakuumbakning, vilket minskar utgasningshastigheterna 10 till 100 gånger, och förkortar pumpningstiderna på plats från 48 till 4 timmar, vilket görs vid installation av klämmor i vakuumkammare. Andra specialprocesser inkluderar precisionsgradning, vilket innebär att kantradier avlägsnas på 0.1 till 0.3 millimeter, och hjälper till att eliminera partikelgenereringsplatser samtidigt som de angivna dimensionstoleranserna på ±0.005 tum fortfarande respekteras. Andra specialprocesser involverar ledande beläggning med nickel- eller kolfyllda formuleringar för kontroll av ESD i miljöer klassificerade som klass 0 ESD-känsliga enligt ANSI/ESD S20.20, där ytresistans på 1 till 100 ohm per kvadrat krävs.

För enkla kabelklämmor i standardstorlekar för kabeldiameter 5 till 20 millimeter, tillverkade av PEEK eller aluminium 6061-T6 med grundläggande retentionsegenskaper, tar det 2 till 4 veckor för materialanskaffning, CNC-bearbetning, ytbehandling och kvalitetskontroll med dimensionsverifiering. För komplicerade flerkabeldragningsblock med inbyggda monteringsfästen eller anpassade rostfria stålkonstruktioner som involverar elektropolering och vakuumbakning tar det 5 till 8 veckor, eftersom precisionsbearbetning, rengöringsvalidering och avgasningstestning krävs. För snabba prototyper avsedda att stödja utveckling av halvledarverktyg eller felsöka kabeldragning kan funktionella klämmor levereras inom 1 till 2 veckor med accelererad bearbetning med standardmaterial, samt snabbare rengöringsmetoder. För stora produktionsorder där vi måste tillverka över 10 000 kabelklämmor, som ingår i volymtillverkningsprogram, har vi 6 till 10 veckor för den första installationen, eftersom det inkluderar optimering av bearbetningsprogram, fixturtillverkning för flerkomponentskapsling och godkännande av första artikelinspektion, vilket inkluderar SEMI F57-validering av avgasning. Därefter kan vi leverera i månatliga paket om 1 000 till 5 000 för att vara synkroniserade med fältservice och utrustningsmontering.

Vi designar och bygger högtemperaturkabelklämmor för halvledarledningar för användning i processkammare, PEEK- eller polyimidmaterial, för termoelementledningar och värmekablar i CVD- och ALD-system som bibehåller mekaniska egenskaper vid temperaturer 200 till 350 °C, ultrahögvakuumkabelfästen elektropolerade till Ra 0.1 till 0.2 mikron som uppnår utgasningshastigheter på 1×10⁻¹⁰ Torr·L/s för XPS- och SIMS-analysverktyg som arbetar i tryckområdet 1×10⁻⁹ till 1×10⁻¹¹ Torr, och kemiskt resistenta PTFE-klämmor som tål direkt exponering för plasmabiprodukter och korrosiva etsmedel som CF₄, SF₆, BCl₃ och korrosiva plasmabiprodukter i över 10 000 timmar inom ±0.1 procents dimensionsstabilitet. Vi tillverkar snabbkopplingssystem för kabelhantering för tillverkning av högblandade halvledare för att möjliggöra receptändringar på 5–15 sekunder utan verktyg. Vi tillverkar även specialdesigner som fiberoptiska kabelklämmor som bibehåller en böjradie på 25–50 millimeter för att förhindra optisk förlust över 0.1 dB vid våglängder på 850–1550 nm, RF-kabelstöd med jordad skärmkontinuitet och impedanskontroll på ±2 ohm för 50 ohms koaxialkablar från DC till 18 GHz, integrerade kabeldragningskanaler för mekaniskt stöd och kontamineringsinneslutning, och modulära kabelbärsystem med snäppsegment för fältomkonfigurering för att stödja layouter på 500 till 5000 millimeter.

Precisionsbearbetning optimerar kabelhållningen genom att bibehålla en tolerans för kanalradien inom ±0.005 tum för kabeldiametrar på 5 till 20 millimeter, vilket säkerställer en jämnhet i klämtrycket på 0.5 till 1.2 MPa, vilket förhindrar lokala spänningskoncentrationer som deformerar kabelmantlar med över 15 procent och skadar interna ledare, vilket minskar den elektriska prestandan från design 85 procent till 60 procent kapacitans eller ökar resistansen med 5 till 15 procent. Noggrann placering av monteringshålen inom ±0.005 tum möjliggör korrekt ramjustering, vilket minskar installationstiden från 15 till 5 minuter per klämma och förhindrar monteringsspänningar som skapar sprickinitieringsplatser, vilket minskar komponenternas livslängd från 8 till 3 år i vibrationsmiljöer med 5 till 10 g acceleration. Ytfinish Ra 0.4 till 1.6 mikron på kabelkontaktytor minimerar nötning under termisk cykling -40 till +150 °C med expansionsskillnader på 0.5 till 2.0 millimeter, vilket förhindrar isoleringsslitage som exponerar ledare efter 500 kontra 2000 termiska cykler. Fjäderfingeravståndskontroll inom ±0.003 tum bibehåller retentionskraften jämnt inom ±10 procent över produktionspartier, vilket säkerställer kabelutdragningsmotstånd på 50 till 150 procent av konstruktionsbelastningen och förhindrar lossning vid stötbelastning på 20 till 50 g eller ihållande vibrationer. Kantradieprecision ±0.008 tum för radier på 1 till 3 millimeter eliminerar vassa kanter som initierar kabelmantelbrott, vilket minskar nötningscykler till brott från 10 000 till 500 cykler enligt MIL-STD-1344. Detta uppnår kabelhanteringstillförlitlighet som validerar 5 till 8 års designlivslängd i plasmaetsverktyg som bearbetar 50 till 100 wafers per timme, litografiskannrar med scenhastigheter på 0.5 till 2.0 meter per sekund, jonimplantationssystem som arbetar med strålenergier på 0.5 till 5.0 MeV, och atomlagerdeponeringskamrar som upprätthåller vakuum 1×10⁻⁶ till 1×10⁻⁸ Torr med processtemperaturer 150 till 400 °C och kabeldragning som stöder 20 till 100 signal-, kraft- och gasleveransledningar organiserade i renrumsmiljöer av klass 1 till klass 10.
Har du några fler frågor?