CNC-fräsning är en av dagens mest mångsidiga och använda tillverkningsprocesser. Oavsett om du skapar prototyper eller fullskaliga produktionsdelar kräver design för CNC-fräsning noggrann planering. Varje beslut, från materialval till designbegränsningar, påverkar kostnad, effektivitet och tillverkningsbarhet.
Den här guiden guidar dig genom de viktigaste stegen i CNC-fräsdesign av delar, lyfter fram vanliga designmisstag och ger expertinsikter för att säkerställa att dina delar är optimerade för produktion. Oavsett om du är nybörjare på CNC-fräsning eller vill förfina dina designer, har den här guiden allt du behöver.
Den ultimata guiden till CNC-fräsdesign

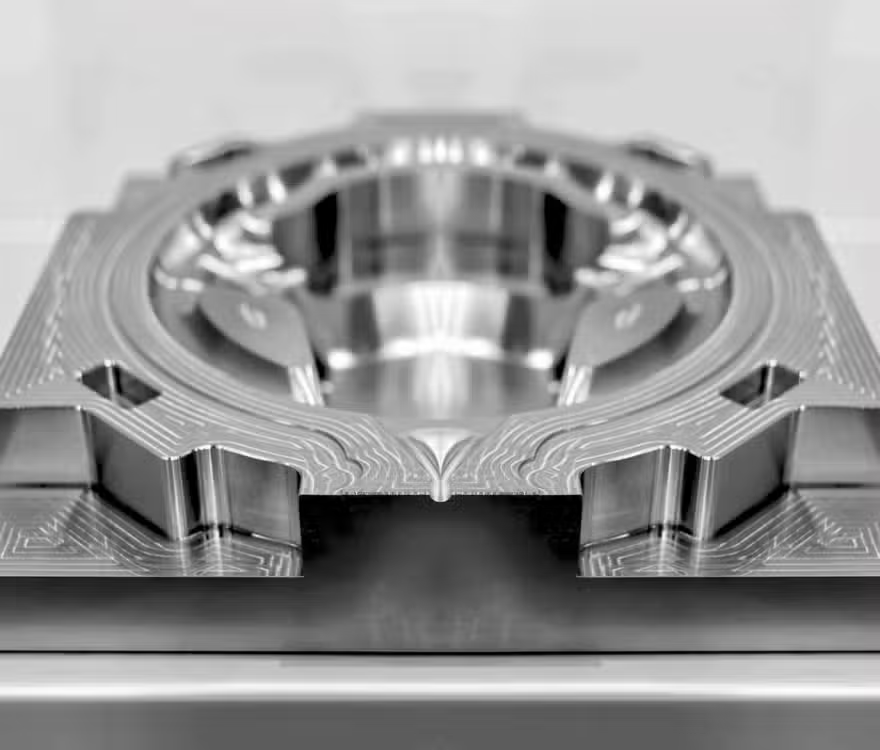
CNC-fräsning är en subtraktiv process som skapar delar genom materialavverkning. Den erbjuder precision, repeterbarhet och materialkompatibilitet. Praktisk design för CNC-fräsning kräver kunskap om bearbetningsmöjligheter, materialegenskaper och bästa praxis. Optimerade konstruktioner minskar spill och bearbetningstid samtidigt som de förbättrar hållbarheten. Bristfälliga konstruktioner kan öka kostnaderna och leda till fel. Denna guide belyser viktiga aspekter av val av CNC-fräskomponentdesign.
Vad är CNC-fräsdesign?
CNC-fräsdesign skapar digitala modeller optimerade för bearbetning på CNC-fräsar. Detta innebär att man använder CAD-programvara (datorstödd design) för att utveckla 3D-modeller som säkerställer att delen kan tillverkas effektivt. En välkonstruerad del minimerar bearbetningskomplexiteten samtidigt som den strukturella integriteten bibehålls.
Korrekt CNC-fräsdesign tar hänsyn till faktorer som:
- Verktygstillgänglighet
- Materialets bearbetbarhet
- Toleranser och dimensionsnoggrannhet
- Ytfinishkrav
Här är några viktiga steg i CNC-fräsdesignprocessen
Definiera designkrav
Beskriv tydligt funktionen, prestandaförväntningarna och begränsningarna för delen. Tänk på faktorer som:
- Vilken miljö kommer delen att fungera i?
- Kommer den att behöva tåla höga temperaturer eller tunga belastningar?
- Kräver det en specifik ytbehandling?
Att förstå dessa krav säkerställer att designen uppfyller både funktionella och tillverkningsmässiga behov.
Skapa en 3D CAD-modell
Använd programvara som Fusion 360, SolidWorks eller AutoCAD för att skapa en detaljerad 3D-modell av detaljen. Denna modell fungerar som ritning för bearbetning. Viktiga överväganden inkluderar:
- Enkla funktioner för att minska bearbetningskomplexiteten
- Undvik onödiga vassa inre hörn
- Säkerställer att hål och spår överensstämmer med standardstorlekar för borr och fräs
Optimera för bearbetbarhet
En design optimerad för CNC-fräsning bör ta hänsyn till skärverktygsbegränsningar, bearbetningshastigheter och materialbegränsningar. Bästa praxis inkluderar:
- Använda större radier i innerhörn för att matcha fräsdiametrar
- Undvik djupa fickor som kräver långa och ömtåliga skärverktyg
- Minimerar underskärningar, vilket kräver specialverktyg
Generera verktygsbanor
Efter att CAD-modellen har färdigställts omvandlas den av programvara för datorstödd tillverkning (CAM) till en verktygsbana – en uppsättning instruktioner som vägleder CNC-maskinen. Verktygsbanorna bestämmer:
- Skärsekvenser
- Spindelhastigheter
- Matningshastigheter
En väloptimerad verktygsbana minskar bearbetningstiden och förbättrar detaljens noggrannhet.
Prototyper och testning
Prototypa delen före fullskalig produktion för att verifiera dimensioner, toleranser och prestanda. Detta hjälper till att identifiera potentiella konstruktionsfel tidigt, vilket möjliggör nödvändiga justeringar före massproduktion.
Faktorer som påverkar materialval
Att välja rätt material för CNC-fräsning påverkar produktionshastighet, kostnad och detaljprestanda. Det ideala materialet bör balansera:
- Styrka och hållbarhet
- bearbetbarhet
- Kostnadseffektivitet
- Ytfinishkrav
Mekaniska egenskaper
Delens styrka, hårdhet och slitstyrka bör matcha dess avsedda användning. Flygkomponenter kräver höghållfasta legeringar, medan konsumentprodukter kan använda lättviktsplast.
bearbetbarhet
Vissa material är enklare att fräsa än andra. Till exempel:
- Aluminium är lätt att bearbeta och ger utmärkta ytfinisher.
- Titan och rostfritt stål är mer komplexa att bearbeta och kräver specialverktyg.
Att välja ett bearbetbart material minskar skärkrafter, verktygsslitage och produktionstid.
Kostnad och tillgänglighet
Vissa material är dyrare eller mer komplicerade att anskaffa. Om kostnaden är en faktor, överväg ett alternativt material som uppfyller designkraven samtidigt som det sänker kostnaderna.
Krav på ytfinish
Om en del kräver en polerad eller anodiserad yta, välj material som stöder dessa efterbehandlingstekniker. Vissa metaller tar lång tid att anodisera, medan andra kräver extra efterbehandling.
Bästa materialen för CNC-fräsning
Olika branscher kräver olika material för CNC-bearbetning. Här är de bästa alternativen baserat på prestanda och bearbetbarhet:
Aluminium
- Lätt och korrosionsbeständig
- Lätt att bearbeta med hög precision
- Används inom flyg-, fordons- och konsumentprodukter
Stål
- Stark och hållbar, men svårare att bearbeta
- Idealisk för strukturella tillämpningar och tunga delar
- Vanligtvis används i industriella maskiner och verktyg
Mässing
- Utmärkt elektrisk ledningsförmåga
- Lätt att bearbeta med minimalt verktygsslitage
- Används i elektriska och VVS-komponenter
Plast (ABS, POM, nylon)
- Lätt och stöttålig
- Används inom medicin-, fordons- och elektronikindustrin
- Lägre bearbetningshastigheter krävs jämfört med metaller
Varje material har avvägningar vad gäller kostnad, hållbarhet och bearbetbarhet. Att förstå dessa avvägningar säkerställer att designen är både funktionell och kostnadseffektiv.
Vanliga designmisstag och hur man undviker dem

Även erfarna konstruktörer gör misstag som kan öka tillverkningskostnaderna, sänka detaljkvaliteten och skapa utmaningar vid bearbetning. CNC-fräsning är en precis process, men dåliga designbeslut kan leda till produktionsförseningar, överdrivet materialspill och högre kostnader. Att förstå och undvika dessa vanliga misstag säkerställer att dina konstruktioner är optimerade för tillverkningsbarhet, effektivitet och hållbarhet.
Nedan följer de vanligaste konstruktionsmisstagen vid CNC-fräsning och hur man åtgärdar dem.
Problem med otillräcklig väggtjocklek
Tunna väggar kan spara material men kan orsaka bearbetningssvårigheter och strukturella svagheter. Under fräsning är de benägna att vibrera, böja sig och gå sönder, vilket leder till felaktiga delar och kasserade komponenter.
Så här fixar du det:
- Bibehåll minsta tjocklek—För att säkerställa strukturell integritet, håll metallväggar minst 0.8 mm tjocka och plastväggar 1.5 mm tjocka.
- Använd revben eller stöd – Om tunna väggar är nödvändiga, förstärk dem med ribbor eller stödkonstruktioner för att förhindra böjning eller brott.
- Välj ett styvare material – Material med högre hållfasthet och styvhet, såsom aluminium eller förstärkt plast, fungerar bättre i konstruktioner med tunna väggar.
Utmaningar med komplexa geometrier
Mycket invecklade konstruktioner kan se imponerande ut men kan öka bearbetningstiden, verktygsslitaget och komplexiteten vid uppställning. Djupa fickor, skarpa invändiga hörn och kraftiga underskärningar kan göra en del svår – eller till och med omöjlig – att tillverka utan specialverktyg eller fleraxlig bearbetning.
Så här fixar du det:
- Förenkla designen – Eliminera onödiga funktioner och prioritera bearbetabara former.
- Minska djupa fickor – Djupa hålrum kräver långa verktyg, vilket ökar risken för nedböjning och vibrationer. Använd istället stegvisa fickor eller minska djupet.
- Undvik skarpa inre hörn – CNC-fräsverktyg är runda, vilket innebär att skarpa hörn kräver ytterligare bearbetningssteg eller sekundära operationer. Att lägga till en liten inre radie förbättrar verktygstillgängligheten och minskar bearbetningstiden.
Ignorerar begränsningar för verktygsstorlek
CNC-fräsverktyg har fysiska begränsningar, och att ignorera dem kan leda till obearbetade konstruktioner. Små interna funktioner, smala kanaler och små filéer kanske inte passar standardverktygsstorlekar, vilket ökar produktionskomplexiteten.
Så här fixar du det:
- Använd en inre radie på 1.5 gånger verktygsdiametern – Detta förhindrar överdrivet slitage och brott på verktygen.
- Undvik skarpa inre hörn – Använd rundade filéer för att matcha standardgeometrier för skärverktyg.
- Säkerställ att funktionsstorlekarna matchar standardverktygen – Genom att konstruera med standardborr- och frässtorlekar minskar behovet av anpassade verktyg.
Att försumma toleranser
Alltför snäva toleranser ökar bearbetningstid, inspektionsarbete och kostnader. Medan vissa funktioner kräver precision kan onödigt snäva toleranser leda till överdrivna kvalitetskontrollprocesser och kasseringar av delar.
Så här fixar du det:
- Använd endast snäva toleranser där det är nödvändigt – Kritiska dimensioner som anliggningsytor kan behöva snäva toleranser, men icke-väsentliga områden bör använda standardvärden.
- Följ CNC-industrins standarder – Standardtoleransen för CNC-frästa delar är vanligtvis ±0.005 tum (0.127 mm).
- Rådgör med tillverkaren – Om du är osäker, samarbeta med en maskinist för att fastställa realistiska toleranser baserat på den utrustning som används.
Otillräckliga fixturöverväganden
Om en del är svår att hålla under bearbetning blir processen dyrare och mindre exakt. Delar kan förskjutas, vibrera eller deformeras utan korrekt fixtur, vilket resulterar i felaktigheter och kasserade komponenter.
Så här fixar du det:
- Inkorporera plana ytor eller klämfunktioner – Att lägga till bearbetbara ytor gör det enklare att säkra detaljen under produktionen.
- Använd flik för små delar – Små delar kan vara svåra att hålla i. Att lägga till små "flikar" för att ansluta dem till en större plåt hjälper till att säkra dem vid bearbetning och är lätta att ta bort vid efterbehandling.
- Överväg strategier för arbetsstyckeuppspänning tidigt i designfasen – Utformning för enklare fastspänning minskar risken för rörelse och förbättrar noggrannheten.
Underlåtenhet att beakta efterbehandling
Vissa CNC-frästa delar kräver ytterligare efterbehandlingssteg, såsom anodisering, polering eller gängning. Att inte ta hänsyn till dessa processer kan leda till designproblem, extra kostnader eller kompatibilitetsproblem med slutmonteringen.
Så här fixar du det:
- Faktor i efterbehandlingskostnader – Om anodisering, plätering eller målning krävs, inkludera dessa i budgeten och uppskattningarna av ledtiderna.
- Redovisa materialborttagning vid ytbehandling – Processer som slipning och polering kan ta bort en liten mängd material, vilket påverkar toleranserna.
- Ange krav på ytfinish – Om en viss textur, färg eller ytbehandling behövs, ange det tydligt i designdokumentationen.
Undviker dessa vanliga CNC-fräs Designmisstag säkerställer smidigare produktion, lägre kostnader och delar av högre kvalitet. Att optimera väggtjockleken, förenkla geometrier, beakta bearbetningsbegränsningar och ta hänsyn till efterbehandling kan skapa funktionella och kostnadseffektiva konstruktioner.
En väloptimerad design sparar pengar och förbättrar delarnas totala prestanda, vilket gör CNC-fräsning till en effektiv och pålitlig tillverkningsmetod.
Hur du optimerar din design för CNC-fräsning

Att optimera din design för CNC-fräsning säkerställer snabbare produktion, lägre kostnader och högre kvalitet på detaljer. Många designval påverkar bearbetningseffektivitet, verktygsslitage och övergripande tillverkningsbarhet. Nedan följer viktiga strategier för att göra dina CNC-frästa detaljer mer kostnadseffektiva och exakta.
Använd standardhålstorlekar
Att använda hålstorlekar som inte är standardiserade ökar bearbetningstiden och kostnaden. Specialanpassade borrkronor eller pinnfräsar kan krävas, vilket leder till onödiga kostnader.
Så här applicerar du:
- För enkel bearbetning, använd standardborrstorlekar, såsom 1/8”, 1/4”, 3/8” och 1/2”.
- Undvik att kräva anpassade brotschningar eller borrningsoperationer om det inte är absolut nödvändigt.
- Se till att håldjupet inte är för djupt, eftersom djup borrning kan orsaka verktygsböjning.
Minimera djupa karies
Djupa hålrum kräver specialverktyg och längre bearbetningstider. Bearbetning av djupa fickor ökar risken för verktygsnedböjning, vibrationer och materialförvrängning.
Så här applicerar du:
- Håll kavitetsdjupet under fyra gånger verktygets diameter för bättre effektivitet.
- Om djupare håligheter krävs, utforma dem med stegformade fickor för att minska bearbetningsspänningen.
- Använd större hörnradier för att verktygen ska kunna skära smidigt utan onödiga verktygsbyten.
Undvik för stora gängdjup
För djupa gängor ökar bearbetningens komplexitet, verktygsslitage och cykeltid. Djup gängning kräver ofta flera passeringar och specialverktyg.
Så här applicerar du:
- Begränsa gängdjupet till 1.5 gånger diametern, vilket ger tillräcklig styrka utan överdriven bearbetning.
- Använd standardgängstorlekar för att minska behovet av specialanpassade gängtappar och gängmattor.
- Använd spiralformade insatser eller gängade bussningar istället för djupa invändiga gängor i mjuka material.
Använd avfasningar och avrundningar
Att lägga till avfasningar och filéer hjälper till att förbättra detaljens hållfasthet, minska spänningskoncentrationer och förbättra bearbetbarheten. Avfasningar skapar rena kanter, medan filéer minskar verktygsslitage genom att förhindra vassa invändiga hörn.
Så här applicerar du:
- Använd en 45-graders avfasning på kanterna för att förbättra estetiken och minska vassa hörn.
- Applicera avrundade hörn istället för skarpa 90-graders innerhörn för jämnare bearbetning.
- Matcha avrundningsstorlekarna med standardverktygsradier för att undvika extra verktygsbyten.
Tänk på delorientering
Hur en detalj orienteras under bearbetningen påverkar produktionstid och kostnad. Överdrivna omorienteringar kräver ytterligare uppställningar, vilket ökar arbetskraft och komplexitet.
Så här applicerar du:
- Konstruktion för minimal omorientering – enkel- eller dubbelsidig bearbetning är att föredra.
- Om du använder fleraxliga CNC-maskiner, se till att den extra kostnaden motiverar komplexiteten.
- Inkludera plana ytor för enkel fixtur för att förbättra bearbetningsstabiliteten.
Dessa designoptimeringar kan minska bearbetningstiden, sänka kostnaderna och förbättra detaljernas prestanda. CNC-fräsning är en kraftfull tillverkningsmetod, men dåliga designval kan leda till onödiga kostnader. En väloptimerad design säkerställer smidig produktion, längre verktygslivslängd och högkvalitativa resultat.
Slutsats
CNC-fräsning är en kraftfull tillverkningsprocess som erbjuder hög precision, repeterbarhet och mångsidighet. Att designa delar för CNC-fräsning kräver uppmärksamhet på bearbetningsbegränsningar, materialegenskaper och kostnadsfaktorer. Du kan skapa effektiva, tillverkningsbara konstruktioner genom att följa bästa praxis och undvika vanliga misstag.
För företag som söker experttjänster inom CNC-fräsning erbjuder Zintilon anpassad CNC-fräsning lösningar för en mängd olika branscher. Deras CNC-frästjänster säkerställer högkvalitativ produktion med optimerade kostnader. Oavsett om du behöver snabb prototypframställning eller storskalig tillverkning garanterar Zintilons expertis inom CNC-bearbetning precision och tillförlitlighet.
Bra, tillsammans