A ZTL TECH agora é Zintilon. Atualizamos nosso nome e logotipo para um novo começo. Descubra agora

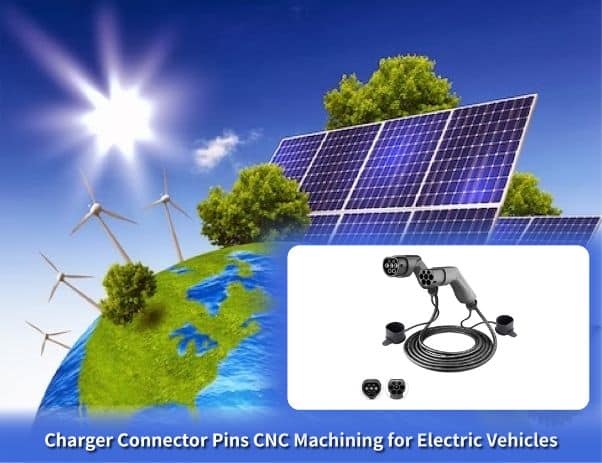
Usinagem CNC dos pinos conectores do carregador para veículos elétricos.

Os pinos dos conectores de carregadores são contatos elétricos usinados com alta precisão, que proporcionam comunicação de sinal robusta, transferência de alta corrente e estabilidade térmica, tanto em termos de contato quanto de resistência. A expertise da Zintilon abrange a usinagem CNC de pinos de conectores de carregadores, utilizando torneamento tipo suíço e, posteriormente, fresamento multieixos para atingir sistemas de carregamento CA de nível II (3.3 e 22 quilowatts), carregamento rápido CC (50 e 350 quilowatts), além de alta precisão dimensional e condutividade elétrica. A Zintilon oferece serviços de usinagem de pinos de conectores de carregadores, incluindo torneamento dividido, fresamento CNC e usinagem complexa em múltiplos eixos. O torneamento tipo suíço de precisão, o fresamento CNC e a galvanização em prata facilitam a usinagem de contatos para geometrias complexas e de alta precisão.
  • Usinagem para geometrias de pinos complexas e precisão da superfície de contato
  • Tolerâncias apertadas de até ±0.002 pol.
  • Torneamento suíço de precisão, fresagem CNC e revestimento de prata.
  • Suporte para prototipagem rápida e produção em larga escala
  • Fabricação automotiva com certificação ISO 9001

Confiável por Mais de 15,000 empresas

Por que as empresas de semicondutores
Escolha Zintilon

prductivity

Produtividade aumentada

Os engenheiros recuperam tempo ao não lidar com cadeias de suprimentos imaturas ou com falta de pessoal na cadeia de suprimentos em suas empresas e recebem peças rapidamente.

10x

Tolerâncias 10x mais rigorosas

A Zintilon pode usinar peças com tolerâncias tão rigorosas quanto +/- 0.0001 pol. - Precisão 10x maior em comparação a outros serviços líderes.

world

Qualidade de classe mundial

A Zintilon fornece peças médicas para empresas aeroespaciais líderes, verificadas como compatíveis com o padrão de qualidade ISO9001 por um registrador certificado.

Da prototipagem à produção em massa

Desenvolver protótipos funcionais para testar o desempenho elétrico e a durabilidade mecânica. Testar a resistência mecânica e estrutural à deformação, a força de inserção e as dimensões antes de iniciar a produção em larga escala.

Pinos do conector do carregador protótipo

A construção e a análise de protótipos de pinos de conectores, em termos de durabilidade elétrica e mecânica, auxiliam na identificação de falhas de projeto e contribuem para uma transição perfeita para a produção em larga escala na indústria automotiva.

Pontos chave:

  • Prototipagem rápida com alta precisão

  • Tolerâncias apertadas (±0.002 pol.)

  • Teste de projeto, condutividade e confiabilidade de acoplamento precocemente


3 Axis CNC Machined Stainless Steel Passivation

EVT – Teste de Validação de Engenharia

A construção e a análise de protótipos de pinos de conectores, em termos de durabilidade elétrica e mecânica, auxiliam na identificação de falhas de projeto e facilitam uma transição perfeita para a produção em larga escala na indústria automotiva.

Pontos chave:

  • Validar a funcionalidade do protótipo

  • Iterações rápidas de design

  • Garantir a prontidão para a produção


Anodized Aluminum 1024x536

DVT – Teste de Validação de Projeto

Avaliar o desempenho elétrico e a estrutura física dos pinos do conector para garantir a capacidade ideal de condução de corrente e a precisão do projeto antes de iniciar a produção em massa em diversos materiais.

Pontos chave:

  • Confirme a integridade do projeto e a resistência de contato.

  • Teste vários materiais e configurações

  • Garanta um desempenho pronto para produção


design aluminium

PVT – Teste de Validação de Produção

Identificar possíveis desafios de produção para otimizar a fabricação dos pinos conectores do carregador, garantindo confiabilidade e eficiência antes do início da produção em larga escala, a fim de maximizar a produção.

Pontos chave:

  • Teste a capacidade de produção em larga escala

  • Detecte e corrija problemas de processo precocemente

  • Garanta a qualidade consistente das peças


finishes

Produção em massa

Cada fabricante de veículos elétricos e fornecedor de infraestrutura de carregamento associado espera ser carregado dentro do prazo e com desempenho de carregamento confiável. Os pinos são finalizados com precisão e rapidez, permitindo a produção em massa de pinos conectores de carregadores de veículos elétricos.

Pontos chave:

  • Produção consistente e de alto volume

  • Usinagem de precisão para condutividade elétrica ideal

  • Entrega rápida com rigoroso controle de qualidade


production

Sourcing simplificado para
Indústria de Robótica

Nossas capacidades de fabricação de peças para a indústria de robótica foram verificadas por muitas empresas listadas. Fornecemos uma variedade de processos de fabricação e tratamentos de superfície para peças de robótica, incluindo ligas de titânio e ligas de alumínio.

Explore outros componentes semicondutores

Explore nossa seleção completa de componentes semicondutores usinados em CNC, desenvolvidos para durabilidade e tolerâncias ultrarrígidas. De ferramentas de precisão e peças de fixação a câmaras de vácuo e sistemas de manuseio de wafers, oferecemos soluções sob medida para a produção avançada de semicondutores.

Capacidade de usinagem de pinos conectores para carregadores de veículos elétricos

Mantenha a consistência e a precisão na usinagem para maximizar a condutividade elétrica na fabricação de pinos de conectores de carregadores. Atenda às solicitações dos clientes e garanta prazos de entrega rápidos, mantendo os padrões de qualidade sob controle rigoroso. Com o posicionamento estratégico de máquinas Cardi avançadas, específicas para pinos de conectores de carregadores de veículos elétricos, usinagem CNC e padrões da indústria em CAD para usinagem de veículos elétricos, aprimorados por seus antecessores, oferecemos um serviço completo de usinagem integrada. Desde a usinagem de pinos de alta corrente até pinos de sinal de baixa corrente, pinos segmentados e pinos de detecção de temperatura, e o pareamento de contornos com pinos de contato acionados por circuitos elétricos, tudo com condutividade passiva, resistência à corrosão e resistência mecânica para qualificar a descarga de acordo com a amperagem de saída.
milling

Usinagem CNC

sheet metal

Fabricação de Chapas Metálicas

casting

Fundição de metais

Indústria aeroespacial
Materiais e Acabamentos

Materiais
Fornecemos uma ampla gama de materiais, incluindo metais, plásticos e compósitos.
Acabamentos
Oferecemos acabamentos de superfície superiores que melhoram a durabilidade e a estética das peças para aplicações que exigem superfícies lisas ou texturizadas.

Indústrias especializadas

você pode enfatizá-lo nos desenhos ou se comunicar com o setor de vendas.

Materiais para pinos de conectores de carregador

Nossa oficina de usinagem CNC fabrica pinos conectores para carregadores de veículos elétricos utilizando diferentes materiais. Dispomos de mais de 15 ligas de cobre e materiais para contatos. Oferecemos projeto ágil e fabricação de precisão para contatos elétricos que atendem aos padrões de carregamento automotivo SAE J1772, IEC 62196 e GB/T.
Aluminum Image

Alta usinabilidade e ductilidade. Ligas de alumínio têm boa relação resistência-peso, alta condutividade térmica e elétrica, baixa densidade e resistência natural à corrosão.
Preço
$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.003 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Stainless steel Image

As ligas de aço inoxidável apresentam alta resistência, ductilidade, resistência ao desgaste e à corrosão. Eles podem ser facilmente soldados, usinados e polidos. A dureza e o custo do aço inoxidável são superiores aos da liga de alumínio.

Preço
$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Titanium Image

O titânio é um material avançado com excelente resistência à corrosão, biocompatibilidade e características de resistência/peso. Essa gama exclusiva de propriedades o torna a escolha ideal para muitos dos desafios de engenharia enfrentados pelas indústrias médica, de energia, de processamento químico e aeroespacial.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Steel Image

O aço é uma liga forte, versátil e durável de ferro e carbono. O aço é forte e durável. Alta resistência à tração, resistência à corrosão, resistência ao calor e ao fogo, facilmente moldado e formado. Suas aplicações variam de materiais de construção e componentes estruturais a componentes automotivos e aeroespaciais.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.001 mm (roteamento)
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Bronze Image

Altamente resistente à corrosão da água do mar. As propriedades mecânicas do material são inferiores a muitos outros metais usináveis, tornando-o ideal para componentes de baixa tensão produzidos por usinagem CNC.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Copper Image

Poucos metais têm a condutividade elétrica que o cobre tem quando se trata de materiais de fresamento CNC. A alta resistência à corrosão do material auxilia na prevenção da ferrugem e suas características de condutividade térmica facilitam a modelagem da usinagem CNC.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Brass Image

O latão é mecanicamente mais forte e as propriedades metálicas de menor atrito tornam o latão para usinagem CNC ideal para aplicações mecânicas que também exigem resistência à corrosão, como aquelas encontradas na indústria naval.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Zinc Image

O zinco é um metal ligeiramente quebradiço à temperatura ambiente e tem uma aparência acinzentada brilhante quando a oxidação é removida.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Iron Image

O ferro é um metal indispensável no setor industrial. O ferro é ligado a uma pequena quantidade de aço carbono, que não é facilmente desmagnetizado após a magnetização e é um excelente material magnético duro, além de um importante material industrial, sendo também utilizado como principal matéria-prima para o magnetismo artificial.
Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Magnesium Image

Devido à baixa resistência mecânica do magnésio puro, as ligas de magnésio são utilizadas principalmente. A liga de magnésio tem baixa densidade, mas alta resistência e boa rigidez. Boa tenacidade e forte absorção de choque. Baixa capacidade térmica, rápida velocidade de solidificação e bom desempenho de fundição.

Preço
$$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Vamos construir algo incrível juntos

Perguntas frequentes: Pinos do conector do carregador para aplicações em veículos elétricos

Os pinos do conector do carregador são pontos de contato elétrico usinados que permitem a transferência de energia durante o carregamento CA de Nível 1 a 120 volts e 12-16 amperes (1.4-1.9 kW), o carregamento CA de Nível 2 a 208-240 volts e 16-80 amperes (3.3-22 kW) e durante o carregamento rápido CC a 50-350 kW (200-1000 volts CC e 125-500 amperes).
Pinos de alimentação de alta corrente com diâmetros de 8 a 16 milímetros e comprimentos de 40 a 80 milímetros, com corrente contínua de 125 a 500 amperes e resistência de contato de 0.5 miliohm, garantindo que a queda de tensão não exceda 0.5 volts e o aumento de temperatura não exceda 50 °C. Pinos ativos de sinal e comunicação com diâmetros de 2 a 4 milímetros que transmitem sinais piloto de controle de 1 kHz PWM a ±12 volts e comunicação via barramento CAN de 250 a 500 kbps, utilizada para controle de carga e comunicação entre o veículo e o carregador. Pinos de detecção de temperatura com termopares ou termistores embutidos que monitoram temperaturas de contato de 20 °C a 90 °C durante o gerenciamento térmico. Pinos de aterramento com diâmetros de 0 a 14 milímetros que fornecem a conexão de aterramento do chassi e um resistor para segurança elétrica com resistência do pino de aterramento inferior a 0.1 ohm. Configurações personalizadas, como pinos refrigerados a líquido com passagens internas de 2 a 4 milímetros para carregamento ultrarrápido superior a 350 quilowatts. Pinos CC de alta tensão para sistemas de carregamento de 800 volts, fornecendo de 400 a 500 amperes, e pinos CA/CC combinados para conectores de carregamento universais que atendem aos padrões CCS (Combined Charging System) e CHAdeMO.

Os pinos dos conectores de carregadores utilizam principalmente a liga de cobre C18200 devido à sua condutividade de 85 a 90% IACS e à sua capacidade de condução de corrente de 49 a 52 Mho por metro, suportando correntes de 125 a 250 amperes, elevando a temperatura em 30 a 50 °C acima da temperatura ambiente. Além disso, o cobre possui uma excelente condutividade térmica de 320 a 345 watts por metro Kelvin. A liga de cobre C18200 também dissipa calor de 15 a 75 watts por contato de cobre durante a operação com alta corrente. O cobre apresenta ainda uma alta resistência ao escoamento, de 380 a 521 megapascais, após endurecimento por precipitação. A liga de cobre C18200 também oferece excelente usinabilidade para superfícies de contato torneadas com precisão e um ótimo acabamento superficial, com Ra de 0.4 a 0.8 micrômetros. O cobre mantém a estabilidade dimensional durante 10,00 a 50,000 ciclos de inserção e remoção.
O cobre-berílio C17200 apresenta o melhor desempenho durante o processo de endurecimento térmico, com limite de escoamento de 1030 a 1310 megapascals e retenção da força de mola. Isso permite forças normais de contato de 10 a 40 newtons, mantendo a pressão de contato de 5 a 20 megapascals durante toda a vida útil. Essa liga possui excelente resistência à fadiga, suportando de 100,000 a 500,000 ciclos de inserção sem degradação de desempenho. Apresenta condutividade elétrica de 22 a 28% IACS, o que permite seu uso em aplicações de sinal e sensoriamento de baixa corrente, de 1 a 5 amperes, além de resistência à corrosão em ambientes automotivos com ciclos de temperatura de -40 °C a +85 °C. O latão C36000 é um latão de corte fácil e oferece a melhor confiabilidade no processamento de C36000, atendendo a uma produção de 200 a 400 peças por hora em operações de torneamento tipo suíço. Este latão C36000 também possui condutividade elétrica de 28 IACS, o que proporciona contato de sinal e contato secundário. Além disso, apresenta excelente resistência à corrosão, com uma composição resistente à dezincificação, e possui fabricação com custo-benefício otimizado para produção em larga escala, superior a 100,000 pinos por ano. Isso, além de ser utilizado em peças automotivas, onde o latão C36000 é empregado, melhora a eficiência geral de muitas máquinas.

As máquinas de torneamento CNC suíças são utilizadas para fabricar corpos de pinos cilíndricos com diâmetro controlado com precisão. Possuem buchas guia para minimizar a deflexão. Para corpos de pinos pequenos, de 2 a 16 milímetros, as superfícies de contato são acabadas com rugosidade entre 0.4 e 0.8 mícron por meio de torneamento de alta velocidade, de 3000 a 6000 RPM, com velocidades de corte de 150 a 300 metros por minuto. Geometrias complexas, incluindo rebaixos, ranhuras e elementos de retenção, são produzidas com precisão de posicionamento axial em pinos de 30 a 100 milímetros de comprimento. A fresagem CNC multieixos cria superfícies de contato planas com planicidade de até 0.001 polegada para garantir contatos elétricos adequados. Essas superfícies têm áreas de 5 a 25 milímetros quadrados, chavetas e elementos antirrotação com precisão dimensional de ±0,005 polegada, além de contatos especiais tipo tulipa com múltiplos pontos de contato. A retificação sem centros permite alcançar dimensões de acoplamento críticas de 6 a 14 milímetros e controle de diâmetro com precisão de ±0,001 polegada, além de um acabamento superficial de Ra de 0.2 a 0.4 mícrons para inserção com pressões de 30 a 80 newtons, atendendo aos padrões de inserção suave das normas SAE J1772 e IEC 62196. A laminação de roscas produz roscas de montagem de M4 a M10 com classe 6g e endurecimento superficial, o que aumenta a resistência à fadiga em 30 a 50% em comparação com roscas usinadas.
A galvanoplastia permite a aplicação de uma camada de prata com espessura de 3 a 10 mícrons e uma camada de níquel com espessura de 1.5 a 3 mícrons. Isso reduz a resistência de contato para 0.1 a 0.3 miliohms e protege contra corrosão. Também oferecemos a opção de revestimento em ouro com espessura de 0.5 a 2.5 mícrons sobre níquel para aplicações de alta qualidade que exigem resistência de contato inferior a 0.05 miliohms e de 10,000 a 100,000 ciclos de inserção.

Obtemos uma tolerância de diâmetro de contato de ±0.002 polegadas para dimensões críticas de acoplamento de 6 a 14 milímetros, para uma força de retenção ideal de 50 a 150 newtons e uma força de inserção de 30 a 80 newtons, conforme os requisitos da norma SAE J1772; planicidade da superfície de contato de 0.001 polegadas para uma área de 5 a 20 milímetros quadrados na área de contato elétrico, com foco na minimização de pontos críticos de resistência de contato; tolerância de comprimento total de ±0.005 polegadas para pinos de 40 a 100 milímetros, garantindo uma profundidade de engate de 15 a 35 milímetros; concentricidade de 0.003 polegadas do diâmetro de contato em relação à linha central da rosca de montagem; perpendicularidade de 0.002 polegadas da face de contato em relação ao eixo do pino; e acabamento superficial de Ra 0.4 a 0.8 micrômetros nas superfícies de contato elétrico para minimizar a formação de microarcos durante o ciclo de conexão/desconexão e manter uma resistência de contato estável de 0.1 a 10 Ω. 0.5 miliohms para 10,000 a 50,000 ciclos de acoplamento e dimensões de rosca que atendem à classe de tolerância 6g da norma ISO 965-1 para roscas de tamanho M4 a M10, com retenção de torque de 2 a 8 Newton-metros para conexões de terminais.

Sim, oferecemos prototipagem rápida para verificar o ajuste e testar a montagem, com capacidade de CAD para a peça no mesmo dia, disponível para projetos críticos. Para células de automação personalizadas e plataformas de pesquisa, realizamos uma produção em baixo volume de 20 a 500 suportes. Para modelos de robôs padronizados, realizamos uma produção em alto volume de milhares a dezenas de milhares de suportes anualmente, incorporando inspeção dimensional completa, verificação de planicidade e certificações de materiais.

Sim, todos os nossos pinos conectores de carregador são produzidos de acordo com os sistemas de gestão da qualidade automotiva IATF 16949:2016, com documentação do processo de aprovação de peças de produção e controle estatístico de processo. Essa documentação garante que rastreamos de forma significativa a precisão e as funções elétricas dos pinos ao longo do tempo. Além disso, os pinos são compatíveis com o conector de carregamento CA norte-americano SAE J1772 Tipo 1 e com as normas subsequentes: cumprimos as especificações que exigem que os pinos tenham resistência de contato de 0.5 miliohms, força de inserção entre 30 e 80 newtons e padrões térmicos para correntes nominais de 16 a 80 amperes. Ademais, os pinos também atendem às normas IEC 62196 Tipo 2, GB/T 20234 e UL 2251, além da norma ISO 17409, que abrange todos os aspectos da segurança elétrica para veículos elétricos.
Possuímos registros de todas as etapas dos processos de fabricação, como a certificação do material, que rastreia a composição da liga de cobre e os valores de condutividade elétrica que variam de 20 a 90% IACS. Também existem relatórios de inspeção dimensional, que incluem análise da incerteza de medição utilizando comparadores ópticos e máquinas de medição por coordenadas, e a certificação da espessura do revestimento com fluorescência de raios X ou análise destrutiva de seção transversal. Os registros incluem ainda os testes elétricos com medições de resistência de contato para vários níveis de corrente, variando de 10 a 250 amperes, e os testes mecânicos nos quais as forças de inserção e extração, a resistência à tração e a durabilidade foram validadas durante 10,000 a 50,000 ciclos de acoplamento. Isso garante que o carregador funcionará por 8 a 15 anos durante a vida útil do veículo.

Oferecemos soluções de acabamento abrangentes adaptadas às necessidades aeroespaciais:
Anodização (Tipo II e Tipo III)
Passivação para resistência à corrosão
Polimento de precisão para superfícies aerodinâmicas
Revestimentos de proteção personalizados e barreiras térmicas

Para pinos de conectores de carregadores com designs padrão para os conectores SAE J1772 Tipo 1 ou IEC 62196 Tipo 2, o prazo de entrega é de 3 a 5 semanas. Isso inclui o tempo necessário para adquirir a liga de cobre, realizar o torneamento tipo suíço, banhar os pinos em prata e inspecionar a qualidade para lotes de produção que variam de 5,000 a 25,000 pinos. Designs personalizados para pinos projetados especificamente para conectores de carregamento proprietários ou aplicações de corrente ultra-alta acima de 350 amperes exigem um prazo maior, de 6 a 10 semanas, dependendo do material, do revestimento e dos testes de validação. Isso inclui testes de corrente, análise termográfica e outros critérios que determinarão o prazo de entrega necessário.
Se você precisa de protótipos rápidos para o desenvolvimento de conectores, podemos fornecê-los usinados a partir de barras de liga de cobre. Após a aplicação de um revestimento básico para testes elétricos iniciais e validação mecânica, teremos os protótipos prontos em cerca de 7 a 12 dias úteis. Para pedidos de produção em grande volume, acima de 100,000 pinos por ano, precisamos de 8 a 14 semanas para a configuração inicial. Isso inclui a otimização do programa de torneamento tipo suíço para tempos de ciclo de 20 a 40 segundos, a criação de linhas de revestimento automatizadas com capacidade de 10,000 a 50,000 pinos por dia e a instalação de testes elétricos automatizados para verificar a resistência de contato em todos os pinos. Garantiremos que a aprovação da peça de produção inclua o relatório de validação carimbado com as dimensões, características elétricas e mecânicas, além da entrega integrada em fases para coincidir com a montagem do conector e a produção do veículo.

Sim, projetamos pinos de ultra-alta corrente para sistemas de carregamento de megawatts (MCS acima de 500 quilowatts) com espaçamento de 16 a 20 milímetros, para sistemas de baterias de 800 a 1500 volts CC com corrente de 500 a 1000 amperes e canais de 3 a 5 milímetros para resfriamento líquido; pinos de alta tensão para baterias de 800 a 1000 volts com distâncias de fuga e isolamento de 8 a 12 milímetros; e pinos integrados com sensores de temperatura que combinam contato de potência e incorporam termopar ou RTD PT100, que mede a temperatura de contato de 20°C a 120°C com precisão de ±2°C para gerenciamento térmico. Também oferecemos conjuntos de pinos modulares com pontas de contato substituíveis em campo para manutenção e substituição de componentes desgastados, reduzindo o custo do ciclo de vida em 30 a 50%. Além disso, projetamos pinos de contato bifurcados com configuração especial e feixes de molas duplas que proporcionam baixa resistência de 0.1 a 0.3 miliohms. que suportam de 50,000 a 100,000 ciclos de acoplamento, pinos hermafroditas para conectores de carregamento, pinos de alinhamento para fornecer guia mecânica e aterramento elétrico para sistemas de carregamento indutivo de 3.7 a 22 quilowatts, e pinos reforçados para veículos comerciais, carregamento de ônibus e caminhões com 150 a 500 quilowatts. Maior durabilidade mecânica, suportando de 100,000 a 250,000 ciclos ao longo de uma vida útil de 10 a 15 anos.
Para projetos personalizados, os procedimentos de teste de tensão utilizam análise de elementos finitos, confirmando a distribuição de tensão mecânica por meio de forças de inserção entre 50 e 100 newtons e cargas de retenção variando de 100 a 200 newtons. Os procedimentos de teste de tensão utilizam modelagem térmica para prever o aumento da temperatura de contato e simulação elétrica para confirmar a densidade de corrente e evitar a formação de pontos quentes. Garantir que a densidade de corrente permaneça abaixo de 5 amperes por milímetro quadrado evita a formação de pontos quentes e a degradação do contato.

A usinagem de precisão garante condutividade elétrica ideal, mantendo o acabamento da superfície de contato Ra entre 0.4 e 0.8 mícrons, minimizando a microrrugosidade que aumenta a resistência de contato de 0.2 a 2 miliohms e cria pontos quentes localizados durante a operação com alta corrente, de 125 a 500 amperes. O controle preciso do diâmetro, com tolerância de ±0.002 polegadas, garante a força normal de contato adequada, de 10 a 40 newtons, gerando uma pressão de contato de 5 a 20 megapascals, suficiente para penetrar as películas de óxido da superfície e manter uma resistência de contato estável de 0.1 a 0.5 miliohms ao longo de 10,000 a 50,000 ciclos de acoplamento, enquanto limita a força de inserção de 30 a 80 newtons, atendendo aos requisitos ergonômicos para operação manual do conector. A planicidade consistente do contato, com tolerância de 0.001 polegadas, maximiza a área de contato elétrico de 10 a 25 milímetros quadrados, distribuindo a densidade de corrente de 5 a 20 amperes por milímetro quadrado. Isso evita o superaquecimento localizado, que acelera o desgaste do contato e aumenta a resistência de 50 a 200% ao longo de 5,000 ciclos. A concentricidade superior, com tolerância de 0.003 polegadas, impede o desalinhamento dos pinos durante a conexão, reduzindo a variação da força de inserção em 0 a 40% e prevenindo danos à superfície de contato causados ​​pelo atrito de deslizamento, que gera detritos e aumenta a resistência de contato. A perpendicularidade adequada, com tolerância de 0.002 polegadas, garante a distribuição uniforme da pressão de contato, evitando o contato de borda, que concentra a densidade de corrente acima de 50 amperes por milímetro quadrado, causando rápida degradação do contato e falha térmica. A adesão de alta qualidade do revestimento, obtida por meio de preparação adequada da superfície e espessura controlada do revestimento (de 3 a 10 mícrons), evita a delaminação do revestimento durante ciclos térmicos (de -40°C a +85°C) e desgaste mecânico (de 10,000 a 100,000 inserções), mantendo baixa resistência de contato e proteção contra corrosão durante toda a vida útil. A fabricação adequada permite um desempenho de carregamento confiável em sistemas de veículos elétricos com eficiência de carregamento CA de Nível 2 de 90 a 95% em níveis de potência de 3.3 a 22 quilowatts, capacidade de carregamento rápido CC de 50 a 350 quilowatts em correntes de 125 a 500 amperes com queda de tensão limitada a 0.5 a 2 volts na interface do conector, aumento da temperatura de contato abaixo de 50 °C acima da temperatura ambiente durante a operação contínua com corrente nominal, evitando danos térmicos às carcaças dos conectores e ao isolamento do cabo, com classificação de 90 °C a 105 °C, durabilidade de inserção superior a 10,000 ciclos para aplicações em veículos particulares e de 50,000 a 100,000 ciclos para infraestrutura de carregamento público, com aumento da resistência de contato limitado a 50% do valor inicial, e vida útil que suporta de 8 a 15 anos de operação do veículo com 500 a 3000 sessões de carregamento anuais em veículos de passageiros, de 2000 a 5000 sessões em veículos de frota e de 5000 a 10,000 sessões em veículos públicos. Estações de carregamento que servem vários veículos.
Tem mais alguma dúvida?