A ZTL TECH agora é Zintilon. Atualizamos nosso nome e logotipo para um novo começo. Descubra agora

Peças de fuso personalizadas Usinagem CNC para a indústria robótica

Spindles são conjuntos robóticos de alta velocidade que seguram e acionam ferramentas de corte, rebolos ou outros acessórios de processamento. Na Zintilon, somos especializados em usinagem de componentes de spindle CNC. Nossos equipamentos de torneamento e retificação de última geração são focados na montagem de alta precisão, com batimento, equilíbrio dinâmico e estabilidade térmica para remoção precisa de material e acabamento superficial em células de fabricação automatizadas.
  • Usinagem de eixos e alojamentos de fusos complexos
  • Tolerâncias apertadas de até ±0.0001 pol.
  • Torneamento de precisão de componentes de fuso, retificação e usinagem cônica.
  • Suporte de produção em larga escala para prototipagem rápida.
  • Fabricação de robótica com certificação ISO 9001.


Confiável por Mais de 15,000 empresas

Por que as empresas de robótica
Escolha Zintilon

prductivity

Produtividade aumentada

Os engenheiros recuperam tempo ao não lidar com cadeias de suprimentos imaturas ou com falta de pessoal na cadeia de suprimentos em suas empresas e recebem peças rapidamente.

10x

Tolerâncias 10x mais rigorosas

A Zintilon pode usinar peças com tolerâncias tão rigorosas quanto +/- 0.0001 pol. - Precisão 10x maior em comparação a outros serviços líderes.

world

Qualidade de classe mundial

A Zintilon fornece peças médicas para empresas aeroespaciais líderes, verificadas como compatíveis com o padrão de qualidade ISO9001 por um registrador certificado.

Da prototipagem à produção em massa

A Zintilon fornece usinagem CNC para componentes de fuso personalizados e conjuntos rotativos de alta velocidade designados para automação industrial, centros de usinagem robótica e sistemas de acabamento automatizados.

Componentes do protótipo do fuso

Obtenha protótipos de alta precisão de componentes de fuso que reproduzem seu projeto final para testes de desvio, verificação de arranjo de rolamentos e testes de fixação de ferramentas antes de prosseguir para a produção em larga escala.


Pontos chave:

  • Prototipagem rápida de alta precisão

  • Tolerâncias apertadas (±0.0001 pol.)

  • Garantir a prontidão para a produção

3 Axis CNC Machined Stainless Steel Passivation

EVT – Teste de Validação de Engenharia

Itere rapidamente em protótipos de componentes de fuso para atingir todos os requisitos de precisão rotacional e térmica definidos. Identifique problemas antecipadamente para garantir uma transição tranquila para a fabricação de robótica em larga escala.


Pontos chave:

  • Validar a funcionalidade do protótipo

  • Iterações rápidas de design

  • Garantir a prontidão para a produção

Anodized Aluminum 1024x536

DVT – Teste de Validação de Projeto

Teste Avalie o design do componente do fuso e a funcionalidade dimensional e dinâmica do projeto usando diferentes materiais e configurações de rolamentos para confirmar se o design e a usinagem têm um desempenho ideal antes de dimensionar a produção.


Pontos chave:

  • Avalie a coerência e o desvio do projeto

  • Experimente com diferentes materiais e configurações

  • Verifique o desempenho pronto para produção

design aluminium

PVT – Teste de Validação de Produção

Teste Avalie o design do componente do fuso para avaliar a produção em escala e entender as restrições de produção antes da produção em massa para determinar o controle e a consistência da produção.


Pontos chave:

  • Avalie a produção em escala

  • Identificar lacunas de controle e consistência na produção

  • Garantir uniformidade entre os componentes

finishes

Produção em massa

Para construtores de robôs e integradores de automação, são produzidos componentes de fuso de precisão classificados para automação e desempenho de alta velocidade para garantir entrega no prazo e automação comissionada.


Pontos chave:

  • Saída estável e de alto volume

  • Qualidade de nível industrial, usinagem de precisão

  • Entrega rápida, supervisão de qualidade rigorosa

production

Sourcing simplificado para
Indústria de Robótica

Nossas capacidades de fabricação de peças para a indústria de robótica foram verificadas por muitas empresas listadas. Fornecemos uma variedade de processos de fabricação e tratamentos de superfície para peças de robótica, incluindo ligas de titânio e ligas de alumínio.

Explorar componentes de robótica

Descubra nossa linha completa de componentes robóticos usinados em CNC de precisão, projetados para oferecer resistência, estabilidade e movimento contínuo. Explore peças para braços robóticos, juntas, atuadores, estruturas e efetores finais, todos projetados para garantir alta precisão, repetibilidade e desempenho em sistemas modernos de automação e robótica.

Capacidades de usinagem de fusos robóticos

Equipados com centros de torneamento CNC de última geração, ferramentas de retificação de precisão e uma equipe qualificada de operadores de usinagem de precisão, oferecemos usinagem CNC de peças de fusos personalizados para a indústria robótica. Criamos todas as peças de eixos de fusos motorizados, cones de porta-ferramentas e mancais de rolamentos com especificações críticas de desvio para vibração projetada sem emendas, rigidez máxima e posicionamento preciso da ferramenta, sob medida para tarefas sofisticadas de usinagem e acabamento robótico.

Oferecemos serviços de torneamento CNC de precisão, retificação cilíndrica, retificação cônica, balanceamento dinâmico para perfeito desvio da ferramenta e precisão rotacional, além de testes de estabilidade térmica para fornecer e manter harmônicos de fuso projetados e agregar valor ao equilíbrio térmico controlado dos componentes do fuso. Utilizamos aços-liga (4140, 4340), aços para ferramentas (M2, D2), aço inoxidável (17-4 PH), alumínio (7075-T6) e outros alumínios grau 7 e compósitos para formar componentes do fuso, garantindo sua estabilidade e estabilidade dimensional.
milling

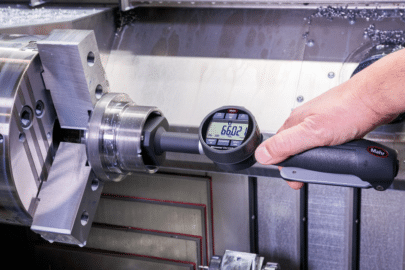
Usinagem CNC

sheet metal

Fabricação de Chapas Metálicas

casting

Fundição de metais

Indústria aeroespacial
Materiais e Acabamentos

Materiais
Fornecemos uma ampla gama de materiais, incluindo metais, plásticos e compósitos.
Acabamentos
Oferecemos acabamentos de superfície superiores que melhoram a durabilidade e a estética das peças para aplicações que exigem superfícies lisas ou texturizadas.

Indústrias especializadas

você pode enfatizá-lo nos desenhos ou se comunicar com o setor de vendas.

Materiais para componentes de fusos personalizados

Oferecemos uma ampla gama de componentes de usinagem de peças de fusos personalizados para a indústria robótica em oficinas CNC, com mais de 35 tipos de metal de nível industrial, chapas metálicas, formas metálicas e ligas, para maior qualidade, precisão e consistência industrial. Apoiamos a fabricação de conjuntos rotativos de alta precisão e peças de fusos com prototipagem e usinagem rápidas.
Aluminum Image

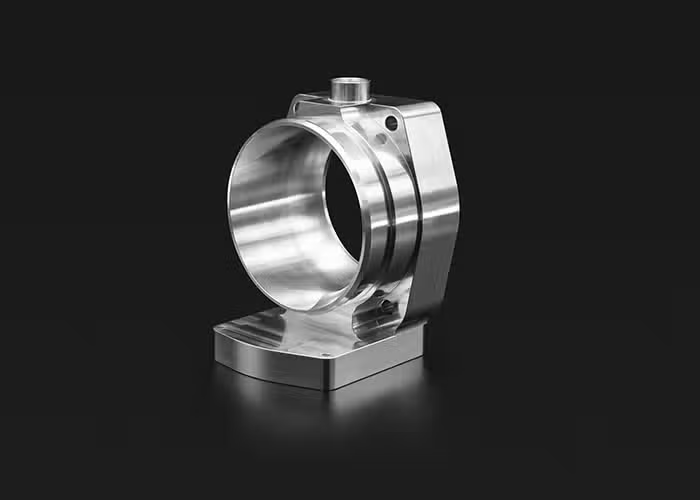
Alta usinabilidade e ductilidade. Ligas de alumínio têm boa relação resistência-peso, alta condutividade térmica e elétrica, baixa densidade e resistência natural à corrosão.
Preço
$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.003 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Stainless steel Image

As ligas de aço inoxidável apresentam alta resistência, ductilidade, resistência ao desgaste e à corrosão. Eles podem ser facilmente soldados, usinados e polidos. A dureza e o custo do aço inoxidável são superiores aos da liga de alumínio.

Preço
$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Titanium Image

O titânio é um material avançado com excelente resistência à corrosão, biocompatibilidade e características de resistência/peso. Essa gama exclusiva de propriedades o torna a escolha ideal para muitos dos desafios de engenharia enfrentados pelas indústrias médica, de energia, de processamento químico e aeroespacial.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Steel Image

O aço é uma liga forte, versátil e durável de ferro e carbono. O aço é forte e durável. Alta resistência à tração, resistência à corrosão, resistência ao calor e ao fogo, facilmente moldado e formado. Suas aplicações variam de materiais de construção e componentes estruturais a componentes automotivos e aeroespaciais.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.001 mm (roteamento)
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Bronze Image

Altamente resistente à corrosão da água do mar. As propriedades mecânicas do material são inferiores a muitos outros metais usináveis, tornando-o ideal para componentes de baixa tensão produzidos por usinagem CNC.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Copper Image

Poucos metais têm a condutividade elétrica que o cobre tem quando se trata de materiais de fresamento CNC. A alta resistência à corrosão do material auxilia na prevenção da ferrugem e suas características de condutividade térmica facilitam a modelagem da usinagem CNC.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Brass Image

O latão é mecanicamente mais forte e as propriedades metálicas de menor atrito tornam o latão para usinagem CNC ideal para aplicações mecânicas que também exigem resistência à corrosão, como aquelas encontradas na indústria naval.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Zinc Image

O zinco é um metal ligeiramente quebradiço à temperatura ambiente e tem uma aparência acinzentada brilhante quando a oxidação é removida.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Iron Image

O ferro é um metal indispensável no setor industrial. O ferro é ligado a uma pequena quantidade de aço carbono, que não é facilmente desmagnetizado após a magnetização e é um excelente material magnético duro, além de um importante material industrial, sendo também utilizado como principal matéria-prima para o magnetismo artificial.
Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Magnesium Image

Devido à baixa resistência mecânica do magnésio puro, as ligas de magnésio são utilizadas principalmente. A liga de magnésio tem baixa densidade, mas alta resistência e boa rigidez. Boa tenacidade e forte absorção de choque. Baixa capacidade térmica, rápida velocidade de solidificação e bom desempenho de fundição.

Preço
$$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Vamos construir algo incrível juntos

Perguntas frequentes: Fusos personalizados para aplicações de robótica

Fusos robóticos são conjuntos rotativos de precisão montados nos efetores finais de um robô e proporcionam movimento rotativo de alta velocidade para realizar ações de corte, retificação, rebarbação, polimento ou perfuração em células de fabricação automatizadas. Componentes importantes dos fusos que necessitam de usinagem precisa são os eixos dos fusos, que possuem porta-ferramentas integrados ou montados e funcionam como o principal elemento rotativo dos eixos dos fusos e dos porta-ferramentas, suportando as ferramentas de corte por meio de cones padronizados que fazem a interface com os porta-ferramentas dos fusos HSK, BT ou CAT. Outros componentes incluem alojamentos de fuso que contêm arranjos de rolamentos de precisão que dão suporte ao eixo enquanto montados em flanges de pulso de robô, cartuchos de rolamento dianteiros com contato angular ou rolamentos de rolos cilíndricos que fornecem suporte radial e axial e controlam a carga do fuso de corte, conjuntos de rolamentos traseiros que dão suporte à extremidade de acionamento e acomodam uma conexão de acionamento por correia ou engrenagem, cones de porta-ferramentas que são usinados de acordo com as especificações ISO ou DIN, incluindo cone 7/24 BT, cone de haste oca HSK, cone Morse para mandris de perfuração e mecanismos de barra de tração que fornecem retenção da ferramenta por meio de fechamento de pinça ou engate de pino de tração, vedações rotativas e vedações de labirinto que protegem os rolamentos de refrigerante e contaminação, fornecimento de refrigerante através do fuso e fusos balanceados por perdas com anéis de balanceamento dinâmico.
Esses componentes precisam garantir um desvio radial na interface da ferramenta inferior a 0.0001 polegadas (2.5 mícrons), o que é crítico para a precisão da peça usinada e a qualidade do acabamento superficial. A rigidez axial deve exceder 100 Newtons por mícron para evitar a deflexão da ferramenta durante o corte. As ferramentas devem manter a precisão de posicionamento dentro de 5 mícrons a 20 a 60 graus Celsius devido ao crescimento térmico. O balanceamento dinâmico do fuso deve exceder a norma ISO 1940 Grau G2.5 para permitir a operação a 10,000 a 60,000 RPM, dependendo da aplicação. As ferramentas devem transmitir adequadamente a potência na faixa de 0.5 a 10 quilowatts para o corte e devem ser projetadas para um mínimo de 10,000 horas de operação contínua, com manutenção adequada e uma vida útil de mais de 10,000 horas.

Cada um desses materiais garante diferentes vantagens para uso em fusos robóticos. Aços-liga, especificamente 4140 e 4340, são usados ​​em eixos de fuso devido à sua robustez e rigidez de primeira classe. Eles suportam deflexão para eixos de fusos que transmitem torques de corte, suportam deflexão para forças de corte radiais e são superiores para têmpera completa de até 40 a 50 HRC para aplicações gerais. Essas ligas também possuem excelente resistência à fadiga por milhões de ciclos de rotação sob cargas de corte variáveis, estabilidade térmica e confiabilidade em fusos de usinagem industrial. Eles também são econômicos para faixas de velocidade padrão de até 24,000 RPM. A confiabilidade do aço-liga em ser capaz de produzir superfícies de rolamento lisas como espelho por meio de retificação de precisão também é importante, pois são o padrão para fusos robóticos de rebarbação, retificação e fresamento. Aços para ferramentas, especialmente aço rápido M2 e aço endurecível ao ar D2, são utilizados em cones porta-ferramentas devido à sua extrema dureza de até 62 HRC. Eles também apresentam excelente estabilidade dimensional durante o tratamento térmico em geometrias complexas, mantendo a precisão da conicidade e uma resistência superior ao desgaste, o que evita sua degradação.
Certas variantes de aço inoxidável 17-4 PH disponíveis atualmente são trabalhadas mecanicamente, altamente resistentes à corrosão, apresentam um limite de escoamento à tração sustentado acima de 1000 MPa após a estabilização e mantêm um atributo não magnético que permite seu uso com componentes eletrônicos sensíveis. Os aços inoxidáveis ​​também são não porosos e excluem a ferrugem em superfícies de precisão, independentemente da forma e do acabamento. As ligas de alumínio da série 7075-T6 também oferecem uma grande carcaça de fuso, uma redução significativa de peso de 50 a 60%, o que permite uma redução benéfica da massa do efetor final e do desempenho de lavagem de todo o sistema robótico. Elas apresentam excelente condução térmica para conjuntos de rolamentos e motores, excelente usinabilidade para formas complexas, rigidez adequada para operações leves de polimento e acabamento e são projetadas economicamente para uso em fusos robóticos colaborativos, o que é uma meta de redução de peso.

Para componentes de fuso, as tecnologias CNC são implantadas para executar torneamento CNC e obter controle de diâmetro de superfícies de montagem de ferramentas e mancais de eixo de fuso de torneamento de até ±0.0001 polegada, e para executar retificação cilíndrica de precisão de eixo e luva de fuso com acabamento de superfície de assentos de rolamento abaixo de 4 micropolegadas Ra e circularidade dentro de 0.00005 polegada, retificação cônica para interfaces de porta-ferramentas e obtenção de controle de precisão de ângulo cônico dentro de ±5 segundos de arco e acabamento abaixo de 8 micropolegadas Ra, também para atender aos padrões ISO/DIN, retificação interna para cones de furo em eixos de fuso ocos, retificação de rosca fina para roscas de barra de tração de precisão com precisão de passo, fresamento CNC multieixo para alojamentos de fuso com furos de rolamento, flanges montadas e passagem de resfriamento, perfuração em linha de furos de rolamento coaxial dentro de 0.0002 polegada, perfuração cruzada para passagem de fornecimento de refrigerante e portas de lubrificação, pinos de guia são alargados com precisão para alojamento com precisão de montagem de robô, torneamento poligonal para interfaces de acionamento, corte de estrias para transmissão de torque para motores ou correia polias, EDM para passagem de refrigerante em fusos de motores integrados, tratamento térmico, têmpera a vácuo ou tratamento criogênico para curar endurecidos e adição de alívio de tensão para evitar deslocamento dimensional de longo prazo, balanceamento dinâmico para remover pontos altos para qualidade de balanceamento G1.0 ou G2.5 em inspeção final e de alta velocidade usando medidores de ar, comparadores ópticos, indicadores de desvio e dispositivos de medição de coordenação para verificação posicional e de conicidade de roscas, furos, mancais e mancais de alojamento.

Em componentes de fuso, realizamos tolerâncias de ±0.0001 polegada para os componentes mais críticos do fuso, garantindo ±0.00008 polegada para os diâmetros dos mancais, equilibrando o ajuste do rolamento e o controle da pré-carga. Além disso, atendemos às normas ISO 7388 ou DIN 69871 para cones de porta-ferramentas, nas quais mantemos ângulos de conicidade de ±5 segundos de arco e diâmetros de conicidade de ±0.0001 polegada. A TIR, quando o conjunto de fusos é montado corretamente com rolamentos de qualidade, é inferior a 0.0001 polegada (2.5 mícrons) na interface da ferramenta, e o fuso atinge a concentricidade dos mancais de mancal dentro de 0.0001 polegada com o eixo de rotação do fuso em todo o seu comprimento. Mantemos o mancal cônico perpendicular à face do eixo do fuso dentro de 0.0002 polegadas, garantindo o assentamento adequado da ferramenta e a estabilidade térmica do fuso para manter a posição da ferramenta com ± 5 mícrons dentro de uma faixa de 40 graus Celsius no fuso. Além disso, controlamos as dimensões do furo do alojamento dentro de ± 0.0003 polegadas para melhorar os ajustes do rolamento e maximizar sua vida útil.

Sim. Oferecemos recursos de fabricação flexíveis, incluindo:
Prototipagem rápida para validação de design
Produção de baixo volume para aplicações especializadas
Produção de alto volume com controle de qualidade consistente
Verificação estrutural e dimensional completa em todas as etapas

Com certeza. Todos os componentes do fuso passam pelos sistemas e diretrizes de gestão da qualidade ISO 9001. As reclamações em todos os setores da robótica industrial são atendidas: os requisitos dimensionais e metalúrgicos específicos (ou seja, dureza e acabamento superficial), os padrões de cone dos porta-ferramentas (ISO 7388 para HSK, DIN 69871 para haste oca, ISO 297 para cones Morse), as diretrizes de rolamentos para tolerâncias e qualidade da superfície dos eixos e a rastreabilidade completa desde o lote de matéria-prima até a inspeção final dos componentes críticos. Os rolamentos são os componentes cuja falha no fuso pode levar à quebra da ferramenta, danos a peças ou colisões de robôs durante a operação em células de fabricação automatizadas.

Oferecemos soluções de acabamento abrangentes adaptadas às necessidades aeroespaciais:
Anodização (Tipo II e Tipo III)
Passivação para resistência à corrosão
Polimento de precisão para superfícies aerodinâmicas
Revestimentos de proteção personalizados e barreiras térmicas

O prazo de entrega depende da complexidade e da quantidade do pedido. Para eixos de fuso com geometrias simples e sem complexidade adicional, o prazo de entrega do pedido é de cerca de 12 a 18 dias úteis. Isso inclui operações de torneamento, tratamento térmico, retificação de precisão e balanceamento dinâmico. Conjuntos de fuso motorizados mais complexos, que também incluem resfriamento integrado e vários recursos de precisão, têm um prazo de entrega de 5 a 7 semanas para fabricação completa. Para verificação de projeto e testes de desempenho, componentes de fuso protótipo também podem ser feitos em um curto espaço de tempo, em torno de 8 a 12 dias, com o respectivo processamento acelerado. Pedidos com uma quantidade maior podem ter parte da retificação feita em células de retificação dedicadas e otimização aprimorada para as etapas de balanceamento. A cotação também inclui um cronograma de produção detalhado que descreve as fases, incluindo ciclos de tratamento térmico, precisão de retificação, balanceamento dinâmico e testes de desvio de qualidade.

Com certeza. Trabalhamos com equipes de engenharia e integradores robóticos para construir soluções personalizadas de fusos, adaptadas a processos específicos de remoção de material e às limitações de carga útil do robô. Atingimos de 40,000 a 60,000 RPM com porta-ferramentas de haste oca para usinagem de alumínio, projetamos fusos de alta velocidade e fusos de rebarbação para serviços pesados ​​com arranjos de rolamentos robustos que suportam mais de 300 Newton de força de corte radial para arranjos de fuso robustos. Também construímos fusos em ângulo reto que usam engrenagens cônicas para acessar características apertadas da peça de trabalho e otimizar a massa e o envelope do fuso para os limites de carga útil do robô colaborativo. A rigidez do fuso e a pressão do líquido de arrefecimento integrado através do fuso variam de 10 a 70 bar, bem como troca automática de ferramentas com acionamento pneumático/hidráulico por barra de tração e fusos acionados por correia com limites de torque controlados para evitar a quebra da ferramenta. Por fim, fornecemos sistemas completos de fusos com motores, encoders e interface de controle.
Isso ajuda no desenvolvimento de soluções otimizadas de usinagem robótica que incluem rebarbação automatizada de peças fundidas removendo de 0.5 a 3 milímetros de material, perfuração de precisão de componentes aeroespaciais com precisão de localização de 0.05 milímetros, retificação de superfície com planura de 10 mícrons, velocidades de fuso de mais de 30,000 RPM, aparagem de compósitos para qualidade de borda limpa, acabamento de dispositivos médicos que exigem uma rugosidade de superfície de 0.4 Ra para biocompatibilidade e peças fundidas aparadas e acabamento de dispositivos médicos com rugosidade de superfície.

A precisão da usinagem CNC tem benefícios excepcionais em várias facetas. Rolamentos de fuso corretamente usinados com dimensões de mancal de ± 00008 polegadas fornecem ajustes de interferência ou folga necessários, ajudando os rolamentos a atingir sua vida útil projetada de 10,000–20,000 horas, dependendo da velocidade e das condições de carga. O desvio total do indicador das superfícies do rolamento sendo 0.0001 polegadas e abaixo permite que o desvio e a vibração de alta velocidade sejam eliminados. As superfícies do rolamento são então expostas a condições no limite da falha do rolamento: acabamento superficial ruim em peças usinadas, desgaste da superfície do rolamento e falha prematura. Precisões do porta-ferramentas em geometrias cônicas de especificações ISO ± 5 segundos de arco de ângulo cônico permitem o assentamento adequado da ferramenta necessário para atingir um desvio radial na ponta da ferramenta de 5 mícrons, o que é crucial para usinagem com uma tolerância de 0.02 milímetros e acabamento superficial de 1.6 Ra. O acabamento superficial controlado dos mancais de rolamento, com espessura inferior a 4 Ra micropolegadas, reduz o atrito e a temperatura do rolamento durante a operação aumenta de 10 a 20 graus Celsius, o que aumenta a vida útil da lubrificação. A concentricidade perfeita dos mancais de rolamento, de 0.0001 polegada, permite a manutenção do eixo de rotação, o que significa que não há cargas laterais nos mancais. Essas cargas laterais são responsáveis ​​por uma redução de 50% na vida útil do rolamento. A superfície cônica possui um desvio ortogonal de 0.0002 polegada, o que garante que o porta-ferramentas fique em esquadro e seja puxado para cima sem problemas de excentricidade ou contato com a face.
Selecione corretamente as dimensões e os materiais para atingir a rigidez necessária para limitar a deflexão a menos de 5 mícrons sob forças de usinagem para garantir a precisão dimensional nas peças. Perfis de ombro e raios apropriados eliminam a concentração de tensões, o que evita o início de trincas por fadiga nas extremidades do eixo, onde a tensão de flexão é máxima. O balanceamento dinâmico para G2.5 ou melhor permite a operação em até 40,000 RPM com níveis de vibração de 0.5 milímetros por segundo e acima, o que é seguro para exposição prolongada a altas velocidades. A dureza cônica entre 58 e 62 HRC permite que contatos cônicos precisos sejam mantidos durante milhares de trocas de ferramentas devido à resistência ao desgaste. Passagens de resfriamento axial e radial de diâmetro e layout ideais mantêm temperaturas do fuso estáveis ​​e, portanto, posições da ferramenta dentro de 5 graus Celsius para garantir expansão térmica estável e evitar crescimento térmico que afeta a posição da ferramenta. O alívio de tensões de alta qualidade e estrategicamente posicionado permite que dimensões precisas do cone, da pré-carga do rolamento e do fuso sejam mantidas por longos períodos de operação. O alívio de tensões mantém a pré-carga do rolamento, a precisão do cone e as dimensões do fuso durante operações prolongadas. As superfícies de montagem precisas do fuso no robô mantêm a precisão do ponto central da ferramenta (TCP).
A limpeza na fabricação não só economiza tempo, como também reduz e previne a ocorrência de falhas, enquanto os sistemas de usinagem robótica automatizada operam com componentes de fuso de precisão com desvio da ferramenta inferior a 5 mícrons, permitindo tolerâncias de usinagem de ± 0.02 milímetros. Ra. com uma qualidade de acabamento de superfície inferior a 1.6 em peças de alumínio e aço e usinagem com uma taxa de remoção de 50 a 500 centímetros cúbicos por minuto, dependendo do material com velocidades de fuso de 10,000 RPM para rebarbação pesada e até 60,000 RPM para acabamento de alumínio e forças de corte de 100 a 500 Newtons dependendo do tamanho do fuso e da configuração do rolamento, estabilidade térmica mantendo a capacidade do processo por meio de ciclos de serviço contínuos e vida útil de mais de 10,000 horas com previsibilidade contínua e planejada, permitindo a automação do processo para usinagem de componentes aeroespaciais para qualidade de superfície e tolerância rigorosamente respeitadas, rebarbação de peças fundidas automotivas para processamento de 200 peças ou mais por turno e na indústria de equipamentos eletrônicos para obtenção de qualidade de superfície cosmética, além de dispositivos médicos com processos validados, acabamento de moldagem e matriz onde a qualidade do fuso determina a qualidade da matriz operada em estampagem e moldagem de formas do cliente.
Tem mais alguma dúvida?