A ZTL TECH agora é Zintilon. Atualizamos nosso nome e logotipo para um novo começo. Descubra agora

Usinagem CNC de implantes de joelho para a indústria médica

Os implantes de joelho substituem as superfícies danificadas da articulação do joelho e restauram a função do joelho. Na Zintilon, focamos na usinagem CNC de implantes de joelho, realizando usinagem de precisão em 5 eixos para obter a articulação necessária, o alinhamento biomecânico e as superfícies esculpidas para um movimento confiável e sem dor, garantindo a satisfação duradoura do paciente.
  • Usinagem de componentes femorais e tibiais complexos
  • Tolerâncias apertadas de até ±0.0002 pol.
  • Fresamento de precisão, contorno e acabamento de superfície
  • Suporte para prototipagem rápida e produção em larga escala
  • Fabricação de dispositivos médicos com certificação ISO 13485


Confiável por Mais de 15,000 empresas

Por que empresas médicas
Escolha Zintilon

prductivity

Entrega rápida

Uma equipe de engenharia profissional que pode responder rapidamente às necessidades do cliente e fornecer serviços completos, do design à produção, em um curto período de tempo para garantir uma entrega rápida.

10x

Alta precisão

Estamos equipados com equipamentos automatizados e ferramentas de medição sofisticadas para atingir alta precisão e consistência, garantindo que cada peça atenda aos mais rigorosos padrões de qualidade.

world

Certificado ISO13485

Como fabricante de precisão com certificação ISO13485, nossos produtos e serviços atendem aos mais rigorosos padrões de qualidade da indústria automotiva.

Da prototipagem à produção em massa

A Zintilon oferece usinagem CNC para componentes de implantes de joelho e dispositivos de substituição de articulações associados para hospitais, cirurgiões ortopédicos e fabricantes de dispositivos médicos em escala global.

Protótipos de implantes de joelho

Receba protótipos de precisão de componentes de implantes de joelho em escala a partir do seu projeto final para testes de pré-produção para avaliar o ajuste anatômico, a geometria da articulação e a cinemática.

Pontos chave:

  • Prototipagem rápida

  • Tolerâncias rápidas ±.0002

  • Teste de design, material e função biomecânica precoce

3 Axis CNC Machined Stainless Steel Passivation

EVT – Teste de Validação de Engenharia

Os protótipos de implantes de joelho iteram rapidamente, identificam requisitos biomecânicos e de resistência ao desgaste e identificam possíveis complicações precocemente para melhorar a transição para dispositivos médicos em larga escala.

Pontos chave:

  • Iterações rápidas de design

  • Garantir a prontidão da produção

  • Validar a funcionalidade do protótipo
Anodized Aluminum 1024x536

DVT – Teste de Validação de Projeto

Validar o projeto estrutural e funcional de implantes de joelho com material e superfícies de apoio para garantir articulação, produção em massa e função articular ideal.

Pontos chave:

  • Confirme a integridade do projeto e a cinemática

  • Teste vários materiais e articulações

  • Garanta um desempenho pronto para produção
design aluminium

PVT – Teste de Validação de Produção

Antes e joelhos e determinar e completar a produção, para inconsistências na produção e garantir a produção eficiente de implantes.

Pontos chave:

  • Teste a capacidade de produção em larga escala

  • Detecte e corrija problemas de processo precocemente

  • Garanta a qualidade consistente das peças
Anodized Titanium Fastener

Produção em massa

Componentes de joelho de alta qualidade e grau de implante, precisão e velocidade para garantir resultados clínicos confiáveis ​​e entrega pontual aos distribuidores de dispositivos médicos e instalações de saúde.

Pontos chave:

  • Produção confiável e extensa

  • Usinagem precisa de acordo com o padrão de nível médico

  • Alívio rápido com garantia de qualidade acelerada
production

Sourcing simplificado para
a indústria médica

Nossas capacidades de fabricação de precisão são amplamente utilizadas na indústria médica. Usinagem CNC, fabricação de chapas metálicas e outras tecnologias garantem alta precisão e resistência ao calor na aplicação de materiais de grau médico, como liga de titânio e PEEK.

Explore outros componentes médicos

Explore nossa ampla seleção de peças médicas usinadas em CNC, projetadas para atender aos mais altos padrões de qualidade e higiene. De componentes para implantes e cabos de instrumentos a alojamentos para sistemas de imagem e equipamentos de automação de laboratório, oferecemos soluções de precisão para as necessidades em constante evolução da indústria médica.

Capacidades de usinagem de implantes médicos de joelho

Equipada com centros de usinagem CNC de última geração, retificadoras de precisão e usinagem CNC de rótulas para o setor médico, nossa equipe de usinagem de dispositivos médicos possui a experiência e as ferramentas necessárias para o trabalho. Da engenharia de componentes femorais com geometrias condilares complexas ao foco nas placas de base tibiais e insertos de polietileno de ultra-alto peso molecular, focamos na mecânica de contato, preservando a cinemática natural do joelho e o desgaste do polietileno para a sobrevivência do implante a longo prazo.

Para fresamento CNC de precisão, contorno, perfuração coordenada e acabamento de superfície, garantimos articulação ininterrupta e interfaces ósseas ideais, além de testes de desgaste e análise cinemática. Cada componente do implante de joelho é acabado em ligas de cobalto-cromo-molibdênio, ligas de titânio (Ti-6Al-4V ELI), aço inoxidável médico (316LVM), zircônio oxidado e suas combinações para garantir a durabilidade e a biocompatibilidade da construção.
milling

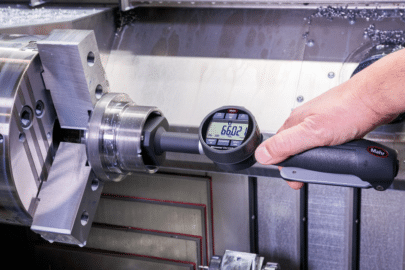
Usinagem CNC

sheet metal

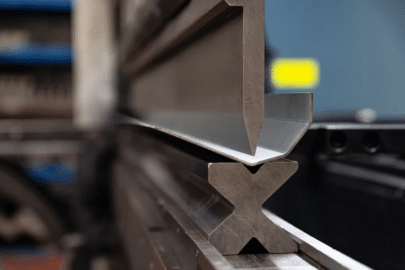
Fabricação de Chapas Metálicas

casting

Fundição de metais

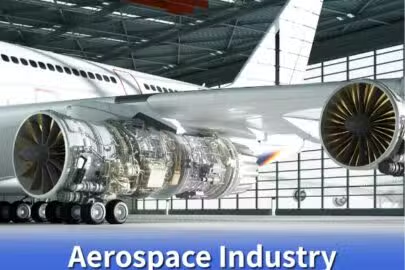
Indústria aeroespacial
Materiais e Acabamentos

Materiais
Fornecemos uma ampla gama de materiais, incluindo metais, plásticos e compósitos.
Acabamentos
Oferecemos acabamentos de superfície superiores que melhoram a durabilidade e a estética das peças para aplicações que exigem superfícies lisas ou texturizadas.

Indústrias especializadas

você pode enfatizá-lo nos desenhos ou se comunicar com o setor de vendas.

Materiais para componentes de implantes de joelho

Em nossa oficina de usinagem CNC, oferecemos usinagem de implantes de joelho para a indústria médica com uma seleção diversificada de materiais de fabricação. Possuímos mais de uma dúzia de metais de grau médico e ligas biocompatíveis, que facilitam a prototipagem rápida e a execução confiável da fabricação de componentes de substituição articular de precisão, em conformidade com os requisitos de consistência da FDA.
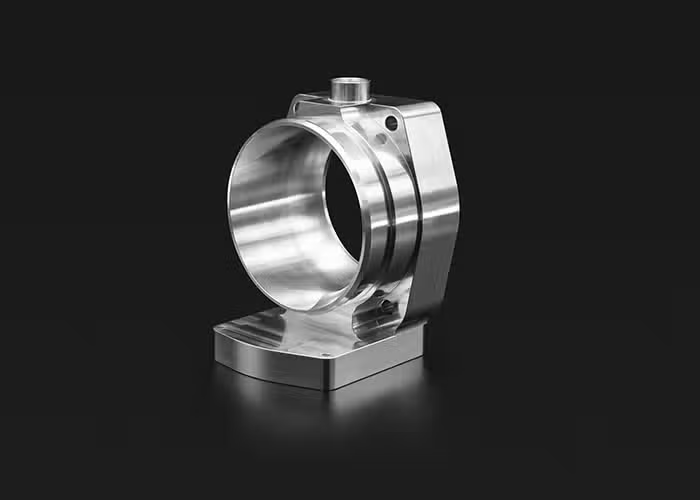
Aluminum Image

Alta usinabilidade e ductilidade. Ligas de alumínio têm boa relação resistência-peso, alta condutividade térmica e elétrica, baixa densidade e resistência natural à corrosão.
Preço
$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.003 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Stainless steel Image

As ligas de aço inoxidável apresentam alta resistência, ductilidade, resistência ao desgaste e à corrosão. Eles podem ser facilmente soldados, usinados e polidos. A dureza e o custo do aço inoxidável são superiores aos da liga de alumínio.

Preço
$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Steel Image

O aço é uma liga forte, versátil e durável de ferro e carbono. O aço é forte e durável. Alta resistência à tração, resistência à corrosão, resistência ao calor e ao fogo, facilmente moldado e formado. Suas aplicações variam de materiais de construção e componentes estruturais a componentes automotivos e aeroespaciais.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.001 mm (roteamento)
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Titanium Image

O titânio é um material avançado com excelente resistência à corrosão, biocompatibilidade e características de resistência/peso. Essa gama exclusiva de propriedades o torna a escolha ideal para muitos dos desafios de engenharia enfrentados pelas indústrias médica, de energia, de processamento químico e aeroespacial.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Bronze Image

Altamente resistente à corrosão da água do mar. As propriedades mecânicas do material são inferiores a muitos outros metais usináveis, tornando-o ideal para componentes de baixa tensão produzidos por usinagem CNC.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Brass Image

O latão é mecanicamente mais forte e as propriedades metálicas de menor atrito tornam o latão para usinagem CNC ideal para aplicações mecânicas que também exigem resistência à corrosão, como aquelas encontradas na indústria naval.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Copper Image

Poucos metais têm a condutividade elétrica que o cobre tem quando se trata de materiais de fresamento CNC. A alta resistência à corrosão do material auxilia na prevenção da ferrugem e suas características de condutividade térmica facilitam a modelagem da usinagem CNC.

Preço
$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Zinc Image

O zinco é um metal ligeiramente quebradiço à temperatura ambiente e tem uma aparência acinzentada brilhante quando a oxidação é removida.

Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Iron Image

O ferro é um metal indispensável no setor industrial. O ferro é ligado a uma pequena quantidade de aço carbono, que não é facilmente desmagnetizado após a magnetização e é um excelente material magnético duro, além de um importante material industrial, sendo também utilizado como principal matéria-prima para o magnetismo artificial.
Preço
$$$$$
Tempo De Espera
<10 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Magnesium Image

Devido à baixa resistência mecânica do magnésio puro, as ligas de magnésio são utilizadas principalmente. A liga de magnésio tem baixa densidade, mas alta resistência e boa rigidez. Boa tenacidade e forte absorção de choque. Baixa capacidade térmica, rápida velocidade de solidificação e bom desempenho de fundição.

Preço
$$$$
Tempo De Espera
<7 dias
Tolerâncias:
Até ±0.005 mm
Tamanho máximo da peça
3000 * 2200 * 1100 mm
Tamanho mínimo da peça
2 * 2 * 2 mm
Vamos construir algo incrível juntos

Perguntas frequentes: Implantes de joelho para aplicações médicas

Cada componente de um implante de joelho desempenha uma função e um design diferentes. Os implantes de joelho são dispositivos médicos projetados e fabricados com precisão que substituem superfícies articulares danificadas do joelho em artroplastias totais do joelho e restauram a função sem dor.
Todos os que recebem próteses de joelho ou próteses de joelho precisam de um componente femoral que substitua o fêmur distal pelo côndilo medial e lateral, cujas superfícies de fixação são geralmente de liga de cobalto-cromo polida às superfícies de apoio. Também são utilizadas placas de base tibial que se ancoram à tíbia proximal. Elas fornecem plataformas para inserções de polietileno com placas de base tibial de apoio e apoio móvel, com diversas fixações cimentadas, sem cimento e também por pressão. São de polietileno de superalto peso molecular (UHMWPE), que fornecem a superfície de apoio que se articula contra o côndilo femoral. São padrão e altamente reticulados, com antioxidante e sem reticulação. O componente patelar superior substitui a patela inferior por botões de polietileno ou superfícies abobadadas que se articulam com o sulco patelar femoral. Isso inclui um design estabilizado posterior com pinos tibiais e mecanismo de came femoral que substitui o ligamento cruzado posterior. Isso inclui designs de retenção do ligamento cruzado que retêm o ligamento cruzado posterior com articulação menos restrita. Eles também possuem dobradiças e dobradiças rotativas, que são para projetos com deformidade grave ou deficiência ligamentar. Esses dispositivos são projetados para atingir precisão dimensional com raios de côndilo dentro de ± 0.050 milímetros para facilitar a mecânica de contato adequada para distribuição de carga nas superfícies de polietileno, garantir a planura da placa de base tibial dentro de 0.020 milímetros para atingir um manto de cimento uniforme ou contato ósseo, incorporar recursos de alinhamento, marcadores rotacionais e referências anatômicas para o posicionamento correto dos componentes, normalmente dentro de 3 graus do eixo mecânico, garantir que os componentes tibiais mecânicos sejam capazes de suportar carga cíclica de 3000-4500 Newtons conforme ISO 14243, fornecer superfícies de articulação suaves com Ra abaixo de 0.05 mícrons para minimizar o desgaste do polietileno e atingir biocompatibilidade que durará para implantação permanente por um período de 15 a 25 anos.

Tecnologias inovadoras para implantes de joelho incluem fresagem CNC em todos os eixos para as peças de fêmur dos implantes de joelho. Envolve a criação de côndilos tridimensionais complexos que emulam os contornos tridimensionais anatômicos ao longo dos eixos ântero-posterior e médio-lateral do joelho e os contornos tridimensionais do joelho com curvaturas variadas. Para sulcos trocleares femorais, a fresagem CNC cria superfícies de rastreamento patelar. Furos para pinos, furos para parafusos e bolsas de cimento nas placas de base tibiais são perfurados e localizados com precisão posicional de ± 0.1 milímetros. As superfícies inferiores das placas de base tibiais são fresadas até uma planura de superfície de 0.020 milímetros para distribuição uniforme da carga e contornos de raio especificados são fresados ​​nas superfícies condilares para corresponder aos contornos da inserção de polietileno. Técnicas CNC que incluem eletroerosão a fio são usadas para retificação e polimento de superfícies articulares. Konstrukta e Zebrak descrevem as superfícies como atingindo Ra de 0.02 mícrons em superfícies de cobalto e 0.01 mícrons em superfícies de zircônio oxidado. Revestimentos porosos são feitos usando técnicas de spray de plasma e esferas sinterizadas. Placas de base de 50 a 400 mícrons são criadas para crescimento ósseo. Superfícies texturizadas com fresamento de rosca e jateamento de banda de rodagem são usadas para características de intertravamento. Junções modulares e furos de parafusos recebem fresamento de rosca, enquanto a marcação a laser e furos de parafusos recebem fresamento de rosca e oxidação de zircônio. A superfície mantém camadas cerâmicas estáveis ​​e superfícies texturizadas criam um bloqueio mecânico. As superfícies condilares e as superfícies articuladas em Z e Z articuladas dos implantes de joelho criados por Z não atendem aos padrões ISO para espessura e qualidade de superfície.

Nós rotineiramente alcançamos tolerâncias tão apertadas quanto ± 0.0002 polegadas em características críticas de implantes que incluem: raios do côndilo femoral dentro de ± 0.050 milímetros para mecânica de contato com inserções de polietileno que mantêm a conformidade projetada para evitar carga de borda e desgaste acelerado, planura precisa da placa de base tibial dentro de 0.020 milímetros para penetração uniforme de cimento ou contato ósseo para mitigar distribuição de carga irregular, geometria adequada de poste e came em designs estabilizados posteriores dentro de ± 0.1 milímetros para função cinemática projetada para fornecer reversão e evitar instabilidade ântero-posterior, dimensões controladas de pino e quilha projetadas para fixação tibial dentro de ± 0.1 milímetros para ajuste adequado no osso preparado, localizações precisas de furos de parafuso dentro de ± 0.2 milímetros para fixação suplementar e fixação de componente modular, recursos de alinhamento rotacional adequados dentro de ± 1 grau projetados para permitir o posicionamento do componente em relação aos marcos anatômicos, espessura uniforme do componente dentro de ± 0.05 milímetros para manter a linha de articulação projetada e lacunas de flexão-extensão, acabamento de superfície controlado em superfícies de articulação com Ra abaixo de 0.02 mícrons para minimizar o desgaste do polietileno e dimensões gerais precisas dos componentes dentro de ± 0.2 milímetros para consistência de tamanho e planejamento cirúrgico para permitir que os implantes alcancem estabilidade biomecânica com equilíbrio adequado do ligamento por meio da amplitude de flexão-extensão, aproximando-se do mecanismo normal de reversão e parafuso para cinemática do joelho, flexão de 120 graus para subir escadas e flexões profundas do joelho, taxas de desgaste do polietileno abaixo de 0.1 milímetros por ano e desempenho clínico do implante com taxas de sobrevivência superiores a 95% em 10 anos e 90% em 15 anos em artroplastia total do joelho devidamente alinhada e balanceada.

Sim. Oferecemos recursos de fabricação flexíveis, incluindo:
Prototipagem rápida para validação de design
Produção de baixo volume para aplicações especializadas
Produção de alto volume com controle de qualidade consistente
Verificação estrutural e dimensional completa em todas as etapas

Sim, todos os componentes são construídos utilizando sistemas de gestão de qualidade abrangentes certificados pela ISO 13485 para a fabricação de dispositivos médicos e implantes de joelho, confirmando a total adesão às regulamentações da FDA para dispositivos médicos de Classe III, conformidade com o Regulamento Europeu de Dispositivos Médicos (MDR), cumprimento de testes de biocompatibilidade conforme a ISO 10993 para materiais, incluindo citotoxicidade, sensibilização e estudos de implantação de longo prazo, testes mecânicos para desempenho de desgaste conforme a ISO 14243, ISO 14879 para fadiga do componente tibial e resistência à subsidência e ISO 14243 para testes mecânicos, projeto de teste de verificação dimensional e especificações anatômicas, rastreabilidade abrangente do lote de calor da matéria-prima até o produto final embalado estéril, permitindo vigilância pós-comercialização e investigação de eventos adversos, conformidade com o Regulamento do Sistema de Qualidade da FDA e Boas Práticas de Fabricação para qualidade consistente e segurança do paciente em dispositivos que já são implantados em mais de um milhão de pacientes em todo o mundo anualmente.

Oferecemos soluções de acabamento abrangentes adaptadas às necessidades aeroespaciais:
Anodização (Tipo II e Tipo III)
Passivação para resistência à corrosão
Polimento de precisão para superfícies aerodinâmicas
Revestimentos de proteção personalizados e barreiras térmicas

O prazo de entrega para implantes de joelho depende da complexidade do projeto e das regulamentações vigentes. Para os componentes de implantes de joelho com padrão de projeto estabelecido, a usinagem do implante pode levar de 15 a 20 dias úteis, incluindo acabamento de superfície, garantia de qualidade e embalagem para esterilização. Por outro lado, implantes personalizados e guias de corte específicos para cada paciente podem levar de 3 a 4 semanas, desde a aprovação da imagem até os dispositivos finalizados que são embalados para esterilização. Para execuções de protótipos necessárias para testes pré-clínicos e para submissão de implantes para regulamentação, elas podem ser concluídas em 10 a 14 dias, embora isso dependa dos materiais disponíveis e do acabamento de superfície necessário. Além disso, para pedidos de produção de alto volume, conseguimos minimizar o tempo de ciclo. Para cada um desses pedidos, fornecemos um cronograma de produção durante o processo de cotação e incluímos todo o tempo para certificações de materiais.

A eficiência da usinagem CNC contribui para o desempenho dos implantes de joelho de diversas maneiras. A reprodução da geometria efetiva do côndilo femoral com precisão de ±0.050 facilita a mecânica de contato com insertos de polietileno, projetados para manter as tensões de contato abaixo de 20 MPa, evitando desgaste acelerado e delaminação. A tolerância à planura da placa de base tibial afeta a distribuição de carga na interface osso-cimento. A má distribuição de carga causa subsidência e migração de componentes, o que ocorre em 2 a 5% dos implantes mal projetados ou fabricados. As superfícies articuladas controladas para um Ra inferior a 0.02 mícron apresentam um acabamento superficial elevado, que produz atrito e partículas de desgaste de polietileno, estendendo a vida útil do mancal para mais de 15 anos. Taxas de desgaste linear abaixo de 0.1 milímetro sugerem desgaste efetivo. A geometria correta do pino e do came em projetos estabilizados posteriormente permite o rollback femoral durante a flexão, o que melhora a amplitude de flexão para mais de 125 graus e previne a instabilidade ântero-posterior. Dimensões precisas do pino e da quilha em implantes tibiais reduzem o afrouxamento dos componentes. Orifícios de parafusos especialmente projetados são usados ​​em pacientes com osteoporose para aumentar a fixação e estabilizar a haste.
A obtenção de rotações femorais e tibiais quase perfeitas e a prevenção de complicações patelofemorais associadas à má rotação dependem de recursos de alinhamento rotacional e tecnologia assistiva no posicionamento dos componentes. A limitação da variação em relação à espessura do componente atinge consistentemente a posição da linha articular projetada dentro de 4 mm da localização anatômica, protegendo a função dos ligamentos colaterais e da articulação patelofemoral. O revestimento poroso otimizado com poros de 100 a 400 mícrons promove o crescimento ósseo, alcançando fixação biológica com resistência de interface superior a 20 MPa, permitindo a fixação sem cimento em pacientes mais jovens. O design testado e comprovado, bem como o uso de materiais biocompatíveis, permitem a incorporação sem reações adversas nos tecidos, garantindo a implantação permanente. A previsibilidade em relação à técnica cirúrgica na montagem dos segmentos dos membros é alcançada com folgas de flexão-extensão equilibradas. Isso é resultado da qualidade do design e dos padrões de construção instáveis, bem como da incorporação de recursos que eliminam a fadiga da montagem e do uso dos materiais.
Quando adequadamente projetada e fabricada, a resistência à fadiga permite mais de 10 milhões de ciclos sob estresses fisiológicos conforme a norma ISO 14879. Isso, juntamente com implantes de joelho usinados com precisão, estabelece a base clínica para resultados bem-sucedidos, incluindo alívio da dor, onde as pontuações da Knee Society aumentam de 40 no pré-operatório para mais de 85 no pós-operatório, restauração funcional onde os pacientes recuperaram suas atividades diárias de caminhar, subir escadas e algumas atividades recreativas, e restauração da função com taxas de sobrevivência do implante acima de 95% em 10 anos e 90% em 15 anos para próteses totais de joelho modernas com alinhamento ideal. As taxas de complicação são baixas, com infecções abaixo de 1%, instabilidade pós-operatória abaixo de 2% e afrouxamento asséptico abaixo de 0.5% ao ano. O polietileno reticulado apresentou desgaste mínimo com perda volumétrica de menos de 100 milímetros cúbicos em 10 anos. Pacientes adequadamente selecionados com boa movimentação pré-operatória podem atingir mais de 120 graus de flexão e amplitude de movimento. A satisfação do paciente ultrapassa 80%, juntamente com a restauração da mobilidade sem dor e das atividades funcionais, trabalho e recreação por um período de 15 a 30 anos após a cirurgia para melhorar a qualidade de vida de pacientes com artrite grave no joelho ou lesões no joelho.
Tem mais alguma dúvida?