A rugosidade superficial não é apenas um detalhe estético em um desenho. Em uma superfície de vedação, pode afetar o risco de vazamento. Em uma superfície deslizante, pode influenciar o atrito e o desgaste. Em uma tampa de alumínio anodizado, pode alterar a aparência final. Em um compartimento interno não crítico, no entanto, uma exigência rigorosa de rugosidade pode apenas aumentar o tempo de usinagem e o custo de inspeção.
Por isso, a rugosidade da superfície deve ser especificada pela função de superfície, e não copiada para todas as faces por padrão.
As seções a seguir abordam como a rugosidade é especificada, medida e analisada em peças usinadas.
O que é rugosidade superficial em peças usinadas?
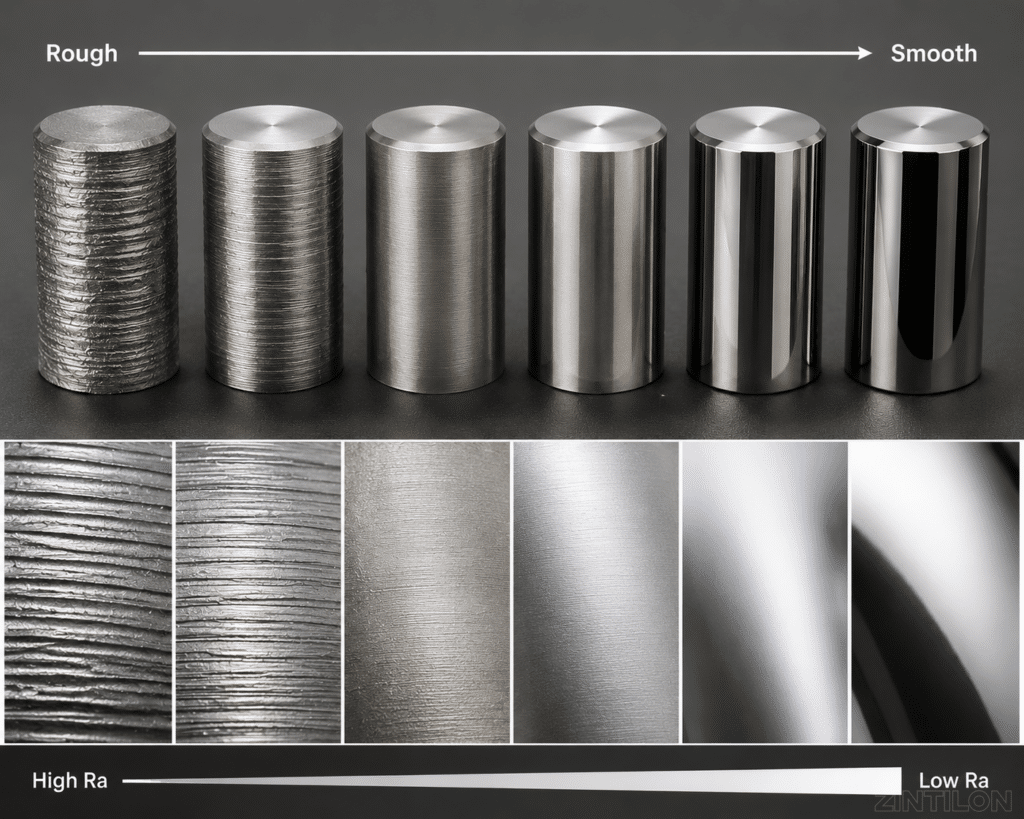
A rugosidade superficial descreve os pequenos picos, vales e irregularidades em uma superfície usinada. Na usinagem CNC, essas características podem ser provenientes de marcas de corte, padrões de avanço, estratégia de trajetória da ferramenta, vibração, comportamento do material, desgaste da ferramenta ou pós-processamento.
Uma superfície usinada pode parecer lisa, mas ainda apresentar variações mensuráveis no perfil. Essas variações podem afetar a vedação, o deslizamento, o revestimento, o desgaste, a aparência e o contato na montagem.
A rugosidade da superfície é mais importante quando a superfície tem uma função específica. Uma face de vedação, um furo deslizante, uma área de contato de rolamento, um revestimento estético e um rebaixo interno geralmente não exigem o mesmo nível de acabamento. O valor ideal depende da função que a superfície deve desempenhar.
Um valor de Ra mais baixo não significa automaticamente uma decisão de engenharia melhor. Um requisito de rugosidade útil contribui para a função da peça sem adicionar usinagem ou inspeção desnecessárias.
Rugosidade da superfície vs. Acabamento da superfície vs. Textura da superfície
rugosidade da superfície, acabamento de superfícieA textura da superfície e a textura da superfície estão relacionadas, mas não são intercambiáveis.
| INVERNO | O que significa | Relevância para a fabricação |
|---|---|---|
| Rigidez da superfície | Picos e vales finos em uma superfície | Geralmente medido por Ra, Rz ou parâmetros relacionados. |
| O acabamento da superfície | A condição ou aparência final da superfície. | Pode incluir marcas de usinagem, polimento, jateamento, anodização, revestimento ou outros acabamentos. |
| Textura da superfície | Geometria de superfície mais ampla | Pode incluir rugosidade, ondulação, disposição e padrão direcional. |
Essa distinção é importante em desenhos e solicitações de cotação. Um "acabamento liso" pode funcionar como uma preferência visual geral, mas não é suficiente para uma superfície de vedação, uma superfície deslizante ou um recurso sujeito a inspeção.
Um requisito mais claro identifica o parâmetro, o valor, a unidade e a superfície alvo. Por exemplo:
Ra 1.6 µm máx. na face de vedação indicada
Isso fornece ao fabricante e ao inspetor um requisito mensurável. "Superfície lisa" não fornece esse requisito.
Quando a rugosidade da superfície afeta a função da peça
A rugosidade da superfície é importante quando a superfície precisa ser selada, deslizante, receber um revestimento, atender a um requisito estético ou passar por inspeção.
Uma superfície de vedação pode necessitar de picos e vales controlados para reduzir o risco de vazamentos. Uma superfície deslizante deve ser compatível com o material de acoplamento, as condições de lubrificação, a carga e o movimento. Uma cobertura estética de alumínio pode necessitar de um acabamento superficial uniforme antes da anodização. Uma peça revestida ou pintada pode apresentar marcas de usinagem se o pré-tratamento não for considerado desde o início.
| Aplicação | Por que a rugosidade da superfície é importante | Erro comum |
|---|---|---|
| Face de vedação | Afeta o risco de contato e vazamento | Usar “suave” em vez de uma chamada mensurável. |
| Superfície deslizante | Afeta o atrito, a lubrificação e o desgaste. | Partindo do pressuposto de que um Ra menor é sempre melhor, |
| Superfície cosmética | Afeta a consistência visual | Definir apenas o Ra sem método de acabamento ou padrão visual. |
| Peça revestida ou anodizada | Afeta a aparência final. | Tratar o acabamento usinado e o acabamento final como sendo o mesmo. |
| Interface de montagem | Afeta o assento e o contato. | Aplicar uma rugosidade intensa a todas as superfícies. |
A rugosidade da superfície deve ser definida com base no risco. Uma superfície de vedação crítica pode justificar um controle mais rigoroso. Uma cavidade interna não funcional, geralmente, não.
Parâmetros comuns de rugosidade superficial: Ra, Rz, Rq e Rt
Acabamento de superfície Ra
Ra, ou rugosidade média, é um dos parâmetros de rugosidade superficial mais comuns em desenhos de engenharia. Descreve o desvio médio do perfil de uma superfície em relação a uma linha média.
O índice Ra é útil porque é simples de especificar e comparar. Sua limitação é que não descreve completamente o formato do perfil da superfície. Duas superfícies podem ter o mesmo valor de Ra, mas padrões de picos e vales diferentes.
Essa diferença é importante em superfícies funcionais. Uma superfície com vales profundos ocasionais pode se comportar de maneira diferente de uma superfície mais uniforme, mesmo quando ambas as superfícies têm valores de Ra semelhantes.
Rugosidade da superfície Rz
Rz fornece mais informações sobre o comportamento pico-vale. Pode ser útil quando picos e vales locais, contato de vedação ou comportamento de desgaste são relevantes.
O parâmetro Rz não é automaticamente melhor que o Ra. Ele mede um aspecto diferente do perfil da superfície. Para muitas superfícies usinadas em geral, o Ra pode ser suficiente. Para superfícies de vedação, deslizamento, desgaste ou sensíveis à fadiga, o parâmetro Rz ou outro parâmetro pode precisar ser avaliado.
Outros parâmetros de rugosidade
Rq e Rt podem aparecer em requisitos mais detalhados de textura de superfície. A maioria das discussões gerais sobre usinagem se concentra em Ra e Rz, mas Ra não é o único fator de controle possível.
| Parâmetro | O que descreve | Utilização prática |
|---|---|---|
| Ra | rugosidade média | Indicação geral de rugosidade |
| Rz | Comportamento do perfil pico-vale | Útil quando vales mais profundos ou picos mais altos são importantes. |
| Rq | rugosidade quadrática média | Mais sensível a desvios maiores do que Ra |
| Rt | Altura total do perfil | Útil quando a altura extrema do perfil é importante. |
Para superfícies não críticas, um valor básico de Ra pode ser suficiente. Para áreas críticas de contato, vedação, deslizamento ou sensíveis à fadiga, o parâmetro de rugosidade deve ser compatível com a função da superfície.
Unidades de rugosidade superficial e referência geral de Ra
A rugosidade da superfície é geralmente especificada em micrômetros ou micropolegadas.
| Unidade | Significado |
|---|---|
| mícrons | Micrômetros |
| µin | Micropolegadas |
| 1 hum | 39.37 µpol. |
A tabela abaixo é uma referência geral de Ra. Ela não deve ser usada como um gráfico de capacidade de usinagem garantida. O acabamento real pode variar de acordo com o acesso aos detalhes, a estratégia de usinagem, a condição de pré-acabamento, o processo de acabamento e a configuração de inspeção.
| Ra µm | Ra µin | Descrição geral da superfície |
|---|---|---|
| 0.2 | 8 | Superfície muito fina |
| 0.4 | 16 | Superfície finamente usinada ou retificada |
| 0.8 | 32 | Superfície finamente usinada |
| 1.6 | 63 | Superfície usinada comum |
| 3.2 | 125 | Superfície usinada mais áspera |
| 6.3 | 250 | Superfície áspera |
Um desenho deve mostrar onde o valor de rugosidade se aplica. Aplicar o mesmo requisito rigoroso a todas as faces pode aumentar o tempo de usinagem, o custo de acabamento e o esforço de inspeção.
Gráfico de rugosidade superficial por processo de usinagem e acabamento
Diferentes processos criam diferentes texturas de superfície, mas o nome do processo por si só não garante um valor fixo de Ra ou Rz.
Uma face fresada aberta, uma parede de cavidade profunda, um furo pequeno, uma característica de parede fina e uma superfície curva podem exigir estratégias de usinagem diferentes. A mesma meta de Ra pode ser razoável em uma característica e difícil em outra.
| Processo | Tendência geral da superfície | Notas de fabricação |
|---|---|---|
| Fresagem CNC | Médio a fino | O passo lateral, a condição da ferramenta, o percurso da ferramenta e a estabilidade da configuração afetam fortemente o resultado. |
| Torneamento CNC | Médio a fino | Geralmente consistente em peças redondas, mas as marcas de alimentação podem permanecer. |
| Moagem: | final | Pode ser utilizado quando são necessários maior rigor no controle de rugosidade e dimensões. |
| polimento | Fino a muito fino | Pode melhorar a aparência, mas pode afetar bordas, planicidade ou dimensões. |
| Jateamento de contas | Com aspecto fosco e uniforme. | Útil para consistência visual, mas não constitui, por si só, um processo de controle de rugosidade de precisão. |
| Anodização | Depende do pré-tratamento e do processo de revestimento. | Marcas de usinagem e variações na superfície podem afetar a aparência final. |
| EDM | Superfície texturizada controlada | Depende das configurações de descarga e das passagens de acabamento. |
Utilize um gráfico de rugosidade superficial para comparação de processos, não como garantia de capacidade final. Antes de escolher um processo, avalie a superfície desejada, a acessibilidade dos detalhes, a acumulação de tolerâncias e se o pós-processamento é permitido.
Para peças em que o acabamento superficial afeta a função ou a aparência, o plano de usinagem e o plano de acabamento devem ser revisados em conjunto. A Zintilon oferece serviços de usinagem CNC para projetos que exigem uma análise prévia dos requisitos de superfície.
Como a rugosidade da superfície é medida
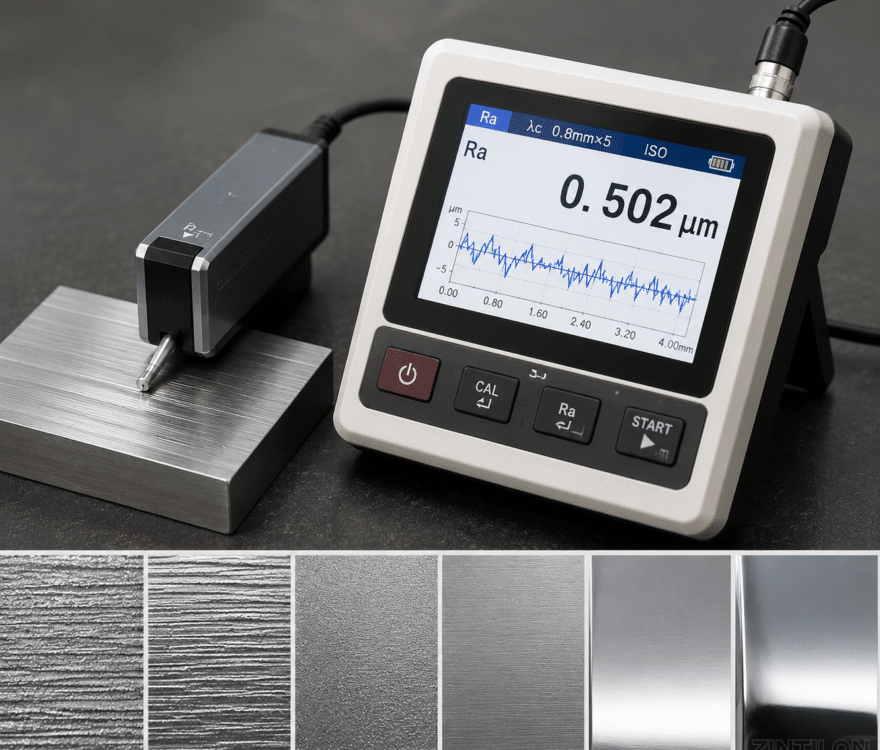
Medição da rugosidade da superfície com um medidor de rugosidade.
Um medidor de rugosidade superficial é comumente usado para medir superfícies usinadas. Um medidor de contato utiliza uma ponta de prova para traçar o perfil da superfície e calcular valores como Ra ou Rz.
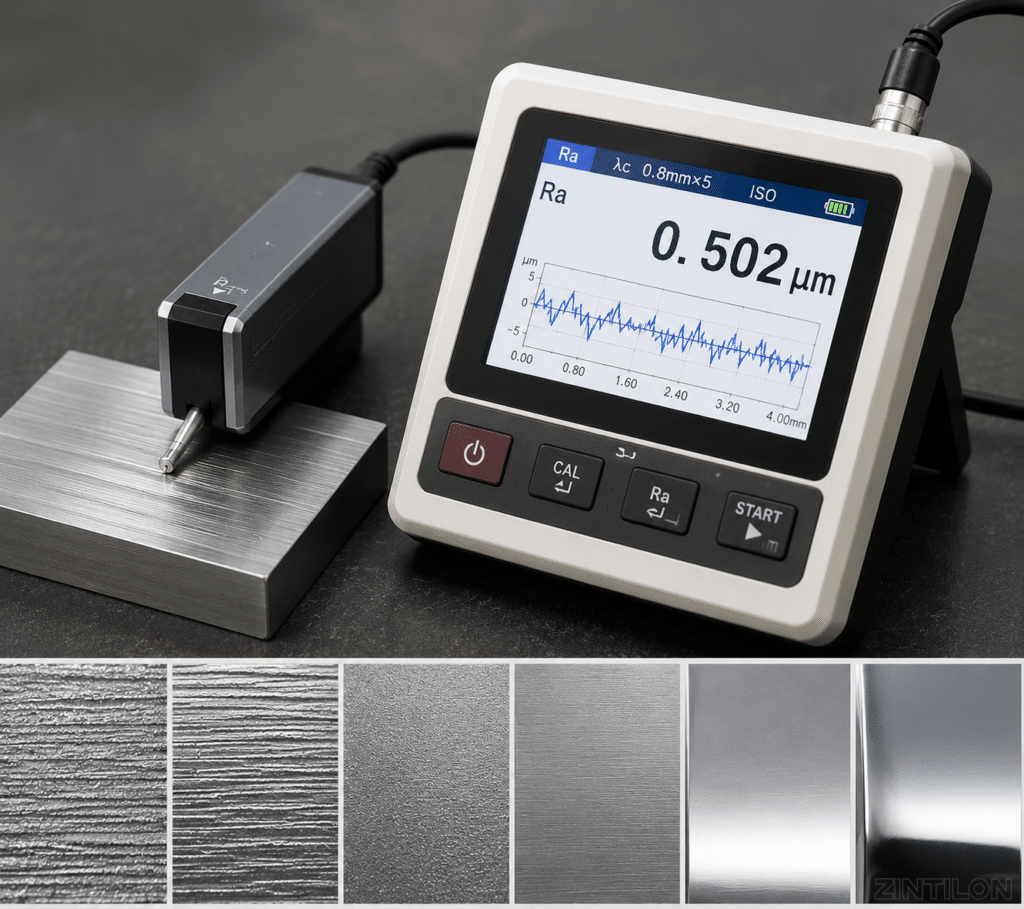
O resultado pode variar dependendo das condições de medição, incluindo:
- Direção de medição
- Posição de medição
- Comprimento de corte
- Duração da avaliação
- Configurações de filtragem
- Limpeza de superfície
- calibragem
- Configuração do operador
- Marcas ou sulcos de usinagem direcionais
A direção da medição é especialmente importante. Medir transversalmente às marcas da ferramenta pode produzir um resultado diferente de medir na direção do percurso da ferramenta. Se a rugosidade for crítica, o desenho ou o plano de inspeção deve definir onde e como a medição será feita.
Medição por contato versus medição sem contato
A medição por contato é comum para muitas peças usinadas. Métodos ópticos sem contato podem ser usados quando uma ponta de contato não é adequada, como em superfícies delicadas, pequenas ou complexas. A medição óptica também pode ser afetada pela refletividade, condição da superfície e configurações do equipamento.
| método de medição | Como Funciona | Uso típico |
|---|---|---|
| Testador de caneta de contato | Uma ponta de prova traça o perfil da superfície. | Superfícies usinadas comuns |
| Medição óptica | Utiliza digitalização ou geração de imagens sem contato. | Superfícies delicadas, pequenas ou complexas, quando adequadas. |
| Inspeção visual | Verifica a aparência, não a rugosidade precisa. | apenas exame cosmético |
A inspeção visual não deve substituir a medição quando um desenho especificar Ra, Rz ou outro parâmetro de rugosidade controlada.
Como especificar a rugosidade da superfície em desenhos de engenharia
Uma boa especificação de rugosidade ajuda o fabricante a escolher o processo correto e auxilia o inspetor a verificar o resultado.
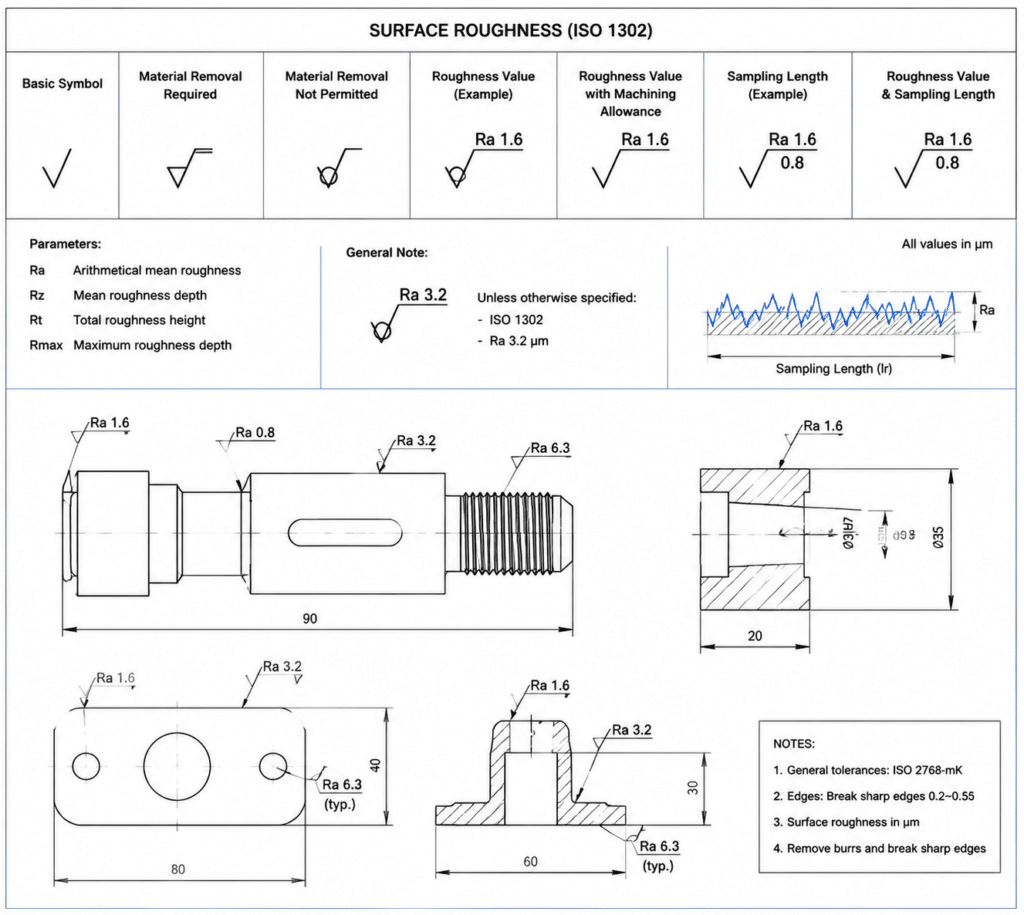
Uma chamada clara deve incluir:
- Parâmetro de rugosidade, como Ra ou Rz
- Valor e unidade necessários
- superfície ou característica exata
- É permitido o pós-processamento?
- Seja a exigência funcional ou estética.
- Quaisquer condições especiais de inspeção, se necessário.
Evite termos vagos quando a superfície afetar o desempenho.
| Requisito insuficiente | Por que isso não está claro? | Melhor Requisito |
|---|---|---|
| Superfície lisa | Não mensurável | Ra 1.6 µm máx. na face de vedação indicada |
| Bom acabamento | Subjetivo | Defina o processo de acabamento, o padrão visual e a superfície alvo. |
| Polir todas as superfícies | Pode acarretar custos desnecessários. | Polir apenas as superfícies cosméticas marcadas; proteger as dimensões críticas. |
| Acabamento de usinagem fina | Muito vago para inspeção. | Especifique o valor de Ra/Rz, a unidade e a superfície alvo. |
Para superfícies cosméticas, o Ra pode não ser suficiente. O designer também pode precisar definir o método de acabamento, a direção da textura, as marcas de ferramenta aceitáveis, a expectativa de cor ou a necessidade de amostra visual.
Para superfícies funcionais, o desenho deve identificar a superfície alvo e especificar o parâmetro que suporta a função.
O que fornecer ao solicitar um orçamento
A avaliação de um requisito de rugosidade é mais fácil quando a solicitação de cotação inclui contexto técnico suficiente.
| SITE | Por que isso ajuda |
|---|---|
| Desenho 2D | Exibe as especificações de rugosidade, tolerâncias e requisitos de inspeção. |
| Modelo 3D | Auxilia na avaliação da geometria, do acesso e da estratégia de usinagem. |
| Material | Afeta a usinabilidade, as marcas de ferramentas, o acabamento e o comportamento final da superfície. |
| Superfície alvo | Evita o controle desnecessário em áreas não críticas. |
| Ra, Rz ou outro parâmetro | Define como a superfície deve ser avaliada. |
| Unidade e valor | Reduz a ambiguidade entre os requisitos métricos e imperiais. |
| Requisito de acabamento de superfície | Esclarece os processos de polimento, jateamento, anodização, revestimento ou outros tratamentos. |
| Finalidade funcional ou estética | Auxilia na seleção do processo e da abordagem de inspeção. |
| Requisito de inspeção | Alinha o método de medição com as expectativas de relatório. |
Com essas informações, o fornecedor pode precificar as superfícies adequadas em vez de presumir que o acabamento mais preciso se aplica a todos os lugares.
Como escolher a rugosidade superficial adequada para peças usinadas
O valor correto de rugosidade depende da função da superfície.
Antes de especificar Ra ou Rz, pergunte:
- A superfície serve para vedar, deslizar, suportar carga, posicionar outra peça ou afetar a aparência?
- A superfície é funcional, estética ou não crítica?
- A usinagem CNC é suficiente ou é necessário acabamento?
- Será aplicado algum tipo de revestimento, anodização, polimento ou jateamento após a usinagem?
- A exigência de rugosidade pode afetar a tolerância, a condição da borda ou a planicidade?
- A superfície necessita de documentação de inspeção?
| Tipo de superfície | Decisão de rugosidade | Consideração de custo ou qualidade |
|---|---|---|
| Superfície de vedação | Pode ser necessário controlar Ra e possivelmente Rz | O controle inadequado pode aumentar o risco de vazamentos. |
| Superfície deslizante | Considere o atrito, a lubrificação e o desgaste. | Uma superfície muito áspera ou muito lisa pode causar problemas, dependendo do projeto. |
| Exterior cosmético | Foque em uma aparência consistente. | O método de acabamento e o padrão visual podem ser mais importantes do que apenas um baixo índice de rugosidade (Ra). |
| Superfície interna não crítica | O acabamento usinado padrão pode ser suficiente. | Especificações excessivas aumentam o custo sem adicionar funcionalidade. |
| Superfície revestida ou anodizada | Considere o pré-acabamento e o acabamento final juntos. | As marcas de usinagem podem ficar visíveis mesmo após o tratamento final. |
| Superfície protótipo | Combine com o objetivo do teste | Evite acabamentos de nível de produção, a menos que sejam necessários para testes. |
Uma rugosidade mais acentuada deve ser usada onde reduzir o risco funcional ou estético. Ela não deve ser copiada para todo o desenho sem antes revisar cada superfície.
Como a rugosidade da superfície afeta o custo, o prazo de entrega e a qualidade.
Um valor de Ra mais baixo geralmente exige maior controle do processo. Dependendo da peça, pode ser necessário um corte mais lento, refinamento da trajetória da ferramenta, acabamento secundário ou inspeção adicional.
Requisitos de rugosidade mais rigorosos podem afetar:
- tempo de usinagem
- Desgaste da ferramenta
- Controle de configuração
- Custo de acabamento
- Carga de trabalho de inspeção
- Risco de retrabalho
- Planejamento de produção
Subestimar a rugosidade pode causar problemas de qualidade. Uma superfície de vedação pode apresentar vazamentos. Uma superfície deslizante pode sofrer desgaste prematuro. Uma superfície com acabamento estético pode apresentar marcas de ferramentas após a anodização. Uma peça revestida pode apresentar aparência inconsistente.
Especificar a rugosidade em excesso cria um risco diferente. Uma superfície não crítica pode se tornar mais cara para usinar e inspecionar sem melhorar o desempenho da peça.
A melhor especificação não é a superfície mais lisa. É a condição da superfície que suporta a função com a menor complexidade de fabricação desnecessária.
Cenários práticos de aplicação
Superfície de vedação em uma carcaça usinada por CNC
Uma carcaça usinada pode incluir uma superfície de vedação onde a rugosidade afeta o contato e o risco de vazamento. Uma descrição como "superfície lisa" não é precisa o suficiente para essa característica.
Uma abordagem melhor é identificar a face de vedação no desenho e especificar o parâmetro de rugosidade, o valor e a unidade. Se o comportamento pico a vale for importante, o engenheiro pode precisar considerar o Rz ou requisitos de inspeção adicionais, em vez de confiar apenas no Ra.
Tampa cosmética de alumínio com anodização
Para uma cobertura de alumínio visível, a aparência final depende de mais do que apenas usinagem. Marcas de ferramentas, direção do polimento, textura da jateamento, pré-tratamento e anodização podem afetar o resultado final.
O projetista deve identificar quais superfícies são de natureza estética, se marcas de usinagem visíveis são aceitáveis e qual processo de acabamento é esperado. Se a consistência da aparência for fundamental, uma amostra visual ou um padrão de acabamento podem ser mais úteis do que apenas um valor de rugosidade.
Superfície deslizante ou de contato
Para uma superfície deslizante, um valor de Ra menor não é automaticamente a melhor escolha. A superfície deve ser compatível com o material de contato, as condições de lubrificação, a carga e o comportamento de desgaste esperado.
O desenho deve identificar a superfície funcional e especificar o parâmetro de rugosidade necessário. A equipe de produção também pode precisar revisar o material, a geometria e o acesso à usinagem antes de confirmar o processo.
Como a Zintilon atende às necessidades de usinagem CNC e acabamento de superfícies
Os requisitos de rugosidade superficial são mais fáceis de gerenciar antes da produção do que depois que a usinagem já começou.
Para peças usinadas com requisitos específicos de acabamento superficial, a Zintilon pode analisar desenhos, materiais, tolerâncias, superfícies críticas e expectativas de acabamento para ajudar a avaliar uma abordagem de fabricação prática.
Esta avaliação pode incluir usinagem CNC Estratégia, considerações sobre acabamento superficial e comunicação sobre quais superfícies exigem maior controle. Para protótipos, produção em pequenos lotes ou peças com requisitos funcionais de superfície, uma análise prévia pode reduzir a incerteza em orçamentos, planejamento de produção e inspeção.
Saiba mais sobre os serviços de usinagem CNC da Zintilon ou compartilhe os detalhes do seu projeto através da página de solicitação de orçamento.
Perguntas frequentes sobre rugosidade superficial
A rugosidade da superfície é o mesmo que o acabamento da superfície?
Não. A rugosidade superficial é uma parte mensurável da condição da superfície. O acabamento superficial é um conceito mais amplo e pode incluir marcas de usinagem, aparência, polimento, jateamento, anodização, revestimento ou outros resultados de pós-processamento.
O que significa Ra em rugosidade superficial?
Ra significa rugosidade média. Descreve o desvio médio do perfil de uma superfície em relação a uma linha média. O Ra é comum porque é fácil de especificar e comparar, mas não descreve todos os picos e vales de uma superfície.
Qual é a diferença entre Ra e Rz?
Ra descreve a rugosidade média. Rz fornece mais informações sobre o comportamento de picos e vales. Ra pode ser suficiente para muitas superfícies em geral, enquanto Rz pode ser útil para superfícies de vedação, deslizamento, desgaste ou outras superfícies funcionais onde picos e vales locais são importantes.
Como você mede a rugosidade da superfície?
A rugosidade superficial é geralmente medida com um rugosímetro de contato ou por um método óptico sem contato. A direção da medição, o comprimento de corte, o comprimento de avaliação, a calibração, a filtragem e a condição da superfície podem afetar o resultado.
Um valor de Ra mais baixo é sempre melhor?
Não. Um valor de Ra menor pode aumentar o tempo de usinagem, o custo de acabamento, os requisitos de inspeção e o prazo de entrega. O valor de rugosidade ideal deve ser compatível com a função da peça e o método de acabamento.
O que deve ser incluído em uma solicitação de cotação (RQ) para requisitos de rugosidade superficial?
Inclua o desenho, as superfícies alvo, o valor de Ra ou Rz, a unidade de medida, o material, os requisitos de acabamento superficial e quaisquer expectativas de inspeção. Isso ajuda o fornecedor a analisar as superfícies corretas, em vez de tratar a peça inteira como se tivesse um acabamento extremamente preciso.
Precisa de uma análise de rugosidade superficial para uma peça usinada?
Para peças usinadas com rugosidade superficial ou requisitos de acabamento definidos, envie Zintilon Inclua seu desenho, informações sobre o material, tolerâncias e acabamento superficial para uma revisão de fabricação antes da produção.
Ótimo, Juntos