ZTL TECH heet nu Zintilon. We hebben onze naam en logo geüpdatet voor een frisse start. Nu controleren

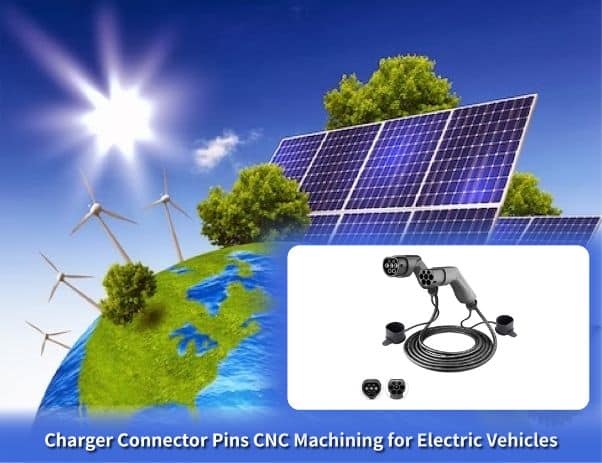
CNC-bewerking van laderconnectorpennen voor elektrische voertuigen

Laderconnectorpennen zijn uiterst nauwkeurig bewerkte elektrische contacten die zorgen voor robuuste signaalcommunicatie, hoge stroomsterkteoverdracht en thermische stabiliteit in contact en contactweerstand. Zintilon's expertise omvat CNC-bewerking van laderconnectorpennen met Zwitsers draaien en vervolgens meerassig frezen om een ​​AC-laadsysteem van niveau II te bereiken dat operationeel is met 3.3 en 22 kilowatt, DC-snelladen met 50 en 350 kilowatt, en geavanceerde dimensionale en elektrische geleidbaarheid. Zintilon biedt bewerking van laderconnectorpennen aan, evenals splitsen, CNC-frezen en complexe meerassige laadconnectorpennen. Precisie Zwitsers draaien, CNC-frezen en verzilveren vergemakkelijken contactbewerking voor complexe geometrieën en precisie.
  • Bewerking voor complexe pengeometrieën en contactoppervlaknauwkeurigheid
  • Nauwe toleranties tot ±0.002 inch
  • Precisie Zwitsers draaien, CNC frezen & verzilveren
  • Ondersteuning voor rapid prototyping en grootschalige productie
  • ISO 9001-gecertificeerde automobielproductie

Vertrouwd door 15,000+ bedrijven

Waarom halfgeleiderbedrijven
Kies Zintilon

prductivity

Verhoogde Productiviteit

Ingenieurs besparen tijd doordat ze niet te maken krijgen met onvolgroeide toeleveringsketens of een tekort aan personeel in de toeleveringsketen binnen hun bedrijf. Ze krijgen onderdelen sneller geleverd.

10x

10x nauwere toleranties

Zintilon kan onderdelen bewerken met toleranties die zo nauw zijn als +/- 0.0001 inch. Dit is 10x nauwkeuriger dan andere toonaangevende bedrijven.

world

Kwaliteit van wereldklasse

Zintilon levert medische onderdelen voor toonaangevende lucht- en ruimtevaartbedrijven, waarvan de naleving van de ISO9001-kwaliteitsnorm door een gecertificeerde registrator is geverifieerd.

Van prototype tot massaproductie

Ontwikkel functionele prototypes om de elektrische prestaties en mechanische duurzaamheid te testen. Test de mechanische en structurele weerstand tegen vervorming, inbrengkracht en afmetingen voordat u met de volledige productie begint.

Prototype lader connector pinnen

Het bouwen en onderzoeken van prototypeconnectorpennen op elektrische en mechanische duurzaamheid helpt bij het identificeren van ontwerpfouten en draagt ​​bij aan een naadloze overgang naar de volledige productie in de automobielindustrie.

Sleutelpunten:

  • Snelle prototyping met hoge precisie

  • Nauwe toleranties (±0.002 inch)

  • Testontwerp, geleidbaarheid en betrouwbaarheid van de koppeling in een vroeg stadium


3 Axis CNC Machined Stainless Steel Passivation

EVT – Technische validatietest

Het bouwen en onderzoeken van prototypeconnectorpennen op elektrische en mechanische duurzaamheid helpt bij het identificeren van ontwerpfouten en draagt ​​bij aan een naadloze overgang naar volledige productie in de automobielindustrie.

Sleutelpunten:

  • Valideer prototypefunctionaliteit

  • Snelle ontwerpiteraties

  • Zorg voor productiegereedheid


Anodized Aluminum 1024x536

DVT – Ontwerpvalidatietest

Beoordeel de elektrische prestaties en de fysieke structuur van connectorpennen om een ​​optimale stroomgeleiding en ontwerpnauwkeurigheid te garanderen voordat u overgaat tot massaproductie op meerdere materialen.

Sleutelpunten:

  • Bevestig de ontwerpintegriteit en contactweerstand

  • Test meerdere materialen en configuraties

  • Zorg voor productieklare prestaties


design aluminium

PVT – Productievalidatietest

Identificeer mogelijke productie-uitdagingen om de productie van oplaadconnectorpinnen te stroomlijnen en zo betrouwbaarheid en efficiëntie te garanderen vóór de volledige productie van de pinnen om de productie te maximaliseren.

Sleutelpunten:

  • Test de grootschalige productiecapaciteit

  • Procesproblemen vroegtijdig detecteren en oplossen

  • Zorg voor een consistente onderdeelkwaliteit


finishes

Massaproductie

Elke fabrikant van elektrische voertuigen en de bijbehorende leverancier van laadinfrastructuur verwacht dat de laadpunten op tijd en met betrouwbare laadprestaties worden opgeladen. De pinnen worden met precisie en snelheid afgewerkt en de massaproductie van de connectorpinnen voor elektrische laadstations verloopt soepel.

Sleutelpunten:

  • Consistente productie in grote volumes

  • Precisiebewerking voor optimale elektrische geleiding

  • Snelle doorlooptijd met strikte kwaliteitscontrole


production

Vereenvoudigde sourcing voor
Robotica-industrie

Onze mogelijkheden voor de productie van onderdelen voor de robotica-industrie zijn geverifieerd door veel beursgenoteerde bedrijven. Wij bieden een verscheidenheid aan productieprocessen en oppervlaktebehandelingen voor robotica-onderdelen, waaronder titaniumlegeringen en aluminiumlegeringen.

Ontdek andere halfgeleidercomponenten

Bekijk ons ​​complete aanbod van CNC-gefreesde halfgeleidercomponenten, ontworpen voor duurzaamheid en uiterst nauwkeurige toleranties. Van precisiegereedschappen en bevestigingsonderdelen tot vacuümkamers en waferhandlingsystemen: wij leveren oplossingen op maat voor geavanceerde halfgeleiderproductie.

Bewerkingsmogelijkheden voor EV-laderconnectorpennen

Behoud waardetoevoegende consistentie en nauwkeurigheid in de bewerking om de elektrische geleidbaarheid te maximaliseren voor het bewerken van laderconnectorpennen. Reageer op klantverzoeken en verwacht een snelle doorlooptijd voor bestellingen, terwijl u de kwaliteitsnormen strikt in de gaten houdt. Met strategische plaatsing van geavanceerde Cardi-machines, specifiek voor laderconnectorpennen voor elektrische voertuigen, CNC-bewerking en CAD-bewerking worden de industrienormen voor CAD-bewerking van elektrische voertuigen getemperd door uw voorgangers om een ​​all-in-board bewerkingsservice te bieden. Van all-in-board bewerking van hoogstroom-voedingspennen tot laagstroom-signaalpennen, gesegmenteerde pennen tot temperatuurgevoelige pennen, en contourkoppeling met elektrisch circuitgestuurde contactpennen, alles met passieve geleidbaarheid, corrosiebestendigheid en mechanische sterkte om de ontlading te kwalificeren ten opzichte van de stroomsterkte.
milling

CNC Machining

sheet metal

Sheet Metal Fabrication

casting

Metaal gieten

LUCHT- EN RUIMTEVAART
Materialen en afwerkingen

Materialen
Wij bieden een breed scala aan materialen, waaronder metalen, kunststoffen en composieten.
Finishes
Wij bieden superieure oppervlakteafwerkingen die de duurzaamheid en esthetiek van onderdelen verbeteren voor toepassingen die gladde of gestructureerde oppervlakken vereisen.

Specialistische industrieën

U kunt dit benadrukken in de tekeningen of met de verkoopafdeling communiceren.

Materialen voor laderconnectorpennen

Onze CNC-machinewerkplaats bewerkt laderconnectorpennen voor elektrische voertuigen met behulp van verschillende materialen. We hebben meer dan 15 koperlegeringen en contactmaterialen. We bieden snel ontwerp en nauwkeurige productie voor elektrische contacten die voldoen aan de automobiellaadnormen SAE J1772, IEC 62196 en GB/T.
Aluminum Image

Hoge bewerkbaarheid en ductiliteit. Aluminiumlegeringen hebben een goede sterkte-gewichtsverhouding, hoge thermische en elektrische geleidbaarheid, lage dichtheid en natuurlijke corrosiebestendigheid.
Prijs
$$$
Levertijd
<7 dagen
Toleranties
Tot ±0.003 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Stainless steel Image

Roestvaststalen legeringen hebben een hoge sterkte, ductiliteit, slijtage en corrosieweerstand. Ze kunnen gemakkelijk worden gelast, machinaal bewerkt en gepolijst. De hardheid en de kosten van roestvrij staal zijn hoger dan die van aluminiumlegering.

Prijs
$$$
Levertijd
<7 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Titanium Image

Titanium is een geavanceerd materiaal met uitstekende corrosieweerstand, biocompatibiliteit en sterkte-gewichtseigenschappen. Deze unieke reeks eigenschappen maakt het een ideale keuze voor veel van de technische uitdagingen waarmee de medische, energie-, chemische verwerkings- en lucht- en ruimtevaartindustrie te maken heeft.

Prijs
$ $ $
Levertijd
<10 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Steel Image

Staal is een sterke, veelzijdige en duurzame legering van ijzer en koolstof. Staal is sterk en duurzaam. Hoge treksterkte, corrosiebestendigheid, hitte- en brandwerendheid, gemakkelijk te vormen en te vormen. De toepassingen variëren van bouwmaterialen en structurele componenten tot auto- en ruimtevaartcomponenten.

Prijs
$$$$$
Levertijd
<10 dagen
Toleranties
Tot ±0.001 mm (frezen)
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Bronze Image

Zeer goed bestand tegen zeewatercorrosie. De mechanische eigenschappen van het materiaal zijn inferieur aan die van veel andere bewerkbare metalen, waardoor het het beste is voor componenten met lage spanning die zijn geproduceerd door CNC-bewerking.

Prijs
$$$$$
Levertijd
<10 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Copper Image

Er zijn maar weinig metalen die de elektrische geleidbaarheid hebben die koper heeft als het gaat om CNC-freesmaterialen. De hoge corrosieweerstand van het materiaal helpt roest te voorkomen, en de thermische geleidbaarheidskenmerken vergemakkelijken de vormgeving van CNC-bewerkingen.

Prijs
$ $ $
Levertijd
<10 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Brass Image

Messing is mechanisch sterker en de metaaleigenschappen met lagere wrijving maken het CNC-bewerking van messing ideaal voor mechanische toepassingen die ook corrosiebestendigheid vereisen, zoals die voorkomen in de maritieme industrie.

Prijs
$ $ $
Levertijd
<10 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Zinc Image

Zink is bij kamertemperatuur een enigszins bros metaal en ziet er glanzend grijs uit als de oxidatie wordt verwijderd.

Prijs
$$$$$
Levertijd
<10 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Iron Image

IJzer is een onmisbaar metaal in de industriële sector. IJzer is gelegeerd met een kleine hoeveelheid koolstofstaal, dat na magnetisatie niet gemakkelijk wordt gedemagnetiseerd en een uitstekend hard magnetisch materiaal is, evenals een belangrijk industrieel materiaal, en ook wordt gebruikt als de belangrijkste grondstof voor kunstmatig magnetisme.
Prijs
$$$$$
Levertijd
<10 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Magnesium Image

Vanwege de lage mechanische sterkte van puur magnesium worden voornamelijk magnesiumlegeringen gebruikt. Magnesiumlegering heeft een lage dichtheid maar een hoge sterkte en goede stijfheid. Goede taaiheid en sterke schokabsorptie. Lage warmtecapaciteit, hoge stollingssnelheid en goede spuitgietprestaties.

Prijs
$$$$
Levertijd
<7 dagen
Toleranties
Tot ±0.005 mm
Maximale onderdeelgrootte
3000 * * 2200 1100 mm
Minimale onderdeelgrootte
2 * * 2 2 mm
Laten we samen iets geweldigs bouwen

Veelgestelde vragen: Laderconnectorpennen voor elektrische voertuigtoepassingen

De pennen van de opladerconnector zijn bewerkte elektrische contactpunten die stroomoverdracht mogelijk maken tijdens Level 1 AC-laden met 120 volt en 12-16 ampère (1.4-1.9 kW), Level 2 AC-laden met 208-240 volt en 16-80 ampère (3.3-22 kW) en tijdens DC-snelladen met 50-350 kW (200-1000 volt DC en 125-500 ampère).
Hoogstroompennen met een diameter van 8 tot 16 millimeter en een lengte van 40 tot 80 millimeter, met een continue stroom van 125 tot 500 ampère en een contactweerstand van 0.5 milliohm. Deze pennen garanderen een spanningsval van maximaal 0.5 volt en een temperatuurstijging van maximaal 50 °C. Actieve signaal- en communicatiepennen met een diameter van 2 tot 4 millimeter verzenden stuursignalen van 1 kilohertz PWM bij ±12 volt en CAN-buscommunicatie van 250 tot 500 kilobit per seconde, die worden gebruikt voor laadregeling en handshaking tussen voertuig en lader. Temperatuursensorpennen met ingebouwde thermokoppels of thermistoren bewaken contacttemperaturen van 20 °C tot 90 °C tijdens thermisch beheer. Aardingspennen met een diameter van 0 tot 14 millimeter zorgen voor een aardverbinding met het chassis en een weerstand voor elektrische veiligheid met een aardingspenweerstand van minder dan 0.1 ohm. Aangepaste configuraties zoals vloeistofgekoelde pinnen met interne koelkanalen van 2 tot 4 millimeter voor ultrasnel laden met een vermogen van meer dan 350 kilowatt. Hoogspannings-DC-pinnen voor 800-volt laadsystemen met 400 tot 500 ampère, en gecombineerde AC/DC-pinnen voor universele laadconnectoren die voldoen aan zowel de CCS Combined Charging System- als de CHAdeMO-normen.

De pinnen van de laderconnector zijn gemaakt van C18200-koperlegering, voornamelijk vanwege de IACS-geleidbaarheid van 85 tot 90 procent, de stroomdoorvoercapaciteit van 49 tot 52 Mho per meter (125 tot 250 ampère), de temperatuurstijging van 30 tot 50 °C boven de omgevingstemperatuur en de hoge thermische geleidbaarheid van koper (320 tot 345 watt per meter Kelvin). De C18200-koperlegering produceert ook een dissipatieve verhitting van 15 tot 75 watt per kopercontact tijdens gebruik met hoge stroomsterktes. Koper heeft ook een hoge vloeigrens van 380 tot 521 megapascal na precipitatieharding. De C18200-koperlegering is ook uitstekend bewerkbaar voor precisiegedraaide koperen contactoppervlakken en heeft een uitstekende oppervlakteafwerking (Ra 0.4 tot 0.8 micron). Koper behoudt ook zijn maatvastheid gedurende 10,00 tot 50,000 invoeg- en verwijdercycli.
Berylliumkoper C17200 werkt het beste tijdens het warmtehardingsproces en heeft een vloeigrens van 1030 tot 1310 megapascal met veerkrachtbehoud. Dit maakt contactnormaalkrachten van 10 tot 40 newton mogelijk, terwijl de contactdruk van 5 tot 20 megapascal gedurende de gehele levensduur behouden blijft. Deze legering heeft een uitstekende vermoeiingsweerstand en is bestand tegen 100,000 tot 500,000 insteekcycli zonder prestatieverlies. Het heeft een elektrische geleidbaarheid van 22 tot 28 procent (IACS), waardoor het geschikt is voor toepassingen met lage signaal- en sensorstromen van 1 tot 5 ampère en corrosiebestendig is in automobielomgevingen met temperatuurschommelingen van -40 °C tot +85 °C. C36000-messing is automatenmessing en biedt de hoogste betrouwbaarheid bij C36000-bewerking, met een verwerkingssnelheid van 200 tot 400 onderdelen per uur bij Zwitserse draaibewerkingen. Dit C36000-messing heeft ook een elektrische geleidbaarheid van 28 IACS, wat zorgt voor signaalcontact en secundair contact. Het heeft ook een uitstekende corrosiebestendigheid dankzij een samenstelling die bestand is tegen ontzinking en is kostenefficiënt te produceren voor de productie van grote aantallen van meer dan 100,000 pennen per jaar. Dit verbetert, afgezien van auto-onderdelen waarvoor C36000-messing wordt gebruikt, de algehele efficiëntie van veel machines.

Zwitserse CNC-draaimachines worden gebruikt om cilindrische penlichamen te maken die nauwkeurig op de diameter worden afgesteld. Met geleidebusondersteuning om doorbuiging te minimaliseren. Voor kleine penlichamen, van 2 tot 16 millimeter. De contactvlakken worden afgewerkt met een ruwheid van 0.4 tot 0.8 micron door middel van sneldraaien met 3000 tot 6000 tpm en snijsnelheden van 150 tot 300 meter per minuut. Ook complexe geometrieën, waaronder ondersnijdingen, groeven en retentie-elementen, worden verwerkt met een axiale positienauwkeurigheid over penlengtes van 30 tot 100 millimeter. Meerassig CNC-frezen creëert vlakke contactoppervlakken met een vlakheid binnen 0.001 inch om goede elektrische contacten te garanderen, van 5 tot 25 vierkante millimeter, spiebanen en antirotatie-elementen met een maatnauwkeurigheid van ± 0,005 inch, en gespecialiseerde tulpvormige veercontacten met meerdere contactpunten. Met centerloos slijpen worden kritische pasmaten van 6 tot 14 millimeter en een diametercontrole binnen ±0,001 inch bereikt en een oppervlakteafwerking van Ra van 0.2 tot 0.4 micron voor inbrengen met een druk van 30 tot 80 Newton, wat voldoet aan de normen voor soepel inbrengen van SAE J1772 en IEC 62196. Met draadrollen worden montagedraden van M4 tot M10 geproduceerd met klasse 6g-draden en oppervlakteharding, wat de vermoeiingssterkte met 30 tot 50% verhoogt in vergelijking met gesneden draden.
Galvaniseren kan een zilverlaag van 3 tot 10 micron dik en een nikkelen onderlaag van 1.5 tot 3 micron dik aanbrengen. Dit verlaagt de contactweerstand tot 0.1 tot 0.3 milliohm en beschermt tegen corrosie. We kunnen ook vergulden met een dikte van 0.5 tot 2.5 micron over nikkel voor hoogwaardige toepassingen waarbij een contactweerstand van minder dan 0.05 milliohm en 10,000 tot 100,000 insteekcycli vereist is.

We bereiken een contactdiametertolerantie van ±0.002 inch voor kritische pasmaten van 6 tot 14 millimeter voor een optimale retentiekracht van 50 tot 150 newton en een invoegkracht van 30 tot 80 newton volgens de SAE J1772-vereisten, een vlakheid van het contactoppervlak van 0.001 inch voor een gebied van 5 tot 20 vierkante millimeter voor het elektrische contactgebied met de nadruk op het minimaliseren van contactweerstandshotspots, een totale lengtetolerantie van ±0.005 inch voor pennen van 40 tot 100 millimeter om een ​​ingrijpdiepte van 15 tot 35 millimeter te garanderen, een concentriciteit van 0.003 inch van de contactdiameter ten opzichte van de middellijn van de montagedraad, een loodrechtheid van 0.002 inch van het contactvlak ten opzichte van de penas, een oppervlakteafwerking van Ra 0.4 tot 0.8 micron op de elektrische contactoppervlakken om microvonkvorming tijdens de maak-breekcyclus te minimaliseren en een stabiele contactweerstand van 0.1 tot 0.5 milliohm voor 10,000 tot 50,000 steekcycli en draadafmetingen die voldoen aan ISO 965-1 tolerantieklasse 6g voor M4 tot M10 draad met een koppelbehoud van 2 tot 8 Newtonmeter voor klemverbindingen.

Ja, wij bieden rapid prototyping om de pasvorm te verifiëren en de assemblage te testen, met CAD-naar-onderdeel-mogelijkheden op dezelfde dag voor kritieke projecten. Voor aangepaste automatiseringscellen en onderzoeksplatforms produceren we kleine aantallen van 20 tot 500 beugels. Voor gestandaardiseerde robotmodellen produceren we grote aantallen van duizenden tot tienduizenden beugels per jaar, inclusief volledige maatvoeringscontrole, vlakheidscontrole en materiaalcertificering.

Ja, al onze pinnen voor laadconnectoren worden geproduceerd volgens de IATF 16949:2016-normen voor kwaliteitsmanagement in de automobielindustrie, met documentatie over het goedkeuringsproces van productieonderdelen en statistische procescontrole. Deze documentatie zorgt ervoor dat we de precisie en de elektrische functies van de pinnen in de loop van de tijd op een zinvolle manier volgen. De pinnen zijn bovendien compatibel met de SAE J1772 Type 1 Noord-Amerikaanse AC-laadconnector en de bijbehorende normen: we voldoen aan de specificaties dat de pinnen een contactweerstand moeten hebben van 0.5 milliohm, de insteekkracht tussen 30 en 80 Newton moet liggen en de thermische normen moeten gelden voor nominale stroomsterktes van 16 tot 80 ampère. Bovendien voldoen de pinnen ook aan de normen IEC 62196 Type 2, GB/T 20234 en UL 2251, evenals aan de ISO 17409-norm die alle aspecten van elektrische veiligheid voor elektrische voertuigen omvat.
We beschikken over registraties van alle stappen in het productieproces, zoals de certificering van het materiaal, waarbij de samenstelling van de koperlegering wordt bijgehouden, en de elektrische geleidbaarheidswaarden die variëren van 20 tot 90 procent IACS. Er zijn ook dimensionale inspectierapporten, inclusief een meetonzekerheidsanalyse met behulp van optische comparatoren en coördinatenmeetmachines, en de certificering van de plaatdikte met röntgenfluorescentie of destructieve dwarsdoorsnedeanalyse. De registraties omvatten ook de elektrische tests met contactweerstandsmetingen voor verschillende stroomsterktes van 10 tot 250 ampère, en de mechanische tests waarbij de insteek- en uittrekkrachten, retentiesterkte en duurzaamheid werden gevalideerd gedurende 10,000 tot 50,000 steekcycli. Dit garandeert dat de lader 8 tot 15 jaar meegaat tijdens de levensduur van het voertuig.

Wij bieden uitgebreide afwerkingsoplossingen, afgestemd op de eisen van de lucht- en ruimtevaart:
Anodiseren (Type II en Type III)
Passivering voor corrosiebestendigheid
Precisiepolijsten voor aerodynamische oppervlakken
Op maat gemaakte beschermende coatings en thermische barrières

Voor pinnen van laadconnectoren met standaardontwerpen voor SAE J1772 Type 1 of IEC 62196 Type 2 connectoren, bedraagt ​​de levertijd 3 tot 5 weken. Dit omvat ook de tijd voor het verkrijgen van de koperlegering, het uitvoeren van het Zwitserse draaiwerk, het verzilveren van de pinnen en de kwaliteitscontrole voor productiegroottes variërend van 5,000 tot 25,000 pinnen. Aangepaste ontwerpen voor pinnen die speciaal zijn ontworpen voor gepatenteerde laadconnectoren of toepassingen met ultrahoge stroomsterktes van meer dan 350 ampère, duren langer, namelijk 6 tot 10 weken, afhankelijk van het materiaal, de plating en de validatietests. Dit omvat het testen van de draagstroom, thermische beeldanalyse en andere criteria die de benodigde levertijd bepalen.
Heeft u snelle prototypes nodig voor de ontwikkeling van connectoren? Wij kunnen deze leveren, gefreesd uit een standaard koperlegering. Na het aanbrengen van de basisplating voor vroege elektrische tests en mechanische validatie, hebben we binnen ongeveer 7 tot 12 werkdagen prototypes voor u klaar. Voor grootschalige productieorders, die meer dan 100,000 pinnen per jaar bedragen, hebben we 8 tot 14 weken nodig voor de eerste installatie. Dit omvat het optimaliseren van het Zwitserse draaiprogramma voor cyclustijden van 20 tot 40 seconden, het creëren van geautomatiseerde platinglijnen met een capaciteit van 10,000 tot 50,000 pinnen per dag, en het installeren van geautomatiseerde elektrische tests om de contactweerstand op alle pinnen te verifiëren. Wij zorgen ervoor dat de goedkeuring van het productieonderdeel het gestempelde validatierapport over afmetingen, elektrische en mechanische onderdelen omvat, plus de geïntegreerde gefaseerde levering, afgestemd op de connectorassemblage en de voertuigproductie.

Ja, wij ontwerpen ultrahoge stroompennen voor megawatt-laadsystemen MCS boven 500 kilowatt met 16 tot 20 millimeter 500 tot 1000 ampère DC 800 tot 1500 volt batterijsystemen met vloeistofkoeling pennen kanaal 3 tot 5 millimeter, hoogspanningspennen voor 800-1000 volt batterijen met meer 8 tot 12 millimeter kruip- en spelingafstanden, en temperatuurgevoelige geïntegreerde pennen die ook vermogenscontact combineren en zijn ingebed met een thermokoppel of PT100 RTD die contacttemperaturen meet van 20 °C tot 120 °C met een nauwkeurigheid van ± 2 °C, voor thermisch beheer, modulaire penassemblages met ter plaatse vervangbare contactpunten om versleten componenten van contacten te onderhouden en te vervangen, wat de levenscycluskosten verlaagt met 30-50%, ook speciaal geconfigureerde gevorkte contactpennen met dubbele veerbalken die een lage weerstand geven van 0.1 tot 0.3 milliohm die Meer dan 50,000 tot 100,000 steekcycli, hermafrodiete pinnen voor laadconnectoren, uitlijnpinnen voor mechanische geleiding en elektrische aarding voor inductieve laadsystemen van 3.7 tot 22 kilowatt, en robuuste pinnen voor bedrijfsvoertuigen, bussen en vrachtwagens met 150 tot 500 kilowatt. Verhoogde mechanische duurzaamheid, bestand tegen 100,000 tot 250,000 cycli gedurende een levensduur van 10-15 jaar.
Voor aangepaste ontwerpen maken spanningsprocedures gebruik van eindige-elementenanalyse (FEM) om de mechanische spanningsverdeling te bevestigen via inbrengkrachten tussen 50 en 100 Newton en retentiebelastingen tussen 100 en 200 Newton. Spanningsprocedures gebruiken thermische modellering om stijgingen van de contacttemperatuur te voorspellen en elektrische simulatie om de stroomdichtheid te bevestigen en de vorming van hotspots te voorkomen. Door ervoor te zorgen dat de stroomdichtheid onder de 5 ampère per vierkante millimeter blijft, wordt de vorming van hotspots en contactdegradatie voorkomen.

Precisiebewerking garandeert optimale elektrische geleiding door een contactoppervlakteafwerking van Ra van 0.4 tot 0.8 micron te behouden, microruwheid te minimaliseren die de contactweerstand verhoogt van 0.2 tot 2 milliohm, en lokale verhittingspunten te creëren tijdens gebruik met hoge stroomsterktes van 125 tot 500 ampère. Nauwkeurige diameterregeling binnen ±0.002 inch zorgt voor een juiste contactnormaalkracht van 10 tot 40 newton, waarbij een contactdruk van 5 tot 20 megapascal wordt gegenereerd, voldoende om oxidelagen op het oppervlak te penetreren en een stabiele contactweerstand van 0.1 tot 0.5 milliohm te behouden gedurende 10,000 tot 50,000 steekcycli, terwijl de insteekkracht wordt beperkt tot 30 tot 80 newton, wat voldoet aan de ergonomische eisen voor handmatige bediening van connectoren. Een consistente contactvlakheid binnen 0.001 inch maximaliseert het elektrische contactoppervlak van 10 tot 25 vierkante millimeter, verdeelt de stroomdichtheid tussen 5 en 20 ampère per vierkante millimeter en voorkomt lokale oververhitting, wat leidt tot versnelde contactslijtage en een hogere weerstand met 50 tot 200 procent gedurende 5,000 cycli. Superieure concentriciteit binnen 0.003 inch voorkomt een verkeerde uitlijning van de pinnen tijdens het aansluiten van de connector, waardoor de variatie in de insteekkracht met 0 tot 40 procent wordt verminderd en schade aan het contactoppervlak door wrijving wordt voorkomen, wat slijtageresten genereert en de contactweerstand verhoogt. Een goede loodrechte positie binnen 0.002 inch zorgt voor een gelijkmatige contactdrukverdeling en voorkomt randcontact met een stroomdichtheid van meer dan 50 ampère per vierkante millimeter, wat leidt tot snelle contactverslechtering en thermische storingen. Kwalitatieve hechting van de bekleding door de juiste oppervlaktevoorbereiding en gecontroleerde bekledingsdikte, 3 tot 10 micron, voorkomt delaminatie van de coating tijdens thermische cycli, van -40°C tot +85°C, en mechanische slijtage van 10,000 tot 100,000 plaatsingen, waardoor een lage contactweerstand en corrosiebescherming gedurende de gehele levensduur behouden blijven. Een goede productie maakt betrouwbare laadprestaties mogelijk in elektrische voertuigsystemen met een AC-laadrendement van niveau 2 van 90 tot 95 procent bij vermogensniveaus van 3.3 tot 22 kilowatt, een DC-snellaadvermogen van 50 tot 350 kilowatt bij stroomsterktes van 125 tot 500 ampère met een spanningsval beperkt tot 0.5 tot 2 volt over de connectorinterface, een contacttemperatuurstijging van minder dan 50 °C boven de omgevingstemperatuur tijdens continu nominale stroom, waardoor thermische schade aan connectorbehuizingen en kabelisolatie wordt voorkomen, bestand tegen temperaturen van 90 °C tot 105 °C, een invoegduurzaamheid van meer dan 10,000 cycli voor toepassingen in privévoertuigen en 50,000 tot 100,000 cycli voor openbare laadinfrastructuur met een contactweerstandsverhoging beperkt tot 50 procent van de initiële waarde, en een levensduur die 8 tot 15 jaar voertuiggebruik ondersteunt met 500 tot 3000 laadsessies per jaar in personenauto's, 2000 tot 5000 sessies in wagenparkvoertuigen en 5000 tot 10,000 sessies in openbare laadstations die meerdere voertuigen bedienen.
Nog meer vragen?