Oppervlakteafwerking is een integraal onderdeel van de productie. Het definieert de textuur en het ruwheidsniveau van een vervaardigd onderdeel. Het oppervlak van een onderdeel kan ruw zijn met zichtbare gereedschapssporen of fijn en satijnachtig. Het belang van oppervlakteafwerking reikt verder dan cosmetica en esthetische aantrekkingskracht. Het bepaalt de functionaliteit, slijtvastheid en hoe goed een afgewerkt product warmte kan afvoeren.
Voordat u een onderdeel gebruikt, met name onderdelen met hoge tolerantievereisten, is het belangrijk om de oppervlakteruwheid te inspecteren en te meten. Dit artikel legt uit wat oppervlakteruwheid is, hoe u oppervlakteruwheid meet, industriële normen voor oppervlakteafwerking en technieken die u kunt gebruiken om de gewenste oppervlakteafwerking te bereiken.
Wat is oppervlakteafwerking

Oppervlakteafwerking, ook wel oppervlaktetextuur genoemd, zijn de fysieke kenmerken van een onderdeel. Het kan variëren van ruw en mat tot glad en glanzend. Oppervlakteafwerking wordt gedefinieerd door drie primaire kenmerken: ruwheid, golving en lay.
- Ruwheid is een kleine onregelmatigheid in het oppervlak die u kunt voelen.
- Golvendheid beschrijft middelgrote golvingen die met het blote oog zichtbaar zijn.
- Lay is de richting van het dominante patroon. Dit kan cirkelvormig, parallel of loodrecht zijn.
Deze parameters geven aan in hoeverre het oppervlak van het onderdeel afwijkt van een perfect vlak oppervlak.
Bovendien speelt de oppervlakteafwerking een belangrijke rol in de productie. Een goede afwerking minimaliseert slijtage door wrijving en warmteontwikkeling te verminderen. Het verhoogt de visuele aantrekkingskracht en economische waarde van een component. Bovendien bepaalt het het succes van daaropvolgende productieprocessen zoals lijmverbindingen, coating en plating. De oppervlakteafwerking beïnvloedt ook het tolerantieniveau, met name voor het koppelen van onderdelen tijdens de montage.
Algemene oppervlakteruwheidsparameters
Er zijn bepaalde parameters die u kunt meten om de oppervlakteafwerking van een materiaal te kwantificeren. Ze worden meestal samen gebruikt om een uitgebreid overzicht te krijgen. Hieronder staan algemene parameters voor oppervlakteruwheid in de productie
Ra (Ruwheid Gemiddeld)
Ra definieert de gemiddelde verticale afwijking van een oppervlak ten opzichte van een ideaal oppervlak. Het is de meting van de gemiddelde heuvels en dalen over de lengte van een oppervlak. De waarde kan variëren van 12.5 tot 0.4 micrometer. Let op: hoe lager de Ra-waarde, hoe gladder het oppervlak. Ra is belangrijk voor esthetische toepassingen.
Rz (Ruwheiddiepte)
Rz is de meting van het maximale hoogteverschil tussen de hoogste piek en de diepste vallei op een oppervlak. U berekent Rz door de hoogste waarde te selecteren na het meten van de piek-tot-dalhoogte op 5 verschillende locaties. Het is een betere parameter voor het evalueren van oppervlakteruwheid voor kritische toepassingen in vergelijking met Ra.
Rmax (Ruwheidbreedte)
Rmax is vergelijkbaar met Rz. Het meet echter de maximale verticale afstand tussen de hoogste piek en de laagste vallei. Rmax geeft een idee van de oppervlakteruwheid in het slechtste geval en helpt krassen en bramen te detecteren. Let op: hoe hoger de Rmax-waarde, hoe ruwer het oppervlak.
Rp (ruwheidspiek)
Rp-meting vertegenwoordigt de maximale piekhoogte langs een bemonsteringslengte. Het wordt vaak vergeleken met andere oppervlakteruwheidsparameters voor kwaliteitscontrole en het garanderen van een goede oppervlakteafwerking. De Rp-waarde beïnvloedt de slijtvastheid en het vermogen van het onderdeel om af te dichten.
Rv (Roughnessvallei)
Rv-waarde is vaak een aanvulling op de Rp-waarde. Rv is de meting van de diepste valleidiepte van een oppervlak vanaf de gemiddelde lijn. Een lagere Rv-waarde geeft een gladder oppervlak aan en vice versa. Rv-waarde helpt om oppervlakte-imperfecties te detecteren en is gekoppeld aan functionele eigenschappen zoals wrijving en afdichting.
Normen voor oppervlakteafwerking in de productie
Er zijn twee belangrijke oppervlakteafwerkingsnormen in de productie. De ISO 1302 en ASME Y14.36. Het implementeren van deze normen helpt om aan de behoeften van klanten te voldoen en kwaliteitsborging te bereiken.
ISO (Internationale Organisatie voor Standaardisatie) 1302
Dit is de norm die specificaties en richtlijnen bevat voor de beoordeling van oppervlakteruwheid om precisie en consistentie in industrieën te garanderen. Het beschrijft de procedures voor het meten van oppervlakteruwheid, geeft grafische symbolen voor oppervlaktetextuur aan en definieert oppervlakteruwheidsparameters. Deze norm bevat ook berekeningsmethoden voor de oppervlakteparameters en hoe de meetinstrumenten te kalibreren. Het volgen van ISO 1302-normen verbetert de productkwaliteit en vermindert de incidentie van terugroepacties.
ASME (Amerikaanse Vereniging voor Testen en Materialen) Y14.36
Deze standaard specificeert methoden om oppervlaktetextuurcontroles op vaste objecten aan te duiden. Het omvat veel aspecten van technische tekeningen, zoals architectonisch, mechanisch en structureel. Deze standaard biedt richtlijnen voor schalen en formaten, belettering en lijnconventies en biedt symbolen die oppervlakteruwheid aangeven. Implementatie van ASME Y14.36 vermindert fouten en verhoogt de efficiëntie.
Factoren die de oppervlakteafwerking beïnvloeden
Veel factoren beïnvloeden de uiteindelijke oppervlakteruwheid van een onderdeel. Het kan zo simpel zijn als onvoldoende voorbereiding van het werkstukoppervlak vóór het bewerken. De volgende factoren kunnen van invloed zijn op het succes van een component.
Materiaaleigenschappen
De intrinsieke eigenschappen van het materiaal hebben invloed op hoe het zich gedraagt in termen van oppervlakteafwerking. De mate van oppervlakteruwheid hangt af van de ductiliteit en hardheid. Ductiele materialen zoals aluminium en messing hebben een fijnere afwerking dan geharde metalen. Bovendien heeft de korrelgrootte van het materiaal ook een effect. Een te grote korrelgrootte kan leiden tot een ongewenste oppervlakteafwerking.
Snijtechnieken
Het gebruik van mechanische snijbewerkingen vergroot de kans op markeringen op het oppervlak van het onderdeel. Dit komt doordat het gereedschap continu in- en uitschakelt om een snijactie te veroorzaken. De nieuwere contactloze processen zoals Laser snijden geven een schoner resultaat en een betere oppervlakteafwerking.
Snijparameters en gereedschapsconditie
De conditie van het gereedschap bepaalt de uiteindelijke afwerking. Een oud of bot gereedschap resulteert in defecten of ongelijke afwerkingen. Daarnaast zijn de snijsnelheid en -diepte ook belangrijke variabelen. U kunt deze parameters optimaliseren op basis van het materiaal waarmee u werkt. Een te hoge snelheid en diepte kan leiden tot oververhitting en oppervlaktefouten. Een zeer lage snelheid heeft echter invloed op de productiviteit.
Snijomstandigheden
Het is belangrijk om koelmiddelen te gebruiken bij het bewerken om voldoende warmteafvoer te garanderen. Zonder een efficiënt koelsysteem kan het materiaal ongelijkmatig uitzetten, wat kan leiden tot inconsistente oppervlakteruwheid. De snelheid van spaanafvoer en -beheer speelt ook een rol. Spaanopbouw leidt tot krassen en vlekken op het oppervlak van het werkstuk.
Vaardigheden en expertise van de operator
De resultaten die een bekwame operator produceert, zullen altijd anders zijn dan die van een onervaren operator. Een bekwame machinist heeft een diepgaand begrip van het proces en kan belangrijke parameters aanpassen indien nodig om een hoogwaardige afwerking te krijgen.
Mallen en armaturen
Trillingen veroorzaken niet alleen schade aan mens en milieu, maar kunnen ook leiden tot gebreken en onvolkomenheden. Gebruik altijd mallen en armaturen om de snijgereedschappen en het werkstuk vast te houden en trillingen te voorkomen. Dit zorgt voor nauwkeurigheid en consistente kwaliteit.
Oppervlakteafwerking meten
Er zijn verschillende manieren om het niveau of de ruwheid van een oppervlak te controleren. We leggen de meest voorkomende methoden uit die u kunt gebruiken om de oppervlakteafwerking te meten.
Directe meetmethoden
Hierbij wordt een stylus-profilometer gebruikt om een oppervlak te onderzoeken en één punt per keer te meten. De punt van de stylus heeft een kleine straal en maakt contact met lage druk. Hij beweegt vrij en detecteert variaties in ruwheid en golving terwijl hij de oppervlakte-eigenschappen van het materiaal analyseert. De stylus-profilometer is betrouwbaar en nauwkeurig. Hij is echter mogelijk niet geschikt voor broze materialen, omdat langdurig contact kan leiden tot dimensionale onnauwkeurigheid.
Laser Systems
Lasers werken volgens het principe van lichtreflectie om een 3D-afbeelding te creëren. Hierbij scant u het oppervlak van het onderdeel met een laserstraal en registreert u de straalverplaatsing terwijl deze wegreflecteert. Dit proces is gevoelig en beschadigt het oppervlak niet. Houd er rekening mee dat deze lasersystemen onjuiste resultaten kunnen geven bij het werken met materialen die transparant of sterk reflecterend zijn.
Visuele inspectie
U kunt ook visueel inspecteren met het blote oog, vergrootglazen of elektronenmicroscopen. Het gebruik van alleen het blote oog is niet betrouwbaar en kan een startpunt zijn. Elektronenmicroscopen bieden een vergroot beeld van het oppervlak en tonen alle onregelmatigheden. Ze zijn niet-destructief en kunnen een breed scala aan technische materialen onderzoeken. Het gebruik van visuele inspectie kan echter tijdrovend zijn voor grote en complexe gevormde onderdelen.
Gebiedstechnieken
In plaats van metingen te doen vanaf afzonderlijke punten, bestrijken ze een groter gebied. Hiervoor kunt u optische profilometers en inferometers gebruiken. Hierbij wordt een lichtbron gebruikt die het oppervlak verlicht om de topografie en ruwheid te meten. Optische profilometers zijn duur en kunnen kleine kenmerken of details missen.
Atoomkrachtmicroscopie (AFM)
AFM gebruikt een cantilever met een scherpe punt om het oppervlak van een component te scannen. Het brengt contouren in kaart en meet intermoleculaire eigenschappen zoals wrijving en hechting. AFM is nauwkeurig en biedt een 3D-oppervlakteprofiel. Deze techniek kan traag zijn en broze materialen beschadigen.
Hoe u de gewenste oppervlakteafwerking krijgt
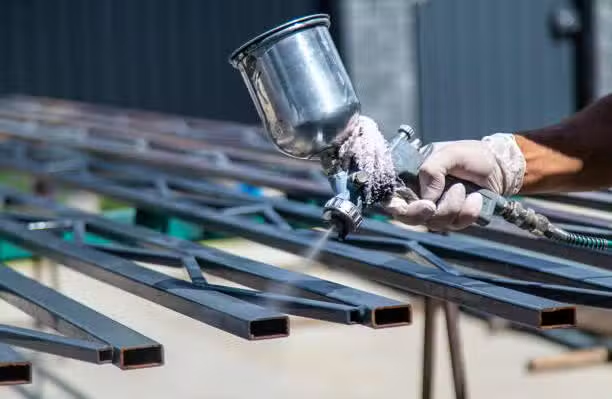
Vaak is de bewerkte oppervlakteafwerking niet goed genoeg. U kunt de oppervlakte-eigenschappen verder mechanisch, chemisch of met behulp van coatings verbeteren. Ze zijn verschillend en geven unieke resultaten.
Mechanische afwerkingen
Er vallen verschillende technieken onder deze categorie, maar de meest voorkomende zijn bewerken, slijpen en lappen.
- Bewerking is het geleidelijk verwijderen van materiaal door middel van frezen of draaien, waardoor een fijne en zeer nauwkeurige afwerking ontstaat.
- Bij het slijpen worden onzuiverheden verwijderd en wordt het oppervlak gladgemaakt met een roterend slijpwiel.
- Onder lappen verstaat men het aanbrengen van losse schuurpoeders tussen twee oppervlakken en het tegen elkaar wrijven ervan.
Chemische afwerkingen
U kunt ook chemicaliën gebruiken om de oppervlakteafwerking van een onderdeel te verbeteren, bijvoorbeeld door etsen, beitsen of passiveren.
- Chemisch etsen gebruikt zuren, alkaliën of zoutoplossingen om de oppervlakteruwheid te verbeteren. Het is een snel proces en zorgt voor een snelle doorlooptijd.
- Plukken is een agressieve methode waarbij zuren worden gebruikt om onzuiverheden en verontreinigingen te verwijderen, waardoor een satijnachtig uiterlijk ontstaat.
- Bij passivering worden oxidelagen opgebouwd die een schild vormen met esthetische en beschermende functies.
Coatings
Een andere manier om een oppervlakteafwerking te verbeteren is door een extra laag coating toe te voegen die een sterke verbinding met het oppervlak vormt. De coating kan in de vorm van verf, plating of poedercoating komen.
- Bij schilderen wordt vloeibare verf op het oppervlak van een onderdeel aangebracht om defecten te verbergen en een duurzame afwerking te creëren.
- Plating zet een laag metaal af over het oppervlak van een object. Het kan galvaniseren of chemisch plateren zijn. electroplating Voor chemisch verzinken is elektrische stroom nodig, terwijl chemisch verzinken gebruikmaakt van chemische reacties.
- Bij het poedercoatingproces wordt met een pistool droog poeder op het oppervlak van een onderdeel gespoten, waardoor een sterke en beschermende coating ontstaat.
Conclusie
Oppervlakteruwheid is belangrijk bij de productie omdat het bepaalt hoe een onderdeel functioneert en de klanttevredenheid verbetert. Om een goede oppervlakteafwerking te bereiken, kunt u overwegen de invoersnelheid te verlagen, een spaanbreker te gebruiken om de spaangroottes te regelen en trillingen te vermijden door het gereedschap en het werkstuk op hun plaats te houden. Het kan echter nodig zijn om verdere nabewerking uit te voeren om de oppervlakteafwerking te optimaliseren. Er zijn verschillende manieren om dit te doen. Het kan zo eenvoudig zijn als oppervlakteslijpen of het gebruiken van complexe platingtechnieken om een extra laag beschermend metaal toe te voegen.
Zintilon is uw betrouwbare partner als het gaat om het leveren van kwalitatieve en duurzame producten. Wij hebben een grote verscheidenheid aan oppervlakteafwerkingen van meer dan 40. Ons team van toegewijde en bekwame machinisten fabriceert zorgvuldig componenten in verschillende industrieën om te voldoen aan de exacte vereisten van onze klanten. Wij zijn al meer dan 20 jaar actief in de industrie en hebben 50 landen bediend en dat aantal groeit nog steeds. Onze diensten omvatten rapid prototyping, maatwerkproductie en massaproductie van onderdelen. Wij staan klaar om kennis te delen en al uw bewerkingsbehoeften te vervullen. Contact en breng uw ideeën op de meest kosteneffectieve manier tot leven.
Veelgestelde vragen
Welke verschillende soorten oppervlakteafwerking zijn er?
Er zijn verschillende soorten oppervlakteafwerking in de productie. Deze omvatten ruwe bewerking, semi-afwerking, fijne afwerking, superafwerking en gespecialiseerde afwerkingen.
Welke industrieën hebben behoefte aan nauwkeurige controle over de oppervlakteafwerking?
Veel productie-industrieën specificeren de oppervlakteruwheid van het uiteindelijke onderdeel om de kwaliteit te waarborgen. Enkele veelvoorkomende industrieën zijn de medische, defensie-, lucht- en ruimtevaart-, automobiel- en voedselverwerkingsindustrie.
Welke invloed heeft de oppervlakteafwerking op de functionaliteit van een component?
De oppervlakteafwerking van een onderdeel bepaalt hoe goed het functioneert en hoe lang het meegaat. Oppervlakteruwheid bepaalt de afdichtingsmogelijkheden, het niveau van corrosiebestendigheid, de warmteoverdrachtsefficiëntie, esthetiek en de mate van slijtage en wrijving.
Geweldig, Samen