Lassen is een onmisbaar proces in diverse industrieën voor het verbinden van metalen. Naarmate de technologie zich ontwikkelt, ontstaan er nieuwe lastechnieken die de traditionele methoden uitdagen. Een van die innovatieve technieken is laserlassen, dat de laatste tijd veel aandacht heeft gekregen.
Een vraag die echter vaak opkomt is: Is laserlassen Net zo sterk als booglassen? Deze gids vergelijkt laserlassen en booglassen op basis van sterkte, precisie, warmte-inbreng, kosten en geschikte toepassingen. Het helpt u de juiste lasmethode voor uw project te kiezen.
Laserlassen versus booglassen
Voordat we de lassterkte vergelijken, is het handig om te begrijpen hoe laserlassen en booglassen verschillen. Laten we elke methode eens nader bekijken:
Laser lassen
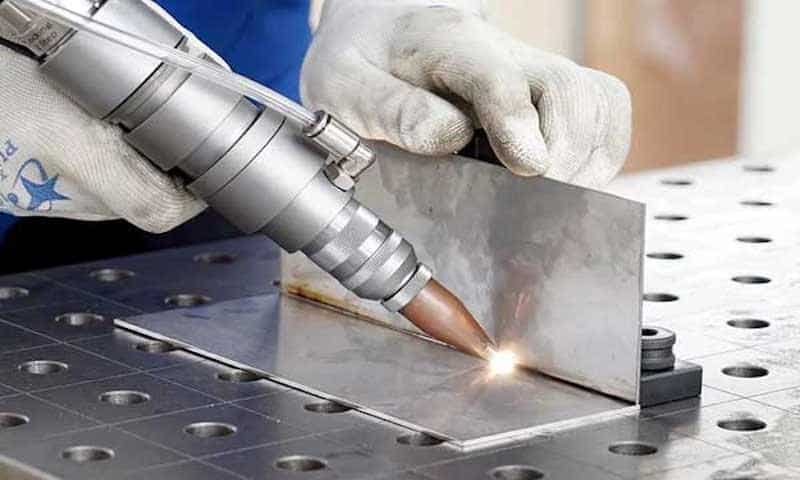
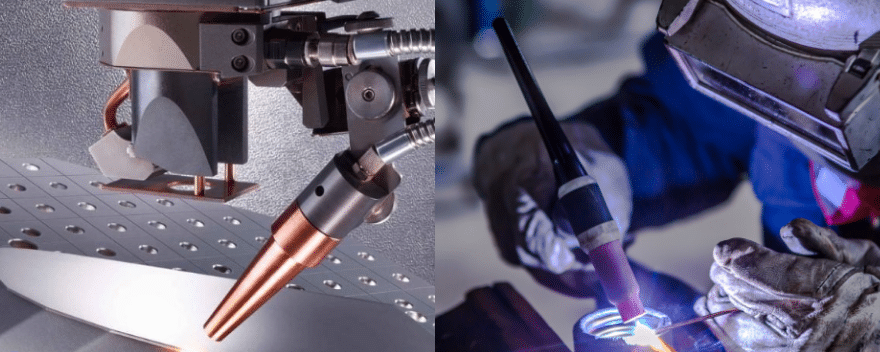
Het is een lasproces met hoge energie waarbij een gefocusseerde laserstraal wordt gebruikt om materialen te smelten en te verbinden.
Voordelen van laserlassen
Deze moderne techniek biedt diverse unieke voordelen:
- precisie: Laserlassen maakt extreem nauwkeurige en plaatselijke verwarming mogelijk. Je kunt lassen realiseren met minimale warmtebeïnvloede zones (HAZ), wat vooral voordelig is bij het werken met warmtegevoelige materialen of onderdelen.
- Snelheid: Het proces is over het algemeen sneller dan traditioneel booglassen, vooral bij dunne materialen. Je kunt hoge lassnelheden bereiken, wat zich vertaalt in een hogere productiviteit bij veel toepassingen.
- Automatisering: Laserlassen is uitermate geschikt voor automatiserings- en robottoepassingen. Dit maakt het een uitstekende keuze voor productieomgevingen met hoge volumes waar consistentie en herhaalbaarheid cruciaal zijn.
- Contactloos proces: Doordat er geen fysiek contact is tussen het lasgereedschap en het werkstuk, worden problemen zoals het vastkleven van de elektrode of verontreiniging voorkomen.
- Flexibiliteit: Laserlassen kan worden toegepast op een breed scala aan materialen, waaronder metalen die doorgaans moeilijk te lassen zijn met conventionele methoden.
- Schone lasnaden: Het proces produceert minimale spatvorming en schone lassen, waardoor vaak weinig tot geen nabewerking nodig is.
Beperkingen van laserlassen
Laserlassen kent echter ook enkele beperkingen:
- Hoge initiële kosten: De apparatuur die nodig is voor laserlassen is over het algemeen duurder dan de apparatuur voor booglassen.
- Dikte van het materiaal: Hoewel laserlassen uitstekend geschikt is voor dunne materialen, kan het bij zeer dikke werkstukken problemen opleveren.
- Reflecterende materialen: Sommige sterk reflecterende metalen kunnen lastig te lassen zijn met lasers en vereisen speciale technieken of apparatuur.
- Aansluiting van de gewrichten: Laserlassen vereist doorgaans nauwere toleranties voor de passing van de verbindingen dan booglassen.
Booglassen
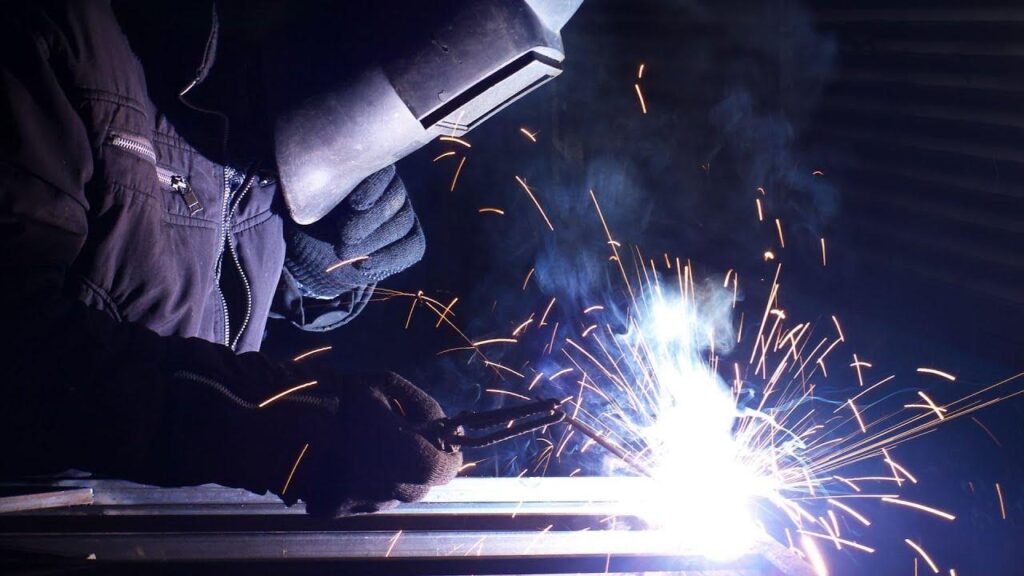
Booglassen is een meer traditionele lasmethode waarbij een elektrische boog wordt gebruikt om de basismetalen en, indien van toepassing, een vulmateriaal te smelten.
Soorten booglassen
Er zijn verschillende soorten booglassen, waaronder:
- Beklede metaalbooglassen (SMAW) of "elektrodelassen"
- Gasmetaalbooglassen (GMAW) of “MIG-lassen"
- Gaswolfraambooglassen (GTAW) of “TIG-lassen"
- Flux-Cored Booglassen (FCAW)
Voordelen van booglassen
Elk van deze methoden heeft zijn eigen voordelen en toepassingen, maar ze delen allemaal een aantal gemeenschappelijke kenmerken:
- Veelzijdigheid: Booglassen is zeer veelzijdig en kan worden gebruikt voor een breed scala aan materialen en diktes. Met de juiste booglastechniek kunt u alles lassen, van dunne platen tot dikke platen.
- Kosten efficiëntie: De apparatuur voor booglassen is over het algemeen minder duur dan laserlassystemen, waardoor het toegankelijker is voor kleine werkplaatsen en hobbyisten.
- Draagbaar: Veel booglassystemen zijn draagbaar, waardoor u laswerkzaamheden in het veld of op locaties kunt uitvoeren waar laserlassen wellicht niet praktisch is.
- Vermogen om kloven te overbruggen: Booglassen, met name technieken waarbij gebruik wordt gemaakt van toevoegmateriaal, kunnen grotere openingen tussen werkstukken overbruggen dan laserlassen.
- Diepe penetratie: Sommige booglasmethoden, zoals onderpoederlassen, kunnen een diepe penetratie bereiken, waardoor ze geschikt zijn voor het lassen van dikke materialen.
Beperkingen van booglassen
Booglassen heeft echter ook nadelen:
- Hittegevoelige zone: Booglassen produceert doorgaans grotere warmtebeïnvloede zones dan laserlassen, wat de materiaaleigenschappen in het gelaste gebied kan beïnvloeden.
- Spatten en dampen: Het proces kan meer spatten en dampen produceren, waardoor extra veiligheidsmaatregelen en schoonmaakwerkzaamheden nodig zijn.
- Lagere snelheid: Over het algemeen is booglassen langzamer dan laserlassen, vooral bij dunne materialen.
- Minder precisie: Hoewel ervaren lassers hoogwaardige resultaten kunnen behalen, is booglassen over het algemeen minder nauwkeurig dan laserlassen, vooral als het gaat om zeer kleine of complexe lasverbindingen.
Belangrijke factoren die de sterkte van lassen beïnvloeden
Bij het vergelijken van de sterkte van laser- en booglassen is het essentieel om de factoren te begrijpen die de lassterkte beïnvloeden. Deze factoren zijn van toepassing op beide lasmethoden, zij het in verschillende mate:
- Materiaaleigenschappen: De samenstelling en eigenschappen van het basismateriaal hebben een aanzienlijke invloed op de lassterkte. Verschillende metalen en legeringen reageren verschillend op lasprocessen, en hun inherente sterkte-eigenschappen spelen een cruciale rol in de uiteindelijke lassterkte.
- Warmte-input: De hoeveelheid warmte die tijdens het lassen wordt toegevoerd, beïnvloedt de microstructuur van de las en de omliggende warmtebeïnvloede zone. Te veel warmte kan leiden tot korrelgroei en verminderde sterkte, terwijl te weinig warmte kan resulteren in onvolledige fusie.
- Koelsnelheid: De snelheid waarmee de las afkoelt, beïnvloedt de microstructuur en daarmee de sterkte. Snelle afkoeling kan leiden tot hardere, maar mogelijk brozere lassen, terwijl langzamere afkoeling kan resulteren in zachtere, maar meer buigzame lassen.
- Gezamenlijk ontwerp: Het ontwerp van de lasverbinding (bijvoorbeeld stompe las, overlappende las, T-las) beïnvloedt de spanningsverdeling en de algehele sterkte. Een goed ontwerp van de verbinding is cruciaal voor het bereiken van een optimale lassterkte.
- Lasparameters: Factoren zoals lassnelheid, vermogen en, in het geval van booglassen, het type en de grootte van de elektrode, spelen allemaal een rol bij het bepalen van de laskwaliteit en -sterkte.
- Vulmateriaal: Bij booglasprocessen waarbij toevoegmateriaal wordt gebruikt, kan de keuze van het toevoegmateriaal een aanzienlijke invloed hebben op de lassterkte. Het toevoegmateriaal moet compatibel zijn met het basismateriaal en de gewenste mechanische eigenschappen bieden.
- Beschermgas: Zowel bij laserlassen als bij booglassen kan de keuze en de toevoer van het beschermgas de laskwaliteit beïnvloeden. Een goede beschermgastoevoer voorkomt oxidatie en zorgt voor een schone, sterke las.
- Laspositie: De positie waarin je de las uitvoert (plat, horizontaal, verticaal of boven het hoofd) kan de kwaliteit en sterkte van de las beïnvloeden, met name bij booglassen.
- Penetratiediepte: De diepte waarmee de las in het basismateriaal doordringt, is cruciaal voor de sterkte. Onvoldoende doordringing kan leiden tot zwakke verbindingen.
- gebreken: Lasfouten zoals porositeit, insluitingen of scheuren kunnen de lassterkte aanzienlijk verminderen. Zowel laserlassen als booglassen kunnen defecten veroorzaken als ze niet goed worden gecontroleerd.
- Nabehandeling: Warmtebehandeling of spanningsvermindering na het lassen kan de uiteindelijke sterkte van de lasverbinding beïnvloeden.
- Milieu omstandigheden: Factoren zoals omgevingstemperatuur, luchtvochtigheid en wind kunnen de laskwaliteit beïnvloeden, met name bij booglassen in de buitenlucht.
Het is cruciaal om deze factoren te begrijpen bij het vergelijken van de sterke punten van laserlassen en booglassen, aangezien elke methode verschillende mogelijkheden en beperkingen heeft met betrekking tot deze variabelen.
Is laserlassen net zo sterk als booglassen?

Nu we beide lasmethoden en de factoren die de lassterkte beïnvloeden hebben onderzocht, gaan we de centrale vraag beantwoorden: is laserlassen net zo sterk als booglassen? Het antwoord is, zoals bij veel technische vragen, dat het afhangt van verschillende factoren. Laten we de vergelijking eens nader bekijken:
Gezamenlijke kracht
In veel toepassingen kan laserlassen verbindingen produceren die net zo sterk of zelfs sterker zijn dan verbindingen die met booglassen worden gemaakt.
De hoge precisie en gelokaliseerde verhitting bij laserlassen resulteren vaak in smallere warmtebeïnvloede zones, wat kan leiden tot verbeterde mechanische eigenschappen in het lasgebied. Het sterktevoordeel van laserlassen is echter het meest uitgesproken bij dunne materialen en precisietoepassingen.
Voor dikkere materialen kunnen booglastechnieken zoals onderpoederlassen een diepe penetratie en sterke verbindingen bereiken die met laserlassen alleen moeilijk te evenaren zijn. In dergelijke gevallen zijn hybride laser-booglastechnieken ontwikkeld om de voordelen van beide methoden te combineren.
treksterkte
Als het om treksterkte gaat, presteren laser-gelaste verbindingen vaak uitzonderlijk goed.
De smalle, diepe penetratie die met laserlassen wordt bereikt, kan resulteren in een hoge treksterkte, soms zelfs bijna gelijk aan die van het basismateriaal. Dit geldt met name voor materialen die gevoelig zijn voor warmte-inbreng, omdat de kleinere warmtebeïnvloede zone bij laserlassen helpt om de eigenschappen van het basismateriaal te behouden.
Het is echter belangrijk om te benadrukken dat booglassen, mits correct uitgevoerd met de juiste vulmaterialen, ook een uitstekende treksterkte kan opleveren.
In sommige gevallen, met name bij dikkere materialen, kan booglassen qua treksterkte zelfs beter presteren dan laserlassen, dankzij de mogelijkheid om versterkende elementen toe te voegen via het vulmateriaal.
Vermoeidheidskracht
Vermoeiingssterkte is een cruciale factor in veel toepassingen, met name bij cyclische belasting.
Laserlassen blinkt op dit gebied vaak uit door de mogelijkheid om gladde, schone lassen met minimale defecten te produceren. De lagere warmte-inbreng en de kleinere warmtebeïnvloede zone resulteren doorgaans in minder restspanning, wat kan bijdragen aan betere vermoeiingsprestaties.
Booglassen kan ook een goede vermoeiingssterkte opleveren, maar vereist mogelijk een nauwkeurigere controle van de lasparameters en nabewerkingen om in sommige toepassingen de prestaties van laserlassen te evenaren.
Impact sterkte
De slagvastheid, oftewel het vermogen van een lasverbinding om energie te absorberen tijdens plotselinge belasting, kan verschillen tussen laserlassen en booglassen.
Booglassen, met name met de juiste vulmaterialen, kan vaak lassen opleveren met een uitstekende slagvastheid. De mogelijkheid om de samenstelling van het lasmetaal te beheersen door de keuze van het vulmateriaal geeft booglassen een voordeel bij bepaalde toepassingen met hoge impactbelastingen.
Laserlassen kan sterke lassen produceren, maar door de snelle afkoeling kunnen de lassen soms harder, maar ook brozer worden. Dankzij verbeteringen in laserlastechnieken, waaronder het gebruik van hybride methoden, is dit probleem echter in veel toepassingen verholpen.
Corrosieweerstand
De corrosiebestendigheid van lassen is een ander belangrijk aspect van de algehele sterkte van de verbinding, vooral in ruwe omgevingen.
Laserlassen levert vaak lassen op met een uitstekende corrosiebestendigheid dankzij de minimale warmte-inbreng en de verminderde oxidatie tijdens het lasproces. De smalle lasrupsen en gladde oppervlakken die kenmerkend zijn voor laserlassen kunnen ook bijdragen aan de verbeterde corrosiebestendigheid.
Booglassen kan ook een goede corrosiebestendigheid bieden, met name bij gebruik van geschikte vulmaterialen en beschermgassen. In sommige toepassingen kan het echter een nauwkeurigere controle en nabewerking vereisen om de corrosiebestendigheid van laserlassen te evenaren.
Metallurgische overwegingen
De metallurgische structuur van de las en de warmtebeïnvloede zone speelt een cruciale rol in de algehele sterkte van de verbinding.
De snelle verwarmings- en afkoelingscycli van laserlassen maken het mogelijk om fijnkorrelige structuren te creëren in veel materialen, wat vaak bijdraagt aan een verbeterde sterkte en taaiheid. De minimale warmte-inbreng zorgt er bovendien voor dat de eigenschappen van het basismateriaal dicht bij de las blijven.
Booglassen vereist over het algemeen weliswaar meer warmte-inbreng, maar kan ook sterke metallurgische structuren opleveren. De mogelijkheid om de afkoelsnelheid te regelen en legeringselementen toe te voegen via vulmaterialen geeft booglassen aanzienlijke flexibiliteit bij het optimaliseren van de eigenschappen van het lasmetaal voor specifieke toepassingen.
Toepassingsspecifieke sterke punten
De relatieve sterkte van laser- en booglassen kan aanzienlijk verschillen, afhankelijk van de specifieke toepassing. Bijvoorbeeld:
Bij het lassen van dunne plaatmetalen, zoals in de auto-industrie, levert laserlassen vaak sterkere verbindingen op dankzij de precisie en minimale vervorming.
Bij het lassen van dikke platen in de scheepsbouw of zware machines kunnen booglastechnieken zoals onderpoederlassen een superieure sterkte bieden dankzij diepe penetratie en de mogelijkheid om grote hoeveelheden toevoegmateriaal toe te voegen.
In de lucht- en ruimtevaart, waar hoge precisie en minimale warmte-inbreng vereist zijn, kan laserlassen voordelen bieden op het gebied van sterkte, met name voor warmtegevoelige legeringen.
Bij laswerkzaamheden in het veld, waar draagbaarheid cruciaal is, blijft booglassen vaak de betere optie vanwege de beperkingen van laserlassen in dergelijke omgevingen.
Hybride technieken
Het is belangrijk om te vermelden dat de industrie hybride laserbooglasmethoden heeft ontwikkeld die de voordelen van beide methoden combineren. Met deze hybride benaderingen kunnen vaak lassterktes worden bereikt die die van elk van beide methoden afzonderlijk overtreffen, met name bij lastige materialen of verbindingsconfiguraties.
Conclusie
Kortom, de vraag of laserlassen net zo sterk is als booglassen, hangt grotendeels af van de specifieke toepassing, de gebruikte materialen en de lasparameters.
In veel gevallen kan laserlassen inderdaad verbindingen produceren die even sterk of zelfs sterker zijn dan verbindingen die met booglassen worden gemaakt, met name bij toepassingen met dunne materialen, precisie-eisen of warmtegevoelige componenten.
Geweldig, Samen