Bij een perspassing worden twee onderdelen, meestal een as en een gat, met elkaar verbonden door de as vóór de montage iets groter te maken dan het gat. Er is geen speling. De dimensionale overlapping genereert na de montage contactdruk, en die druk houdt de verbinding vast zonder bevestigingsmiddelen of lijm.
Dit maakt een perspassing mechanisch direct, maar ook gevoelig. De tolerantie op beide eigenschappen, de materiaalkeuze, de oppervlakteafwerking en de montagemethode werken allemaal samen. Als er één van deze factoren niet klopt, resulteert dit in een verbinding die onder belasting doorslipt of een onderdeel dat tijdens het persen scheurt.
Wat is een interferentiepassing?
Wanneer een as groter is gefreesd dan de boring waarin deze moet passen, vereist de montage van de twee onderdelen dat dit maatverschil wordt overbrugd. Dit veroorzaakt elastische vervorming in beide componenten: de as wordt iets samengedrukt en de boring zet iets uit. De resterende spanning creëert een continue radiale contactdruk over de contactoppervlakken, die uittrekken en rotatie tegengaat en koppel overbrengt zonder extra bevestigingsmiddelen.
Een interferentiepassing wordt soms ook wel een negatieve spelingpassing genoemd. De mate van interferentie is niet vast. Deze hangt af van de nominale maat, materiaalsamenstelling, geometrie, toepassingsbelastingen, temperatuurbereik en montagemethode. Er bestaat geen universeel correcte waarde, daarom is het specificeren van de tolerantie op de tekening belangrijker dan welke vuistregel dan ook.
Interferentiepasvorm versus spelingpasvorm versus overgangspasvorm
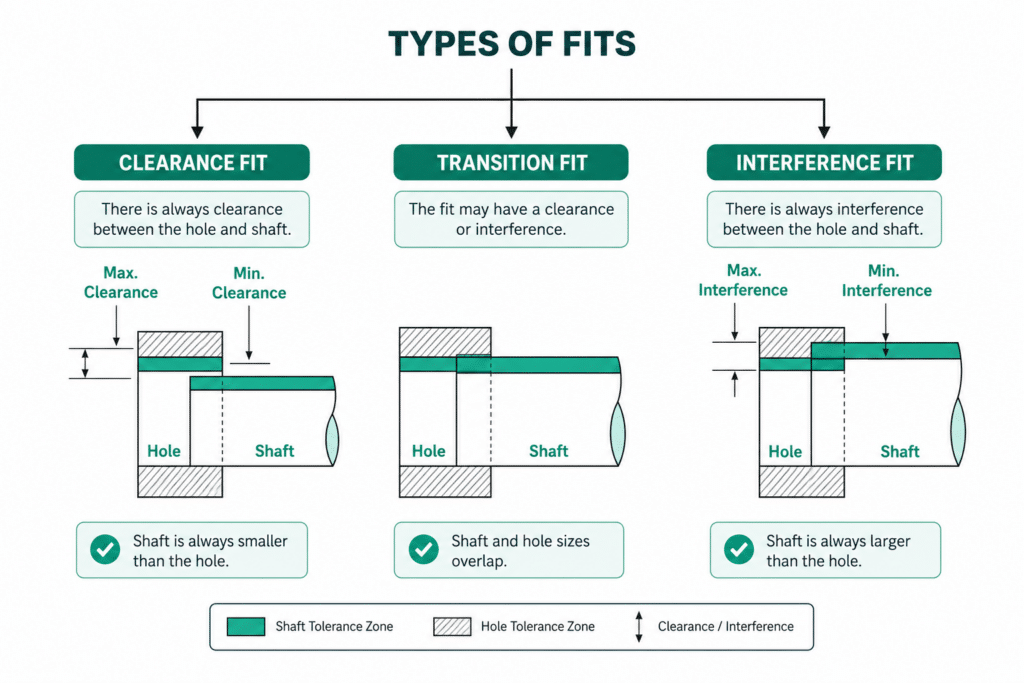
Technische passingen beschrijven de dimensionale relatie tussen twee op elkaar aansluitende onderdelen vóór de montage. De drie hoofdcategorieën gedragen zich verschillend tijdens de productie, montage en service, en de keuze daartussen vereist inzicht in wat elk type daadwerkelijk produceert.
Opruimingspasvorm
De as is altijd kleiner dan het gat. De positieve speling maakt schuiven, draaien of handmatige montage mogelijk. Standaard voor roterende assen, schuifzuigers en verwijderbare onderdelen.
Overgangspasvorm
De passing kan een kleine speling of lichte interferentie veroorzaken, afhankelijk van waar de werkelijke afmetingen binnen het tolerantiebereik vallen. Deze passing wordt gebruikt wanneer een nauwkeurige positionering vereist is zonder de volledige montagekracht van een perspassing.
Interferentie Fit
De as is altijd groter dan het gat. Montage vereist toegepaste kracht, temperatuurverschil of gecontroleerd persen. Gebruikt voor permanente of semi-permanente bevestiging waar sterke fixatie, nauwkeurige positionering en koppeloverdracht nodig zijn.
| Fit Type | Dimensionale relatie | Montagegedrag | Normaal gebruik |
|---|---|---|---|
| Opruiming pasvorm | De schacht is altijd kleiner dan het gat. | Eenvoudige montage, vrije beweging | Schuif- of draaionderdelen |
| Overgangspasvorm | Kleine speling of kleine interferentie | Nauwkeurige locatie, gecontroleerd | Kenmerken lokaliseren, licht indrukken |
| Interferentie-pasvorm | De schacht is altijd groter dan het gat. | Kracht- of thermische montage vereist | Permanente retentievoegen |
Hoe werkt de passing van as en gat in machinaal bewerkte onderdelen?
| Kenmerk | Gat (nominale diameter 25 mm) | As (nominale diameter 25 mm) |
| Nominale maat | 25.000 mm | 25.000 mm |
| Ondergrens van de tolerantie | +0.000 mm | +0.020 mm |
| Bovengrens van de tolerantie | +0.021 mm | +0.041 mm |
| Minimale werkelijke grootte | 25.000 mm | 25.020 mm |
| Maximale werkelijke grootte | 25.021 mm | 25.041 mm |
| Size Range | 25.000 - 25.021 mm | 25.020 - 25.041 mm |
Pasvormsystemen zoals ISO 286 en ANSI B4.1 bieden gedefinieerde tolerantieklassen en afwijkingen voor gangbare nominale maten. Dit geeft ontwerpers en fabrikanten een gemeenschappelijke referentie voor offertes, bewerkingen en inspecties. Een tekening waarop alleen 'perspassing' of 'strakke passing' staat vermeld, biedt de werkplaats geen tolerantie om mee te werken en geen basis voor inspectie. Het direct specificeren van de limieten of het verwijzen naar een pasvormaanduiding maakt het resultaat controleerbaar.
Is een perspassing hetzelfde als een interferentiepassing?

Technische passingen beschrijven de dimensionale relatie tussen twee op elkaar aansluitende onderdelen vóór de montage. De drie hoofdcategorieën gedragen zich verschillend tijdens de productie, montage en service, en de keuze daartussen vereist inzicht in wat elk type daadwerkelijk produceert.
Opruimingspasvorm
De as is altijd kleiner dan het gat. De positieve speling maakt schuiven, draaien of handmatige montage mogelijk. Standaard voor roterende assen, schuifzuigers en verwijderbare onderdelen.
Overgangspasvorm
De passing kan een kleine speling of lichte interferentie veroorzaken, afhankelijk van waar de werkelijke afmetingen binnen het tolerantiebereik vallen. Deze passing wordt gebruikt wanneer een nauwkeurige positionering vereist is zonder de volledige montagekracht van een perspassing.
Interferentie Fit
De as is altijd groter dan het gat. Montage vereist toegepaste kracht, temperatuurverschil of gecontroleerd persen. Gebruikt voor permanente of semi-permanente bevestiging waar sterke fixatie, nauwkeurige positionering en koppeloverdracht nodig zijn.
| Fit Type | Dimensionale relatie | Montagegedrag | Normaal gebruik |
| Opruiming pasvorm | De schacht is altijd kleiner dan het gat. | Eenvoudige montage, vrije beweging | Schuif- of draaionderdelen |
| Overgangspasvorm | Kleine speling of kleine interferentie | Nauwkeurige locatie, gecontroleerd | Kenmerken lokaliseren, licht indrukken |
| Interferentie-pasvorm | De schacht is altijd groter dan het gat. | Kracht- of thermische montage vereist | Permanente retentievoegen |
Hoe werkt de passing van as en gat in machinaal bewerkte onderdelen?
| Kenmerk | Gat (nominale diameter 25 mm) | As (nominale diameter 25 mm) |
| Nominale maat | 25.000 mm | 25.000 mm |
| Ondergrens van de tolerantie | +0.000 mm | +0.020 mm |
| Bovengrens van de tolerantie | +0.021 mm | +0.041 mm |
| Minimale werkelijke grootte | 25.000 mm | 25.020 mm |
| Maximale werkelijke grootte | 25.021 mm | 25.041 mm |
| Size Range | 25.000 - 25.021 mm | 25.020 - 25.041 mm |
Pasvormsystemen zoals ISO 286 en ANSI B4.1 bieden gedefinieerde tolerantieklassen en afwijkingen voor gangbare nominale maten. Dit geeft ontwerpers en fabrikanten een gemeenschappelijke referentie voor offertes, bewerkingen en inspecties. Een tekening waarop alleen 'perspassing' of 'strakke passing' staat vermeld, biedt de werkplaats geen tolerantie om mee te werken en geen basis voor inspectie. Het direct specificeren van de limieten of het verwijzen naar een pasvormaanduiding maakt het resultaat controleerbaar.
Is een perspassing hetzelfde als een interferentiepassing?
Een interferentiepassing beschrijft de dimensionale voorwaarde: de as is groter dan het gat. Een perspassing beschrijft de montagemethode: de onderdelen worden met kracht samengevoegd. De meeste perspassingen zijn gebaseerd op interferentie, maar niet alle interferentiepassingen worden door persen gemonteerd. Bij krimppassing wordt het buitenste deel verwarmd om de boring te laten uitzetten; bij cryogene passing wordt het binnenste deel gekoeld om het te laten krimpen. De interferentie is in beide gevallen hetzelfde. De methode wordt gekozen op basis van de geometrie van het onderdeel, de materiaalgevoeligheid, de beschikbare apparatuur en de toelaatbare montagekracht.
De tolerantie voor perspassing mag niet worden afgelezen uit een algemene tabel. De juiste speling is afhankelijk van de nominale diameter, wanddikte, elasticiteitsmodulus van beide materialen, de benodigde klemkracht, oppervlakteafwerking, smering en of de onderdelen ooit gedemonteerd moeten worden. Te weinig speling resulteert in een verbinding die onder belasting losraakt. Te veel speling veroorzaakt permanente schade tijdens het persen.
Veelvoorkomende toepassingen van interferentieaanpassingen
De keuze voor een perspassing hangt in elk geval af van de behoefte aan bevestiging, positionering of koppeloverdracht zonder extra componenten toe te voegen.
- Lagerhuizen: Door de speling kan de buitenste lagerring niet in de behuizing draaien. De passing moet strak genoeg zijn om rotatie te voorkomen zonder de behuizing te vervormen of de interne speling van het lager te veranderen.
- Bussen en centreerpennen: Volledig op zijn plaats gehouden door wrijving. Moet bestand zijn tegen uittrekken en afschuiven zonder borgringen of lijm.
- Tandwielen en katrollen op assen: Interferentie brengt koppel over door wrijving. Bij zwaarbelaste toepassingen kan een spie of vertanding worden toegevoegd wanneer koppelomkering of schokbelastingen optreden.
- Mouwen, kragen en inzetstukken met perspassing: Door middel van interferentie worden ze samengevoegd om te dienen als slijtoppervlakken, positioneringsaanslagen of schroefdraadinzetstukken zonder bevestigingsmiddelen.
- Motorassen en bevestigingspunten: Gekozen vanwege hun trillingsbestendigheid, betrouwbaarheid onder dynamische belasting en positionele stabiliteit bij gereedschapswisselingen.
Alleen interferentie is niet altijd voldoende bij hoge koppel- of axiale krachten. Afhankelijk van de richting en grootte van de belasting worden soms spieën, vertanding, stelschroeven of lijm toegevoegd.
Belangrijke factoren die van invloed zijn op het ontwerp van een interferentiepasvorm
Deze factoren werken in de praktijk op elkaar in, waardoor het ontwerp van een interferentiepassing als een systeem moet worden beoordeeld en niet als een tolerantie op een tekening.
Materiaalsterkte en elastisch gedrag
Een stalen as in een aluminium behuizing gedraagt zich heel anders dan een combinatie van twee stalen assen. Aluminium is minder stijf en bezwijkt bij een lagere spanning. Brosse materialen, kunststoffen en dunwandige gietstukken zijn bijzonder gevoelig. Een interferentie die correct is voor de ene materiaalcombinatie kan een andere combinatie doen barsten of permanent vervormen. De materiaalkeuze en de mate van interferentie moeten daarom samen worden beoordeeld.
Nominale diameter, inschakellengte en wanddikte
Grotere diameters resulteren in hogere contactdrukken bij hetzelfde percentage overlap. Een langere inschakelduur vergroot de klemkracht, maar verhoogt ook de montagekracht. Zeer korte inschakelduur beperkt de klemkracht, ongeacht de contactdruk. Dunwandige behuizingen kunnen tijdens het persen uitzetten en na montage vervormd raken. Kenmerken nabij de boring, zoals sleuven, spiebanen of nabijgelegen randen, concentreren spanning en verhogen het risico op scheurvorming.
Oppervlakteafwerking, coatings en temperatuur
Oppervlaktepieken zakken in tijdens het persen. Het feitelijke contact vindt plaats tussen afgeplatte oneffenheden, waardoor een ruwer oppervlak de montagekracht vergroot zonder dat de hechtsterkte evenredig toeneemt. Coatings zoals anodiseren, hardverchromen of chemisch vernikkelen voegen meetbaar materiaal toe aan de contactoppervlakken en verschuiven de effectieve passing.
Elke oppervlaktebehandeling die de afmetingen verandert, moet vóór de bewerking in de tolerantiespecificatie worden meegenomen. Bij assemblages van gemengde materialen, met name aluminium met staal, is de bedrijfstemperatuur van belang: aluminium zet ongeveer twee keer zo snel uit als staal, waardoor een passing die bij kamertemperatuur correct is, bij hogere temperaturen losser kan worden of de onderdelen bij lage temperaturen overbelast kan raken.
Montage methode
Koud persen is eenvoudig, maar levert de volledige montagekracht in één keer op, met het risico op vreten als de uitlijning niet correct is. Hydraulisch persen biedt betere controle over kracht en snelheid. Krimpen door het buitenste deel te verwarmen of het binnenste deel te koelen met droogijs of vloeibare stikstof, vermindert de montagekracht aanzienlijk en heeft de voorkeur bij grote onderdelen of grote interferentiewaarden. Smering vermindert wrijving tijdens het persen, maar kan de effectieve wrijvingscoëfficiënt van de uiteindelijke verbinding verlagen, waarmee rekening moet worden gehouden bij de berekening van de houdkracht.
Wat gebeurt er als de interferentiepassing te strak of te los is?
Als de pasvorm te strak is
Overmatige wrijving verhoogt de montagekracht tot boven de veilige limieten. Op onderdeelniveau veroorzaakt dit boringvervorming, asvreten, scheuren in dunwandige of broze onderdelen en permanente vervorming die de boringgeometrie verandert. Bij lagertoepassingen verandert het de interne speling en leidt het tot vroegtijdige slijtage. Onderdelen die tijdens het persen scheuren of vervormen, zijn onherstelbaar afval.
Als de pasvorm te los zit
Onvoldoende speling zorgt ervoor dat de verbinding niet voldoende contactdruk uitoefent. Onder belasting glijden de onderdelen langs elkaar, wat wrijving veroorzaakt: een slijtageproces dat wordt aangedreven door microbewegingen tussen onderdelen die stil zouden moeten staan. Wrijving produceert slijtageafval, putjes in het oppervlak en een geleidelijk verlies van passing, gevolgd door verkeerde uitlijning, lawaai en verminderde koppeloverdracht. Een losse passing die tijdens de montagecontrole over het hoofd wordt gezien, is moeilijk en kostbaar te repareren, omdat de boring zelf beschadigd kan zijn tegen de tijd dat het defect wordt vastgesteld.
Hoe specificeer je de perspassingstolerantie op een tekening?
Een complete tekening geeft de fabrikant alles wat nodig is voor de bewerking, inspectie en offerte. Voeg het volgende toe:
- Nominale as- en gatgrootte met afzonderlijke boven- en ondergrenstoleranties voor elk onderdeel.
- Passingsaanduiding volgens ISO 286 of ANSI B4.1, indien van toepassing. Volgens ISO 286 is het gat doorgaans H7 (standaard ruimboring). De asaanduiding bepaalt de dichtheid: k6/m6 voor overgang, p6/s6 voor interferentie, u6/x6 voor sterke interferentie die krimppassing vereist. Een aanduiding zoals H7/p6 geeft beide partijen precies aan waar elk onderdeel moet komen. Dit zijn illustratieve voorbeelden; de juiste code is afhankelijk van de nominale maat, het materiaal en de belasting.
- Materiaal- en warmtebehandelingsomstandigheden voor elk aansluitend onderdeel.
- De oppervlakteafwerking van de contactvlakken wordt aangegeven met Ra of Rz, niet met een algemene aanduiding.
- Coatings, galvanisatie of anodisatie met een verwachte diktevariatie, aangezien deze de effectieve pasvorm beïnvloeden.
- Montagemethode: koudpersen, hydraulische persen, krimppassing of cryogeen.
- Of de constructie permanent is of tijdens gebruik gedemonteerd moet worden.
- Inspectie-eisen, inclusief het meetinstrument en eventuele specificaties met betrekking tot rondheid of cilindriciteit.
Hoe CNC-bewerking de nauwkeurigheid van interferentiepassing beïnvloedt
Bij perspassing is een nauwkeurigere maatvoering vereist dan bij algemene machinale bewerkingen. Zintilon's CNC-bewerkingsdiensten Het volledige scala aan processen dat wordt gebruikt voor interferentiepassing omvat.
Voor boringen biedt enkelpuntsboren een betere rondheid en maatnauwkeurigheid dan alleen boren. Ruimen is geschikt voor kleinere boringen die een consistente afwerking en nauwe diametertolerantie vereisen. Cilindrisch slijpen bereikt de strakste toleranties voor assen en boringen waar de passingsmarge klein is. De proceskeuze hangt af van de geometrie, tolerantie, het materiaal en het volume.
Rondheid en cilindriciteit zijn net zo belangrijk als de basisdiameter. Een boring die binnen de diametertolerantie valt, maar ovaal of taps toelopend is, zal niet voorspelbaar monteren en een ongelijkmatige contactdruk veroorzaken. Vormfouten moeten expliciet op de tekening worden vermeld voor kritische passingen. Een aanloopafschuining bij de asinvoer en de boringinvoer, doorgaans 15 tot 30 graden, voorkomt vreten wanneer de as onder een lichte hoek wordt ingevoerd. Zonder deze afschuining is verkeerde uitlijning tijdens het persen een van de meest voorkomende oorzaken van oppervlakteschade aan onderdelen die verder correct getolereerd zijn.
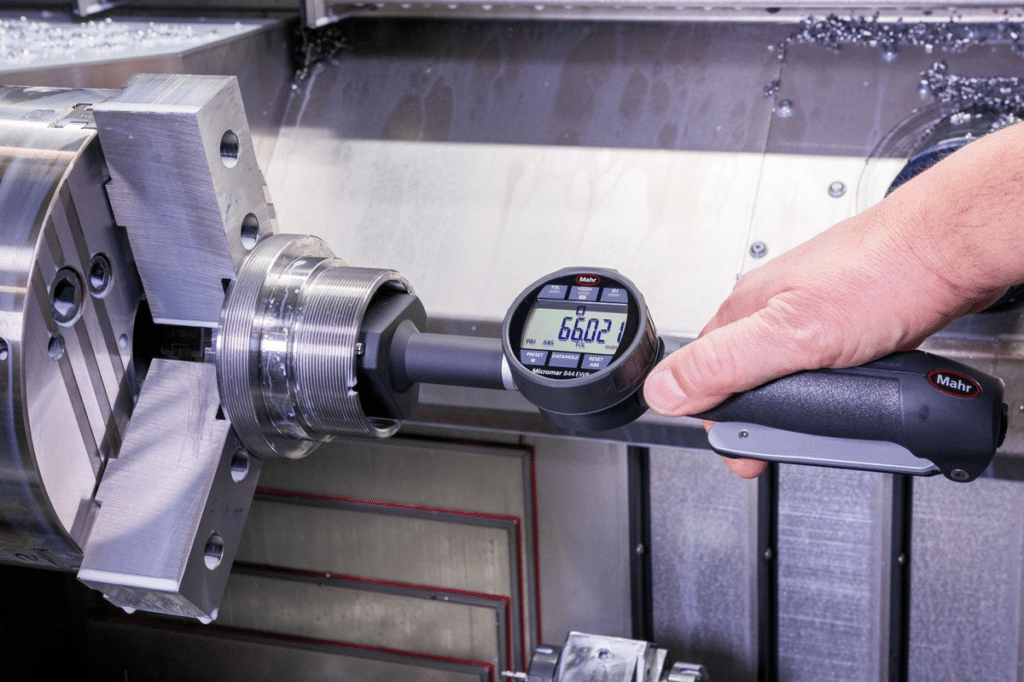
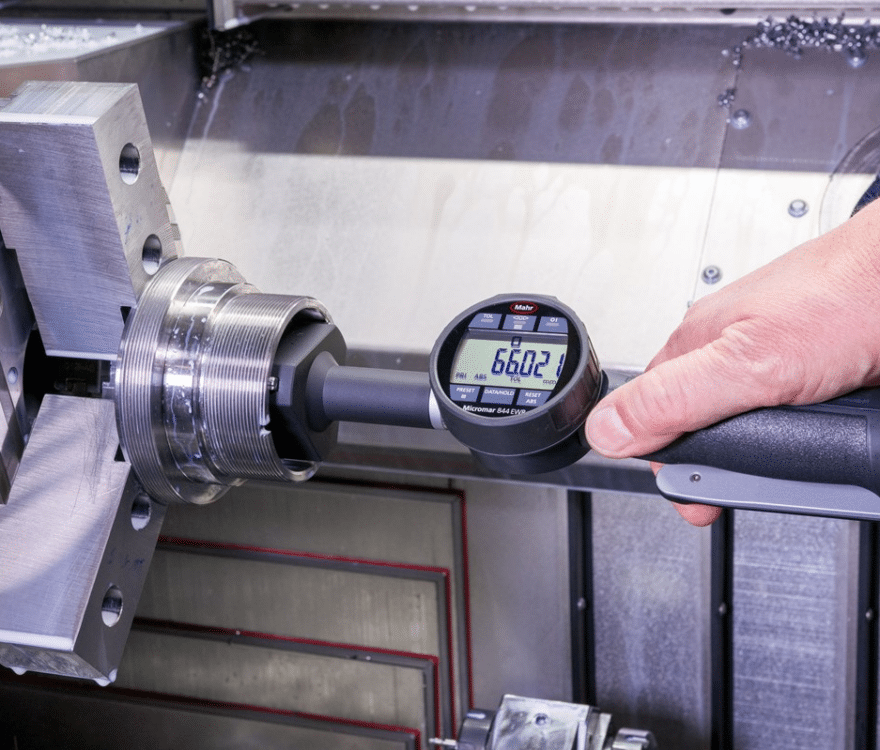
De inspectiemethode is ook van belang. Een standaard schuifmaat is niet geschikt voor toleranties van enkele microns. Afhankelijk van de afmetingen en toleranties van het onderdeel kunnen boringmeters, plugmeters, penmeters, digitale micrometers of een CMM nodig zijn. Spreek de juiste meetinstrumenten af vóór de productie begint, niet tijdens de eerste artikelinspectie.
Checklist voor het ontwerpen van een interferentiepassing voordat u een offerte aanvraagt
- Zijn de nominale as- en gatdiameter bevestigd?
- Worden de tolerantiegrenzen afzonderlijk voor de as en het gat gedefinieerd?
- Voldoet u aan de aangegeven norm: ISO 286, ANSI B4.1 of een andere?
- Zijn de materialen voor elk aansluitend onderdeel gespecificeerd, inclusief warmtebehandeling?
- Coatings, galvanisatie of anodisering met een gespecificeerd diktebereik?
- Is de oppervlakteafwerking aangegeven op de bijpassende onderdelen?
- Gedefinieerde montagemethode: koudpersen, hydraulisch, krimpen of cryogeen?
- De montage is permanent of moet deze ook onderhoudbaar zijn?
- Is de vereiste houdkracht of het benodigde koppel gedocumenteerd?
- Is het temperatuurbereik tijdens gebruik in overweging genomen?
- Welke inspectiemethode is gespecificeerd voor de koppelingskenmerken?
- Is de verantwoordelijkheid voor de pasvormcontrole bevestigd als de onderdelen afzonderlijk worden ingekocht?
Wanneer moet u de geschiktheid bespreken met uw productiepartner?
In diverse situaties is het beter om de beoordeling vóór aanvang van de bewerking uit te voeren dan erna:
- Het interferentiebereik is smal, met name onder de 0.020 mm over de gecombineerde tolerantieband van beide onderdelen.
- De materialen die gebruikt worden voor de koppeling zijn verschillend, met name aluminium en staal, en er kunnen temperatuurschommelingen optreden tijdens gebruik.
- Onderdelen hebben dunne wanden, nabijgelegen sleuven of andere kenmerken die het risico op vervorming tijdens het persen vergroten.
- Na de bewerking wordt een oppervlaktebehandeling voorgeschreven met een ongedefinieerde diktetolerantie.
- De montagekracht wordt beperkt door de beschikbare apparatuur of door de maximale belasting van het te monteren onderdeel.
- Een prototype dat goed past, gaat over in massaproductie, waarbij kleine problemen die bij kleine aantallen beheersbaar zijn, bij grotere oplages uitgroeien tot opbrengstproblemen.
Voor kritische passingen van assen en gaten is het vaststellen van de tolerantiestrategie vóór de bewerking veel goedkoper dan het diagnosticeren van pasproblemen tijdens de montage. Zintilon beoordeelt tekeningen, materialen en tolerantie-eisen tijdens het offertetraject, zodat problemen worden aangepakt voordat er materiaal wordt bewerkt.
Leer meer over Zintilon's kwaliteitsborging en CNC-bewerkingstoleranties, of krijgen een offerte om uw project te starten.
FAQ:
Wat is het verschil tussen een interferentiepassing en een spelingpassing?
Bij een spelingpassing is de as altijd kleiner dan het gat, waardoor montage eenvoudig is en er sprake is van relatieve beweging. Bij een interferentiepassing is de as altijd groter dan het gat, waardoor er door de dimensionale overlapping contactdruk ontstaat die de onderdelen bij elkaar houdt.
Wat is het verschil tussen een interferentiepassing en een transitiepassing?
Een overgangspassing kan een kleine speling of een kleine interferentie opleveren, afhankelijk van waar de werkelijke afmetingen binnen het tolerantiebereik vallen. Een interferentiepassing is zo ontworpen dat de as altijd groter is dan het gat over het volledige tolerantiebereik van beide onderdelen.
Is een perspassing hetzelfde als een interferentiepassing?
Niet helemaal. Een interferentiepassing is de maatvoering; een perspassing is de montagemethode. De meeste perspassingen zijn gebaseerd op interferentie, maar interferentiepassingen kunnen ook worden gemonteerd door het buitenste deel te verwarmen of het binnenste deel af te koelen in plaats van te persen.
Hoeveel speling bij perspassing is er nodig?
Er is geen universeel antwoord. Het hangt af van de nominale diameter, de elastische eigenschappen van het materiaal, de wanddikte, de oppervlakteafwerking, het temperatuurbereik, de vereiste klemkracht en de montagemethode. Specificeer tolerantiegrenzen of een erkende pasvormnorm in plaats van te vertrouwen op een algemene tekeningnotitie.
Kan CNC-bewerking toleranties voor interferentiepassing realiseren?
Ja, maar de haalbare tolerantie hangt af van de afmetingen, het materiaal, de geometrie en het proces van het onderdeel. Boren, ruimen en cilindrisch slijpen dekken de meeste eisen voor interferentiepassing. Kritische onderdelen vereisen mogelijk een aparte inspectie met boringmeters, plugmeters of een CMM. Stel het inspectieplan op voordat de productie begint.
Geweldig, Samen