ZTL TECH は Zintilon になりました。新たなスタートを切るために、名前とロゴを更新しました。 今すぐチェック

板金 ベンチング

精密部品や試作品の製作ニーズに合わせて、皿シンク、タッピング、リベット打ちなど、さまざまなベンチ技術をご用意しています。
  • 多様なベンチテクニック
  • 3〜7日間の配達
  • MOQ:1個

新しいことを始める 板金見積

板金ベンチ部品のプロトタイプ

PDF DWG DXF STEP IGS XT
すべてのアップロードは安全で機密です

信頼できるベンチングサービス

ベンチ素材
Aluminum Image

高い加工性と延性。アルミニウム合金は、優れた強度対重量比、高い熱伝導性と電気伝導性、低密度、そして自然な耐腐食性を備えています。

価格
$$$
リードタイム
<7日
許容範囲
±0.003 mmまで
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル
Iron Image

鉄は産業分野に欠かせない金属です。 鉄に少量の炭素鋼を加えた合金で、着磁後も減磁しにくく優れた硬磁性材料であり、重要な工業素材であり、人工磁気の主原料としても使用されています。

価格
$$$$$
リードタイム
<10日
許容範囲
±0.005 mmまで
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル
Steel Image

鋼は、鉄と炭素の強くて多用途で耐久性のある合金です。鋼は強くて耐久性があります。引張強度が高く、耐腐食性、耐熱性、耐火性があり、成形や形成が容易です。その用途は、建築材料や構造部品から自動車や航空宇宙部品まで多岐にわたります。

価格
$$$$$
リードタイム
<10日
許容範囲
±0.001 mmまで(ルーティング)
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル
Stainless steel Image

ステンレス鋼合金は、高い強度、延性、耐摩耗性、耐食性を備えています。溶接、機械加工、研磨が簡単に行えます。ステンレス鋼はアルミニウム合金よりも硬度が高く、コストも高くなります。

価格
$$$
リードタイム
<7日
許容範囲
±0.005 mmまで
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル
Bronze Image

海水腐食に強い。 この材料の機械的特性は他の多くの機械加工可能な金属よりも劣るため、CNC 機械加工で製造される低応力コンポーネントに最適です。

価格
$$$$$
リードタイム
<10日
許容範囲
±0.005 mmまで
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル
Brass Image

真鍮は機械的に強く、摩擦が低い金属特性により、CNC 加工真鍮は海洋産業などの耐食性も必要な機械用途に最適です。

価格
$ $ $
リードタイム
<10日
許容範囲
±0.005mmまで
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル
Copper Image

CNC フライス加工材料に関しては、銅ほどの導電性を持つ金属はほとんどありません。 この材料の高い耐食性は錆の防止に役立ち、その熱伝導性の特徴により CNC 加工による成形が容易になります。

価格
$ $ $
リードタイム
<10日
許容範囲
±0.005 mmまで
最大部品サイズ
3000 * 2200 * 1100ミリメートル
最小部品サイズ
2 * 2 * 2ミリメートル

ベンチング用表面仕上げ

As Machined

機械加工されたまま

スムーズ
Bead Blasting

ビーズブラスト

マット、テクスチャ
Sand Blasting

サンドブラスト

マット、テクスチャ
Painting

絵画

滑らか、光沢、透明
Anodizing

陽極酸化

滑らか、光沢、透明
Plating

メッキ

滑らかで光沢のある
Polishing

研磨

滑らかで光沢のある
Chromate

クロメート

マット、クリア

ベンチングサービスで当社が選ばれる理由

1 2

1対1の見積分析

2D 図面または 3D モデルをアップロードするだけで、24 時間以内に見積りのフィードバックが届きます。当社の専門エンジニアが、誤解を避けるために設計を分析し、お客様とコミュニケーションを取り、手頃な価格をご提案します。

1 3

高品質の製造部品

材料、製造技術、表面仕上げ、CMM テストに対する責任ある厳格な姿勢により、試作から生産部品まで一貫した品質が保証されます。当社は、納品前に部品の品質をチェックすることはありません。

1 1

速いリードタイム

タッパー、リベッター、専門の見積もりなどの高度な板金加工設備を導入することで、迅速なリードタイムを保証します。当社は、要件と注文の複雑さに応じて、注文の手配の優先順位を設定します。

1 4

インスタントコミュニケーション

お客様の利益のために、すべてのお客様は見積から納品まで当社にご連絡いただける技術サポートをご利用いただけます。 満足した部品を受け取ったことが確認されるまで、質問に対して即座にフィードバックが得られます。

ベンチの許容差と基準

規格

幾何公差

線形公差

平坦
0.2 mm-0.5 mm
\
役職
0.05 mm-0.1 mm
\
垂直性
0.08 mm-0.1 mm
\
距離許容差
\
±0.05mm~0.2mm
穴精度
\
0.05 mm-0.1 mm
曲げ角度
\
30 -90゜°
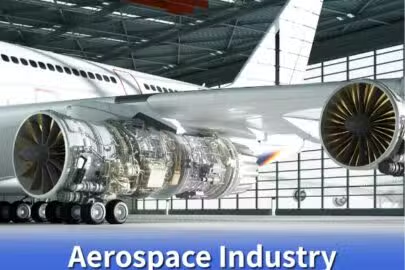
金属ベンチングサービスの用途

弊社は製造分野における最先端の設備を備え、さまざまな業界の多くの企業と協力関係を築いています。以下では、ベンチワーク部品がどの分野に適用されるかを見てみましょう。

金属ベンチに関するよくある質問

K 係数は、シート メタル部品材料全体の厚さ (T) に対するシート メタルの中性層位置の厚さ (t) の比です。つまり、K = t / T です。 標準的な計算方法: 材料の厚さ(t) * 1.66。

板金製造プロジェクトのコストは、設計、仕上がり、材料、仕上げによって異なります。

板金加工品の公差範囲は±0.2~0.3mmです。
他に質問は?
究極のガイド 
〜へ リベット

精密板金加工

オンラインでのカスタム板金製作
prototyping
試作

プロトタイピング

Zintilon のラピッド プロトタイプ サービスは、製品開発中に製品コンセプトと市場の間のギャップを埋めます。高度な板金加工設備、複数の国際認証、一流の CMM 検査により、プロトタイプの精度と詳細が保証され、高い品質基準を満たします。
  • 高度な技術: 板金、CMM 検査、エリートエンジニアなど。
  • 迅速な対応: 問題解決を確実にするための完全なサポート。
  • カスタマイズサービス: 精密加工ソリューションをカスタマイズ
production
生産

生産

Zintilon のオンデマンド生産ソリューションは、その柔軟性、堅牢な供給ネットワークと自社所有の板金加工工場による高品質基準、厳格な品質管理検査などを通じて、お客様に最新かつ効率的で顧客志向の生産ソリューションを提供します。
  • 合理的な計画: 正確なリソース割り当てにより、サイクルタイムを短縮します。
  • 製造 SOP: 高度な技術と厳格な QC プロセス。
  • 柔軟な生産: ラピッドプロトタイピング (1 ~ 20 個) から少量生産 (20 ~ 1000 個) まで。

ねじ切りとタッピングの違いは何ですか


ねじ切りとタッピング:主な違い

タッピングとねじ切りの違い:

ワークピース

  • タッピング: ネジやボルトをはめ込むために穴の内側にねじ山を切るなど、内ねじを作るために使用されます。
  • ねじ切り: 内ねじと外ねじの両方を作成できます。外ねじは通常、ボルトやロッドなどの円筒形の部品に行われます。

ツール

  • タッピング: タップ (切削工具) を使用して、あらかじめ開けられた穴の内側にねじを切ります。ねじを形成するために材料を削り取る刃先があります。
  • ねじ切り: 外ねじにはダイスまたはねじフライスカッターを使用し、内ねじにはタップを使用します。

プロセス

  • タッピング: 最初に穴を開けます。穴は、タップが入り込んでねじを切ることができるように、目的の内ねじの直径よりわずかに大きくする必要があります。次に、タップを使用して内部のねじを切ります。ねじの精度を確保するために、タップを慎重に回転させて送り込む必要があります。
  • ねじ切り: 外ねじの場合、ダイをワークピースの周囲に回転させてねじを切ります。内ねじはタッピングに似ています。

メソッド

  • タッピング: 手動または CNC マシンで行うことができます。手動タッピングにはスキルが必要ですが、CNC タッピングはより正確で効率的です。
  • ねじ切り: 一般的な方法には、手動ねじ切り、旋盤ねじ切り、CNC ねじ切りなどがあります。

用途

  • タッピング: ナット穴や機械の取り付け穴など、内部にねじ山が必要な部品に使用します。タッピングは主に、ボルトやネジをねじ込めるように金属やその他の材料の穴を準備するために使用されます。
  • ねじ切り: 内ねじ (ナットやドリル穴など) と外ねじ (ボルトやネジなど) の両方が必要な部品に使用します。

精度と効率

  • タッピング: 高精度の内ねじ、特に小さな穴に最適です。CNC タッピングは非常に正確で効率的です。
  • ねじ切り: 外ねじ切りは通常、特にねじ転造や CNC 加工の場合の方が高速です。

要約すると、タッピングは主に内ねじ用ですが、ねじ切りは内ねじと外ねじの両方をカバーします。これらには異なるツール、プロセス、およびアプリケーションがあります。

一緒に素晴らしいものを作りましょう