ZTL TECH は Zintilon になりました。新たなスタートを切るために、名前とロゴを更新しました。 今すぐチェック
金属 鋳造 Services
ダイカスト、砂型鋳造などの金属鋳造サービスを、試作から部品製造まで短納期でお客様のご要望に応じてご提供します。
- ラピッドプロトタイプからオンデマンド生産まで
- さまざまな金属鋳造技術が利用可能
- 40種類以上の表面仕上げが可能

金属鋳造能力
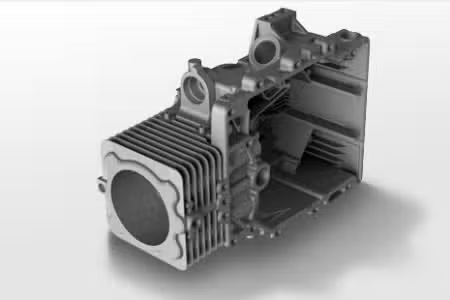
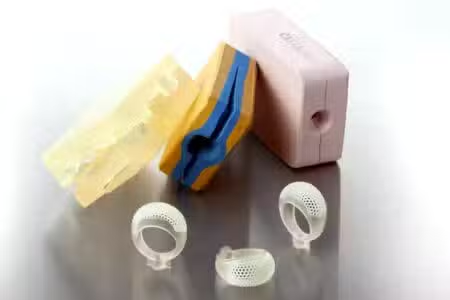
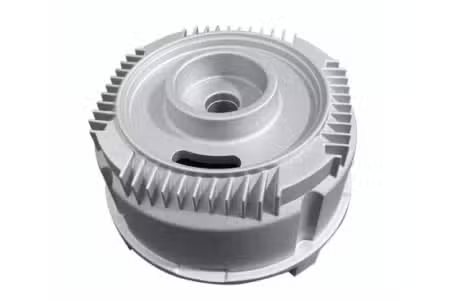
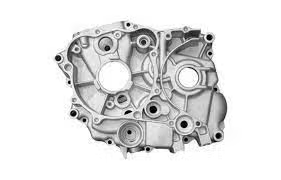
Zintilonは2014年以来、専門の金属鋳造サービスプロバイダーです。当社はお客様の要件に応じて、以下の低圧および高圧ダイカストを含むさまざまな種類の金属鋳造サービスを提供しています。圧倒的な品質を確保するために、最先端の金属鋳造技術とお客様のニーズを満たす設備を導入しています。

金属鋳造材料





金属鋳造サービスで当社が選ばれる理由

1対1の見積分析
2D 図面または 3D モデルをアップロードするだけで、24 時間以内に見積りのフィードバックが届きます。当社の専門エンジニアが、誤解を避けるために設計を分析し、お客様とコミュニケーションを取り、手頃な価格をご提案します。

高品質の製造部品
材料、鋳造技術、表面仕上げ、CMM テストに対する責任ある厳格な姿勢により、試作から生産部品まで一貫した品質が保証されます。当社は納品前に部品の品質をチェックすることはありません。

速いリードタイム
ダイカストマシンなどの高度な金属鋳造設備の導入と専門の見積もり業者が迅速なリードタイムを保証します。当社は、要件と注文の複雑さに応じて注文の手配の優先順位を設定します。

インスタントコミュニケーション
お客様の利益のために、すべてのお客様は見積から納品まで当社にご連絡いただける技術サポートをご利用いただけます。 満足した部品を受け取ったことが確認されるまで、質問に対して即座にフィードバックが得られます。
金属鋳造技術基準
次元
規格
最小部品重量
1g
最大部品重量
10キロ
最小パーツサイズ
20×10ミリメートル×5
最大パーツサイズ
750×600ミリメートル×300
最小壁厚
20 mm
最大肉厚
20 mm
可能な最小バッチ
500台
金属鋳造ガイドライン
規格
詳細説明
最小部品重量
0.017キロ
最大部品重量
10キロ
最小部品サイズ
20 * 10 * 5ミリメートル
最大部品サイズ
750 * 600 * 300ミリメートル
最小肉厚
20 mm
最大肉厚
20 mm
品質管理
ISO 9001認定
最小注文数量
500片


金属鋳造に関するよくある質問
ダイカストに一般的に使用される主な金属には、亜鉛、銅、アルミニウム、マグネシウム合金が含まれます。
ホットチャンバーダイカストであっても、コールドチャンバーダイカストであっても、標準的なプロセスでは、溶融金属を高圧下で金型に注入します。 複雑なダイカストプロセスの手順は次のとおりです。
ステップ 1: クランプします。 この前に、金型を洗浄して汚染物質を除去し、硬化製品の射出と除去を良好にするために潤滑する必要があります。 この後、金型をクランプして高圧で閉じます。
ステップ 2: 注射。 射出する金属を溶かして焼成室に流し込みます。 次に、油圧システムによって生成された高圧下で金属が金型に射出されます。
ステップ 3: 冷却します。 固化した材料は、金型設計と同様の形状になります。
ステップ 4: 排出。 金型を緩めた後、エジェクター機構が固体鋳物を金型から押し出します。 最終製品を取り出す前に、適切な固化が保証されます。
ステップ5: デコレーション。 完成したゲートとランナーから余分な金属を除去することが含まれます。 トリミングは、トリミングダイ、鋸、またはその他の手順を使用して行うことができます。
ダイカストは通常、主に鉄で作られるのではなく、亜鉛、銅、アルミニウム、マグネシウムなどの材料で製造されるため、部品の耐食性が高く、錆びにくくなります。 ただし、長期間適切な方法で保管しないと、部品が錆びてしまう可能性があります。
他に質問は?
究極のガイド
〜へ ダイカスト
〜へ ダイカスト
精密金属鋳造サービス

試作
プロトタイピング
Zintilon のラピッド プロトタイプ サービスは、製品開発中に製品コンセプトと市場の間のギャップを埋めます。高度な金属鋳造設備、複数の国際認証、一流の CMM 検査により、プロトタイプの精度と詳細が保証され、高い品質基準を満たします。
- 高度な技術: 金属鋳造、CMM 検査、エリートエンジニアなど。
- 迅速な対応: 問題解決を確実にするための完全なサポート。
- カスタマイズサービス:精密金属鋳造ソリューションをカスタマイズ

生産
生産
Zintilon のオンデマンド生産ソリューションは、その柔軟性、堅牢な供給ネットワークによる高品質基準、専門的な DFM 分析、厳格な品質管理検査などを通じて、お客様に最新かつ効率的で顧客志向の生産ソリューションを提供します。
- 合理的な計画: 正確なリソース割り当てにより、サイクルタイムを短縮します。
- 鋳造SOP:高度な技術と厳格なQCプロセス。
- 柔軟な生産: ラピッドプロトタイピング (1 ~ 20 個) から少量生産 (20 ~ 1000 個) まで。
一緒に素晴らしいものを作りましょう
Latest Blog Posts
製造性と精度を考慮した適切な半径の選び方
2026 年 7 月 13 日

フィレットと面取りの選び方
2026 年 7 月 13 日
機械加工部品設計における干渉嵌め合いの仕組み
2026 年 7 月 08 日