ZTL TECH は Zintilon になりました。新たなスタートを切るために、名前とロゴを更新しました。 今すぐチェック
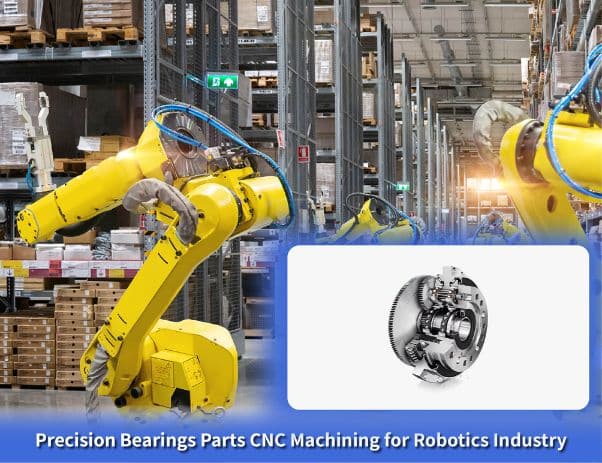
ロボット産業向け精密ベアリング部品CNC加工
精密ベアリング部品は、ロボットシステムにおいて不可欠な機械部品であり、ラジアル荷重とアキシアル荷重を負荷しながら部品をシームレスに回転させる役割を果たします。Zintilonでは、旋削加工と研削加工の高度な技術を駆使し、精密ベアリング部品のCNC加工をさらに進めています。これにより、卓越した軌道精度、最小限の振れ、最適な荷重分散を実現し、信頼性の高い高速動作と長寿命を実現します。
- 複雑なベアリングレースとハウジングの機械加工
- ±0.0001インチまでの厳しい公差
- 精密旋削、研削、レースウェイ仕上げ
- ラピッドプロトタイピングとフルスケール生産のサポート
- ISO 9001認証ロボット製造
多くのお客様から信頼されています 15,000以上の企業
ロボット企業がなぜ
ジンティロンを選択

生産性の向上
エンジニアは、未熟なサプライ チェーンや社内のサプライ チェーン人員不足に悩まされることがなくなり、時間を節約して部品を迅速に入手できます。

10倍厳しい許容範囲
Zintilon は、+/- 0.0001 インチという厳しい許容誤差で部品を加工することができ、他の主要サービスと比較して 10 倍の精度を実現しています。

世界クラスの品質
Zintilon は、認定登録機関によって ISO9001 品質基準に準拠していることが検証された医療用部品を大手航空宇宙企業に提供しています。
試作から量産まで
Zintilon は、産業オートメーション、協働ロボット、研究ロボット向けに設計された精密ベアリング部品とそれに付随する回転サポートアセンブリの CNC 加工を提供しています。


プロトタイプベアリング部品
最終設計を忠実に再現した高精度のベアリング部品プロトタイプをお届けします。本格的な量産に入る前に、レースウェイ形状のテスト、耐荷重の検証、スムーズな回転確認を実施します。
キーポイント:
キーポイント:
- 高精度なラピッドプロトタイピング
- 厳しい公差(±0.0001インチ)
- 設計、材料、性能を早期にテストする

EVT – エンジニアリング検証テスト
ベアリング部品のプロトタイプを迅速に反復開発し、すべての耐荷重と摩擦要件が満たされていることを検証します。問題を早期に特定することで、本格的なロボット製造へのシームレスな移行を実現します。
キーポイント:
キーポイント:
- プロトタイプの機能を検証する
- 迅速な設計反復
- 生産準備の確保

DVT – 設計検証テスト
設計を確認し、複数の材料と処理が検証されていることを確認します。設計を評価し、ベアリングが高い回転性能基準を満たしていることを確認します。設計を検証し、量産を可能にします。
キーポイント:
キーポイント:
- 設計の整合性とレースウェイの品質を確認する
- 複数の材料と処理をテストする
- 本番環境でのパフォーマンスの確保

PVT – 生産検証テスト
ベアリング部品の生産状況を評価し、大規模生産を確認します。部品の生産状況を評価し、生産リスクを特定・軽減します。部品と生産が要求される基準と生産価格を満たしていることを確認します。
キーポイント:
キーポイント:
- 大規模生産能力のテスト
- プロセスの問題を早期に検出して修正する
- 一貫した部品品質の確保

量産
高品質な部品の供給を確保し、ベアリング部品の生産を管理することで、回転性能を実現します。ロボットおよびオートメーションメーカーへの高い納期要求に応え、ベアリング部品の適切な供給間隔を確保します。
キーポイント:
キーポイント:
- 一貫した大量生産
- 工業グレードの品質を実現する精密加工
- 厳格な品質管理による迅速な対応

簡素化された調達
共同産業
当社のロボット産業部品製造能力は、多くの上場企業によって実証されています。当社は、チタン合金、アルミニウム合金を含むロボット部品のさまざまな製造プロセスと表面処理を提供しています。
ロボットコンポーネントの探索
強度、安定性、そしてシームレスな動作を実現するために設計された、精密CNC加工によるロボット部品のフルラインナップをご覧ください。ロボットアーム、ジョイント、アクチュエーター、フレーム、エンドエフェクター用の部品は、いずれも現代の自動化システムやロボットシステムにおいて、高い精度、再現性、そして性能を保証するために製造されています。
ロボット精密ベアリング加工能力
当社の高度なCNC旋盤と精密研削盤、そして熟練した精密機械工の組み合わせが、ロボット産業向け精密ベアリング部品のCNC加工を実現します。クロスローラーベアリングレース、薄肉ベアリングリング、そして重要な軌道形状を備えたカスタムベアリングハウジングなど、すべての部品は、高度なロボットモーションコントロールアプリケーションに必要な摩擦、剛性、そして精密な回転制御精度を備えるように設計されています。
当社では、精密CNC旋削、円筒研削、表面研削に加え、完璧なボールまたはローラー接触面を形成する軌道面仕上げも提供しており、専用のベアリング計測技術を用いて最終的な寸法確認を行います。ベアリング鋼(52100、440Cステンレス)、工具鋼(M2、D2)、アルミニウム合金(7075-T6)、硬化合金鋼(4340)など、アセンブリを構成するすべてのベアリング部品を機械加工することは、期待される耐摩耗性と寸法安定性を実現するために不可欠です。
当社では、精密CNC旋削、円筒研削、表面研削に加え、完璧なボールまたはローラー接触面を形成する軌道面仕上げも提供しており、専用のベアリング計測技術を用いて最終的な寸法確認を行います。ベアリング鋼(52100、440Cステンレス)、工具鋼(M2、D2)、アルミニウム合金(7075-T6)、硬化合金鋼(4340)など、アセンブリを構成するすべてのベアリング部品を機械加工することは、期待される耐摩耗性と寸法安定性を実現するために不可欠です。


航空宇宙
材料と仕上げ

材料
当社は金属、プラスチック、複合材料など幅広い材料を取り揃えております。
フィニッシュ
当社は、滑らかな表面またはテクスチャのある表面を必要とする用途において、部品の耐久性と美観を向上させる優れた表面仕上げを提供します。


精密ベアリング部品の材料
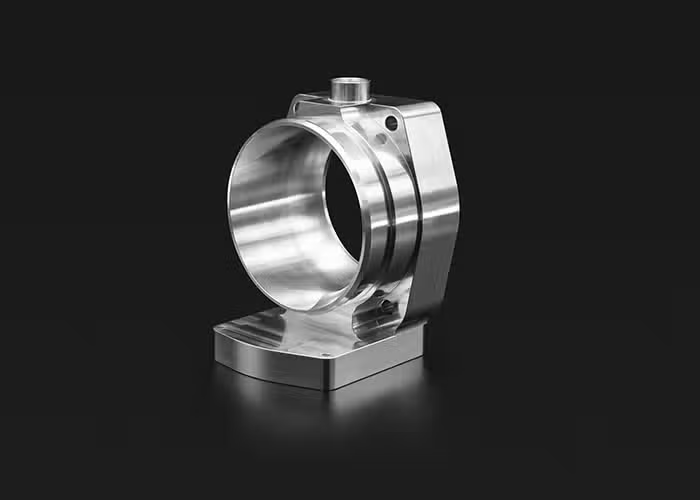
当社のCNC工作機械工場は、ロボット産業向けに様々なベアリング部品の加工サービスを提供しています。30種類以上の工業用ベアリング鋼に加え、ステンレス合金や硬化材も取り揃えており、精密な回転部品を迅速に製造し、業界標準に沿った一貫性と品質を維持しています。



一緒に素晴らしいものを作りましょう
よくある質問: ロボット用途向け精密ベアリング
精密ベアリング部品は、ロボットジョイント、ギアボックス、その他の回転機構において荷重を保持しながらスムーズな回転動作を可能にする、完全なベアリングアセンブリを形成する機械加工された要素です。精密加工が求められる重要なベアリング部品には、研磨された軌道面とボールまたはローラー接触面を備えた内外輪またはリング、ロボットリストやエルボのコンパクトで剛性の高いジョイントに使用される垂直軌道溝を備えたクロスローラーベアリングリング、中空シャフト設計用の内径対外径比の高い薄肉ベアリングリング、ギアボックスやロボットアームに直接機械加工された一体型ベアリングレース、転動体を保持するベアリングケージ、ベアリングプリロードスペーサーとシム、背面合わせまたは対面合わせのアンギュラーコンタクト配置、精密ボアショルダー、ロックリング、ロックワッシャーを備えたバックベアリングハウジングと取り付けブロック、ベアリングを保護するシールなどがあります。
これらの精密部品は、すべての転動体に荷重が均一に分散されるように、軌道面の真円度を0.0001インチ以内に維持する必要があります。これは、早期疲労の防止に役立ちます。さらに、摩擦を最小限に抑え、ベアリングの寿命を延ばすために、軌道面の表面仕上げは8Raマイクロインチ未満にする必要があります。シャフトとハウジングの適切な嵌合を実現するために、内径と外径はABEC 7精度以上(外径)にする必要があります。制御された軌道形状は、設計された接触角と最適な負荷容量を提供します。200,000 PSIを超えるヘルツ接触応力下での耐摩耗性を確保するには、軌道硬度が58HRCを超える材料が必要です。十分な寸法安定性は、ロボットの動作環境におけるマイナス20℃からプラス100℃の温度範囲で必要な公差を維持し、部品の動的安定性を維持することを可能にします。
これらの精密部品は、すべての転動体に荷重が均一に分散されるように、軌道面の真円度を0.0001インチ以内に維持する必要があります。これは、早期疲労の防止に役立ちます。さらに、摩擦を最小限に抑え、ベアリングの寿命を延ばすために、軌道面の表面仕上げは8Raマイクロインチ未満にする必要があります。シャフトとハウジングの適切な嵌合を実現するために、内径と外径はABEC 7精度以上(外径)にする必要があります。制御された軌道形状は、設計された接触角と最適な負荷容量を提供します。200,000 PSIを超えるヘルツ接触応力下での耐摩耗性を確保するには、軌道硬度が58HRCを超える材料が必要です。十分な寸法安定性は、ロボットの動作環境におけるマイナス20℃からプラス100℃の温度範囲で必要な公差を維持し、部品の動的安定性を維持することを可能にします。
精密ベアリングの種類によって、最適な材質は異なります。例えば、AISIベアリング鋼52100は、62 HRCの硬度まで完全に硬化し、数百万サイクルにわたって転がり接触疲労に対する最高の耐性を発揮します。この鋼は、滑らかな軌道面仕上げを保証する微細炭化物構造を有しており、高性能ベアリングにおいて高い信頼性が実証されています。52100は加工性に優れ、コスト効率に優れ、適切な熱処理と焼き戻しにより寸法安定性を実現します。これらの理由から、52100はロボットジョイントベアリング、ギア減速機用ベアリング、高速スピンドルの第一候補となっています。ステンレスベアリング鋼440Cは耐腐食性を備えており、洗浄・滅菌環境や食品加工、製薬、クリーンルーム産業におけるロボット工学など、安全な使用を可能にします。硬度は5360HRCで、52100と比較して十分な耐摩耗性を備えています。また、医療用ロボットにとって重要な非磁性および生体適合性も備えています。耐腐食性、耐薬品性、耐湿性を備えているため、保護コーティングなしで安全に使用できます。環境耐久性を犠牲にして、440Cは52100と比較して寿命が10~20%短くなりますが、許容できる性能を備えています。
M2高速度鋼とD2空気硬化鋼は、極めて高い温度安定性、高摩耗環境における耐摩耗性、そして複雑な形状の熱処理安定性を有するため、カスタム軸受工具鋼として最適です。試作品向けに少量生産も可能です。アルミニウム合金7075-T6製の軽量軸受ハウジングとリテーナーは、高速アプリケーションにおける回転慣性を低減します。また、優れた熱伝導性による放熱性、複雑な統合機能を実現する優れた加工性、そして非軌道軸受部品として十分な強度を備えています。さらに、軽量化による動的性能の向上が求められる協働ロボットや位置決めシステム向けにも経済的に生産可能です。
M2高速度鋼とD2空気硬化鋼は、極めて高い温度安定性、高摩耗環境における耐摩耗性、そして複雑な形状の熱処理安定性を有するため、カスタム軸受工具鋼として最適です。試作品向けに少量生産も可能です。アルミニウム合金7075-T6製の軽量軸受ハウジングとリテーナーは、高速アプリケーションにおける回転慣性を低減します。また、優れた熱伝導性による放熱性、複雑な統合機能を実現する優れた加工性、そして非軌道軸受部品として十分な強度を備えています。さらに、軽量化による動的性能の向上が求められる協働ロボットや位置決めシステム向けにも経済的に生産可能です。
次のセクションで説明する最先端の CNC ベアリング製造には、ベアリング製造のさまざまな段階が含まれます。ベアリング リングの荒加工のための旋削に加えて、ほとんどの操作で研削 プロセスが利用されます。これらの手順には、CBN 研削ホイールを使用して、内径および外径レースウェイの円筒研削 (寸法公差 0.0001 インチ、真円度 0.00005 インチを実現)、ベアリング面および肩部の表面研削 (垂直度 0.0001 インチを実現)、ボールとローラーの接触面のレースウェイの研削 (指定された半径と 4 Ra マイクロインチ未満の表面仕上げを実現)、レースウェイ表面の超仕上げまたはホーニング処理による摩擦の低減とベアリング寿命の 2 Ra マイクロインチ未満への延長、ベアリングの予圧調整に使用される精密ロック ナットのねじの研削、ベアリング面をラッピングして鏡面仕上げで 0.0001 インチの平坦度を実現します。ベアリング ハウジングの穴を H7 以上の公差でボーリングします。指定された硬度と最小限の歪みで熱処理します。また、穴径、外径、幅、ラジアル振れ、レースウェイ形状、ラジアル振れを測定する専用機械でベアリング グレードへの適合性を検査します。
当社は、軸の干渉または隙間嵌め合いに対応するためにボア径を±0.00012インチ以内に制御すること、ハウジング嵌合のための外径公差を±0.00012インチに制御すること、ベアリングスタック内の軸方向位置決めのための幅公差を0.0002インチ未満に制御すること、転動体への均一な負荷分散を確保するためにレースウェイの真円度を0.00005インチ以内に制御すること、回転中のベアリングの振動を排除するためにラジアル振れのインジケータの読み取り値を0.0001インチ以内にすること、標準アプリケーションではベアリングのレースウェイを4Raマイクロインチ以内に、高速または超高精度要件では2Ra以内にすること、肩部とスペーサーとの適切な接触を確保するためにベアリングの面を0.0001インチ以内にすること、回転軸の位置合わせを維持するためにボアと外径を0.0001インチ以内に制御すること、および定義された幾何学的、ラジアル、およびボールまたはローラーの適切な接触を確保するため、幅公差寸法は±0.0002インチです。これにより、ベアリングアセンブリは、精密スピンドルのラジアル振れを0.5ミクロンに抑え、ベアリングの摩擦トルクを0.01ニュートンメートル未満に抑え、通常速度でのベアリングの騒音レベルを40dB未満に抑え、定格負荷時のベアリング温度上昇を周囲温度より15℃未満に抑え、ISO 281ベアリング寿命理論に基づくベアリングの耐用年数を20,000時間以上に維持できます。
はい、Zintilonは多様な製造オプションを提供しています。これには、ベアリング設計のラピッドプロトタイピング、CNC旋削および研削によるカスタムアプリケーションテスト、サイズや形状が標準ではなくカスタムである特殊ロボットの少量生産、研究用および限定生産ロボットの中量生産、高度な自動化を備えたロボットの標準化されたベアリングコンポーネントの大量生産などがあり、年間数千個のレースまたはハウジングが正確な許容差で製造されています。ベアリング測定機、CNC測定機を使用して、完全な寸法検査と外部および内部の形状の一貫性が確保され、寸法や表面の粗さ、プロファイロメーターによる輪郭、管理手順に照らして評価および検証された熱処理の硬度など、モーションコントロールベアリングの重要なコンポーネントが評価および検証された完全なプロセスドキュメントが作成され、重要なモーションコントロールアプリケーションについてABECまたはISO許容差クラスが文書化され、ベアリングおよびハウジングへのモーションコントロールアプリケーションについて顧客が定義した許容差が検証されています。
はい。ISO 9001規格では、すべての部品はベアリング業界標準に準拠する必要があります。これには、ABEC(環状ベアリング技術委員会)公差クラス、ISO 492ベアリング公差規格、硬度範囲や硬化層深度仕様などの顧客指定の寸法および冶金要件、そしてベアリング鋼A295 52100のASTM規格が含まれます。ベアリングの故障が産業オートメーションの障害、生産停止、あるいは安全リスクにつながるような高精度アプリケーションで使用される部品については、材料加熱ロットから最終検査までの完全なトレーサビリティを確保し、ベアリングの冶金学的故障監査を実施する必要があります。
当社は、各精密軸受部品のニーズに合わせた包括的な仕上げソリューションを提供しています。これには、寸法精度管理のためのストック除去を伴う軌道面の4Raマイクロインチ未満の表面仕上げを実現する精密円筒研削、低摩擦と長寿命化を実現する超平滑面を実現する砥石を用いた2Raマイクロインチ未満の超仕上げ、鏡面仕上げと0.0001インチ以内の平坦度を実現する軸受面のラッピング、靭性向上のための焼き戻しを伴う52100鋼の58~63HRC硬度を達成する全焼熱処理、延性コアを残しつつ軌道面を選択的に硬化させる肌焼、軽度の腐食防止と慣らし運転時の潤滑保持のための黒色酸化皮膜、保管および輸送中の一時的な腐食防止のためのリン酸塩コーティング、遊離鉄を除去し耐腐食性を向上させるステンレス鋼の不動態化処理、そして従来の潤滑が使用される極度の摩耗用途やドライランニング条件向けの窒化チタン(TiN)やダイヤモンドライクカーボン(DLC)などの特殊コーティングが含まれます。
特定のロボット関節に合わせたベアリングのカスタム設計は可能ですか?はい、ソリューションを概念化するために、当社のベアリングエンジニアはロボット設計者と連携しています。この連携により、さまざまな主要負荷シナリオ、制約、および動作の特殊性を理解することができます。中空のロボット関節には大径で薄肉のベアリングを組み込むことでケーブルを通すことができ、一体型のベアリングレースをロボットアームのアルミニウム構造に直接機械加工することで、重量を最適化し、アセンブリをより合理化できます。コンパクトなエンベロープの配列で機能する、ラジアル荷重、アキシャル荷重、モーメント荷重の組み合わせに対応する4点接触ベアリングを開発しています。小さな軸方向領域で高い剛性が求められるロボット手首用のクロスローラーベアリングを設計し、アキシャル接触ベアリングの予圧構成を最適化して摩擦を低減し、必要な剛性を実現します。また、ベアリングアセンブリを完成させるために、フェースベアリングレース、転動体、ケージ、シールを組み合わせた完全なアセンブリを設計しています。この回転ジョイント技術は、高速、摩擦、慣性デルタロボット、コンパクトで重量物の産業用ロボット、バックドライブ機能と安全性を備えた協働ロボット、スムーズで低摩擦な動き、光学アライメントや半導体の取り扱いに使用されるサブミクロンの振れ焦点を備えた精密土木システムなど、さまざまな用途に使用できます。
当社は、各精密軸受部品のニーズに合わせた包括的な仕上げソリューションを提供しています。これには、寸法精度管理のためのストック除去を伴う軌道面の4Raマイクロインチ未満の表面仕上げを実現する精密円筒研削、低摩擦と長寿命化を実現する超平滑面を実現する砥石を用いた2Raマイクロインチ未満の超仕上げ、鏡面仕上げと0.0001インチ以内の平坦度を実現する軸受面のラッピング、靭性向上のための焼き戻しを伴う52100鋼の58~63HRC硬度を達成する全焼熱処理、延性コアを残しつつ軌道面を選択的に硬化させる肌焼、軽度の腐食防止と慣らし運転時の潤滑保持のための黒色酸化皮膜、保管および輸送中の一時的な腐食防止のためのリン酸塩コーティング、遊離鉄を除去し耐腐食性を向上させるステンレス鋼の不動態化処理、そして従来の潤滑が使用される極度の摩耗用途やドライランニング条件向けの窒化チタン(TiN)やダイヤモンドライクカーボン(DLC)などの特殊コーティングが含まれます。
CNC加工の精度は、いくつかの領域でパフォーマンスに特定の利点をもたらします。たとえば、レースウェイの真円度を0.00005インチ以内に抑えると、すべてのボールまたはローラーの荷重分散が均一になります。これにより、剥離や孔食の故障につながる局所的な応力集中を防止できます。正しい構成であれば、実際の使用において設計されたベアリング寿命を完全に実現するか、それを超えることさえあります。レースウェイの表面仕上げが4Raマイクロインチ未満であれば、表面の摩擦係数が30~50%低減します。この低減により動作トルクと発熱が減り、連続動作時の給油間隔が2,000時間から10,000時間に延長されます。正確に製造されたボアと外径寸法は、取り付け後も設計されたラジアル内部クリアランスが維持されるため、干渉かクリアランスのいずれかのフィットを保証します。正しいフィットは、フレッティング腐食、ひいては早期故障につながるシャフト上またはハウジング内でのベアリングのクリープも防止します。面取りされたエッジと正確な軌道形状(半径寸法±0.0002インチ以内)により、ボールまたはローラーの接触応力分布が最適化され、最大ヘルツ応力が材料疲労限界以下の安全なレベルに抑えられます。最適な面研削のためには、0.0001インチ以内の直角度を目標とし、背中合わせのベアリング配置におけるすべての転動体への均一な予圧分布を確保します。これにより、ジョイント剛性に必要な10~50ニュートンメートル/ミリメートルのたわみが得られます。
60~62 HRC の硬度を達成する全焼入れレースウェイを持つことで、不十分に焼入れされたレースの 2,000 時間と比較して、定格荷重下での L10 ベアリングの予測寿命が 20,000 時間を超える耐摩耗性が得られます。これは、寸法の一貫性によってベアリングの性能を予測できるためです。摩擦トルク単位間の摩擦トルクの変動が 20% 未満であるため、個別のキャリブレーションなしでロボットの動作を正確に制御できます。最小ラジアル振れが 0.0001 インチ未満であるため、繊細なセンサーやエンドエフェクターへの振動の伝達を防ぐ機械的な手段が提供され、位置精度が維持されます。熱処理と応力緩和の技術的進歩により、ワークピースの平均寸法の継続的な変更が最小限に抑えられ、温度サイクルや長期使用を通じて許容差が維持されます。高品質の表面処理により、保管中および動作中の腐食を防ぎます。
クリーンな製造工程により、ベアリングの早期故障の80%の原因となる汚染物質の混入を防止します。精密機械加工されたベアリング部品をメンテナンスすることで、ロボットシステムの回転基盤が構築され、摩擦とバックラッシュを最小限に抑え、±0.005度の角度位置決め精度を実現します。溶接やディスペンシングなど、1%以下の大幅な速度変動が求められる用途において、スティックスリップやコギングのない滑らかな動作プロファイルと一定速度を実現します。また、DN値が100万を超えるスピンドル用途では10,000 RPMを超える高速回転をサポートし、片持ち式ロボットの手首や肘にかかるモーメント荷重にも対応します。さらに、-20℃~1℃の耐熱性も備えています。メンテナンス間隔 5,000 ~ 10,000 時間で 20,000 時間を超える長い耐用年数と予測可能な信頼性を提供し、自動車スポット溶接、電子機器組立、半導体ウェーハ処理、医療用ロボット、高速パッケージングなど、さまざまな業界の生産自動化を促進します。
他に質問は?
Latest Blog Posts
製造性と精度を考慮した適切な半径の選び方
2026 年 7 月 13 日

フィレットと面取りの選び方
2026 年 7 月 13 日
機械加工部品設計における干渉嵌め合いの仕組み
2026 年 7 月 08 日