溶接は、様々な産業において金属を接合するために不可欠な工程です。技術の進歩に伴い、従来の溶接方法に挑戦する新たな溶接技術が登場しています。近年、レーザー溶接はそうした革新的な技術の一つとして大きな注目を集めています。
しかし、よく出てくる疑問は、 レーザー溶接 レーザー溶接はアーク溶接と同等の強度を持つのか?このガイドでは、レーザー溶接とアーク溶接を強度、精度、入熱量、コスト、および適用用途の観点から比較します。プロジェクトに最適な溶接方法を選択するのに役立ちます。
レーザー溶接とアーク溶接
溶接強度を比較する前に、レーザー溶接と アーク溶接 それぞれ異なります。各方法を詳しく見ていきましょう。
レーザー溶接
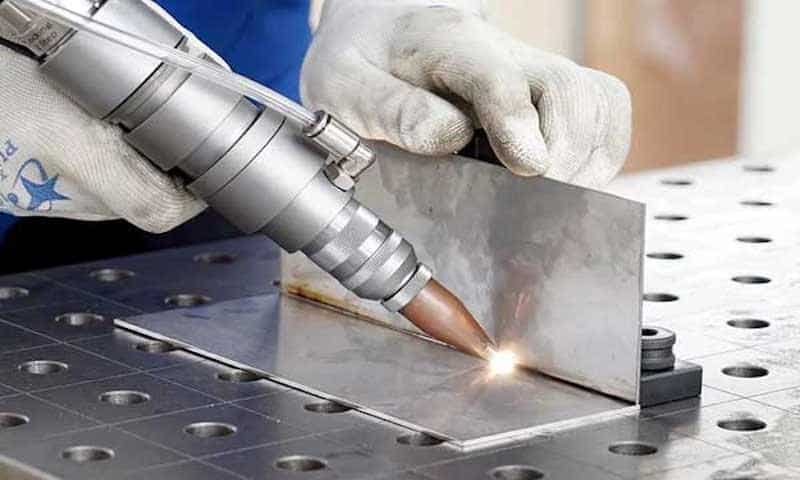
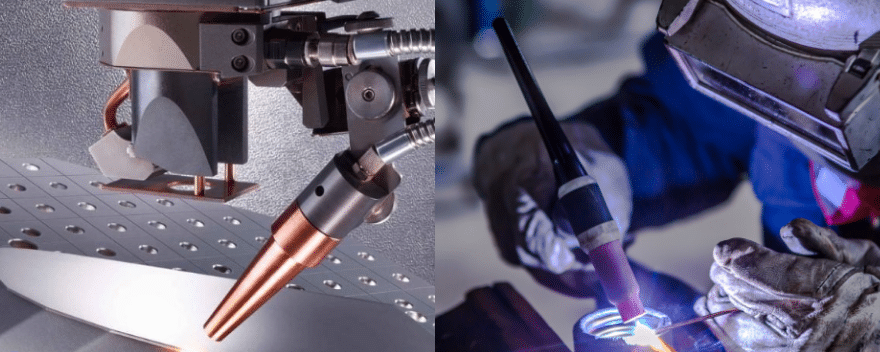
これは、集束させたレーザービームを用いて材料を溶融・接合する、高エネルギービーム溶接プロセスである。
レーザー溶接の利点
この最新技術には、いくつかの独自の利点があります。
- 精度: レーザー溶接は、極めて精密かつ局所的な加熱を可能にします。熱影響部(HAZ)を最小限に抑えた溶接を実現できるため、熱に弱い材料や部品を扱う際に特に有効です。
- その2:シャフトスピード(回転数): このプロセスは、特に薄板材の場合、従来のアーク溶接よりも一般的に高速です。高い溶接速度を実現できるため、多くの用途で生産性の向上につながります。
- オートメーション: レーザー溶接は、自動化やロボット用途に非常に適しています。そのため、一貫性と再現性が極めて重要な大量生産環境において、優れた選択肢となります。
- 非接触プロセス: 溶接工具とワークピースの間に物理的な接触がないため、電極の付着や汚染といった問題を回避できます。
- 柔軟性: レーザー溶接は、従来の方法では溶接が難しい金属を含む、幅広い材料に使用できる。
- 溶接部をきれいにする: このプロセスでは、スパッタの発生が最小限に抑えられ、きれいな溶接が得られるため、溶接後の清掃作業はほとんど、あるいは全く必要ありません。
レーザー溶接の限界
しかし、レーザー溶接にはいくつかの限界もある。
- 初期費用が高い: レーザー溶接に必要な装置は、一般的にアーク溶接装置よりも高価である。
- 素材の厚さ: レーザー溶接は薄い材料には非常に優れているが、非常に厚いワークピースには対応が難しい場合がある。
- 反射素材: 反射率の高い金属の中には、レーザー溶接が困難なものがあり、特別な技術や装置が必要となる場合がある。
- ジョイントの取り付け: レーザー溶接は、アーク溶接に比べて、一般的に接合部の精度公差がより厳しく求められる。
アーク溶接
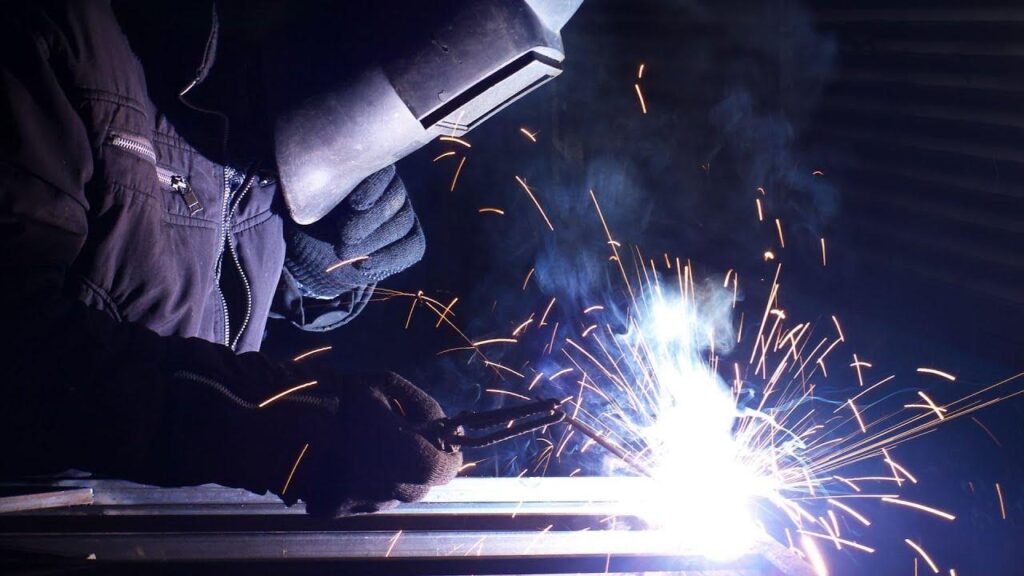
アーク溶接は、電気アークを用いて母材金属を溶融させ、必要に応じて溶加材も溶融させる、より伝統的な溶接方法である。
アーク溶接の種類
アーク溶接には次のようないくつかの種類があります。
アーク溶接の利点
これらの方法はそれぞれ独自の利点と用途を持っているが、すべてに共通する特徴もいくつかある。
- 多様性: アーク溶接は非常に汎用性が高く、幅広い材質や厚さの材料に使用できます。適切なアーク溶接技術を用いれば、薄板から厚板まで、あらゆるものを溶接することが可能です。
- 費用対効果: アーク溶接用の装置は一般的にレーザー溶接システムよりも安価であるため、小規模な工場や趣味で溶接を行う人にとってより利用しやすい。
- 移植性: 多くのアーク溶接システムは持ち運び可能であり、現場やレーザー溶接が現実的でない場所でも溶接作業を行うことができます。
- ギャップを埋める能力: アーク溶接技術、特に溶加材を用いる技術は、レーザー溶接に比べて、ワークピース間のより大きな隙間を埋めることができる。
- 深い浸透: サブマージアーク溶接などの一部のアーク溶接法は、深い溶け込みを実現できるため、厚い材料の溶接に適している。
アーク溶接の限界
しかし、アーク溶接にも欠点がある。
- 熱影響部: アーク溶接は一般的にレーザー溶接に比べて熱影響部が大きく、溶接部の材料特性に影響を与える可能性がある。
- 飛沫と煙: この工程では、より多くの飛沫や煙が発生する可能性があり、追加の安全対策と清掃作業が必要となる。
- 速度を落とす: 一般的に、アーク溶接はレーザー溶接よりも時間がかかり、特に薄い材料の場合に顕著です。
- 精度が低い: 熟練した溶接工であれば高品質な溶接が可能だが、アーク溶接は一般的にレーザー溶接よりも精度が劣る。特に、非常に小さな溶接や複雑な溶接を行う場合はなおさらである。
溶接部の強度に影響を与える主な要因
レーザー溶接とアーク溶接の強度を比較する際には、溶接強度に影響を与える要因を理解することが不可欠です。これらの要因は、程度は異なりますが、どちらの溶接方法にも当てはまります。
- 材料特性: 母材の組成と特性は、溶接強度に大きく影響します。金属や合金の種類によって溶接プロセスへの反応が異なり、それぞれの固有の強度特性が最終的な溶接強度に重要な役割を果たします。
- 入熱: 溶接時に加えられる熱量は、溶接部とその周囲の熱影響部の微細構造に影響を与える。熱量が多すぎると結晶粒成長や強度低下につながり、熱量が少なすぎると溶融不良を引き起こす可能性がある。
- 冷却速度: 溶接部の冷却速度は、その微細構造、ひいてはその強度に影響を与える。急速な冷却は、より硬いが脆い溶接部を生み出す可能性があり、一方、冷却速度が遅い場合は、より柔らかいが延性に優れた溶接部を生み出す可能性がある。
- ジョイントデザイン: 溶接継手の形状(突合せ継手、重ね継手、T継手など)は、応力分布と全体の強度に影響を与えます。最適な溶接強度を得るためには、適切な継手設計が不可欠です。
- 溶接パラメータ: 溶接速度、入力電力、そしてアーク溶接の場合は電極の種類とサイズといった要素はすべて、溶接の品質と強度を決定する上で重要な役割を果たします。
- フィラー素材: 溶加材を用いるアーク溶接プロセスでは、溶加材の選択が溶接強度に大きな影響を与える。溶加材は母材との適合性が高く、かつ所望の機械的特性を備えている必要がある。
- シールドガス: レーザー溶接とアーク溶接の両方において、シールドガスの種類と流量は溶接品質に影響を与える。適切なシールドは酸化を防ぎ、きれいで丈夫な溶接を実現する。
- 溶接姿勢: 溶接を行う姿勢(平面、水平、垂直、または頭上)は、特にアーク溶接において、溶接の品質と強度に影響を与える可能性があります。
- 貫通深さ: 溶接部が母材に浸透する深さは、強度にとって非常に重要です。浸透が不十分だと、接合部が弱くなる可能性があります。
- 欠陥: 気孔、介在物、亀裂などの溶接欠陥は、溶接強度を著しく低下させる可能性があります。レーザー溶接とアーク溶接の両方とも、適切に制御しないと欠陥が生じる可能性があります。
- 溶接後の処理: 溶接後の熱処理や応力除去は、溶接部の最終的な強度に影響を与える可能性がある。
- 環境条件: 周囲の温度、湿度、風などの要因は、特に屋外でのアーク溶接作業において、溶接品質に影響を与える可能性がある。
レーザー溶接とアーク溶接の強度を比較する際には、これらの要因を理解することが非常に重要です。なぜなら、それぞれの溶接方法には、これらの変数に対処する上で異なる能力と限界があるからです。
レーザー溶接はアーク溶接と同じくらい強いのか?

溶接方法と溶接強度に影響を与える要因を検討したところで、中心的な疑問に答えてみましょう。レーザー溶接はアーク溶接と同じくらい強いのでしょうか?多くの工学的な疑問と同様に、答えは様々な要因によって異なります。比較を詳しく見ていきましょう。
接合強度
多くの用途において、レーザー溶接はアーク溶接と同等、あるいはそれ以上の強度を持つ接合部を形成することができる。
レーザー溶接は高精度かつ局所的な加熱が可能であるため、熱影響部が狭くなり、溶接部の機械的特性が向上することが多い。ただし、レーザー溶接の強度面での優位性は、薄板材料や精密な用途において最も顕著に現れる。
厚みのある材料の場合、サブマージアーク溶接などのアーク溶接技術を用いることで、レーザー溶接単独では実現が難しい深い溶け込みと強固な接合部を得ることができます。このような場合、両方の方法の利点を組み合わせたハイブリッドレーザーアーク溶接技術が開発されています。
抗張力
引張強度に関して言えば、レーザー溶接された接合部はしばしば非常に優れた性能を発揮する。
レーザー溶接によって得られる狭く深い溶け込みは、高い引張強度をもたらし、場合によっては母材の強度に匹敵するほどの強度に達することもあります。これは、熱入力に敏感な材料において特に顕著であり、レーザー溶接では熱影響部が小さくなるため、母材の特性を維持するのに役立ちます。
しかし、アーク溶接は、適切な溶加材を用いて正しく行えば、優れた引張強度も達成できることに留意することが重要である。
場合によっては、特に厚みのある材料の場合、アーク溶接は溶加材を通して強化要素を添加できるため、引張強度の点でレーザー溶接を上回ることもある。
疲労強度
疲労強度は、多くの用途、特に繰り返し荷重がかかる用途において重要な要素である。
レーザー溶接は、滑らかでクリーンな溶接部を最小限の欠陥で実現できるため、この分野で優れた性能を発揮することが多い。熱入力の低減と熱影響部の縮小により、残留応力が軽減され、疲労性能の向上につながる。
アーク溶接でも優れた疲労強度が得られますが、用途によってはレーザー溶接と同等の性能を得るためには、溶接パラメータや溶接後処理をより慎重に制御する必要がある場合があります。
衝撃強さ
衝撃強度、つまり溶接継手が急激な荷重を受けた際にエネルギーを吸収する能力は、レーザー溶接とアーク溶接で異なる場合がある。
アーク溶接は、特に適切な溶加材を用いることで、優れた衝撃強度を持つ溶接部を形成できる場合が多い。溶加材の選択によって溶接金属の組成を制御できるため、アーク溶接は高衝撃が求められる用途において有利となる。
レーザー溶接は、強固な溶接部を形成できる一方で、急速な冷却速度のため、より硬いが脆い溶接部になる場合がある。しかし、ハイブリッド方式の採用など、レーザー溶接技術の進歩により、多くの用途でこの問題は解決されつつある。
耐食性
溶接部の耐食性は、特に過酷な環境下において、接合部全体の強度を左右する重要な要素の一つである。
レーザー溶接は、溶接工程における熱入力の最小化と酸化の抑制により、優れた耐食性を持つ溶接部が得られることが多い。レーザー溶接特有の細い溶接ビードと滑らかな表面も、耐食性の向上に貢献する。
アーク溶接も、適切な溶加材とシールドガスを使用すれば、優れた耐食性を実現できます。ただし、用途によっては、レーザー溶接と同等の耐食性を得るためには、より綿密な制御と溶接後処理が必要となる場合があります。
冶金学的考察
溶接部および熱影響部の冶金組織は、接合部全体の強度に重要な役割を果たす。
レーザー溶接の急速な加熱・冷却サイクルは、多くの材料において微細な結晶構造を形成でき、これが強度と靭性の向上に寄与することが多い。また、熱入力が最小限であるため、溶接部付近でも母材の特性を維持するのに役立つ。
アーク溶接は一般的に熱入力が大きいものの、強固な金属組織を形成できるという利点があります。冷却速度を制御したり、溶加材を通して合金元素を添加したりできるため、アーク溶接は特定の用途に合わせて溶接金属の特性を最適化する上で大きな柔軟性を発揮します。
アプリケーション固有の強み
レーザー溶接とアーク溶接の相対的な強度は、用途によって大きく異なる場合があります。例えば、次のようになります。
自動車産業などの薄板金属溶接においては、レーザー溶接はその精度と歪みの少なさから、より強固な接合部を生み出すことが多い。
造船や重機械における厚板溶接では、サブマージアーク溶接などのアーク溶接技術は、深い溶け込みと多量の溶加材を添加できることから、優れた強度を発揮する可能性がある。
高精度かつ最小限の熱入力が求められる航空宇宙用途においては、特に熱に弱い合金の場合、レーザー溶接は強度面で優位性を発揮する可能性がある。
携帯性が極めて重要な現場溶接作業においては、レーザー溶接にはそのような環境では機器の制約があるため、アーク溶接の方が依然として有力な選択肢となることが多い。
ハイブリッド技術
注目すべきは、業界では両方の方法の利点を組み合わせたハイブリッドレーザーアーク溶接技術が開発されている点である。これらのハイブリッド方式は、特に難易度の高い材料や接合形状において、どちらか一方の方法を単独で使用した場合よりも高い溶接強度を実現できることが多い。
結論
結論として、レーザー溶接はアーク溶接と同等の強度を持つかという問いに対する答えは、用途、使用される材料、および溶接パラメータによって大きく異なります。
多くの場合、レーザー溶接はアーク溶接と同等かそれ以上の強度を持つ接合部を作り出すことができ、特に薄い材料、高い精度が求められる用途、または熱に弱い部品を扱う用途においてその効果が顕著です。
素晴らしい、一緒に