圧入は、通常は軸と穴という2つの嵌合部品を、組み立て前に軸を穴よりもわずかに大きくすることで接合する方式です。隙間は一切ありません。寸法的な重なりによって組み立て後に接触圧力が生じ、その圧力によって締結具や接着剤を使わずに接合部が保持されます。
これにより、圧入は機械的に直接的な接合を実現する一方で、非常に繊細な接合方法となります。両方の形状の公差、材料の組み合わせ、表面仕上げ、そして組み立て方法のすべてが相互に影響し合います。これらのいずれかが間違っていると、荷重がかかった際に接合部が滑ったり、プレス加工中に部品が割れたりする結果となります。
干渉嵌めとは何ですか?
シャフトを、挿入する穴よりも大きく加工した場合、2つの部品を組み立てるには、その寸法差を克服する必要があります。これにより、両方の部品に弾性変形が生じます。シャフトはわずかに圧縮され、穴はわずかに膨張します。残留応力によって、接合面全体に連続的な半径方向の接触圧力が生じ、引き抜きや回転に抵抗し、二次的な締結具なしでトルクを伝達します。
干渉嵌めは、負のクリアランス嵌めとも呼ばれます。干渉量は一定ではなく、公称寸法、材質の組み合わせ、形状、使用荷重、温度範囲、および組み立て方法によって異なります。普遍的に正しい値は存在しないため、経験則よりも図面に公差を明記することがより重要になります。
干渉嵌め vs クリアランス嵌め vs 移行嵌め
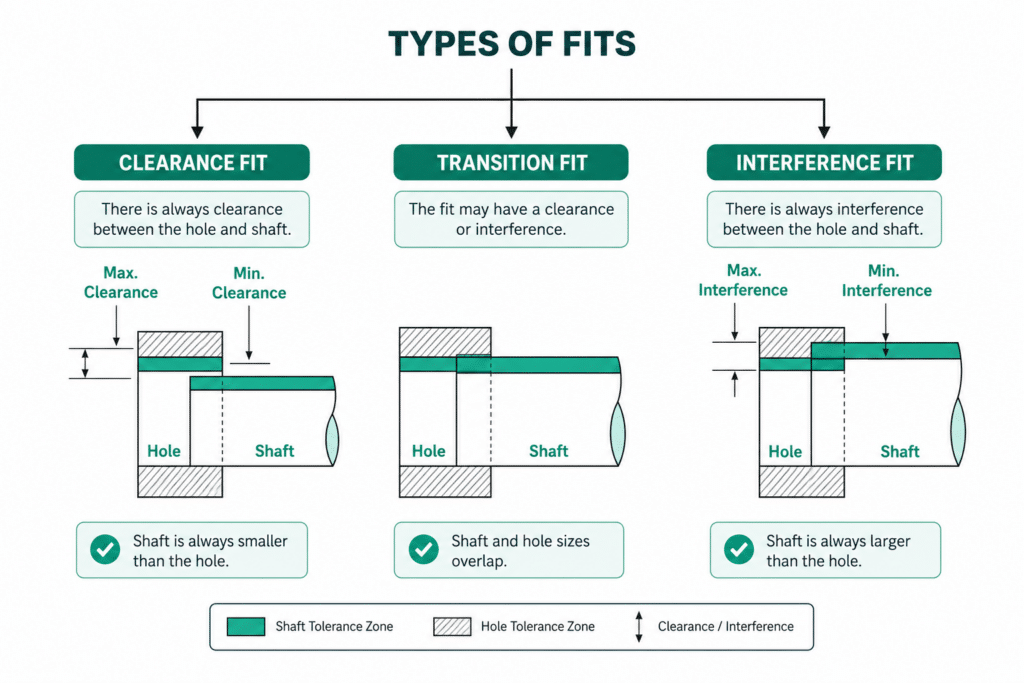
エンジニアリング嵌め合いとは、組み立て前の2つの嵌合部間の寸法関係を表すものです。これら3つの主要なカテゴリは、製造、組み立て、およびサービスにおいてそれぞれ異なる挙動を示し、適切なカテゴリを選択するには、それぞれのカテゴリが実際にどのような結果をもたらすかを理解する必要があります。
すきまばめ
シャフトは常に穴よりも小さい。適切なクリアランスにより、スライド、回転、または手作業による組み立てが可能となる。回転軸、スライドピストン、および取り外し可能な部品の標準仕様。
トランジションフィット
実際の寸法が公差範囲内のどの位置に収まるかによって、わずかな隙間またはわずかな干渉が生じる場合があります。正確な位置決めが必要でありながら、完全な圧入力を必要としない場合に使用されます。
干渉フィット
シャフトは常に穴よりも大きい。組み立てには、外部からの力、温度差、または制御された圧入が必要となる。強力な保持力、正確な位置決め、およびトルク伝達が求められる、永久的または半永久的な保持用途に使用される。
| フィットタイプ | 次元関係 | アセンブリの動作 | 一般的な使用 |
|---|---|---|---|
| クリアランスフィット | シャフトは常に穴よりも小さい | 組み立て簡単、自由な動き | スライドまたは回転する部品 |
| トランジションフィット | 小さなクリアランスまたは小さな干渉 | 正確な位置、制御された | 機能の特定、軽いプレス |
| 締まりばめ | シャフトは常に穴よりも大きい | 力または熱による組み立てが必要 | 永久保持継手 |
機械加工部品における軸と穴の嵌合の仕組み
| 機能 | 穴(公称25mm) | シャフト(公称25mm) |
| 公称寸法 | 20 mm | 20 mm |
| 下限許容値 | +0.000mm | +0.020mm |
| 上限許容値 | +0.021mm | +0.041mm |
| 最小実寸サイズ | 20 mm | 20 mm |
| 最大実寸大 | 20 mm | 20 mm |
| サイズ範囲 | 25.000 - 25.021 mm | 25.020 - 25.041 mm |
ISO 286やANSI B4.1などの嵌め合いシステムは、一般的な公称寸法に対して明確な公差等級と偏差を規定しており、設計者と製造業者が見積もり、加工、検査を行う際の共通の基準を提供します。圧入またはきつめ嵌め合いのみを記載した図面では、加工現場は許容差を考慮できず、検査の基準も得られません。限界値を直接指定するか、嵌め合いの指定を参照することによって、結果の検証が可能になります。
圧入は干渉嵌めと同じですか?

エンジニアリング嵌め合いとは、組み立て前の2つの嵌合部間の寸法関係を表すものです。これら3つの主要なカテゴリは、製造、組み立て、およびサービスにおいてそれぞれ異なる挙動を示し、適切なカテゴリを選択するには、それぞれのカテゴリが実際にどのような結果をもたらすかを理解する必要があります。
すきまばめ
シャフトは常に穴よりも小さい。適切なクリアランスにより、スライド、回転、または手作業による組み立てが可能となる。回転軸、スライドピストン、および取り外し可能な部品の標準仕様。
トランジションフィット
実際の寸法が公差範囲内のどの位置に収まるかによって、わずかな隙間またはわずかな干渉が生じる場合があります。正確な位置決めが必要でありながら、完全な圧入力を必要としない場合に使用されます。
干渉フィット
シャフトは常に穴よりも大きい。組み立てには、外部からの力、温度差、または制御された圧入が必要となる。強力な保持力、正確な位置決め、およびトルク伝達が求められる、永久的または半永久的な保持用途に使用される。
| フィットタイプ | 次元関係 | アセンブリの動作 | 一般的な使用 |
| クリアランスフィット | シャフトは常に穴よりも小さい | 組み立て簡単、自由な動き | スライドまたは回転する部品 |
| トランジションフィット | 小さなクリアランスまたは小さな干渉 | 正確な位置、制御された | 機能の特定、軽いプレス |
| 締まりばめ | シャフトは常に穴よりも大きい | 力または熱による組み立てが必要 | 永久保持継手 |
機械加工部品における軸と穴の嵌合の仕組み
| 機能 | 穴(公称25mm) | シャフト(公称25mm) |
| 公称寸法 | 20 mm | 20 mm |
| 下限許容値 | +0.000mm | +0.020mm |
| 上限許容値 | +0.021mm | +0.041mm |
| 最小実寸サイズ | 20 mm | 20 mm |
| 最大実寸大 | 20 mm | 20 mm |
| サイズ範囲 | 25.000 - 25.021 mm | 25.020 - 25.041 mm |
ISO 286やANSI B4.1などの嵌め合いシステムは、一般的な公称寸法に対して明確な公差等級と偏差を規定しており、設計者と製造業者が見積もり、加工、検査を行う際の共通の基準を提供します。圧入またはきつめ嵌め合いのみを記載した図面では、加工現場は許容差を考慮できず、検査の基準も得られません。限界値を直接指定するか、嵌め合いの指定を参照することによって、結果の検証が可能になります。
圧入は干渉嵌めと同じですか?
干渉嵌めとは、寸法条件、すなわち軸が穴よりも大きい状態を指します。圧入嵌めとは、部品を力で接合する方法を指します。ほとんどの圧入嵌めは干渉嵌めですが、すべての干渉嵌めが圧入によって接合されるわけではありません。焼き嵌めは、外側の部品を加熱して穴を拡張し、極低温嵌めは、内側の部品を冷却して収縮させます。どちらの場合も干渉は同じです。この方法は、部品の形状、材料の感度、使用可能な設備、および許容される接合力に基づいて選択されます。
圧入公差は、一般的な表から推定すべきではありません。適切な圧入量は、公称直径、肉厚、両材料の弾性率、必要な保持力、表面仕上げ、潤滑、および部品を分解する必要があるかどうかによって異なります。圧入量が少なすぎると、荷重がかかった際に接合部が緩んでしまいます。多すぎると、圧入中に永久的な損傷を引き起こします。
干渉嵌めの一般的な応用例
いずれの場合においても、圧入方式を選択する理由は、部品を追加することなく、保持力、位置決め、またはトルク伝達の必要性にある。
- ベアリングハウジング: 干渉によって外輪がハウジング内で回転するのを防ぎます。嵌め合いは、ハウジングを歪ませたりベアリングの内部すきまを変えたりすることなく、回転を止めるのに十分な強度が必要です。
- ブッシングとダウエルピン: 完全に干渉によって保持される。保持リングや接着剤を使用せずに、引き抜きやせん断に耐えなければならない。
- シャフト上の歯車と滑車: 干渉ねじは摩擦によってトルクを伝達します。高負荷がかかる用途では、トルクの反転や衝撃荷重が発生する場合に、キーやスプラインを追加することがあります。
- 袖、襟、プレスフィットインサート: 干渉によって組み立てられ、摩耗面、位置決めストッパー、または締結具を使用しないねじ込みインサートとして機能する。
- モーターシャフトと固定具位置決め装置: 耐振動性、動的負荷下での信頼性、および工具交換時の位置決め安定性を考慮して選定されました。
高トルクまたは高軸力条件下では、干渉だけでは必ずしも十分ではありません。荷重の方向と大きさに応じて、キー、スプライン、止めねじ、または接着剤が追加される場合があります。
干渉嵌め設計に影響を与える主な要因
これらの要素は実際には相互に影響し合うため、干渉嵌め設計は図面上の公差項目としてではなく、システムとして評価されるべきである。
材料の強度と弾性挙動
アルミニウム製ハウジング内の鋼製シャフトは、鋼同士の組み合わせとは全く異なる挙動を示します。アルミニウムは剛性が低く、より低い応力で降伏します。脆性材料、プラスチック、薄肉鋳造品は特に影響を受けやすいです。ある材料の組み合わせでは適切な干渉量でも、別の材料の組み合わせでは亀裂が生じたり、永久変形を引き起こしたりする可能性があります。材料の選定と干渉量の大きさは、必ず併せて検討する必要があります。
公称直径、係合長さ、および肉厚
直径が大きいほど、同じ重なり率でも接触圧力が高くなります。嵌合時間が長いほど保持力は向上しますが、組み立て力も増加します。嵌合時間が非常に短いと、干渉圧力に関係なく保持力が制限されます。薄肉ハウジングはプレス加工中に膨張し、組み立て後に真円度が失われる可能性があります。穴の近くにある溝、キー溝、または近傍の縁などの形状は、応力を集中させ、亀裂発生のリスクを高めます。
表面仕上げ、コーティング、および温度
プレス加工中に表面の突起が潰れる。実際の接触は平坦化した突起同士で行われるため、表面が粗くなると、保持力が比例して増加することなく、組み立て時の力が増加する。陽極酸化処理、硬質クロムめっき、無電解ニッケルめっきなどのコーティングは、接合面に測定可能な量の材料を追加し、実効的な嵌合状態を変化させる。
寸法が変化する表面処理は、機械加工前に必ず公差仕様に反映させる必要があります。異種材料の組み合わせ、特にアルミニウムと鋼の組み合わせでは、動作温度が重要になります。アルミニウムは鋼の約2倍の速さで膨張するため、室温では適切な嵌合でも、高温では緩んだり、低温では部品に過度の応力がかかったりする可能性があります。
組み立て方法
冷間プレスは簡便ですが、1回のプレスで全組立力を発揮するため、位置合わせがずれると焼き付きのリスクがあります。油圧プレスは、より優れた力と速度制御を実現します。焼き嵌めは、外側部品を加熱するか、内側部品をドライアイスまたは液体窒素で冷却することで組立力を大幅に低減できるため、大型部品や高い干渉値の場合に推奨されます。潤滑はプレス時の摩擦を低減しますが、完成した接合部の実効摩擦係数を低下させる可能性があるため、保持力の計算に考慮する必要があります。
圧入がきつすぎたり緩すぎたりするとどうなりますか?
フィット感がきつすぎる場合
過度の干渉は、組み立て時の力を安全限界以上に高めます。部品レベルでは、穴の歪み、軸のかじり、薄肉部や脆性部の亀裂、穴の形状変化を伴う永久変形を引き起こします。ベアリング用途では、内部すきまが変化し、早期故障の原因となります。プレス加工中に亀裂や変形が生じた部品は、回収不可能なスクラップとなります。
フィット感が緩すぎる場合
干渉が不十分だと、接合部に適切な接触圧力がかからなくなります。負荷がかかると部品が滑り、フレッティング摩耗が発生します。フレッティング摩耗とは、本来静止しているべき部品間の微小な動きによって引き起こされる摩耗メカニズムです。フレッティング摩耗によって、摩耗粉、表面のピット、そして徐々に嵌合不良が生じ、最終的に位置ずれ、異音、トルク伝達の低下につながります。組み立て検査で見落とされた嵌合不良は、故障が発見される頃には穴自体が損傷している可能性があるため、修理が困難で費用もかさみます。
図面上で圧入公差を指定する方法
完全な図面があれば、製造業者は加工、検査、見積もりに必要なすべての情報を得ることができます。以下の項目を含めてください。
- 公称軸径および穴径。各形状について、それぞれ上下の公差範囲が定められている。
- ISO 286またはANSI B4.1(該当する場合)による嵌合指定。ISO 286では、穴は通常H7(標準リーマ穴)です。軸指定は締まり具合を示します。k6/m6は移行、p6/s6は干渉、u6/x6は焼き嵌めが必要な強い干渉です。H7/p6などの指定は、各フィーチャがどこに着座すべきかを両者に正確に伝えます。これらは例示であり、正しいコードは公称サイズ、材質、および荷重によって異なります。
- 各嵌合部品の材質および熱処理条件。
- 嵌合部の表面仕上げはRaまたはRzで指定され、一般的な注記ではありません。
- コーティング、メッキ、または陽極酸化処理は、想定される厚さ範囲によって有効嵌合が変化するため、注意が必要です。
- 組み立て方法:冷間プレス、油圧プレス、焼き嵌め、または極低温。
- そのアセンブリが恒久的なものか、それとも使用時に分解する必要があるものか。
- 検査要件には、測定ツール、真円度または円筒度に関する指示事項などが含まれます。
CNC加工が干渉嵌め精度に与える影響
圧入は、一般的な機械加工部品よりも厳密な寸法精度が求められます。ジンティロン社は CNC機械加工サービス 圧入嵌合部に使用されるあらゆる工程を網羅する。
穴加工においては、単点ボーリングは、穴あけ加工単独よりも優れた真円度と寸法精度を実現します。リーマ加工は、均一な表面仕上げと厳しい直径公差が求められる小径穴に適しています。円筒研削は、嵌合範囲が狭いシャフトや穴に対して、最も厳しい公差を実現します。加工方法の選択は、形状、公差、材質、および加工量によって異なります。
真円度と円筒度は、基本直径と同様に重要です。直径公差内であっても、楕円形やテーパー状の穴は、組み立てが予測通りに行えず、接触圧力が不均一になります。重要な嵌め合いについては、形状誤差を図面に明記する必要があります。軸の入口と穴の入口に、通常15~30度の面取りを施すことで、軸がわずかに斜めに進入することによる焼き付きを防ぎます。面取りがない場合、プレス時のミスアライメントは、公差が正しく設定されている部品でも表面損傷を引き起こす最も一般的な原因の一つとなります。
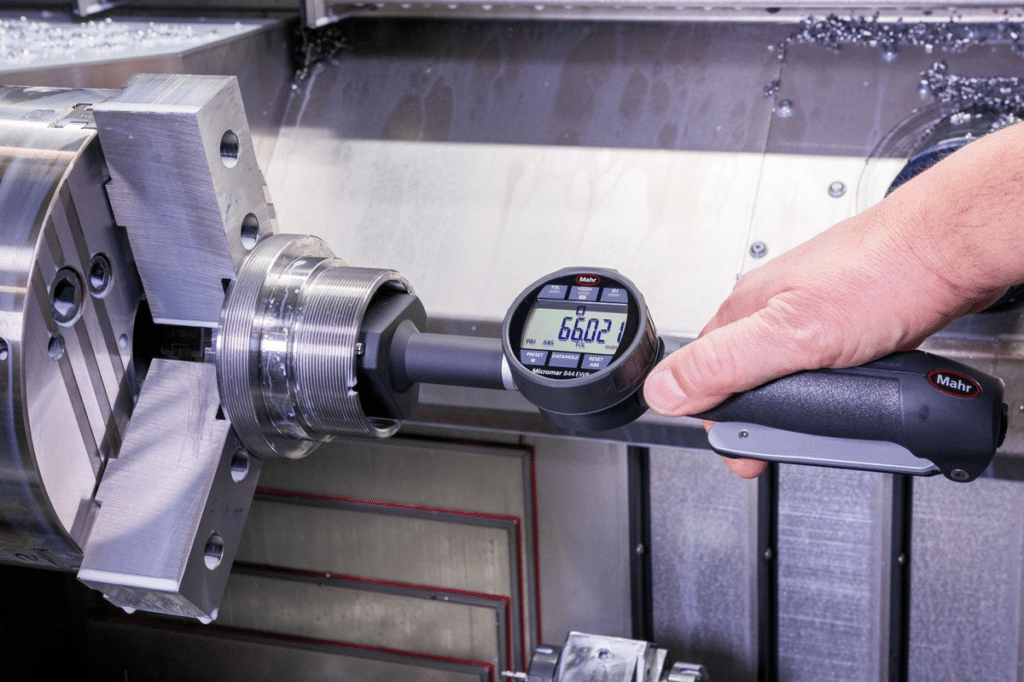
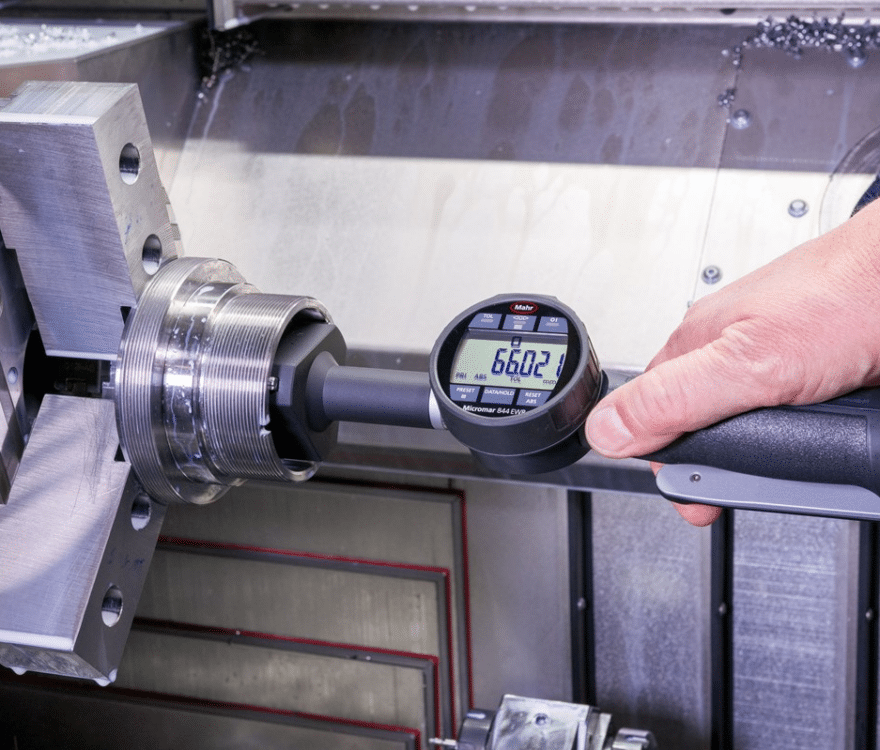
検査方法も重要です。標準的なノギスは、1桁ミクロン単位の公差には適していません。形状サイズと公差によっては、ボアゲージ、プラグゲージ、ピンゲージ、デジタルマイクロメーター、または三次元測定機(CMM)が必要になる場合があります。ゲージについては、初回品検査時ではなく、生産開始前に合意しておく必要があります。
見積もり依頼前に確認すべき干渉嵌め設計チェックリスト
- 公称軸径と穴径は確認済みですか?
- シャフトと穴の許容誤差はそれぞれ個別に定義されていますか?
- 適合規格:ISO 286、ANSI B4.1、またはその他?
- 熱処理を含め、各嵌合部品ごとに材料が指定されていますか?
- 膜厚範囲を指定してコーティング、めっき、または陽極酸化処理を行う場合?
- 接合部の表面仕上げについて言及されていますか?
- 組み立て方法の定義:冷間プレス、油圧式、焼き嵌め、または極低温式?
- 組み立ては恒久的なものでなければならないのか、それとも修理可能なものでなければならないのか?
- 必要な保持力またはトルクは記録されていますか?
- 使用温度範囲は考慮されていますか?
- 嵌合部に対して指定された検査方法?
- 部品を別々に調達する場合、適合性確認の責任は誰にあるのでしょうか?
製造パートナーとの適合性について話し合うタイミング
いくつかの状況では、加工開始後ではなく、開始前にレビューを行う必要がある。
- 干渉範囲は狭く、特に両部品の許容誤差範囲を合わせた範囲では0.020mm以下となる。
- 接合する材料は異種であり、特にアルミニウムと鋼鉄の場合は、使用中に温度変化が生じる。
- 部品には薄い壁面、近接するスロット、またはプレス時に歪みのリスクを高めるその他の特徴があります。
- 加工後の表面処理は、厚さ公差が規定されていない状態で指定される。
- 組み立てに必要な力は、使用可能な設備、または組み立てられた部品にかかる荷重制限によって制約される。
- 試作品の適合性が量産段階に移行すると、少量生産では対処可能な小さな問題が、量産規模になると歩留まりの問題へと発展する。
重要な軸と穴の嵌合特性に関しては、加工前に公差戦略を確認する方が、組み立て中に嵌合の問題を診断するよりもはるかにコスト効率が良い。Zintilonは見積もり時に図面、材料、および公差要件を確認するため、材料を切断する前に問題点に対処できる。
Zintilonについてもっと詳しく知りたい方はこちらをご覧ください。 品質保証 およびCNC加工公差、または 見積もりを取得 プロジェクトを開始します。
FAQ:
干渉嵌めとすきま嵌めの違いは何ですか?
すきまばめでは、軸は常に穴よりも小さいため、組み立てや相対的な動きが容易です。一方、圧入ばめでは、軸は常に穴よりも大きいため、寸法的な重なりによって接触圧力が生じ、部品がしっかりと固定されます。
干渉嵌めと遷移嵌めの違いは何ですか?
中間嵌め合いでは、実際の寸法が公差範囲内のどの位置にあるかによって、わずかなクリアランスまたはわずかな干渉が生じる可能性があります。干渉嵌め合いは、両方の形状の公差範囲全体にわたって、シャフトが常に穴よりも大きくなるように設計されています。
圧入は干渉嵌めと同じですか?
厳密には違います。干渉嵌めは寸法条件であり、圧入嵌めは組み立て方法です。ほとんどの圧入嵌めは干渉嵌めですが、干渉嵌めは圧入ではなく、外側部品を加熱したり内側部品を冷却したりすることによって組み立てることもできます。
どの程度の圧入公差が必要ですか?
万能な答えはありません。公称直径、材料の弾性特性、肉厚、表面仕上げ、使用温度範囲、必要な保持力、および組立方法によって異なります。一般的な図面注記に頼るのではなく、公差限界または認められた嵌め合い規格を指定してください。
CNC加工で干渉嵌め公差を実現できますか?
はい、ただし達成可能な公差は、形状、材質、形状、および加工方法によって異なります。ボーリング、リーマ加工、円筒研削は、ほとんどの圧入要件に対応できます。重要な形状については、ボアゲージ、プラグゲージ、または三次元測定機(CMM)を用いた専用の検査が必要になる場合があります。生産開始前に検査計画を策定してください。
素晴らしい、一緒に