CNCフライス加工は、今日最も汎用性が高く、広く利用されている製造プロセスの一つです。試作品を作成する場合でも、本格的な量産部品を作成する場合でも、CNCフライス加工の設計には綿密な計画が必要です。材料の選択から設計上の制約まで、あらゆる決定がコスト、効率、そして製造可能性に影響を与えます。
このガイドでは、CNCフライス加工における部品設計の基本手順を解説し、よくある設計ミスを指摘するとともに、部品が生産に最適な状態になるように専門家の見解を提供します。CNCフライス加工を初めてご利用になる方にも、設計の改良をお考えの方にも、このガイドには必要なものがすべて揃っています。
CNCフライス加工部品設計の究極ガイド

CNCフライス加工は、材料を削り取ることで部品を作製する減算加工です。精度、再現性、そして材料適合性に優れています。CNCフライス加工の実用的な設計には、加工能力、材料特性、そしてベストプラクティスに関する知識が求められます。最適化された設計は、廃棄物と加工時間を削減し、耐久性を向上させます。設計に欠陥があると、コストが増加し、故障につながる可能性があります。このガイドでは、CNCフライス加工における部品設計の選定に関する重要な側面を解説します。
CNC ミリング部品設計とは何ですか?
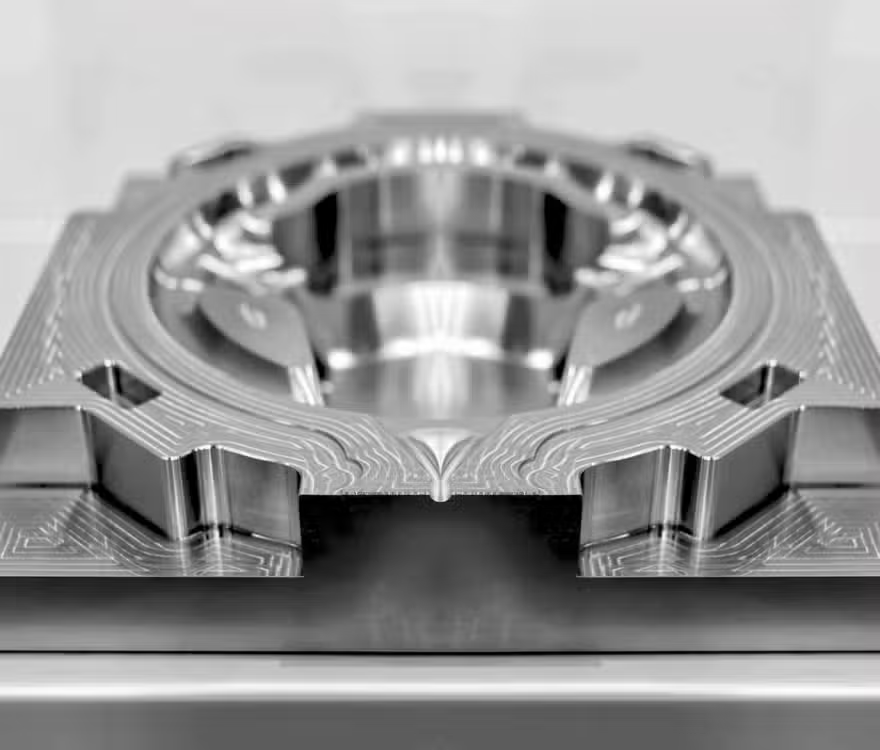
CNCフライス加工部品の設計では、CNCフライス加工機での加工に最適化されたデジタルモデルを作成します。これには、コンピュータ支援設計(CAD)ソフトウェアを使用して、部品の効率的な製造を保証する3Dモデルの開発が含まれます。適切に設計された部品は、構造的完全性を維持しながら、加工の複雑さを最小限に抑えます。
適切な CNC フライス加工設計では、次のような要素を考慮します。
- 工具のアクセス可能性
- 材料の加工性
- 公差と寸法精度
- 表面仕上げ要件
CNCフライス加工の設計プロセスにおける重要なステップをいくつか紹介します。
設計要件を定義する
部品の機能、期待される性能、制約を明確に示してください。以下の要素を考慮してください。
- 部品はどのような環境で動作しますか?
- 高温や重い負荷に耐える必要がありますか?
- 特別な表面仕上げが必要ですか?
これらの要件を理解することで、設計が機能と製造の両方のニーズを満たすことが保証されます。
3D CADモデルを作成する
Fusion 360、SolidWorks、AutoCADなどのソフトウェアを使用して、部品の詳細な3Dモデルを作成します。このモデルは、加工の設計図として機能します。重要な考慮事項は次のとおりです。
- 加工の複雑さを軽減するために機能をシンプルに保つ
- 不必要な鋭角な内角を避ける
- 穴とスロットが標準のドリルとカッターのサイズに適合していることを確認する
加工性を最適化
CNCフライス加工向けに最適化された設計では、切削工具の限界、加工速度、材料の制約を考慮する必要があります。ベストプラクティスには以下が含まれます。
- カッターの直径に合わせて内角の半径を大きくする
- 長くて壊れやすい切削工具を必要とする深いポケットを避ける
- 特殊な工具を必要とするアンダーカットを最小限に抑える
ツールパスを生成する
CADモデルが完成したら、CAM(コンピュータ支援製造)ソフトウェアがそれをツールパス(CNC工作機械を誘導する一連の指示)に変換します。ツールパスによって以下のことが決定されます。
- シーケンスのカット
- スピンドル速度
- 送り速度
適切に最適化されたツールパスにより、加工時間が短縮され、部品の精度が向上します。
試作とテスト
実生産前に部品の試作を行い、寸法、公差、性能を検証します。これにより、潜在的な設計上の欠陥を早期に特定し、量産前に必要な調整を行うことができます。
材料の選択に影響を与える要因
CNCフライス加工に適した材料の選択は、生産速度、コスト、部品の性能に影響します。理想的な材料とは、以下のバランスが取れているものです。
- 強度と耐久性
- 被削性
- 費用対効果
- 表面仕上げ要件
機械的性質
部品の強度、硬度、耐摩耗性は、本来の用途に適合している必要があります。航空宇宙部品には高強度合金が求められますが、消費者向け製品には軽量プラスチックが使用される場合があります。
被削性
材料によっては、他の材料よりも簡単に加工できるものがあります。例えば:
- アルミニウムは機械加工が容易で、優れた表面仕上げが得られます。
- チタンとステンレス鋼の機械加工はより複雑で、特殊な工具が必要です。
機械加工可能な材料を選択すると、切削力、工具の摩耗、生産時間が削減されます。
コストと可用性
材料によっては、価格が高かったり、調達が複雑だったりする場合があります。コストが懸念される場合は、設計要件を満たしながら費用を抑える代替材料を検討してください。
表面仕上げの要件
部品に研磨仕上げや陽極酸化仕上げが必要な場合は、これらの後処理技術に対応した材料を選択してください。金属によっては陽極酸化処理に長い時間を要するものや、追加の仕上げ作業が必要なものもあります。
CNCフライス加工に最適な材料
CNC加工には、業界によって必要な材料が異なります。性能と加工性に基づいた最適な選択肢をご紹介します。
アルミ
- 軽量で耐腐食性
- 高精度で加工が容易
- 航空宇宙、自動車、消費者向け製品に使用
鋼鉄
- 強くて耐久性があるが、機械加工が難しい
- 構造用途や高負荷部品に最適
- 産業機械や工具によく使用される
真鍮
- 優れた導電性
- 工具の摩耗が最小限で、機械加工が容易
- 電気および配管部品に使用される
プラスチック(ABS、POM、ナイロン)
- 軽量で耐衝撃性
- 医療、自動車、電子機器業界で使用されています
- 金属に比べて加工速度が低い
それぞれの素材には、コスト、耐久性、加工性といった面でトレードオフがあります。これらのトレードオフを理解することで、機能性とコスト効率を両立した設計が可能になります。
よくあるデザインミスとその回避方法

経験豊富な設計者であっても、製造コストの増加、部品品質の低下、加工上の課題につながるミスを犯すことがあります。CNCフライス加工は精密なプロセスですが、設計上の判断ミスは生産の遅延、過剰な材料廃棄、そしてコスト上昇につながる可能性があります。これらのよくあるミスを理解し、回避することで、製造性、効率性、耐久性を最適化した設計を実現できます。
以下は、最も一般的な CNC フライス加工設計の間違いとその修正方法です。
壁厚不足の問題
薄肉化は材料の節約につながりますが、加工の難しさや構造的な弱点を引き起こす可能性があります。フライス加工中に振動、曲がり、破損が発生しやすく、部品の精度低下や不良品の発生につながります。
それを修正する方法:
- 最小厚さを維持—構造の完全性を確保するために、金属製の壁は少なくとも 0.8 mm の厚さを保ち、プラスチック製の壁は 1.5 mm の厚さを保ちます。
- リブやサポートを使用する – 薄い壁が必要な場合は、リブやサポート構造で補強し、曲がりや破損を防止します。
- より硬い素材を選択する – アルミニウムや強化プラスチックなどの強度と剛性の高い材料は、薄壁の設計でより優れた性能を発揮します。
複雑な形状の課題
非常に複雑な設計は見た目は魅力的かもしれませんが、加工時間、工具の摩耗、セットアップの複雑さが増す可能性があります。深いポケット、鋭利な内角、過度のアンダーカットなどは、特殊な工具や多軸加工なしでは部品の製造が困難、あるいは不可能になることもあります。
それを修正する方法:
- 設計を簡素化する – 不要な機能を排除し、加工可能な形状を優先します。
- 資金繰りの悪化 – 深いキャビティには長い工具が必要になり、たわみやびびりのリスクが高まります。代わりに、段付きポケットを使用するか、深さを浅くしてください。
- 鋭い内側の角を避ける – CNCフライス工具は丸みを帯びているため、鋭角な角には追加の加工工程や二次加工が必要になります。小さな内径半径を追加することで、工具のアクセス性が向上し、加工時間が短縮されます。
ツールサイズの制限を無視する
CNCフライス加工ツールには物理的な制約があり、それを無視すると加工不可能な設計になる可能性があります。小さな内部形状、狭い溝、微細なフィレットは標準的なツールサイズに適合せず、製造の複雑さを増す可能性があります。
それを修正する方法:
- ツール直径の1.5倍の内半径を使用します – これにより、ツールの過度の摩耗や破損を防止します。
- 鋭い内側の角を避ける – 標準的な切削ツールの形状に合わせて丸いフィレットを使用します。
- フィーチャーサイズが標準ツールと一致することを確認する – 標準のドリルビットとカッターのサイズを使用して設計すると、カスタム ツールの必要性が軽減されます。
許容範囲を無視する
公差が厳しすぎると、加工時間、検査の手間、そしてコストが増加します。一部のフィーチャには精度が求められますが、不必要に厳しい公差は、過剰な品質管理プロセスや部品の不良につながる可能性があります。
それを修正する方法:
- 必要な場合にのみ厳しい公差を使用する – 合わせ面などの重要な寸法には厳しい公差が必要な場合がありますが、重要でない領域では標準値を使用する必要があります。
- CNC業界標準に従う – CNCフライス加工部品の標準公差は通常 ±0.005インチ(0.127mm).
- メーカーに相談する – 不明な場合は、機械工と協力して、使用する機器に基づいて現実的な許容範囲を決定します。
不適切な固定具の考慮
加工中に部品を固定しにくいと、工程コストが上昇し、精度も低下します。適切な固定がないと、部品がずれたり、振動したり、変形したりする可能性があり、結果として精度が低下し、不良品が発生することもあります。
それを修正する方法:
- 平面またはクランプ機能を組み込む – 加工可能な表面を追加すると、製造中に部品を固定しやすくなります。
- 小さな部品にはタブを使用する – 小さな部品は保持が難しい場合があります。大きなシートに小さな「タブ」を追加して接続することで、加工時に部品をしっかりと固定でき、後加工時に簡単に取り外すことができます。
- 設計初期段階でワーク保持戦略を検討する – クランプしやすい設計により、動きのリスクが軽減され、精度が向上します。
後処理を考慮していない
CNCフライス加工部品の中には、陽極酸化処理、研磨、ねじ切りなどの追加の仕上げ工程が必要なものもあります。これらの工程を考慮しないと、設計上の問題、追加コスト、あるいは最終組立における適合性の問題が発生する可能性があります。
それを修正する方法:
- 後処理コストを考慮する – 陽極酸化、メッキ、塗装が必要な場合は、予算とリードタイムの見積もりにこれらを含めます。
- 表面仕上げにおける材料除去を考慮する – 研削や研磨などのプロセスでは少量の材料が除去され、許容範囲に影響する場合があります。
- 表面仕上げ要件を指定する – 特定のテクスチャ、色、またはコーティングが必要な場合は、設計ドキュメントで明確に伝えます。
これらの一般的な CNCミル 設計ミスは、よりスムーズな生産、コスト削減、そして高品質な部品の実現につながります。壁厚の最適化、形状の簡素化、加工制約の考慮、そして後処理工程の考慮によって、機能的でコスト効率の高い設計を実現できます。
適切に最適化された設計によりコストが節約され、部品の全体的なパフォーマンスが向上するため、CNC フライス加工は効率的で信頼性の高い製造方法になります。
CNCフライス加工向けに設計を最適化する方法

CNCフライス加工向けに設計を最適化することで、生産速度の向上、コスト削減、そして高品質な部品の製造が可能になります。設計上の様々な選択肢が、加工効率、工具摩耗、そして全体的な製造性に影響を与えます。以下は、CNCフライス加工部品のコスト効率と精度を向上させるための重要な戦略です。
標準の穴サイズを使用する
標準外の穴サイズを使用すると、加工時間とコストが増加します。専用のドリルビットやエンドミルが必要になる場合があり、不要な費用が発生することがあります。
適用方法:
- 加工を容易にするために、1/8 インチ、1/4 インチ、3/8 インチ、1/2 インチなどの標準的なドリル ビット サイズを使用します。
- 必要がない限り、カスタムリーミングまたはボーリング操作を必要としないようにしてください。
- 深く穴を開けると工具がたわむ可能性があるため、穴の深さが深すぎないことを確認してください。
深い虫歯を最小限に抑える
深いキャビティを加工するには、特殊な工具と長い加工時間が必要です。深いポケットを加工すると、工具のたわみ、振動、材料の反りなどのリスクが高まります。
適用方法:
- 効率を高めるには、キャビティの深さをツール直径の 4 倍未満に保ちます。
- より深いキャビティが必要な場合は、加工時のストレスを軽減するために段付きポケットを使用して設計します。
- 不必要なツール変更なしでツールがスムーズに切削できるように、コーナー半径を大きくします。
過度のねじ深さを避ける
ねじ山が深すぎると、加工の複雑さ、工具の摩耗、サイクルタイムが増加します。深いねじ切りには、多くの場合、複数回の加工と特殊な工具が必要になります。
適用方法:
- ねじの深さを直径の 1.5 倍に制限し、過度の加工をせずに十分な強度を確保します。
- 標準のねじサイズを使用すると、カスタムのタップやダイスの必要性が減ります。
- 柔らかい材料の深い内ねじの代わりに、ヘリコイルインサートまたはねじ付きブッシングを使用します。
面取りとフィレットを使用する
面取りとフィレットを追加すると、部品の強度が向上し、応力集中が軽減され、加工性が向上します。面取りはきれいなエッジを作成し、フィレットは鋭い内角を防ぐことで工具の摩耗を軽減します。
適用方法:
- 美観を向上させ、鋭角を減らすために、エッジに 45 度の面取りを使用します。
- よりスムーズに加工するには、鋭角な 90 度の内側コーナーの代わりにフィレット (丸いコーナー) を適用します。
- 余分なツールの変更を避けるために、フィレット サイズを標準ツール半径に一致させます。
部品の向きを考慮する
加工中の部品の向きは、生産時間とコストに影響します。向きを過度に変更すると追加のセットアップが必要になり、労力と複雑さが増大します。
適用方法:
- 方向変更を最小限に抑える設計(片面または両面加工が望ましい)
- 多軸 CNC マシンを使用する場合は、追加コストが複雑さを正当化することを確認してください。
- 加工の安定性を向上させるために、固定しやすい平らな面を設けます。
これらの設計最適化により、加工時間の短縮、コスト削減、部品性能の向上が期待できます。CNCフライス加工は強力な製造手法ですが、不適切な設計選択は不要な費用につながる可能性があります。適切に最適化された設計は、スムーズな生産、工具寿命の延長、そして高品質な結果を保証します。
結論
CNCフライス加工は、高精度、再現性、そして汎用性を備えた強力な製造プロセスです。CNCフライス加工用の部品を設計する際には、加工上の制約、材料特性、そしてコスト要因に注意を払う必要があります。ベストプラクティスに従い、よくあるミスを回避することで、効率的で製造可能な設計を作成できます。
専門的なCNCフライス加工サービスを求める企業のために、Zintilonは カスタムCNCフライス盤 幅広い業界に対応するソリューションを提供しています。CNCフライス加工サービスは、最適なコストで高品質な生産を実現します。ラピッドプロトタイピングから大規模製造まで、ZintilonのCNC加工の専門知識は、精度と信頼性を保証します。
素晴らしい、一緒に