ZTL TECH ora è Zintilon. Abbiamo aggiornato il nostro nome e logo per un nuovo inizio. Controlla adesso

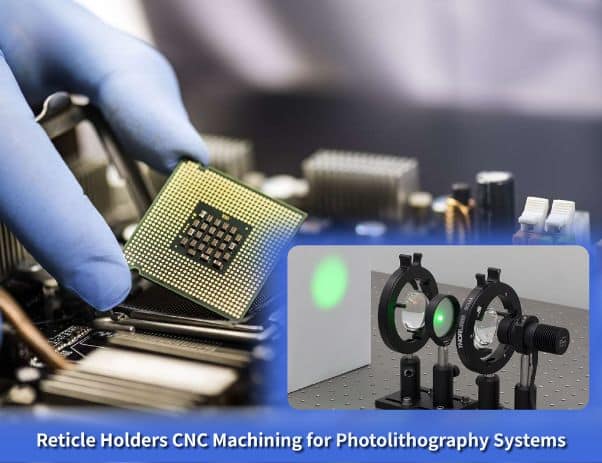
Lavorazione CNC di supporti per reticoli per sistemi di fotolitografia

I porta-reticoli sono dispositivi di montaggio ad altissima precisione che posizionano e fissano le fotomaschere durante l'esposizione litografica nelle apparecchiature di produzione di semiconduttori. In Zintilon, siamo specializzati nella lavorazione CNC di porta-reticoli utilizzando tecniche avanzate di rettifica e lappatura per ottenere planarità, stabilità termica e controllo della contaminazione eccezionali, per una precisione nanometrica nel trasferimento del pattern nei sistemi di fotolitografia avanzati.
  • Lavorazione per geometrie di supporto complesse e superfici di serraggio
  • Tolleranze strette fino a ±0.0001 in
  • Rettifica ultra-precisa, lappatura e materiali a bassa espansione
  • Supporto per la prototipazione rapida e la produzione su larga scala
  • Produzione di componenti fotolitografici certificati ISO 9001

Fidati da Oltre 15,000 aziende

Perché le aziende di semiconduttori
Scegli Zintilon

prductivity

Produttività incrementata

Gli ingegneri recuperano tempo evitando di dover gestire catene di fornitura immature o di avere personale insufficiente nella loro azienda e ottenendo così i pezzi rapidamente.

10x

Tolleranze 10 volte più strette

Zintilon è in grado di lavorare pezzi con tolleranze ristrette pari a +/- 0.0001 pollici, una precisione 10 volte maggiore rispetto ad altri servizi leader.

world

Qualità di livello mondiale

Zintilon fornisce parti aerospaziali per le principali aziende aerospaziali, verificate per essere conformi allo standard di qualità ISO9001 da un registrar certificato. Inoltre, la nostra rete include partner di produzione certificati AS9100, se necessario.

Dalla prototipazione alla produzione di massa

Zintilon fornisce lavorazioni CNC per porta-reticoli e relativi componenti per la gestione delle fotomaschere per produttori di apparecchiature per semiconduttori, fornitori di utensili per litografia e stabilimenti di confezionamento avanzati in tutto il mondo.

Prototipo di telai di bloccaggio del carico

Ottieni prototipi ad alta precisione di porta-reticoli che replicano fedelmente il tuo progetto finale. Testa la planarità, verifica l'uniformità di serraggio e assicurati che la maschera venga maneggiata senza contaminazioni prima della produzione su larga scala.


Punto chiave

  • Prototipazione rapida con ultra-precisione

  • Tolleranze strette (±0.0001 pollici)

  • Progettazione del test, planarità e stabilità termica in anticipo

3 Axis CNC Machined Stainless Steel Passivation

EVT – Test di convalida ingegneristica

Iterare rapidamente i prototipi dei porta-reticoli per valutare la conformità a tutti i criteri di planarità e contaminazione. Identificare tempestivamente i problemi per consentire transizioni fluide alla segmentazione avanzata della fotolitografia.


Punto chiave

  • Convalidare la funzionalità del prototipo

  • Iterazioni di progettazione rapida

  • Garantire la prontezza per la produzione

Anodized Aluminum 1024x536

DVT – Test di convalida del progetto

Prima della produzione di massa, confermare le dimensioni dei porta-reticoli, valutare le caratteristiche termiche dei vari materiali e determinare le prestazioni termiche in relazione alle aspettative di progettazione per valutare l'ottimizzazione del posizionamento del modello.


Punto chiave

  • Confermare l'integrità e la planarità del progetto

  • Testare più materiali e caratteristiche termiche

  • Garantire prestazioni pronte per la produzione

design aluminium

PVT – Test di convalida della produzione

Valutare la produzione in serie dei porta-reticoli per individuare possibili inefficienze e colli di bottiglia nella produzione, al fine di garantire una produzione ottimizzata per i porta-reticoli.


Punto chiave

  • Testare la capacità di produzione su larga scala

  • Rilevare e risolvere tempestivamente i problemi di processo

  • Garantire una qualità costante dei pezzi

Anodized Titanium Fastener

Produzione di massa

Forniamo porta-reticoli ad alta precisione e ultra-accuratezza per i produttori di apparecchiature litografiche e per gli impianti di fabbricazione di semiconduttori a valle, soddisfacendo i requisiti di posizionamento dei modelli litografici con ordini e tempi di consegna al nanometro.


Punto chiave

  • Produzione costante e ad alto volume

  • Lavorazione ad altissima precisione per un'accuratezza nanometrica

  • Tempi di consegna rapidi con rigoroso controllo di qualità

production

Approvvigionamento semplificato per
la nuova industria energetica

Le nostre capacità di produzione di parti per l'industria aeronautica sono state verificate da molte società quotate. Forniamo una varietà di processi di produzione e trattamenti superficiali per parti aerospaziali, tra cui leghe di titanio e leghe di alluminio.

Esplora altri componenti semiconduttori

Scopri la nostra selezione completa di componenti semiconduttori lavorati a CNC, realizzati per garantire durata e tolleranze ultra-ristrette. Da utensili e componenti di precisione a camere a vuoto e sistemi di movimentazione wafer, offriamo soluzioni su misura per la produzione avanzata di semiconduttori.

Capacità di lavorazione dei porta-reticoli per fotolitografia

I nostri macchinari di rettifica e lappatura ad altissima precisione, insieme ai nostri esperti operatori specializzati nella fotolitografia, forniscono lavorazioni CNC per porta-reticoli per sistemi di fotolitografia. Gruppi di mandrini elettrostatici integrati per reticoli, morsetti meccanici e interfacce per telai di pellicole con tolleranze di planarità determinano l'accoppiamento per la precisione di posizionamento del reticolo, la stabilità termica e la gestione di maschere prive di particelle nel sistema di fotolitografia.

Per il posizionamento del reticolo, il controllo della contaminazione e degli allineatori, le misurazioni interferometriche della planarità e il conteggio delle particelle, forniamo servizi di rettifica superficiale, lappatura e lavorazione termica dei materiali ad altissima precisione nell'assemblaggio in camera bianca. Ogni porta reticolo è realizzato in diversi materiali combinati per garantire leggerezza, elevata stabilità e la perfetta compatibilità con praticamente tutti i sistemi di illuminazione e di espansione per fotolitografia.
milling

Lavorazione CNC

sheet metal

Fabbricazione della lamiera

edm

Elettroerosione a filo

casting

Colata di metallo

Aeronautico
Materiali e finiture

Materiali Necessari
Forniamo una vasta gamma di materiali, inclusi metalli, plastica e compositi.
Finiture
Offriamo finiture superficiali superiori che migliorano la durata e l'estetica delle parti per applicazioni che richiedono superfici lisce o strutturate.

Industrie specializzate

Potete sottolinearlo nei disegni o comunicarlo al reparto vendite.

Materiali per i porta-reticoli

La lavorazione dei porta-reticoli per sistemi di fotolitografia richiede vari materiali, disponibili nella nostra officina CNC. Per supportare la prototipazione rapida e la produzione di fotomaschere ad altissima precisione con stabilità dimensionale a livello nanometrico, utilizziamo oltre 10 materiali a bassissima espansione, insieme a leghe compatibili con le camere bianche.
Aluminum Image

Elevata lavorabilità e duttilità. Le leghe di alluminio hanno un buon rapporto resistenza/peso, elevata conduttività termica ed elettrica, bassa densità e naturale resistenza alla corrosione.

Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.003 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Steel Image

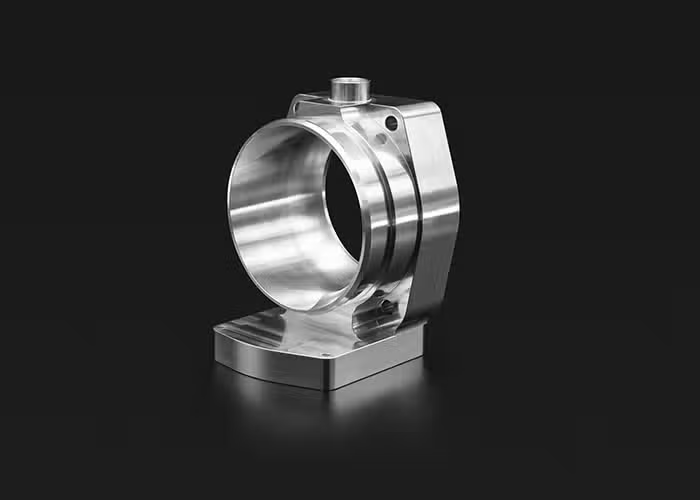
L'acciaio è una lega forte, versatile e durevole di ferro e carbonio. L'acciaio è forte e durevole. Elevata resistenza alla trazione, resistenza alla corrosione, resistenza al calore e al fuoco, facilmente modellabile e formabile. Le sue applicazioni spaziano dai materiali da costruzione e componenti strutturali ai componenti automobilistici e aerospaziali.
Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.001 mm (fresatura)
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Stainless steel Image

Le leghe di acciaio inossidabile hanno elevata resistenza, duttilità, usura e resistenza alla corrosione. Possono essere facilmente saldati, lavorati e lucidati. La durezza e il costo dell'acciaio inossidabile sono superiori a quelli della lega di alluminio.

Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Titanium Image

Il titanio è un materiale avanzato con eccellenti caratteristiche di resistenza alla corrosione, biocompatibilità e resistenza al peso. Questa gamma unica di proprietà lo rende la scelta ideale per molte delle sfide ingegneristiche affrontate dai settori medico, energetico, chimico e aerospaziale.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Bronze Image

Altamente resistente alla corrosione dell'acqua di mare. Le proprietà meccaniche del materiale sono inferiori a molti altri metalli lavorabili, rendendolo ideale per componenti a bassa sollecitazione prodotti mediante lavorazione CNC.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Brass Image

L'ottone è meccanicamente più resistente e le proprietà del metallo a basso attrito rendono l'ottone con lavorazione CNC ideale per applicazioni meccaniche che richiedono anche resistenza alla corrosione come quelle riscontrate nel settore marino.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Copper Image

Pochi metalli hanno la conduttività elettrica del rame quando si tratta di materiali per fresatura CNC. L'elevata resistenza alla corrosione del materiale aiuta a prevenire la ruggine e le sue caratteristiche di conduttività termica facilitano la modellatura della lavorazione CNC.
Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Magnesium Image

A causa della bassa resistenza meccanica del magnesio puro, vengono utilizzate principalmente le leghe di magnesio. La lega di magnesio ha una bassa densità ma un'elevata resistenza e una buona rigidità. Buona tenacità e forte assorbimento degli urti. Bassa capacità termica, elevata velocità di solidificazione e buone prestazioni di pressofusione.

Prezzo
$$$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Iron Image

Il ferro è un metallo indispensabile nel settore industriale. Il ferro è legato con una piccola quantità di acciaio al carbonio, che non si smagnetizza facilmente dopo la magnetizzazione ed è un eccellente materiale magnetico duro, nonché un importante materiale industriale, ed è anche utilizzato come principale materia prima per il magnetismo artificiale.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Zinc Image

Lo zinco è un metallo leggermente fragile a temperatura ambiente e ha un aspetto grigio-lucido quando l'ossidazione viene rimossa.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Costruiamo qualcosa di grande, insieme

FAQ: Portareticoli per applicazioni di fotolitografia

I porta-reticoli fotografici sono dispositivi di montaggio ad altissima precisione che montano e posizionano le fotomaschere (reticoli) durante l'esposizione in stepper e scanner per litografia per i pattern dei chip dei semiconduttori. Questi porta-reticoli includono mandrini elettrostatici per reticoli che utilizzano la forza coulombiana come morsetto senza contatto. Reticoli da 12 pollici, con morsetti meccanici a molla, porta-reticoli a vuoto con ceramiche porose distribuite tramite aspirazione, nonché interfacce per telai di pellicola che supportano involucri protettivi da 6 millimetri con membrane che si trovano sopra la superficie del reticolo. Sono disponibili porta-reticoli integrati nel piano per sistemi step-and-scan, porta-reticoli speciali e interfacce per telai di pellicola che sono tavolini per reticolo EUV per litografia a lunghezza d'onda di 13.5 nm, design compatibili con la litografia a immersione e sistemi di allineamento multi-pattern con precisione di allineamento superiore a 2 nm per la sovrapposizione. Sono disponibili porta-reticoli a temperatura controllata con stabilità di ±0.01 °C.

Il coefficiente di dilatazione termica prossimo allo zero (inferiore a 0.02 ppm/K) della vetroceramica Zerodur, unito alla sua minore dilatazione termica in condizioni di cicli termici, la rende affidabile nel ridurre gli errori di posizionamento del pattern termico e nel mantenere una buona stabilità dimensionale e un buon appiattimento durante i cicli termici. Zerodur offre inoltre un'adeguata rigidità e stabilità dimensionale per i sistemi ottici. Il vetro a bassissima dilatazione (ULE) offre prestazioni migliori in termini di dilatazione termica e qualità ottica. Il vetro ULE ha inoltre mantenuto una qualità ottica superiore e una fotolitografia di precisione. L'Invar 36 offre una bassa dilatazione termica di 1.2 ppm/K, adeguata per molte applicazioni, un'eccellente lavorabilità, proprietà magnetiche per l'integrazione con mandrini elettrostatici e un ottimo rapporto qualità-prezzo. Le leghe di titanio offrono leggerezza e una bassa dilatazione termica (8.6 ppm/K), gestibili con un controllo attivo della temperatura e compatibili con le camere bianche. I compositi in fibra di carbonio offrono un'espansione termica su misura per adattarsi al substrato del reticolo. I compositi offrono inoltre la massima riduzione del peso e un ottimo smorzamento delle vibrazioni.

La rettifica superficiale ad altissima precisione consente di ottenere una planarità della superficie di supporto del reticolo entro 0.0001 pollici su un'area quadrata di 6 pollici e una variazione di spessore totale inferiore a 0.0003 pollici. La lappatura di precisione produce superfici lisce come uno specchio con Ra inferiore a 0.05 micron per una finitura di qualità ottica e un'adesione minima delle particelle. La lavorazione al diamante lavora materiali ceramici e vetrosi. La fresatura CNC crea caratteristiche di montaggio, riferimenti di allineamento e canali di raffreddamento. La foratura a coordinate produce porte per il vuoto e interfacce per meccanismi di serraggio con una precisione di posizionamento entro ±0.002 pollici. L'elettroerosione a filo realizza scanalature di precisione per morsetti di fissaggio. L'elettrolucidatura su supporti metallici riduce la generazione di particelle. Tutte le operazioni critiche vengono eseguite in camere bianche ISO Classe 3, prevenendo la contaminazione.

Raggiungiamo una planarità della superficie di supporto del reticolo entro 0.0001 pollici su un'area quadrata di 6 pollici per un serraggio uniforme della maschera che previene la distorsione del modello, parallelismo entro 0.0003 pollici tra le superfici superiore e inferiore garantendo un'illuminazione perpendicolare, precisione di riferimento della posizione entro ±0.001 pollici per l'allineamento del palco, finitura superficiale inferiore a 0.05 Ra micron su superfici lappate che riduce al minimo l'adesione delle particelle e la dispersione della luce, uniformità della forza di serraggio entro il 5 percento che previene lo stress del reticolo e stabilità termica che mantiene le variazioni dimensionali al di sotto di 10 nanometri per grado Celsius.

Certamente. Eseguiamo prototipazione rapida per strumenti litografici e per strumenti di test per circuiti integrati litografici a basso volume e gestiamo la produzione presso linee pilota e di test per strumenti di ricerca avanzata, producendo da 5 a 50 set di supporti. Inoltre, eseguiamo produzioni di volumi medi per sistemi litografici commerciali, dove produciamo centinaia di supporti all'anno. Eseguiamo tutte le ispezioni necessarie, come ispezioni dimensionali complete per la precisione, ispezioni di planarità mediante interferometria laser e test di stabilità termica delle strutture, eseguendo cicli di rotazione dei supporti tra 20 e 25 gradi. Altri test includono la generazione di particelle testate per gli standard SEMI con conteggi di addizione inferiori a 0.01 e la certificazione dell'espansione termica dei supporti. Controlliamo e certifichiamo anche l'espansione termica dei supporti.

Le opzioni disponibili includono la lappatura di precisione che si traduce in un valore Ra inferiore a 0.05 micron e una planarità di 0.0001 pollici per le superfici di supporto del reticolo, la super-lucidatura dei supporti in ceramica a un Ra inferiore a 0.01 micron per applicazioni EUV per ridurre al minimo la dispersione della luce, l'elettrolucidatura dei metalli a un Ra di 0.2 micron che rimuove la contaminazione superficiale e supera l'elettrolucidatura, l'anodizzazione dura dell'alluminio per la resistenza alla corrosione e all'usura e tecniche avanzate che coinvolgono la pulizia al plasma che rimuove la contaminazione organica per la pulizia superficiale degli atomi a 10^12 per cm², rivestimenti antiriflesso per ridurre al minimo la luce diffusa e la cottura sotto vuoto per ridurre il degassamento per la compatibilità dei sistemi con un vuoto

Sì, tutti i componenti sono prodotti e documentati secondo i sistemi di gestione della qualità ISO 9001, con tutti i requisiti e i test necessari per i controlli dimensionali, l'accettazione del progetto e la planarità risolta mediante interferometria, la stabilità termica tra 20 e 25 gradi confermata da cicli e la generazione di particelle secondo gli standard SEMI E52, e secondo gli standard avanzati delle apparecchiature di fotolitografia a nodi, con precisione di posizionamento con 2 nanometri di controllo sui contorni. Abbiamo certificato il controllo dei contaminanti per supportare la densità dei difetti, i supporti per superare i 100,000 cicli di esposizione e le particelle generate per essere inferiori a 0.01 difetti per centimetro quadrato.

Per i porta-reticoli lavorati a CNC, i tempi di consegna sono compresi tra 20 e 28 giorni lavorativi per i porta-reticoli standard in Invar e titanio, e includono lavorazione meccanica, lappatura e qualificazione in camera bianca. Al contrario, i porta-reticoli in ceramica a bassissima espansione (Zerodur/ULE) richiedono dalle 10 alle 14 settimane a causa della lavorazione del materiale e della caratterizzazione termica. Pertanto, i porta-reticoli prototipo per i test di planarità possono essere realizzati in 14-18 giorni, consentendo un rapido sviluppo di sistemi litografici.

Creiamo supporti ultrapiatti che richiedono una planarità entro 50 nanometri su tutta l'apertura per la litografia EUV, supporti a temperatura controllata per una precisione di sovrapposizione inferiore a 2 nanometri per una stabilità di ±0.01°C, supporti ad alta produttività per tempi di cambio reticolo inferiori a 5 secondi, interfacce compatibili con pellicole per membrane protettive da fissare senza vibrazioni, supporti di grande formato per litografia di packaging avanzata per gestire reticoli superiori a 9 pollici, supporti a doppio reticolo per doppia configurazione e supporti personalizzati con isolamento dalle vibrazioni progettati per soddisfare la stabilità sub-nanometrica, isolamento dalle vibrazioni integrato nei mandrini elettrostatici per il controllo attivo della forza di serraggio, supporti adattivi per il controllo attivo della superficie, compensazione della planarità del reticolo variata e controllo significativamente oltre il controllo del reticolo.

L'eccezionale planarità entro 0.0001 pollici sulla superficie di supporto del reticolo garantisce un contatto uniforme e previene la distorsione del pattern, laddove un arco del reticolo di 1 micron causa un errore di sovrapposizione di 4 nanometri a livello di wafer e degrada la resa del dispositivo su nodi avanzati < 5 nanometri. L'utilizzo di materiali con coefficienti di dilatazione termica ultra bassi < 0.02 ppm per Kelvin previene variazioni dimensionali > 10 nanometri e variazioni di temperatura durante l'esposizione. Ciò mantiene la precisione di posizionamento del pattern entro 2 nanometri per processi multi-patterning. Le superfici lappate ultra lisce con Ra < 0.05 micron riducono al minimo l'adesione delle particelle e raggiungono conteggi di addizione < 0.01 particelle per esposizione per prevenire difetti letali sugli strati critici, eliminando le particelle in eccesso dalle superfici ruvide marcate. Un'adeguata rigidità previene la sfocatura del pattern indotta dalle vibrazioni. Ciò mantiene la qualità dell'immagine con una funzione di trasferimento della modulazione > 80%. Le precise funzioni di riferimento per l'allineamento supportano il posizionamento reticolo-stadio entro 10 nanometri per soddisfare i budget di sovrapposizione su dispositivi logici e di memoria avanzati. La selezione del materiale e l'espansione termica del reticolo bilanciano la distorsione da stress e selezionano la distorsione.
La gestione affidabile delle fotomaschere è supportata dal preciso processo di produzione richiesto per la litografia di semiconduttori, con una sorprendente accuratezza entro 2 nanometri, prestazioni di sovrapposizione a 3 sigma inferiori a 1.5 nanometri per il multi-patterning e alti livelli di controllo della contaminazione con densità di difetti inferiori a 0.01 difetti per centimetro quadrato. Inoltre, la fotomaschera ha una durata di oltre 100,000 cicli di esposizione, che si traduce in diversi anni di produzione ad alto volume in impianti di fabbricazione logica avanzata per nodi tecnologici a 5 nanometri, 3 nanometri e 2 nanometri, inclusa la tecnologia avanzata a 2 nanometri.

Hai altre domande?