ZTL TECH ora è Zintilon. Abbiamo aggiornato il nostro nome e logo per un nuovo inizio. Controlla adesso

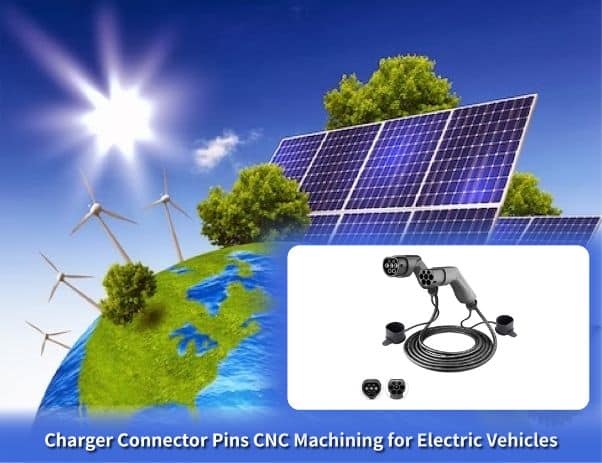
Perni del connettore del caricabatterie lavorati a CNC per veicoli elettrici

I pin dei connettori dei caricabatterie sono contatti elettrici lavorati ad alta precisione che forniscono una comunicazione del segnale affidabile, un trasferimento di potenza ad alta corrente e funzionalità di stabilità termica in termini di contatto e resistenza di contatto. L'esperienza di Zintilon comprende la lavorazione CNC dei pin dei connettori dei caricabatterie con tornitura a fantina mobile e successiva fresatura multiasse per ottenere sistemi di ricarica CA di livello II operativi da 3.3 e 22 kilowatt, ricarica rapida CC da 50 e 350 kilowatt, con conduttività dimensionale ed elettrica avanzate. Zintilon offre la lavorazione dei pin dei connettori dei caricabatterie tramite tornitura a fantina mobile, fresatura CNC e pin dei connettori di ricarica multiasse complessi. La tornitura a fantina mobile di precisione, la fresatura CNC e la laminazione in argento facilitano la lavorazione a contatto per geometrie complesse e di precisione.
  • Lavorazione per geometrie complesse dei perni e precisione della superficie di contatto
  • Tolleranze strette fino a ±0.002 in
  • Tornitura svizzera di precisione, fresatura CNC e argentatura
  • Supporto per la prototipazione rapida e la produzione su larga scala
  • Produzione automobilistica certificata ISO 9001

Fidati da Oltre 15,000 aziende

Perché le aziende di semiconduttori
Scegli Zintilon

prductivity

Produttività incrementata

Gli ingegneri recuperano tempo evitando di dover gestire catene di fornitura immature o di avere personale insufficiente nella loro azienda e ottenendo così i pezzi rapidamente.

10x

Tolleranze 10 volte più strette

Zintilon è in grado di lavorare pezzi con tolleranze ristrette pari a +/- 0.0001 pollici, una precisione 10 volte maggiore rispetto ad altri servizi leader.

world

Qualità di livello mondiale

Zintilon fornisce componenti medicali per le principali aziende aerospaziali, la cui conformità allo standard di qualità ISO9001 è stata verificata da un ente certificato.

Dalla prototipazione alla produzione di massa

Sviluppare prototipi funzionali per testare le prestazioni elettriche e la durabilità meccanica. Testare la resistenza meccanica e strutturale alla deformazione, la forza di inserimento e le dimensioni prima di procedere alla produzione completa.

Pin del connettore del caricabatterie prototipo

La costruzione e l'esame dei pin dei connettori prototipo in termini di durata elettrica e meccanica aiutano a identificare i difetti di progettazione e favoriscono una transizione fluida alla produzione completa nel settore automobilistico.

Punti chiave:

  • Prototipazione rapida ad alta precisione

  • Tolleranze strette (±0.002 pollici)

  • Progettazione del test, conduttività e affidabilità dell'accoppiamento in anticipo


3 Axis CNC Machined Stainless Steel Passivation

EVT – Test di convalida ingegneristica

La costruzione e l'esame dei pin dei connettori prototipo in termini di durata elettrica e meccanica aiutano a identificare i difetti di progettazione e favoriscono una transizione fluida alla produzione completa nel settore automobilistico.

Punti chiave:

  • Convalidare la funzionalità del prototipo

  • Iterazioni di progettazione rapida

  • Garantire la prontezza per la produzione


Anodized Aluminum 1024x536

DVT – Test di convalida del progetto

Valutare le prestazioni elettriche e la struttura fisica dei pin del connettore per garantire la massima capacità di trasporto di corrente e la massima precisione di progettazione prima di passare alla produzione in serie su più materiali.

Punti chiave:

  • Confermare l'integrità del progetto e la resistenza del contatto

  • Testare più materiali e configurazioni

  • Garantire prestazioni pronte per la produzione


design aluminium

PVT – Test di convalida della produzione

Identificare le possibili sfide produttive per semplificare la produzione dei pin dei connettori dei caricabatterie, in modo da garantire affidabilità ed efficienza prima della produzione completa dei pin per massimizzare la produzione.

Punti chiave:

  • Testare la capacità di produzione su larga scala

  • Rilevare e risolvere tempestivamente i problemi di processo

  • Garantire una qualità costante dei pezzi


finishes

Produzione di massa

Ogni produttore di veicoli elettrici e fornitore di infrastrutture di ricarica si aspetta di essere ricaricato nei tempi previsti e con prestazioni di ricarica affidabili. I pin sono rifiniti con precisione e velocità, producendo in serie i pin dei connettori per caricabatterie per veicoli elettrici.

Punti chiave:

  • Produzione costante e ad alto volume

  • Lavorazione di precisione per una conduttività elettrica ottimale

  • Tempi di consegna rapidi con rigoroso controllo di qualità


production

Approvvigionamento semplificato per
Industria della robotica

Le nostre capacità di produzione di parti per l'industria robotica sono state verificate da molte società quotate. Forniamo una varietà di processi di produzione e trattamenti superficiali per parti di robotica, tra cui leghe di titanio e leghe di alluminio.

Esplora altri componenti semiconduttori

Scopri la nostra selezione completa di componenti semiconduttori lavorati a CNC, realizzati per garantire durata e tolleranze ultra-ristrette. Da utensili e componenti di precisione a camere a vuoto e sistemi di movimentazione wafer, offriamo soluzioni su misura per la produzione avanzata di semiconduttori.

Capacità di lavorazione dei pin dei connettori dei caricabatterie EV

Mantenere la coerenza e la precisione a valore aggiunto nella lavorazione per massimizzare la conduttività elettrica per la lavorazione dei pin dei connettori dei caricabatterie. Rispondere alle richieste dei clienti e aspettarsi una rapida evasione degli ordini, mantenendo al contempo gli standard qualitativi sotto stretto controllo. Con il posizionamento strategico di macchine Cardi avanzate specifiche per i pin dei connettori dei caricabatterie per veicoli elettrici, la lavorazione CNC e gli standard di settore CAD per la lavorazione dei veicoli elettrici vengono adattati dai vostri predecessori per offrire un servizio di lavorazione completo. Dalla lavorazione completa dei pin di alimentazione ad alta corrente a quelli di segnale a bassa corrente, dai pin segmentati ai pin di rilevamento della temperatura, fino all'accoppiamento dei contorni con i pin di contatto azionati da circuiti elettrici, il tutto con conduttività passiva, resistenza alla corrosione e resistenza meccanica per qualificare la scarica in base all'amperaggio in uscita.
milling

Lavorazione CNC

sheet metal

Fabbricazione della lamiera

edm

Elettroerosione a filo

casting

Colata di metallo

Aeronautico
Materiali e finiture

Materiali Necessari
Forniamo una vasta gamma di materiali, inclusi metalli, plastica e compositi.
Finiture
Offriamo finiture superficiali superiori che migliorano la durata e l'estetica delle parti per applicazioni che richiedono superfici lisce o strutturate.

Industrie specializzate

Potete sottolinearlo nei disegni o comunicarlo al reparto vendite.

Materiali per i pin del connettore del caricabatterie

La nostra officina meccanica CNC si occupa della lavorazione di pin per connettori di caricabatterie per veicoli elettrici, utilizzando diversi materiali. Disponiamo di oltre 15 leghe di rame e materiali di contatto. Offriamo progettazione rapida e produzione di precisione per contatti elettrici conformi agli standard di ricarica per autoveicoli SAE J1772, IEC 62196 e GB/T.
Aluminum Image

Elevata lavorabilità e duttilità. Le leghe di alluminio hanno un buon rapporto resistenza/peso, elevata conduttività termica ed elettrica, bassa densità e naturale resistenza alla corrosione.
Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.003 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Stainless steel Image

Le leghe di acciaio inossidabile hanno elevata resistenza, duttilità, usura e resistenza alla corrosione. Possono essere facilmente saldati, lavorati e lucidati. La durezza e il costo dell'acciaio inossidabile sono superiori a quelli della lega di alluminio.

Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Titanium Image

Il titanio è un materiale avanzato con eccellenti caratteristiche di resistenza alla corrosione, biocompatibilità e resistenza al peso. Questa gamma unica di proprietà lo rende la scelta ideale per molte delle sfide ingegneristiche affrontate dai settori medico, energetico, chimico e aerospaziale.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Steel Image

L'acciaio è una lega forte, versatile e durevole di ferro e carbonio. L'acciaio è forte e durevole. Elevata resistenza alla trazione, resistenza alla corrosione, resistenza al calore e al fuoco, facilmente modellabile e formabile. Le sue applicazioni spaziano dai materiali da costruzione e componenti strutturali ai componenti automobilistici e aerospaziali.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.001 mm (fresatura)
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Bronze Image

Altamente resistente alla corrosione dell'acqua di mare. Le proprietà meccaniche del materiale sono inferiori a molti altri metalli lavorabili, rendendolo ideale per componenti a bassa sollecitazione prodotti mediante lavorazione CNC.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Copper Image

Pochi metalli hanno la conduttività elettrica del rame quando si tratta di materiali per fresatura CNC. L'elevata resistenza alla corrosione del materiale aiuta a prevenire la ruggine e le sue caratteristiche di conduttività termica facilitano la modellatura della lavorazione CNC.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Brass Image

L'ottone è meccanicamente più resistente e le proprietà del metallo a basso attrito rendono l'ottone con lavorazione CNC ideale per applicazioni meccaniche che richiedono anche resistenza alla corrosione come quelle riscontrate nel settore marino.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Zinc Image

Lo zinco è un metallo leggermente fragile a temperatura ambiente e ha un aspetto grigio-lucido quando l'ossidazione viene rimossa.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Iron Image

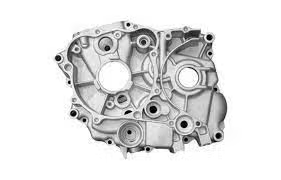
Il ferro è un metallo indispensabile nel settore industriale. Il ferro è legato con una piccola quantità di acciaio al carbonio, che non si smagnetizza facilmente dopo la magnetizzazione ed è un eccellente materiale magnetico duro, nonché un importante materiale industriale, ed è anche utilizzato come principale materia prima per il magnetismo artificiale.
Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Magnesium Image

A causa della bassa resistenza meccanica del magnesio puro, vengono utilizzate principalmente le leghe di magnesio. La lega di magnesio ha una bassa densità ma un'elevata resistenza e una buona rigidità. Buona tenacità e forte assorbimento degli urti. Bassa capacità termica, elevata velocità di solidificazione e buone prestazioni di pressofusione.

Prezzo
$$$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Costruiamo qualcosa di grande, insieme

Domande frequenti: pin del connettore del caricabatterie per applicazioni di veicoli elettrici

I pin del connettore del caricabatterie sono punti di contatto elettrici lavorati che consentono il trasferimento di potenza durante la ricarica CA di livello 1 a 120 volt e 12-16 ampere (1.4-1.9 kW), la ricarica CA di livello 2 a 208-240 volt e 16-80 ampere (3.3-22 kW) e durante la ricarica rapida CC a 50-350 kW (200-1000 volt CC e 125-500 ampere).
Pin di alimentazione ad alta corrente con diametri da 8 a 16 millimetri e lunghezze da 40 a 80 millimetri, con corrente continua da 125 a 500 ampere e resistenza di contatto di 0.5 milliohm, che garantiscono una caduta di tensione non superiore a 0.5 volt e un aumento di temperatura non superiore a 50 °C. Pin di segnale e comunicazione attivi con diametri da 2 a 4 millimetri che trasmettono segnali pilota di controllo PWM da 1 kilohertz a ±12 volt e comunicazione CAN bus da 250 a 500 kilobit al secondo, utilizzati per il controllo della carica e l'handshaking veicolo-caricabatterie. Pin di rilevamento della temperatura con termocoppie o termistori integrati che monitorano temperature di contatto da 20 °C a 90 °C durante la gestione termica. Pin di messa a terra con diametro da 0 a 14 millimetri che forniscono la connessione di terra del telaio e forniscono una resistenza per la sicurezza elettrica con resistenza del pin di terra inferiore a 0.1 ohm. Configurazioni personalizzate come pin raffreddati a liquido con passaggi interni del refrigerante da 2 a 4 millimetri per una ricarica ultrarapida superiore a 350 kilowatt. Pin CC ad alta tensione per sistemi di ricarica a 800 volt che erogano da 400 a 500 ampere e pin CA/CC combinati per connettori di ricarica universali conformi agli standard CCS Combined Charging System e CHAdeMO.

I pin dei connettori dei caricabatterie utilizzano la lega di rame C18200 principalmente per la sua conduttività IACS dell'85-90%, la sua capacità di trasporto di corrente di 49-52 Mho per metro, da 125 a 250 A, l'aumento di temperatura di 30-50 °C rispetto alla temperatura ambiente e l'elevata conduttività termica del rame di 320-345 W per metro Kelvin. La lega di rame C18200 dissipa anche il calore da 15 a 75 W per contatto in rame durante il funzionamento ad alta corrente. Il rame ha anche un elevato limite di snervamento di 380-521 megapascal dopo l'indurimento per precipitazione. La lega di rame C18200 ha anche un'ottima lavorabilità per superfici di contatto tornite di precisione in rame e un'ottima finitura superficiale, Ra da 0.4 a 0.8 micron. Il rame mantiene inoltre la stabilità dimensionale per 10,00-50,000 cicli di inserimento-rimozione.
Il rame-berillio C17200 offre le migliori prestazioni durante il processo di tempra termica e ha un limite di snervamento compreso tra 1030 e 1310 megapascal con mantenimento della forza elastica. Ciò consente forze normali di contatto comprese tra 10 e 40 newton, mantenendo una pressione di contatto compresa tra 5 e 20 megapascal per l'intera durata utile. Questa lega presenta un'eccellente resistenza alla fatica, potendo sopportare da 100,000 a 500,000 cicli di inserimento senza degrado delle prestazioni. Presenta una conduttività elettrica IACS del 22-28%, che le consente di operare in applicazioni di rilevamento e segnale a bassa corrente da 1 a 5 ampere e presenta resistenza alla corrosione in ambienti automobilistici con cicli di temperatura da -40°C a +85°C. L'ottone C36000 è un ottone ad alta lavorabilità e offre la massima affidabilità nella lavorazione C36000, raggiungendo una produttività di 200-400 pezzi all'ora nelle operazioni di tornitura a fantina mobile. Questo ottone C36000 ha anche una conduttività elettrica di 28 IACS, che garantisce un contatto di segnale e un contatto secondario. Presenta inoltre un'eccellente resistenza alla corrosione, grazie a una composizione resistente alla dezincificazione, e consente una produzione economicamente vantaggiosa per volumi elevati di oltre 100,000 perni all'anno. Questo, oltre a migliorare l'efficienza complessiva di molti macchinari, migliora anche l'efficienza dei componenti automobilistici in cui viene utilizzato l'ottone C36000.

I torni CNC svizzeri vengono utilizzati per realizzare corpi di perni cilindrici, il cui diametro è controllato con precisione. Sono dotati di supporto per boccole di guida per ridurre al minimo la flessione. Per corpi di perni di piccole dimensioni, da 2 a 16 millimetri. Le superfici di contatto vengono rifinite con una rugosità compresa tra 0.4 e 0.8 micron mediante tornitura ad alta velocità da 3000 a 6000 giri/min con velocità di taglio da 150 a 300 metri al minuto e geometrie complesse, inclusi sottosquadri, scanalature e caratteristiche di ritenzione con precisione di posizionamento assiale su lunghezze di perni da 30 a 100 millimetri. La fresatura CNC multiasse crea superfici di contatto piane con planarità entro 0.001 pollici per garantire contatti elettrici adeguati, che vanno da 5 a 25 millimetri quadrati, sedi per chiavette e caratteristiche antirotazione con precisione dimensionale di ±0,005 pollici, e contatti a molla a tulipano specializzati con più punti di contatto. La rettifica senza centri consente di ottenere dimensioni di accoppiamento critiche da 6 a 14 millimetri e un controllo del diametro entro ±0,001 pollici, nonché una finitura superficiale di Ra da 0.2 a 0.4 micron per l'inserimento con pressioni da 30 a 80 newton, che soddisfano gli standard di inserimento uniforme di SAE J1772 e IEC 62196. La rullatura dei filetti produce filettature di montaggio da M4 a M10 con filettature di classe 6g e indurimento superficiale, che aumenta la resistenza alla fatica dal 30 al 50% rispetto alle filettature tagliate.
La galvanoplastica può applicare uno strato d'argento di spessore compreso tra 3 e 10 micron e una placcatura di nichel di spessore compreso tra 1.5 e 3 micron. Questo riduce la resistenza di contatto a 0.1-0.3 milliohm e protegge dalla corrosione. Possiamo anche effettuare una placcatura in oro da 0.5 a 2.5 micron su nichel per applicazioni di alta qualità che richiedono una resistenza di contatto inferiore a 0.05 milliohm e da 10,000 a 100,000 cicli di inserimento.

Raggiungiamo una tolleranza del diametro del contatto di ±0.002 pollici per dimensioni di accoppiamento critiche da 6 a 14 millimetri per una forza di ritenzione ottimale da 50 a 150 newton e una forza di inserimento da 30 a 80 newton secondo i requisiti SAE J1772, planarità della superficie di contatto di 0.001 pollici per un'area da 5 a 20 millimetri quadrati per l'area del contatto elettrico con un'attenzione alla riduzione al minimo dei punti caldi della resistenza di contatto, tolleranza della lunghezza complessiva di ±0.005 pollici per perni da 40 a 100 millimetri per garantire una profondità di innesto da 15 a 35 millimetri, concentricità di 0.003 pollici del diametro del contatto rispetto alla linea centrale della filettatura di montaggio, perpendicolarità di 0.002 pollici della faccia del contatto rispetto all'asse del perno, finitura superficiale di Ra da 0.4 a 0.8 micron sulle superfici del contatto elettrico per ridurre al minimo i microarchi durante il ciclo di apertura e chiusura e mantenere una resistenza di contatto stabile di Da 0.1 a 0.5 milliohm per 10,000-50,000 cicli di accoppiamento e dimensioni della filettatura conformi alla classe di tolleranza 6g della norma ISO 965-1 per filettature da M4 a M10 con una coppia di serraggio da 2 a 8 Newton-metri per i collegamenti terminali.

Sì, forniamo prototipi rapidi per verificare l'adattamento e testare l'assemblaggio, con capacità CAD-to-part in giornata per progetti critici. Per celle di automazione personalizzate e piattaforme di ricerca, realizziamo produzioni a basso volume da 20 a 500 staffe. Per modelli di robot standardizzati, realizziamo produzioni ad alto volume da migliaia a decine di migliaia di staffe all'anno, integrando ispezione dimensionale completa, verifica della planarità e certificazioni dei materiali.

Sì, tutti i nostri pin per connettori di carica sono prodotti secondo i sistemi di gestione della qualità automobilistica IATF 16949:2016, con documentazione del processo di approvazione dei componenti di produzione e controllo statistico di processo. Questa documentazione garantisce un monitoraggio significativo della precisione e delle funzioni elettriche dei pin nel tempo. Inoltre, i pin sono compatibili con il connettore di ricarica CA nordamericano SAE J1772 Tipo 1 e gli standard successivi: rispettiamo le specifiche secondo cui i pin devono dimensionare la resistenza di contatto a 0.5 milliohm, la forza di inserimento compresa tra 30 e 80 newton e gli standard termici per correnti nominali da 16 a 80 ampere. Inoltre, i pin sono conformi anche agli standard IEC 62196 Tipo 2, GB/T 20234 e UL 2251, oltre alla norma ISO 17409 che copre tutti gli aspetti della sicurezza elettrica per i veicoli elettrici.
Disponiamo di registrazioni per tutte le fasi dei processi di produzione, come la certificazione del materiale, che tiene traccia della composizione della lega di rame e dei valori di conduttività elettrica che vanno dal 20 al 90% IACS. Sono inoltre disponibili rapporti di ispezione dimensionale, che includono l'analisi dell'incertezza di misura mediante comparatori ottici e macchine di misura a coordinate, e la certificazione dello spessore della placcatura mediante fluorescenza a raggi X o analisi distruttiva della sezione trasversale. I registri includono anche i test elettrici con misurazioni della resistenza di contatto per vari livelli di corrente, compresi tra 10 e 250 ampere, e i test meccanici, in cui le forze di inserimento-estrazione, la resistenza di ritenzione e la durata sono state convalidate per 10,000-50,000 cicli di accoppiamento. Questo garantisce che il caricabatterie funzionerà per 8-15 anni durante la vita utile del veicolo.

Forniamo soluzioni di finitura complete, su misura per le esigenze del settore aerospaziale:
Anodizzazione (Tipo II e Tipo III)
Passivazione per la resistenza alla corrosione
Lucidatura di precisione per superfici aerodinamiche
Rivestimenti protettivi personalizzati e barriere termiche

Per i pin dei connettori di ricarica con design standard per i connettori SAE J1772 Tipo 1 o IEC 62196 Tipo 2, impieghiamo dalle 3 alle 5 settimane per la consegna. Questo include anche il tempo necessario per acquisire il materiale in lega di rame, effettuare la tornitura di tipo svizzero, argentare i pin e ispezionare la qualità per quantitativi di produzione che vanno da 5,000 a 25,000 pin. I design personalizzati per pin progettati specificamente per connettori di ricarica proprietari o applicazioni ad altissima corrente oltre i 350 ampere richiederanno più tempo, dalle 6 alle 10 settimane, a seconda del materiale, della placcatura e dei test di convalida. Questi includono test di corrente di trasporto, analisi termografica e altri criteri che determineranno i tempi di consegna necessari.
Se avete bisogno di prototipi rapidi per lo sviluppo di connettori, possiamo fornirli lavorati a macchina da barre in lega di rame a magazzino. Dopo aver applicato la placcatura di base per i primi test elettrici e la convalida meccanica, vi forniremo i prototipi in circa 7-12 giorni lavorativi. Per ordini di produzione ad alto volume, superiori a 100,000 pin all'anno, abbiamo bisogno di 8-14 settimane per la configurazione iniziale. Questo include l'ottimizzazione del programma di tornitura di tipo svizzero per tempi di ciclo da 20 a 40 secondi, la creazione di linee di placcatura automatizzate con una capacità da 10,000 a 50,000 pin al giorno e l'installazione di test elettrici automatizzati per verificare la resistenza di contatto su tutti i pin. Ci assicureremo che l'approvazione dei componenti di produzione includa il rapporto di convalida timbrato su dimensioni, componenti elettrici e meccanici, oltre alla consegna integrata in fasi per adattare l'assemblaggio del connettore alla produzione del veicolo.

Sì, progettiamo pin ad altissima corrente per sistemi di ricarica da megawatt MCS superiori a 500 kilowatt con 16-20 millimetri, sistemi di batterie da 500 a 1000 ampere CC da 800 a 1500 volt con canali per pin di raffreddamento a liquido da 3 a 5 millimetri, pin ad alta tensione per batterie da 800-1000 volt con distanze di dispersione e di passaggio aria da 8 a 12 millimetri e pin integrati per il rilevamento della temperatura che combinano anche il contatto di potenza e sono integrati con termocoppia o RTD PT100 che misura la temperatura di contatto da 20°C a 120°C con una precisione di ±2°C, per la gestione termica, gruppi di pin modulari con punte di contatto sostituibili sul campo per mantenere e sostituire i componenti usurati dei contatti che riducono il costo del ciclo di vita del 30-50%, anche pin di contatto biforcati configurati in modo speciale con doppie molle che forniscono una bassa resistenza da 0.1 a 0.3 milliohm che Oltre 50,000-100,000 cicli di accoppiamento, pin ermafroditi per connettori di ricarica, pin di allineamento per fornire guida meccanica e messa a terra elettrica per sistemi di ricarica induttivi da 3.7 a 22 kilowatt e pin per impieghi gravosi per veicoli commerciali, autobus e camion di ricarica da 150 a 500 kilowatt. Maggiore durata meccanica, con una resistenza da 100,000 a 250,000 cicli per una durata di servizio di 10-15 anni.
Per progetti personalizzati, le procedure di sollecitazione utilizzano l'analisi degli elementi finiti di taglio, confermando la distribuzione delle sollecitazioni meccaniche attraverso forze di inserimento comprese tra 50 e 100 newton e carichi di ritenzione compresi tra 100 e 200 newton. Le procedure di sollecitazione utilizzano la modellazione termica per prevedere gli aumenti di temperatura di contatto e la simulazione elettrica per confermare la densità di corrente e prevenire la formazione di punti caldi. Assicurare che la densità di corrente rimanga inferiore a 5 ampere per millimetro quadrato evita la formazione di punti caldi e il degrado dei contatti.
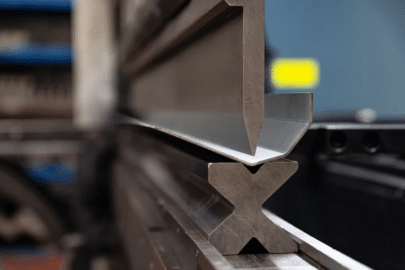

La lavorazione di precisione garantisce una conduttività elettrica ottimale mantenendo una finitura superficiale di contatto Ra compresa tra 0.4 e 0.8 micron, riducendo al minimo la microrugosità che aumenta la resistenza di contatto da 0.2 a 2 milliohm e creando punti caldi localizzati durante il funzionamento ad alta corrente, da 125 a 500 ampere. Il controllo accurato del diametro entro ±0.002 pollici garantisce una forza normale di contatto adeguata, da 10 a 40 newton, generando una pressione di contatto da 5 a 20 megapascal sufficiente a penetrare i film di ossido superficiali e mantenere una resistenza di contatto stabile da 0.1 a 0.5 milliohm per un numero di cicli di accoppiamento compreso tra 10,000 e 50,000, limitando al contempo la forza di inserimento da 30 a 80 newton, soddisfacendo i requisiti ergonomici per l'azionamento manuale del connettore. La planarità costante dei contatti entro 0.001 pollici massimizza l'area di contatto elettrico da 10 a 25 millimetri quadrati, distribuendo una densità di corrente da 5 a 20 ampere per millimetro quadrato, prevenendo il surriscaldamento localizzato che accelera l'usura dei contatti e aumenta la resistenza dal 50 al 200% in 5,000 cicli. La concentricità superiore entro 0.003 pollici previene il disallineamento dei pin durante l'accoppiamento del connettore, riducendo la variazione della forza di inserimento dallo 0 al 40% e prevenendo danni alla superficie di contatto dovuti all'attrito radente che genera detriti da usura e aumenta la resistenza di contatto. La corretta perpendicolarità entro 0.002 pollici garantisce una distribuzione uniforme della pressione di contatto, prevenendo il contatto dei bordi che concentra una densità di corrente superiore a 50 ampere per millimetro quadrato, causando un rapido degrado dei contatti e un guasto termico. L'adesione di qualità della placcatura, ottenuta tramite un'adeguata preparazione della superficie e uno spessore di placcatura controllato, da 3 a 10 micron, previene la delaminazione del rivestimento durante i cicli termici, da -40°C a più 85°C, e l'usura meccanica da 10,000 a 100,000 inserimenti, mantenendo una bassa resistenza di contatto e protezione dalla corrosione per tutta la durata di servizio. Una corretta produzione consente prestazioni di ricarica affidabili nei sistemi di veicoli elettrici con efficienza di ricarica CA di livello 2 dal 90 al 95 percento a livelli di potenza da 3.3 a 22 kilowatt, capacità di ricarica rapida CC da 50 a 350 kilowatt a correnti da 125 a 500 ampere con caduta di tensione limitata a 0.5-2 volt attraverso l'interfaccia del connettore, aumento della temperatura di contatto inferiore a 50 °C rispetto alla temperatura ambiente durante il funzionamento a corrente nominale continua prevenendo danni termici agli alloggiamenti dei connettori e all'isolamento dei cavi con temperatura nominale da 90 °C a 105 °C, durata di inserimento superiore a 10,000 cicli per applicazioni di veicoli privati ​​e da 50,000 a 100,000 cicli per infrastrutture di ricarica pubbliche con aumento della resistenza di contatto limitato al 50 percento del valore iniziale e durata di servizio che supporta il funzionamento del veicolo da 8 a 15 anni con da 500 a 3000 sessioni di ricarica all'anno nei veicoli passeggeri, da 2000 a 5000 sessioni nei veicoli della flotta e da 5000 a 10,000 sessioni in stazioni di ricarica pubbliche che servono più veicoli.
Hai altre domande?