ZTL TECH ora è Zintilon. Abbiamo aggiornato il nostro nome e logo per un nuovo inizio. Controlla adesso

Lavorazione CNC di parti di mandrini personalizzati per l'industria robotica

I mandrini sono gruppi robotici ad alta velocità che alloggiano e azionano utensili da taglio, mole abrasive o altri dispositivi di lavorazione. In Zintilon, siamo specializzati nella lavorazione CNC di componenti per mandrini. Le nostre attrezzature di tornitura e rettifica all'avanguardia sono focalizzate sull'assemblaggio di componenti con elevata precisione di concentricità, bilanciamento dinamico e stabilità termica per la rimozione precisa del materiale e la finitura superficiale in celle di produzione automatizzate.
  • Lavorazione meccanica per alberi e alloggiamenti di mandrini complessi
  • Tolleranze strette fino a ±0.0001 pollici.
  • Tornitura di precisione, rettifica e lavorazione conica dei componenti del mandrino.
  • Supporto alla produzione su larga scala per la prototipazione rapida.
  • Produzione robotica certificata ISO 9001.


Fidati da Oltre 15,000 aziende

Perché le aziende di robotica
Scegli Zintilon

prductivity

Produttività incrementata

Gli ingegneri recuperano tempo evitando di dover gestire catene di fornitura immature o di avere personale insufficiente nella loro azienda e ottenendo così i pezzi rapidamente.

10x

Tolleranze 10 volte più strette

Zintilon è in grado di lavorare pezzi con tolleranze ristrette pari a +/- 0.0001 pollici, una precisione 10 volte maggiore rispetto ad altri servizi leader.

world

Qualità di livello mondiale

Zintilon fornisce componenti medicali per le principali aziende aerospaziali, la cui conformità allo standard di qualità ISO9001 è stata verificata da un ente certificato.

Dalla prototipazione alla produzione di massa

Zintilon fornisce lavorazioni CNC per componenti di mandrini personalizzati e gruppi rotanti ad alta velocità destinati all'automazione industriale, centri di lavorazione robotizzati e sistemi di finitura automatizzati.

Componenti del mandrino prototipo

Ottieni prototipi ad alta precisione dei componenti del mandrino che replicano il tuo progetto finale per la prova di eccentricità, la verifica della disposizione dei cuscinetti e i test di fissaggio degli utensili prima di procedere alla produzione su larga scala.


Punti chiave:

  • Prototipazione rapida ad alta precisione

  • Tolleranze strette (±0.0001 pollici)

  • Garantire la prontezza per la produzione

3 Axis CNC Machined Stainless Steel Passivation

EVT – Test di convalida ingegneristica

Iterare rapidamente sui prototipi dei componenti del mandrino per soddisfare tutti i requisiti di precisione rotazionale e termica definiti. Identificare tempestivamente i problemi per garantire una transizione fluida alla produzione robotica su larga scala.


Punti chiave:

  • Convalidare la funzionalità del prototipo

  • Iterazioni di progettazione rapida

  • Garantire la prontezza per la produzione

Anodized Aluminum 1024x536

DVT – Test di convalida del progetto

Test Valutare la progettazione dei componenti del mandrino e progettare la funzionalità dimensionale e dinamica utilizzando materiali e configurazioni di cuscinetti diversi per confermare che la progettazione e la lavorazione funzionino in modo ottimale prima di scalare la produzione.


Punti chiave:

  • Valutare la coerenza e la dispersione del progetto

  • Sperimenta con materiali e configurazioni diversi

  • Verificare le prestazioni pronte per la produzione

design aluminium

PVT – Test di convalida della produzione

Test Valutare la progettazione dei componenti del mandrino per valutare la produzione su larga scala e comprendere i vincoli di produzione prima della produzione in serie per determinare il controllo e la coerenza della produzione.


Punti chiave:

  • Valutare la produzione su larga scala

  • Identificare le lacune di controllo e coerenza nella produzione

  • Garantire l'uniformità tra i componenti

finishes

Produzione di massa

Forniamo componenti di mandrini di precisione per l'automazione e prestazioni ad alta velocità per costruttori di robot e integratori di automazione, per garantire la consegna puntuale e l'automazione messa in funzione.


Punti chiave:

  • Uscita costante ad alto volume

  • Lavorazione di precisione e qualità di livello industriale

  • Tempi di consegna rapidi, rigoroso controllo della qualità

production

Approvvigionamento semplificato per
Industria della robotica

Le nostre capacità di produzione di parti per l'industria robotica sono state verificate da molte società quotate. Forniamo una varietà di processi di produzione e trattamenti superficiali per parti di robotica, tra cui leghe di titanio e leghe di alluminio.

Esplora i componenti robotici

Scopri la nostra gamma completa di componenti robotici di precisione lavorati a CNC, progettati per garantire resistenza, stabilità e movimento fluido. Esplora componenti per bracci robotici, giunti, attuatori, telai ed effettori terminali, tutti realizzati per garantire elevata precisione, ripetibilità e prestazioni nei moderni sistemi di automazione e robotica.

Capacità di lavorazione dei mandrini robotici

Dotati di centri di tornitura CNC all'avanguardia, utensili di rettifica di precisione e un team qualificato di meccanici di precisione, forniamo lavorazioni CNC di componenti per mandrini personalizzati per il settore della robotica. Realizziamo ogni componente di alberi per mandrini motorizzati, coni portautensili e alloggiamenti per cuscinetti con specifiche di eccentricità critiche per vibrazioni progettate senza soluzione di continuità, massima rigidità e posizionamento preciso degli utensili, su misura per sofisticate lavorazioni robotiche e operazioni di finitura.

Offriamo servizi di tornitura CNC di precisione, rettifica cilindrica, rettifica conica, bilanciamento dinamico per una perfetta concentricità dell'utensile e precisione di rotazione, e test di stabilità termica per fornire e mantenere armoniche del mandrino progettate e aggiungere un prezioso equilibrio termico controllato ai componenti del mandrino. Utilizziamo acciai legati (4140, 4340), acciai per utensili (M2, D2), acciaio inossidabile (17-4 PH), alluminio (7075-T6) e altri materiali compositi e di alluminio di grado 7 per formare i componenti del mandrino, garantendone la stabilità e la stabilità dimensionale.
milling

Lavorazione CNC

sheet metal

Fabbricazione della lamiera

edm

Elettroerosione a filo

casting

Colata di metallo

Aeronautico
Materiali e finiture

Materiali Necessari
Forniamo una vasta gamma di materiali, inclusi metalli, plastica e compositi.
Finiture
Offriamo finiture superficiali superiori che migliorano la durata e l'estetica delle parti per applicazioni che richiedono superfici lisce o strutturate.

Industrie specializzate

Potete sottolinearlo nei disegni o comunicarlo al reparto vendite.

Materiali per componenti di mandrini personalizzati

Offriamo un'ampia gamma di componenti per la lavorazione di mandrini personalizzati per l'industria robotica e officine CNC con oltre 35 tipi di metalli di qualità industriale, lamiere, profilati e leghe per garantire qualità, precisione e uniformità industriali. Supportiamo la produzione di gruppi rotanti e componenti per mandrini ad alta precisione con prototipazione rapida e lavorazione meccanica.
Aluminum Image

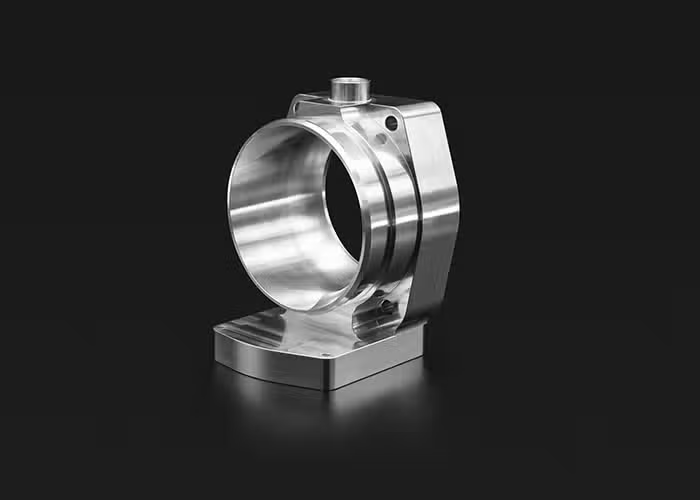
Elevata lavorabilità e duttilità. Le leghe di alluminio hanno un buon rapporto resistenza/peso, elevata conduttività termica ed elettrica, bassa densità e naturale resistenza alla corrosione.
Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.003 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Stainless steel Image

Le leghe di acciaio inossidabile hanno elevata resistenza, duttilità, usura e resistenza alla corrosione. Possono essere facilmente saldati, lavorati e lucidati. La durezza e il costo dell'acciaio inossidabile sono superiori a quelli della lega di alluminio.

Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Titanium Image

Il titanio è un materiale avanzato con eccellenti caratteristiche di resistenza alla corrosione, biocompatibilità e resistenza al peso. Questa gamma unica di proprietà lo rende la scelta ideale per molte delle sfide ingegneristiche affrontate dai settori medico, energetico, chimico e aerospaziale.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Steel Image

L'acciaio è una lega forte, versatile e durevole di ferro e carbonio. L'acciaio è forte e durevole. Elevata resistenza alla trazione, resistenza alla corrosione, resistenza al calore e al fuoco, facilmente modellabile e formabile. Le sue applicazioni spaziano dai materiali da costruzione e componenti strutturali ai componenti automobilistici e aerospaziali.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.001 mm (fresatura)
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Bronze Image

Altamente resistente alla corrosione dell'acqua di mare. Le proprietà meccaniche del materiale sono inferiori a molti altri metalli lavorabili, rendendolo ideale per componenti a bassa sollecitazione prodotti mediante lavorazione CNC.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Copper Image

Pochi metalli hanno la conduttività elettrica del rame quando si tratta di materiali per fresatura CNC. L'elevata resistenza alla corrosione del materiale aiuta a prevenire la ruggine e le sue caratteristiche di conduttività termica facilitano la modellatura della lavorazione CNC.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Brass Image

L'ottone è meccanicamente più resistente e le proprietà del metallo a basso attrito rendono l'ottone con lavorazione CNC ideale per applicazioni meccaniche che richiedono anche resistenza alla corrosione come quelle riscontrate nel settore marino.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Zinc Image

Lo zinco è un metallo leggermente fragile a temperatura ambiente e ha un aspetto grigio-lucido quando l'ossidazione viene rimossa.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Iron Image

Il ferro è un metallo indispensabile nel settore industriale. Il ferro è legato con una piccola quantità di acciaio al carbonio, che non si smagnetizza facilmente dopo la magnetizzazione ed è un eccellente materiale magnetico duro, nonché un importante materiale industriale, ed è anche utilizzato come principale materia prima per il magnetismo artificiale.
Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Magnesium Image

A causa della bassa resistenza meccanica del magnesio puro, vengono utilizzate principalmente le leghe di magnesio. La lega di magnesio ha una bassa densità ma un'elevata resistenza e una buona rigidità. Buona tenacità e forte assorbimento degli urti. Bassa capacità termica, elevata velocità di solidificazione e buone prestazioni di pressofusione.

Prezzo
$$$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Costruiamo qualcosa di grande, insieme

FAQ: Mandrini personalizzati per applicazioni robotiche

I mandrini robotizzati sono gruppi rotanti di precisione montati sugli end-effector di un robot e forniscono un movimento rotatorio ad alta velocità per eseguire operazioni di taglio, rettifica, sbavatura, lucidatura o foratura in celle di produzione automatizzate. Componenti importanti dei mandrini che necessitano di lavorazioni di precisione sono gli alberi dei mandrini, che hanno portautensili integrati o montati e fungono da elemento rotante primario del mandrino, e gli alberi portautensili che supportano gli utensili da taglio tramite conicità standardizzate che interfacciano portautensili HSK, BT o CAT. Altri componenti includono alloggiamenti per mandrini che contengono cuscinetti di precisione che supportano l'albero mentre sono montati sulle flange del polso del robot, cartucce per cuscinetti anteriori con cuscinetti a rulli cilindrici o a contatto angolare che forniscono supporto radiale e assiale e controllano il carico del mandrino di taglio, gruppi di cuscinetti posteriori che supportano l'estremità di azionamento e ospitano una connessione di trasmissione a cinghia o a ingranaggi, coni portautensili lavorati secondo le specifiche ISO o DIN, tra cui cono 7/24 BT, cono a gambo cavo HSK, cono Morse per mandrini per trapani e meccanismi a barra di trazione che garantiscono la ritenzione dell'utensile tramite chiusura a pinza o innesto a perno di trazione, guarnizioni rotanti e guarnizioni a labirinto che proteggono i cuscinetti dal refrigerante e dalla contaminazione, erogazione del refrigerante attraverso il mandrino e mandrini con bilanciamento dinamico.
Questi componenti devono garantire una scentratura radiale all'interfaccia utensile inferiore a 0.0001 pollici (2.5 micron), fondamentale per la precisione del pezzo lavorato e la qualità della finitura superficiale. La rigidità assiale deve superare i 100 Newton per micron per evitare flessioni dell'utensile durante il taglio. Gli utensili devono mantenere una precisione di posizionamento entro 5 micron a temperature comprese tra 20 e 60 gradi Celsius a causa dell'espansione termica. Il bilanciamento dinamico del mandrino deve superare la norma ISO 1940 Grado G2.5 per consentire il funzionamento a 10,000-60,000 giri/min, a seconda dell'applicazione. Gli utensili devono trasmettere adeguatamente la potenza di taglio nell'intervallo da 0.5 a 10 kilowatt e devono essere progettati per un minimo di 10,000 ore di funzionamento continuo, con una manutenzione adeguata, e una durata utile superiore a 10,000 ore.

Ognuno di questi materiali garantisce vantaggi diversi per l'impiego nei mandrini robotici. Gli acciai legati, in particolare il 4140 e il 4340, vengono utilizzati per gli alberi dei mandrini grazie alla loro robustezza e rigidità di prima classe. Resistono alla flessione per gli alberi dei mandrini che trasmettono coppie di taglio, resistono alla flessione per le forze di taglio radiali e sono superiori per la tempra a cuore fino a 40-50 HRC per applicazioni generali. Queste leghe possiedono inoltre un'eccellente resistenza alla fatica per milioni di cicli di rotazione con carichi di taglio variabili, stabilità termica e affidabilità nei mandrini per lavorazioni industriali. Sono inoltre convenienti per intervalli di velocità standard fino a 24,000 giri/min. L'affidabilità degli acciai legati nel produrre superfici di appoggio lisce come lo specchio mediante rettifica di precisione è importante anche in quanto rappresentano lo standard per i mandrini robotici per sbavatura, rettifica e fresatura. Gli acciai per utensili, in particolare l'acciaio rapido M2 e l'acciaio temprabile in aria D2, vengono utilizzati per i coni dei portautensili grazie alla loro estrema durezza, fino a 62 HRC. Presentano inoltre un'eccellente stabilità dimensionale durante il trattamento termico per geometrie complesse, per mantenere la precisione della conicità e una resistenza all'usura superiore che previene il degrado della conicità.
Alcune varianti di acciaio inossidabile 17-4 PH disponibili oggi sono lavorate meccanicamente, altamente resistenti alla corrosione, hanno un carico di snervamento a trazione costante superiore a 1000 MPa dopo la stabilizzazione e mantengono una caratteristica non magnetica che ne consente l'utilizzo con componenti elettronici sensibili. Gli acciai inossidabili sono inoltre non porosi ed escludono la ruggine dalle superfici di precisione, indipendentemente dalla forma e dalla finitura. Le leghe di alluminio della serie 7075-T6 offrono inoltre, grazie all'alloggiamento del mandrino di grandi dimensioni, una significativa riduzione del peso dal 50 al 60%, che consente una vantaggiosa riduzione della massa dell'effettore finale e delle prestazioni di lavaggio dell'intero sistema robotico. Presentano un'eccezionale conduzione termica per cuscinetti e gruppi motore, un'eccellente lavorabilità fino a forme complesse, un'adeguata rigidità per operazioni di lucidatura e finitura leggere e sono progettate in modo economico per l'uso su mandrini robotici collaborativi, obiettivo di riduzione del peso.

Per i componenti del mandrino, le tecnologie CNC vengono impiegate per eseguire la tornitura CNC e ottenere il controllo del diametro dei perni dei cuscinetti dell'albero del mandrino e delle superfici di montaggio degli utensili fino a ±0.0001 pollici e per eseguire la rettifica cilindrica di precisione dell'albero del mandrino e del manicotto con finitura superficiale delle sedi dei cuscinetti inferiore a 4 micropollici Ra e rotondità entro 0.00005 pollici, rettifica conica per interfacce portautensili e raggiungimento del controllo di precisione dell'angolo conico entro ±5 secondi d'arco e finitura inferiore a 8 micropollici Ra, anche per soddisfare gli standard ISO/DIN, rettifica interna per conicità dei fori negli alberi del mandrino cavi, rettifica fine delle filettature per filettature di precisione della barra di trazione con precisione del passo, fresatura CNC multiasse per alloggiamenti del mandrino con fori dei cuscinetti, flange montate e passaggio di raffreddamento, alesatura lineare di fori dei cuscinetti coassiali entro 0.0002 pollici, foratura trasversale per passaggio di mandata del refrigerante e porte di lubrificazione, perni di centraggio alesati di precisione per l'alloggiamento per la precisione di montaggio del robot, tornitura poligonale per interfacce di azionamento, taglio scanalato per trasmissione di coppia a motori o pulegge, EDM per passaggio del refrigerante nei mandrini motore integrati, trattamento termico, tempra sotto vuoto o trattamento criogenico per la polimerizzazione e aggiunta di distensione per prevenire spostamenti dimensionali a lungo termine, bilanciamento dinamico per rimuovere i punti alti per una qualità di bilanciamento G1.0 o G2.5 nell'ispezione finale ad alta velocità mediante manometri ad aria compressa, comparatori ottici, indicatori di eccentricità e dispositivi di misurazione coordinati per la verifica delle dimensioni di posizionamento e conicità di filettature, fori, perni di supporto e perni di alloggiamento.

Sui componenti del mandrino, applichiamo tolleranze di ±0.0001 pollici per i componenti più critici del mandrino, garantendo un bilanciamento del diametro dei perni dei cuscinetti di ±0.00008 pollici, un accoppiamento dei cuscinetti equilibrato e un controllo del precarico ottimale. Inoltre, rispettiamo gli standard ISO 7388 o DIN 69871 per le conicità dei portautensili, dove manteniamo angoli di conicità di ±5 secondi d'arco e diametri di conicità di ±0.0001 pollici. Il TIR, quando il set di mandrini è correttamente assemblato con cuscinetti di qualità, è inferiore a 0.0001 pollici (2.5 micron) all'interfaccia utensile e il mandrino raggiunge una concentricità dei perni dei cuscinetti entro 0.0001 pollici con l'asse di rotazione del mandrino per tutta la sua lunghezza. Manteniamo la superficie conica del perno del cuscinetto perpendicolare all'asse del mandrino entro 0.0002 pollici, garantendo il corretto posizionamento dell'utensile e la stabilità termica del mandrino per mantenere la posizione dell'utensile con ±5 micron entro 40 gradi Celsius lungo il mandrino. Inoltre, abbiamo controllato le dimensioni del foro dell'alloggiamento entro ±0.0003 pollici per migliorare gli adattamenti dei cuscinetti e massimizzarne la durata.

Sì. Offriamo capacità di produzione flessibili, tra cui:
Prototipazione rapida per la convalida del progetto
Produzione a basso volume per applicazioni specializzate
Produzione ad alto volume con controllo di qualità costante
Verifica strutturale e dimensionale completa in ogni fase

Certamente. Tutti i componenti del mandrino sono sottoposti a sistemi di gestione della qualità e linee guida ISO 9001. Vengono rispettati i requisiti specifici per i settori della robotica industriale: requisiti dimensionali e metallurgici (ad esempio, durezza e finitura superficiale), standard di conicità dei portautensili (ISO 7388 per HSK, DIN 69871 per gambo cavo, ISO 297 per coni Morse), linee guida per i cuscinetti per tolleranze e qualità superficiale degli alberi e completa tracciabilità dal lotto di materia prima fino all'ispezione finale per i componenti critici. I cuscinetti sono i componenti in cui un guasto del mandrino può causare la rottura dell'utensile, il danneggiamento di parti o la collisione dei robot durante il funzionamento nelle celle di produzione automatizzate.

Forniamo soluzioni di finitura complete, su misura per le esigenze del settore aerospaziale:
Anodizzazione (Tipo II e Tipo III)
Passivazione per la resistenza alla corrosione
Lucidatura di precisione per superfici aerodinamiche
Rivestimenti protettivi personalizzati e barriere termiche

I tempi di consegna dipendono dalla complessità e dalla quantità dell'ordine. Per alberi mandrino con geometrie semplici e senza complessità aggiuntiva, i tempi di consegna sono di circa 12-18 giorni lavorativi. Questo include operazioni di tornitura, trattamento termico, rettifica di precisione ed equilibratura dinamica. I gruppi di mandrini motorizzati più complessi, che includono anche un sistema di raffreddamento integrato e numerose caratteristiche di precisione, hanno un tempo di consegna di 5-7 settimane per la produzione completa. Per la verifica del progetto e i test delle prestazioni, anche i componenti prototipo del mandrino possono essere realizzati in tempi brevi, circa 8-12 giorni, con la relativa elaborazione accelerata. Per ordini di quantità maggiori, è possibile eseguire parte della rettifica in celle di rettifica dedicate e ottimizzare ulteriormente le fasi di equilibratura. Il preventivo include anche un programma di produzione dettagliato che delinea le fasi, inclusi i cicli di trattamento termico, la rettifica di precisione, l'equilibratura dinamica e i test di qualità di runout.

Assolutamente sì. Collaboriamo con team di ingegneri e integratori di robotica per realizzare soluzioni di mandrini personalizzate, studiate su misura per specifici processi di asportazione di materiale e limitazioni di carico utile del robot. Raggiungiamo velocità da 40,000 a 60,000 giri/min con portautensili a gambo cavo per la lavorazione dell'alluminio, progettiamo mandrini ad alta velocità e mandrini per sbavatura ad alta resistenza con robusti cuscinetti che gestiscono una forza di taglio radiale di oltre 300 Newton per configurazioni di mandrini robuste. Costruiamo anche mandrini ortogonali che utilizzano ingranaggi conici per accedere a particolari del pezzo in lavorazione di difficile accesso e ottimizzano la massa e l'ingombro del mandrino per adattarsi ai limiti di carico utile del robot collaborativo. Offriamo inoltre una rigidità del mandrino e intervalli di pressione del refrigerante integrato nel mandrino da 10 a 70 bar, nonché un cambio utensile automatico con azionamento pneumatico/idraulico della barra di traino e mandrini a cinghia con limiti di coppia controllati per prevenire la rottura dell'utensile. Infine, forniamo sistemi di mandrini completi con motori, encoder e interfaccia di controllo.
Ciò aiuta a sviluppare soluzioni di lavorazione robotizzata ottimizzate che includono la sbavatura automatizzata di parti fuse rimuovendo da 0.5 a 3 millimetri di materiale, la foratura di precisione di componenti aerospaziali con una precisione di posizione di 0.05 millimetri, la rettifica superficiale con una planarità di 10 micron, velocità del mandrino superiori a 30,000 giri/min, la rifinitura di compositi per una qualità dei bordi pulita, la finitura di dispositivi medici che richiedono una rugosità superficiale di 0.4 Ra per la biocompatibilità e parti fuse rifinite, e la finitura di dispositivi medici con rugosità superficiale.

La precisione della lavorazione CNC offre vantaggi eccezionali sotto diversi aspetti. I cuscinetti per mandrini correttamente lavorati con dimensioni del perno di ±.00008 pollici forniscono i necessari accoppiamenti con interferenza o gioco, aiutando i cuscinetti a raggiungere la loro durata di vita prevista di 10,000-20,000 ore a seconda della velocità e delle condizioni di carico. Un'eccentricità totale delle superfici dei cuscinetti pari o inferiore a 0.0001 pollici consente di eliminare l'eccentricità e le vibrazioni ad alta velocità. Le superfici dei cuscinetti sono quindi esposte a condizioni al limite del cedimento del cuscinetto: scarsa finitura superficiale sui pezzi lavorati, usura superficiale del cuscinetto e cedimento prematuro. La precisione del portautensile su geometrie coniche con specifiche ISO di ± 5 secondi d'arco di angolo di conicità consente il corretto posizionamento dell'utensile, necessario per ottenere un'eccentricità radiale sulla punta dell'utensile di 5 micron, fondamentale per una lavorazione con una tolleranza di 0.02 millimetri e una finitura superficiale di 1.6 Ra. La finitura superficiale controllata dei perni dei cuscinetti, inferiore a 4 micropollici Ra, riduce l'attrito e la temperatura del cuscinetto durante il funzionamento aumenta di 10-20 gradi Celsius, aumentando la durata della lubrificazione. La perfetta concentricità dei cuscinetti a strisciamento, pari a 0.0001 pollici, consente il mantenimento dell'asse di rotazione, eliminando così i carichi laterali sui cuscinetti. Questi carichi laterali sono responsabili di una riduzione del 50% della durata dei cuscinetti. La superficie conica presenta una deviazione ortogonale di 0.0002 pollici, che garantisce che il portautensile sia squadrato e si estenda senza problemi di eccentricità o contatto con la superficie.
Selezionare correttamente dimensioni e materiali per ottenere la rigidità necessaria a limitare la flessione a meno di 5 micron sotto le forze di lavorazione, al fine di garantire la precisione dimensionale dei componenti. Profili e raggi di spallamento appropriati eliminano la concentrazione di sollecitazioni, prevenendo l'innesco di cricche da fatica alle estremità dell'albero, dove la sollecitazione di flessione è massima. L'equilibratura dinamica a G2.5 o superiore consente il funzionamento fino a 40,000 giri/min con livelli di vibrazione di 0.5 millimetri al secondo e oltre, il che è sicuro per l'esposizione prolungata ad alte velocità. La durezza del cono compresa tra 58 e 62 HRC consente di mantenere contatti conici precisi durante migliaia di cambi utensile grazie alla resistenza all'usura. I passaggi di raffreddamento assiali e radiali di diametro e disposizione ottimali mantengono temperature stabili del mandrino e quindi posizioni dell'utensile entro 5 gradi Celsius, per garantire una dilatazione termica stabile e prevenire la crescita termica che influisce sulla posizione dell'utensile. Un sistema di scarico delle sollecitazioni di alta qualità e posizionato strategicamente consente di mantenere conicità, precarico dei cuscinetti e dimensioni del mandrino precisi per lunghi periodi di funzionamento. Il sistema di scarico delle sollecitazioni mantiene il precarico dei cuscinetti, la precisione della conicità e le dimensioni del mandrino per un funzionamento prolungato. Le superfici di montaggio precise tra mandrino e robot mantengono la precisione del punto centrale dell'utensile (TCP).
La pulizia in fase di produzione non solo fa risparmiare tempo, ma riduce e previene anche il verificarsi di guasti, mentre i sistemi di lavorazione robotizzata automatizzata funzionano con componenti di mandrino di precisione che presentano un'eccentricità dell'utensile inferiore a 5 micron, consentendo tolleranze di lavorazione di ±0.02 millimetri. Ra. con una qualità di finitura superficiale inferiore a 1.6 su parti in alluminio e acciaio e lavorazione con una velocità di rimozione da 50 a 500 centimetri cubi al minuto, a seconda del materiale con velocità del mandrino di 10,000 giri/min per sbavatura pesante e fino a 60,000 giri/min per la finitura dell'alluminio e forze di taglio da 100 a 500 Newton a seconda delle dimensioni del mandrino e della configurazione dei cuscinetti, stabilità termica che mantiene la capacità di processo attraverso cicli di servizio continui e durata di servizio di oltre 10,000 ore con automazione di processo continua, pianificata, prevedibile e affidabile per componenti aerospaziali, lavorazione con qualità superficiale e tolleranza rigorosamente rispettate, sbavatura di fusioni automobilistiche per la lavorazione di 200 parti o più per turno e nel settore delle apparecchiature elettroniche per ottenere una qualità superficiale estetica oltre a dispositivi medici con processi convalidati, finitura di stampaggio e matrice in cui la qualità del mandrino determina la qualità della matrice utilizzata nello stampaggio e nello stampaggio di forme del cliente.

Hai altre domande?