ZTL TECH ora è Zintilon. Abbiamo aggiornato il nostro nome e logo per un nuovo inizio. Controlla adesso

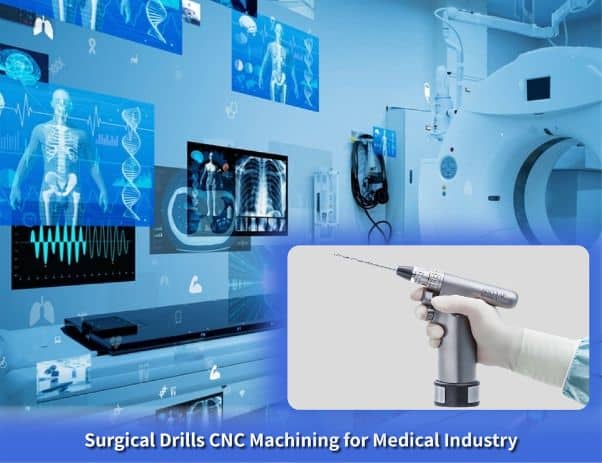
Lavorazione CNC di trapani chirurgici per l'industria medica

Le frese chirurgiche sono strumenti chirurgici lavorati con precisione che creano perforazioni controllate nell'osso per il posizionamento di viti, l'inserimento di fili e l'accesso per interventi chirurgici durante procedure ortopediche. Zintilon CNC è specializzata nella lavorazione dei componenti delle frese chirurgiche, eseguendo lavorazioni di molatura e scanalatura avanzate che perfezionano la geometria del tagliente, la concentricità e le caratteristiche di biocompatibilità per una rimozione ossea efficiente con una necrosi termica minima durante traumi e chirurgia ricostruttiva.
  • Lavorazione per geometrie di foratura complesse e profili di scanalature
  • Tolleranze assegnate consentite fino a ±0.0003 in
  • Rettifica di precisione, scanalatura e affilatura dei bordi
  • Supporto per la prototipazione rapida e la produzione su larga scala
  • Produttore di dispositivi medici certificato ISO 13485

Fidati da Oltre 15,000 aziende

Perché le aziende mediche
Scegli Zintilon

prductivity

Consegna veloce

Un team di ingegneri professionisti in grado di rispondere rapidamente alle esigenze del cliente e di fornire servizi completi, dalla progettazione alla produzione, in tempi rapidi, per garantire consegne rapide.

10x

Alta precisione

Siamo dotati di apparecchiature automatizzate e di sofisticati strumenti di misurazione per ottenere elevata precisione e coerenza, garantendo che ogni pezzo soddisfi i più rigorosi standard qualitativi.

world

Certificato ISO13485

In qualità di produttore di precisione certificato ISO13485, i nostri prodotti e servizi soddisfano i più severi standard qualitativi del settore automobilistico.

Dalla prototipazione alla produzione di massa

La lavorazione CNC di Zintilon per componenti di trapani chirurgici e altri strumenti da taglio collabora con ospedali, centri chirurgici e produttori di dispositivi medici in tutto il mondo.

Prototipo di trapani chirurgici

Ricevi prototipi di frese chirurgiche ad alta precisione, repliche esatte del tuo progetto finale. Valuta le prestazioni di taglio, testa la concentricità e l'asportazione dei trucioli per una pulizia efficiente prima di procedere alla produzione medicale su larga scala.

Punti chiave:

  • Prototipazione rapida ad alta precisione

  • Tolleranze strette (±0.0003 pollici)

  • Progettazione dei test, efficienza di taglio e controllo termico in anticipo

3 Axis CNC Machined Stainless Steel Passivation

EVT – Test di convalida ingegneristica

I prototipi di trapano possono essere rapidamente iterati per verificarne la conformità a tutte le condizioni di taglio e durabilità. È possibile anticipare eventuali problematiche che renderanno più agevole la transizione alla produzione su larga scala del dispositivo medico.

Punti chiave:

  • Convalidare la funzionalità del prototipo

  • Iterazioni di progettazione rapida

  • Garantire la prontezza per la produzione
Anodized Aluminum 1024x536

DVT – Test di convalida del progetto

Prima di aumentare la produzione, verificare che il design sia corretto e che la preparazione ossea sia ottimale testando la precisione dimensionale e l'efficienza di taglio delle frese chirurgiche con vari materiali e rivestimenti.

Punti chiave:

  • Confermare l'integrità e la nitidezza del progetto

  • Testare più materiali e geometrie dei bordi

  • Garantire prestazioni pronte per la produzione
design aluminium

PVT – Test di convalida della produzione

Esaminare la produzione su larga scala di trapani chirurgici per valutare l'uniformità e la facilità di produzione per operazioni su larga scala, in modo da individuare tempestivamente eventuali incongruenze.

Punti chiave:

  • Testare la capacità di produzione su larga scala

  • Rilevare e risolvere tempestivamente i problemi di processo

  • Garantire una qualità costante dei pezzi
Anodized Titanium Fastener

Produzione di massa

Fornire trapani chirurgici di qualità elevata e costante per il taglio, in modo da essere in linea con i distributori di dispositivi medici e le strutture sanitarie per una consegna rapida.

Punti chiave:

  • Produzione costante e ad alto volume

  • Lavorazione di precisione per qualità di livello medico

  • Tempi di consegna rapidi con rigoroso controllo di qualità
production

Approvvigionamento semplificato per
l'industria medica

Le nostre capacità di produzione di precisione sono ampiamente utilizzate nel settore medico. La lavorazione CNC, la fabbricazione di lamiere e altre tecnologie garantiscono elevata precisione e resistenza al calore nell'applicazione di materiali di grado medico come la lega di titanio e il PEEK.

Esplora altri componenti medici

Esplora la nostra ampia selezione di componenti medicali lavorati a CNC, progettati per soddisfare i più elevati standard di qualità e igiene. Dai componenti per impianti e impugnature per strumenti agli alloggiamenti per sistemi di imaging e apparecchiature per l'automazione di laboratorio, offriamo soluzioni di precisione per le esigenze in continua evoluzione del settore medicale.

Capacità di lavorazione di trapani medico-chirurgici

Utilizzando utensili a mandrino con tecnologia avanzata di scanalatura e rettifica e macchinisti esperti nella lavorazione di dispositivi medicali, eseguiamo lavorazioni CNC di punte chirurgiche per il settore medicale. Ogni punta per trapano ortopedico e punta cannulata, così come le configurazioni personalizzate di punte a gradini, sono dotate di taglienti ingegnerizzati e ottimizzati per l'efficienza di taglio, la riduzione del calore e la lunga tenuta del tagliente.

Ogni fresa chirurgica è realizzata in acciaio inossidabile di grado medicale (440C, 420), cobalto-cromo, carburo di tungsteno o acciaio per utensili con la durezza e l'usura appropriate durante la sterilizzazione e le procedure chirurgiche, garantendo così una fresa ininterrotta, concentricità ripetuta e coppia di taglio, nonché uniformità e durata del rivestimento con rettifica delle scanalature, rettifica delle punte, rettifica cilindrica e applicazione di un sistema di rivestimento.
milling

Lavorazione CNC

sheet metal

Fabbricazione della lamiera

edm

Elettroerosione a filo

casting

Colata di metallo

Aeronautico
Materiali e finiture

Materiali Necessari
Forniamo una vasta gamma di materiali, inclusi metalli, plastica e compositi.
Finiture
Offriamo finiture superficiali superiori che migliorano la durata e l'estetica delle parti per applicazioni che richiedono superfici lisce o strutturate.

Industrie specializzate

Potete sottolinearlo nei disegni o comunicarlo al reparto vendite.

Materiali per componenti di trapani chirurgici

Materiali per la lavorazione di trapani chirurgici per il settore medicale sono disponibili presso la nostra officina CNC. Grazie a 10 materiali approvati dalla FDA, 10 metalli di grado medicale e 10 materiali per utensili da taglio di grado medicale, velocizziamo notevolmente la prototipazione e completiamo la produzione di strumenti da taglio di precisione con una qualità costante, ideale per l'incastonatura dei materiali.
Aluminum Image

Elevata lavorabilità e duttilità. Le leghe di alluminio hanno un buon rapporto resistenza/peso, elevata conduttività termica ed elettrica, bassa densità e naturale resistenza alla corrosione.
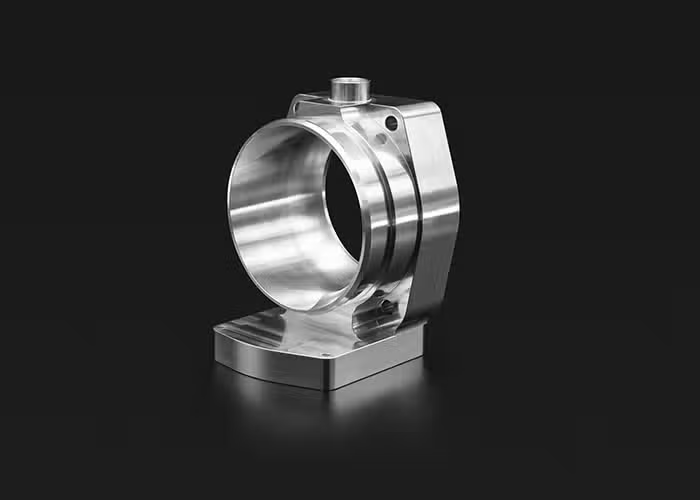
Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.003 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Stainless steel Image

Le leghe di acciaio inossidabile hanno elevata resistenza, duttilità, usura e resistenza alla corrosione. Possono essere facilmente saldati, lavorati e lucidati. La durezza e il costo dell'acciaio inossidabile sono superiori a quelli della lega di alluminio.

Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Steel Image

L'acciaio è una lega forte, versatile e durevole di ferro e carbonio. L'acciaio è forte e durevole. Elevata resistenza alla trazione, resistenza alla corrosione, resistenza al calore e al fuoco, facilmente modellabile e formabile. Le sue applicazioni spaziano dai materiali da costruzione e componenti strutturali ai componenti automobilistici e aerospaziali.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.001 mm (fresatura)
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Titanium Image

Il titanio è un materiale avanzato con eccellenti caratteristiche di resistenza alla corrosione, biocompatibilità e resistenza al peso. Questa gamma unica di proprietà lo rende la scelta ideale per molte delle sfide ingegneristiche affrontate dai settori medico, energetico, chimico e aerospaziale.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Bronze Image

Altamente resistente alla corrosione dell'acqua di mare. Le proprietà meccaniche del materiale sono inferiori a molti altri metalli lavorabili, rendendolo ideale per componenti a bassa sollecitazione prodotti mediante lavorazione CNC.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Brass Image

L'ottone è meccanicamente più resistente e le proprietà del metallo a basso attrito rendono l'ottone con lavorazione CNC ideale per applicazioni meccaniche che richiedono anche resistenza alla corrosione come quelle riscontrate nel settore marino.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Copper Image

Pochi metalli hanno la conduttività elettrica del rame quando si tratta di materiali per fresatura CNC. L'elevata resistenza alla corrosione del materiale aiuta a prevenire la ruggine e le sue caratteristiche di conduttività termica facilitano la modellatura della lavorazione CNC.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Zinc Image

Lo zinco è un metallo leggermente fragile a temperatura ambiente e ha un aspetto grigio-lucido quando l'ossidazione viene rimossa.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Iron Image

Il ferro è un metallo indispensabile nel settore industriale. Il ferro è legato con una piccola quantità di acciaio al carbonio, che non si smagnetizza facilmente dopo la magnetizzazione ed è un eccellente materiale magnetico duro, nonché un importante materiale industriale, ed è anche utilizzato come principale materia prima per il magnetismo artificiale.
Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Magnesium Image

A causa della bassa resistenza meccanica del magnesio puro, vengono utilizzate principalmente le leghe di magnesio. La lega di magnesio ha una bassa densità ma un'elevata resistenza e una buona rigidità. Buona tenacità e forte assorbimento degli urti. Bassa capacità termica, elevata velocità di solidificazione e buone prestazioni di pressofusione.

Prezzo
$$$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Costruiamo qualcosa di grande, insieme

FAQ: Trapani chirurgici per applicazioni mediche

Le frese chirurgiche sono strumenti speciali che consentono al chirurgo di creare fori nelle ossa per l'inserimento di viti, il posizionamento di fili e l'accesso chirurgico durante gli interventi di chirurgia ortopedica. Le frese sono classificate come punte elicoidali, utilizzate per la perforazione ossea standard di vari diametri, da 1.5 a 6.5 ​​millimetri, punte cannulate, utilizzate per la perforazione guidata da filo, punte a gradini che consentono all'operatore di creare fori di diversi diametri, punte a carotaggio utilizzate per la biopsia ossea, punte a lancia che consentono la rapida rimozione dell'osso, punte a svasatore che consentono di modellare l'osso in base alla vite, lame oscillanti progettate per il taglio dell'osso e varie frese utilizzate per modellare e levigare l'osso, che possono essere progettate a forma di sfera, cono e barilotto.

L'acciaio inossidabile di grado medicale, in particolare i tipi 420 e 440C, soddisfa i criteri necessari perché raggiunge una durezza superiore a 54 HRC dopo il trattamento termico, necessaria per il taglio dell'osso corticale, creando un tagliente robusto, ed è biocompatibile, resistente alla corrosione dovuta alla sterilizzazione e ai fluidi corporei, e ha un prezzo ragionevole per gli strumenti monouso. Per il cobalto-cromo, durezza e resistenza all'usura migliorate, e una resistenza al calore marginale, che protegge l'osso dal calore durante il taglio, e tenacità per prevenire scheggiature durante il taglio dell'osso, consentendo quindi allo strumento di mantenere un tagliente affilato dopo aver effettuato da 50 a 100 perforazioni. Il carburo di tungsteno offre una durata di taglio di oltre 200 perforazioni, una durezza estrema superiore a 90 HRC, resistenza all'usura per il taglio dell'osso corticale denso e una flessione minima per mantenere la forma geometrica desiderata per la precisione di scala e forma. L'acciaio per utensili ha un costo ragionevole, garantisce una durezza totale, un'eccellente lavorabilità per le geometrie più complesse e la capacità di temprarsi fino a 60-62 HRC per i sistemi di foratura riutilizzabili.

La rettifica cilindrica di precisione garantisce che i codoli delle punte ottengano tolleranze di diametro di ±0.0003 pollici, mentre la concentricità per una rotazione bilanciata è entro 0.0005 pollici. Le unità mandrino ad azionamento elettrico per la rettifica delle scanalature sono dotate di bussole coniche dedicate, indicizzate per ricevere quattordici viti esagonali da 2.5 x 40 mm per la rettifica elicoidale del canale. La rettifica della punta forma con precisione il bordo e lo scalpello della punta di perforazione a 118 gradi per la penetrazione ossea. L'affilatura del bordo richiede manici di coltello razionali. L'applicazione del rivestimento è per inserti in nitruro di titanio (TiN) e grafite di carbonio. Il trattamento termico è per una durezza superficiale da 54 a 62 HRC. La marcatura laser è per l'identificazione della superficie.

Le frese richiedono tolleranze di diametro di ±0.0003 pollici per un dimensionamento preciso del foro, fondamentale per l'adattamento di viti e impianti. La concentricità è entro 0.0005 per evitare oscillazioni e fori sovradimensionati. La simmetria del labbro di taglio è entro ±0.002 pollici per forze di taglio bilanciate, mentre la profondità della scanalatura è uniforme entro ±0.001 pollici per un'evacuazione costante del truciolo. L'angolo di punta è preciso entro ±2 gradi per una penetrazione ottimale. L'eccentricità totale dell'indicatore (TIR) ​​è inferiore a 0.001 pollici per un funzionamento libero da 1000 a 20,000 giri al minuto (RPM).

Sì, forniamo prototipi rapidi per verificare l'adattamento e testare l'assemblaggio, con capacità CAD-to-part in giornata per progetti critici. Per celle di automazione personalizzate e piattaforme di ricerca, realizziamo produzioni a basso volume da 20 a 500 staffe. Per modelli di robot standardizzati, realizziamo produzioni ad alto volume da migliaia a decine di migliaia di staffe all'anno, integrando ispezione dimensionale completa, verifica della planarità e certificazioni dei materiali.

Tutti i componenti sono realizzati secondo un sistema di gestione della qualità certificato ISO 13485 per dispositivi medici, che include la piena conformità alle normative FDA per gli strumenti chirurgici di Classe I e Classe II e ai requisiti del Regolamento Europeo sui Dispositivi Medici (MDR). Le frese sono pienamente conformi alla norma ASTM F899 per gli strumenti chirurgici in acciaio inossidabile e ai test di biocompatibilità secondo ISO 10993, che garantiscono la sicurezza del paziente durante le procedure di preparazione ossea. Le frese sono inoltre conformi alla completa tracciabilità dalla materia prima al prodotto finale e al rispetto delle Buone Pratiche di Fabbricazione.

Forniamo soluzioni di finitura complete, su misura per le esigenze del settore aerospaziale:
Anodizzazione (Tipo II e Tipo III)
Passivazione per la resistenza alla corrosione
Lucidatura di precisione per superfici aerodinamiche
Rivestimenti protettivi personalizzati e barriere termiche


Le punte ortopediche standard richiedono 12-18 giorni lavorativi, inclusi molaggio, trattamento termico, rivestimento e verifica della qualità, mentre le punte a gradini personalizzate o quelle cannulate richiedono 4-5 settimane. I prototipi di punte per la valutazione delle prestazioni di taglio possono essere completati in 8-12 giorni, a seconda della disponibilità del materiale e dei requisiti di rivestimento.

Assolutamente sì. Realizziamo frese extra lunghe, superiori a 300 millimetri, per l'accesso alla colonna vertebrale e ai tessuti profondi, microfrese inferiori a 1.0 millimetri per la chirurgia craniofacciale e della mano, frese autocentranti con punte pilota per evitare lo skiving sulle superfici ossee curve, frese per irrigazione con canali di raffreddamento interni per ridurre la necrosi termica, frese ad attacco rapido per una rapida sostituzione della punta, frese monouso economiche e geometrie personalizzate per osteotomie di impianti dentali, artroscopia e frese per fissazione percutanea mini-invasiva.

Il contributo della lavorazione di precisione inizia con il controllo dei diametri entro ±0.0003 pollici. Questa capacità di lavorazione garantisce che le frese producano fori della dimensione corretta necessaria affinché le viti filettate rimangano innestate entro i limiti progettati per evitare spanamenti e allentamenti. Miglioriamo ulteriormente le prestazioni garantendo tolleranze di concentricità di 0.0005 pollici. Questa macchina garantisce che le frese evitino oscillazioni e ottengano fori con traiettoria dritta allineati con l'impianto. La simmetria assiale uniforme della geometria del labbro di taglio garantisce una geometria bilanciata del labbro di taglio per ottenere una coppia di taglio dal 20 al 40% e ridurre la flessione della fresa. I taglienti realizzati con competenza consentono alle frese di penetrare efficacemente nell'osso, riducendo il calore di inserimento e la necrosi ossea che si verifica sopra i 47 gradi Celsius. Il design delle scanalature facilita la foratura per la rimozione dei trucioli ossei, evitando l'intasamento che favorisce l'attrito e l'aumento della temperatura. Le frese con punta ottimale sono progettate per 118 gradi per migliorare la penetrazione e favorire la formazione di trucioli. I rivestimenti di qualità delle punte consentono di ottenere da 100 a 200 fori, rispetto ai 30-50 delle punte non rivestite. La durezza delle punte, compresa tra 54 e 62 HRC, garantisce che i bordi rimangano affilati per preparare le ossa prima di interventi di fissazione post-traumatica, artroplastica, chirurgia spinale e chirurgia ricostruttiva.
Hai altre domande?