ZTL TECH ora è Zintilon. Abbiamo aggiornato il nostro nome e logo per un nuovo inizio. Controlla adesso

Lavorazione CNC di impianti al ginocchio per l'industria medica

Gli impianti per il ginocchio sostituiscono le superfici danneggiate dell'articolazione e ne ripristinano la funzionalità. In Zintilon, ci concentriamo sulla lavorazione CNC degli impianti per il ginocchio, eseguendo lavorazioni di precisione a 5 assi per ottenere l'articolazione, l'allineamento biomeccanico e le superfici scolpite necessarie per un movimento affidabile e senza dolore, a garanzia della soddisfazione del paziente nel tempo.
  • Lavorazioni meccaniche per componenti femorali e tibiali complessi
  • Tolleranze strette fino a ±0.0002 in
  • Fresatura di precisione, contornatura e finitura superficiale
  • Supporto per la prototipazione rapida e la produzione su larga scala
  • Produzione di dispositivi medici certificata ISO 13485


Fidati da Oltre 15,000 aziende

Perché le aziende mediche
Scegli Zintilon

prductivity

Consegna veloce

Un team di ingegneri professionisti in grado di rispondere rapidamente alle esigenze del cliente e di fornire servizi completi, dalla progettazione alla produzione, in tempi rapidi, per garantire consegne rapide.

10x

Alta precisione

Siamo dotati di apparecchiature automatizzate e di sofisticati strumenti di misurazione per ottenere elevata precisione e coerenza, garantendo che ogni pezzo soddisfi i più rigorosi standard qualitativi.

world

Certificato ISO13485

In qualità di produttore di precisione certificato ISO13485, i nostri prodotti e servizi soddisfano i più severi standard qualitativi del settore automobilistico.

Dalla prototipazione alla produzione di massa

Zintilon offre lavorazioni CNC per componenti di impianti al ginocchio e relativi dispositivi di sostituzione articolare a ospedali, chirurghi ortopedici e produttori di dispositivi medici su scala globale.

Prototipi di impianti per il ginocchio

Ricevi prototipi di precisione dei componenti dell'impianto del ginocchio in scala rispetto al tuo progetto finale per i test di pre-produzione, al fine di valutare l'adattamento anatomico, la geometria dell'articolazione e la cinematica.

Punti chiave:

  • Prototipazione rapida

  • Tolleranze rapide ±.0002

  • Progettazione del test, materiale e funzione biomeccanica precoce

3 Axis CNC Machined Stainless Steel Passivation

EVT – Test di convalida ingegneristica

I prototipi di impianti per il ginocchio vengono iterati rapidamente, identificano i requisiti biomeccanici e di resistenza all'usura e individuano tempestivamente possibili complicazioni per migliorare la transizione verso dispositivi medici su larga scala

Punti chiave:

  • Iterazioni di progettazione rapida

  • Garantire la prontezza della produzione

  • Convalidare la funzionalità del prototipo
Anodized Aluminum 1024x536

DVT – Test di convalida del progetto

Convalidare la progettazione strutturale e funzionale degli impianti del ginocchio con materiali e superfici di appoggio per garantire l'articolazione, la produzione di massa e la funzionalità articolare ottimale.

Punti chiave:

  • Confermare l'integrità del progetto e la cinematica

  • Prova più materiali e articolazioni

  • Garantire prestazioni pronte per la produzione
design aluminium

PVT – Test di convalida della produzione

Prima e ginocchia e determinare e completare la produzione, per incongruenze nella produzione e garantire una produzione efficiente di impianti.

Punti chiave:

  • Testare la capacità di produzione su larga scala

  • Rilevare e risolvere tempestivamente i problemi di processo

  • Garantire una qualità costante dei pezzi
Anodized Titanium Fastener

Produzione di massa

Componenti per ginocchio di alta qualità, di livello implantare, precisione e velocità per garantire risultati clinici affidabili e consegne puntuali ai distributori di dispositivi medici e alle strutture sanitarie.

Punti chiave:

  • Produzione affidabile e su larga scala

  • Lavorazione accurata secondo gli standard di livello medico

  • Sollievo rapido con garanzia di qualità rapida
production

Approvvigionamento semplificato per
l'industria medica

Le nostre capacità di produzione di precisione sono ampiamente utilizzate nel settore medico. La lavorazione CNC, la fabbricazione di lamiere e altre tecnologie garantiscono elevata precisione e resistenza al calore nell'applicazione di materiali di grado medico come la lega di titanio e il PEEK.

Esplora altri componenti medici

Esplora la nostra ampia selezione di componenti medicali lavorati a CNC, progettati per soddisfare i più elevati standard di qualità e igiene. Dai componenti per impianti e impugnature per strumenti agli alloggiamenti per sistemi di imaging e apparecchiature per l'automazione di laboratorio, offriamo soluzioni di precisione per le esigenze in continua evoluzione del settore medicale.

Capacità di lavorazione degli impianti medicali del ginocchio

Dotato di centri di lavoro CNC all'avanguardia, rettificatrici di precisione e lavorazioni CNC per rotule per il settore medicale, il nostro team specializzato nella lavorazione di dispositivi medicali vanta l'esperienza e gli strumenti necessari. Dalla progettazione di componenti femorali con geometrie condilari complesse alla progettazione di placche tibiali e inserti in polietilene ad altissimo peso molecolare, ci concentriamo sulla meccanica del contatto, preservando la cinematica naturale del ginocchio e l'usura del polietilene per la sopravvivenza a lungo termine dell'impianto.

Per la fresatura CNC di precisione, la contornatura, la foratura a coordinate e la finitura superficiale, garantiamo un'articolazione ininterrotta e interfacce ossee ottimali, test di usura e analisi cinematica. Ogni componente dell'impianto di ginocchio è rifinito in leghe di cobalto-cromo-molibdeno, leghe di titanio (Ti-6Al-4V ELI), acciaio inossidabile medicale (316LVM), zirconio ossidato e le loro combinazioni per garantire la durabilità e la biocompatibilità della struttura.
milling

Lavorazione CNC

sheet metal

Fabbricazione della lamiera

edm

Elettroerosione a filo

casting

Colata di metallo

Aeronautico
Materiali e finiture

Materiali Necessari
Forniamo una vasta gamma di materiali, inclusi metalli, plastica e compositi.
Finiture
Offriamo finiture superficiali superiori che migliorano la durata e l'estetica delle parti per applicazioni che richiedono superfici lisce o strutturate.

Industrie specializzate

Potete sottolinearlo nei disegni o comunicarlo al reparto vendite.

Materiali per componenti di impianti di ginocchio

Nella nostra officina meccanica CNC, forniamo lavorazioni meccaniche per protesi di ginocchio per il settore medicale con un'ampia selezione di materiali di fabbricazione. Disponiamo di oltre una dozzina di metalli e leghe biocompatibili di grado medicale, che facilitano la prototipazione rapida e l'esecuzione affidabile di componenti di protesi articolari di precisione, in linea con i requisiti di coerenza FDA.
Aluminum Image

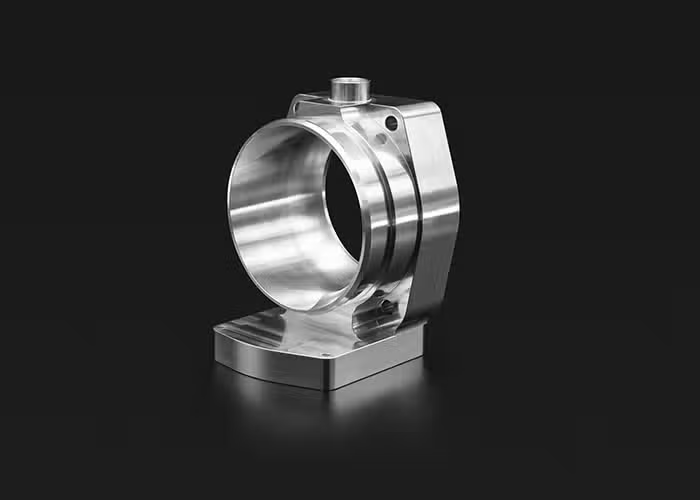
Elevata lavorabilità e duttilità. Le leghe di alluminio hanno un buon rapporto resistenza/peso, elevata conduttività termica ed elettrica, bassa densità e naturale resistenza alla corrosione.
Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.003 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Stainless steel Image

Le leghe di acciaio inossidabile hanno elevata resistenza, duttilità, usura e resistenza alla corrosione. Possono essere facilmente saldati, lavorati e lucidati. La durezza e il costo dell'acciaio inossidabile sono superiori a quelli della lega di alluminio.

Prezzo
$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Steel Image

L'acciaio è una lega forte, versatile e durevole di ferro e carbonio. L'acciaio è forte e durevole. Elevata resistenza alla trazione, resistenza alla corrosione, resistenza al calore e al fuoco, facilmente modellabile e formabile. Le sue applicazioni spaziano dai materiali da costruzione e componenti strutturali ai componenti automobilistici e aerospaziali.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.001 mm (fresatura)
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Titanium Image

Il titanio è un materiale avanzato con eccellenti caratteristiche di resistenza alla corrosione, biocompatibilità e resistenza al peso. Questa gamma unica di proprietà lo rende la scelta ideale per molte delle sfide ingegneristiche affrontate dai settori medico, energetico, chimico e aerospaziale.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Bronze Image

Altamente resistente alla corrosione dell'acqua di mare. Le proprietà meccaniche del materiale sono inferiori a molti altri metalli lavorabili, rendendolo ideale per componenti a bassa sollecitazione prodotti mediante lavorazione CNC.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Brass Image

L'ottone è meccanicamente più resistente e le proprietà del metallo a basso attrito rendono l'ottone con lavorazione CNC ideale per applicazioni meccaniche che richiedono anche resistenza alla corrosione come quelle riscontrate nel settore marino.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Copper Image

Pochi metalli hanno la conduttività elettrica del rame quando si tratta di materiali per fresatura CNC. L'elevata resistenza alla corrosione del materiale aiuta a prevenire la ruggine e le sue caratteristiche di conduttività termica facilitano la modellatura della lavorazione CNC.

Prezzo
$ $ $
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Zinc Image

Lo zinco è un metallo leggermente fragile a temperatura ambiente e ha un aspetto grigio-lucido quando l'ossidazione viene rimossa.

Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Iron Image

Il ferro è un metallo indispensabile nel settore industriale. Il ferro è legato con una piccola quantità di acciaio al carbonio, che non si smagnetizza facilmente dopo la magnetizzazione ed è un eccellente materiale magnetico duro, nonché un importante materiale industriale, ed è anche utilizzato come principale materia prima per il magnetismo artificiale.
Prezzo
$$$$$
Tempi Di Consegna
<10 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Magnesium Image

A causa della bassa resistenza meccanica del magnesio puro, vengono utilizzate principalmente le leghe di magnesio. La lega di magnesio ha una bassa densità ma un'elevata resistenza e una buona rigidità. Buona tenacità e forte assorbimento degli urti. Bassa capacità termica, elevata velocità di solidificazione e buone prestazioni di pressofusione.

Prezzo
$$$$
Tempi Di Consegna
<7 giorni
Tolleranze
Fino a ±0.005 mm
Dimensione massima della parte
3000 * 2200 * 1100 mm
Dimensione minima della parte
2 * 2 * 2 mm
Costruiamo qualcosa di grande, insieme

Domande frequenti: impianti al ginocchio per applicazioni mediche

Ogni componente di un impianto di ginocchio svolge una funzione e un design diversi. Gli impianti di ginocchio sono dispositivi medici progettati e realizzati con precisione che sostituiscono le superfici articolari danneggiate del ginocchio in caso di artroplastica totale di ginocchio e ripristinano una funzionalità senza dolore.
Chiunque si sottoponga a protesi di ginocchio o di ginocchio necessita di una componente femorale che sostituisca il femore distale con le superfici di attacco del condilo mediale e laterale; queste sono solitamente in lega di cobalto-cromo lucidate per le superfici di appoggio. Queste sono anche piastre di base tibiali che si ancorano alla tibia prossimale. Queste forniscono piattaforme per inserti in polietilene con cuscinetto e piastre di base tibiali con cuscinetto mobile con vari tipi di fissaggio: cementato, non cementato e anche a pressione. Queste sono in polietilene ad altissimo peso molecolare (UHMWPE) che fornisce la superficie di appoggio che si articola contro il condilo femorale. Queste sono standard e anche altamente reticolate con antiossidanti e reticolate senza. La componente rotulea superiore sostituisce la superficie inferiore della rotula con bottoni in polietilene o superfici bombate che si articolano con il solco rotuleo femorale. Queste includono un design a stabilizzazione posteriore con perni tibiali e meccanismo a camma femorale che sostituisce il legamento crociato posteriore. Questi includono modelli con ritenzione del legamento crociato posteriore che mantengono il legamento crociato posteriore con un'articolazione meno vincolata. Questi dispositivi sono anche a cerniera e a cerniera rotante, adatti a modelli con deformità gravi o legamenti compromessi. Questi dispositivi sono progettati per raggiungere una precisione dimensionale con raggi del condilo entro ± 0.050 millimetri per facilitare la corretta meccanica di contatto per la distribuzione del carico sulle superfici in polietilene, garantire la planarità della piastra tibiale entro 0.020 millimetri per ottenere un contatto uniforme con il mantello di cemento o con l'osso, incorporare caratteristiche di allineamento, marcatori rotazionali e riferimenti anatomici per il corretto posizionamento dei componenti, in genere entro 3 gradi dall'asse meccanico, garantire che i componenti meccanici tibiali siano in grado di sopportare carichi ciclici di 3000-4500 Newton secondo la norma ISO 14243, fornire superfici di articolazione lisce con Ra inferiore a 0.05 micron per ridurre al minimo l'usura del polietilene e raggiungere una biocompatibilità che durerà per un impianto permanente per un periodo di 15-25 anni.

Le tecnologie innovative per gli impianti di ginocchio includono la fresatura CNC su tutti gli assi per le parti femorali degli impianti di ginocchio. Questa tecnologia prevede la creazione di complessi condili tridimensionali che emulano i contorni anatomici tridimensionali lungo gli assi antero-posteriore e medio-laterale del ginocchio, nonché i contorni tridimensionali del ginocchio con diverse curvature. Per i solchi trocleari femorali, la fresatura CNC crea superfici di tracciamento rotuleo. Fori per pioli, fori per viti e tasche per cemento nelle placche tibiali vengono forati e posizionati con una precisione di posizionamento di ±0.1 millimetri. Le superfici inferiori delle placche tibiali vengono fresate con una planarità di 0.020 millimetri per una distribuzione uniforme del carico e i contorni del raggio specifici vengono fresati sulle superfici condilari per adattarsi ai contorni dell'inserto in polietilene. Per la molatura e la lucidatura delle superfici articolari vengono utilizzate tecniche CNC, tra cui l'elettroerosione a filo. Konstrukta e Zebrak descrivono le superfici come in grado di raggiungere una Ra di 0.02 micron su superfici in cobalto e 0.01 micron su superfici in zirconio ossidato. I rivestimenti porosi vengono realizzati utilizzando tecniche di spruzzatura al plasma e microsfere sinterizzate. Per la crescita ossea vengono create piastre di base da 50 a 400 micron. Le superfici testurizzate con fresatura a filetto e sabbiatura vengono utilizzate per le caratteristiche di interblocco. Le giunzioni modulari e i fori per le viti vengono fresati a filetto, mentre la marcatura laser e i fori per le viti vengono fresati a filetto e ossidati in zirconio. La superficie mantiene strati ceramici stabili e le superfici testurizzate creano un blocco meccanico. Le superfici condilari e le superfici articolate Z degli impianti del ginocchio create da Z non soddisfano gli standard ISO per spessore e qualità superficiale.

Raggiungiamo abitualmente tolleranze strette fino a ± 0.0002 pollici su caratteristiche critiche dell'impianto che includono: raggi del condilo femorale entro ± 0.050 millimetri per la meccanica del contatto con inserti in polietilene che mantengono la conformità progettata per prevenire il carico del bordo e l'usura accelerata, planarità accurata della piastra di base tibiale entro 0.020 millimetri per una penetrazione uniforme del cemento o contatto osseo per mitigare la distribuzione irregolare del carico, geometria corretta del perno e della camma nei design stabilizzati posteriormente entro ± 0.1 millimetri per la funzione cinematica progettata per fornire rollback e prevenire l'instabilità antero-posteriore, dimensioni controllate del perno e della chiglia progettate per il fissaggio tibiale entro ± 0.1 millimetri per un adattamento corretto nell'osso preparato, posizioni precise dei fori delle viti entro ± 0.2 millimetri per il fissaggio supplementare e l'attacco dei componenti modulari, caratteristiche di allineamento rotazionale corrette entro ± 1 grado progettate per consentire il posizionamento dei componenti rispetto ai punti di riferimento anatomici, spessore uniforme dei componenti entro ± 0.05 millimetri per mantenere la linea articolare progettata e gli spazi di flessione-estensione, finitura superficiale controllata sulle superfici articolari con Ra inferiore a 0.02 micron per ridurre al minimo l'usura del polietilene e dimensioni complessive precise dei componenti entro ± 0.2 millimetri per la coerenza delle dimensioni e la pianificazione chirurgica per consentire agli impianti di raggiungere la stabilità biomeccanica con un corretto bilanciamento dei legamenti attraverso l'intervallo di flessione-estensione, approssimando il normale meccanismo di rollback e screw-home per la cinematica del ginocchio, flessione di 120 gradi per salire le scale e piegamenti profondi del ginocchio, tassi di usura del polietilene inferiori a 0.1 millimetri all'anno e prestazioni cliniche dell'impianto con tassi di sopravvivenza superiori al 95 percento a 10 anni e al 90 percento a 15 anni in artroplastica totale del ginocchio correttamente allineata e bilanciata.

Sì. Offriamo capacità di produzione flessibili, tra cui:
Prototipazione rapida per la convalida del progetto
Produzione a basso volume per applicazioni specializzate
Produzione ad alto volume con controllo di qualità costante
Verifica strutturale e dimensionale completa in ogni fase

Sì, tutti i componenti sono realizzati utilizzando sistemi di gestione della qualità completi certificati ISO 13485 per la produzione di dispositivi medici e per impianti al ginocchio, confermando la piena aderenza alle normative FDA per i dispositivi medici di Classe III, la conformità al Regolamento europeo sui dispositivi medici (MDR), l'adempimento dei test di biocompatibilità secondo ISO 10993 per i materiali, inclusi studi di citotossicità, sensibilizzazione e impianto a lungo termine, test meccanici per le prestazioni di usura secondo ISO 14243, ISO 14879 per la resistenza alla fatica e all'abbassamento del componente tibiale e ISO 14243 per i test meccanici, test di verifica dimensionale, progettazione e specifiche anatomiche, tracciabilità completa dal lotto di produzione delle materie prime al prodotto finito sterile confezionato, consentendo la sorveglianza post-commercializzazione e l'indagine sugli eventi avversi, conformità al Regolamento del sistema di qualità FDA e alle Buone pratiche di fabbricazione per una qualità costante e la sicurezza del paziente sui dispositivi che vengono già impiantati su oltre un milione di pazienti in tutto il mondo ogni anno.

Forniamo soluzioni di finitura complete, su misura per le esigenze del settore aerospaziale:
Anodizzazione (Tipo II e Tipo III)
Passivazione per la resistenza alla corrosione
Lucidatura di precisione per superfici aerodinamiche
Rivestimenti protettivi personalizzati e barriere termiche

I tempi di consegna per gli impianti di ginocchio dipendono dalla complessità del progetto e dalle normative vigenti. Per i componenti standard degli impianti di ginocchio, la lavorazione meccanica dell'impianto potrebbe richiedere dai 15 ai 20 giorni lavorativi, inclusi finitura superficiale, controllo qualità e confezionamento per la sterilizzazione. D'altro canto, gli impianti personalizzati e le guide di taglio specifici per il paziente potrebbero richiedere dalle 3 alle 4 settimane, dall'approvazione dell'imaging fino al completamento dei dispositivi, che vengono confezionati per la sterilizzazione. Per i prototipi necessari per i test preclinici e per la presentazione degli impianti alle normative, potrebbero essere completati in 10-14 giorni, sebbene ciò dipenda dai materiali disponibili e dalla finitura superficiale richiesta. Inoltre, per gli ordini di produzione ad alto volume, siamo in grado di ridurre al minimo i tempi di ciclo. Per ciascuno di questi ordini forniamo un programma di produzione durante la fase di preventivazione e includiamo tutti i tempi necessari per le certificazioni dei materiali.

L'efficienza della lavorazione CNC contribuisce alle prestazioni degli impianti per il ginocchio in diversi modi. La riproduzione della geometria effettiva del condilo femorale entro ±0.050 facilita la meccanica del contatto con inserti in polietilene conformi alla posizione, progettati per mantenere le sollecitazioni di contatto al di sotto di 20 MPa e prevenire usura accelerata e delaminazione. La tolleranza di planarità della piastra tibiale influisce sulla distribuzione del carico all'interfaccia tra osso e cemento. Una scarsa distribuzione del carico causa cedimenti e migrazione dei componenti, che si verificano nel 2-5% degli impianti progettati o realizzati in modo inadeguato. Le superfici articolari con Ra inferiore a 0.02 micron presentano una finitura superficiale elevata, che genera attrito e particelle di usura dovute al polietilene, prolungando così la durata del cuscinetto a oltre 15 anni. Tassi di usura lineare inferiori a 0.1 millimetri indicano un'usura effettiva. La corretta geometria del perno e della camma nei modelli a stabilizzazione posteriore consente il rollback femorale durante la flessione, migliorando l'intervallo di flessione fino a oltre 125 gradi e prevenendo l'instabilità antero-posteriore. Le dimensioni precise di perni e chiglie negli impianti tibiali riducono l'allentamento dei componenti. Fori per viti specificamente progettati vengono utilizzati nei pazienti con osteoporosi per aumentare la fissazione e la stabilizzazione dello stelo.
Il raggiungimento di rotazioni femorali e tibiali pressoché perfette e l'eliminazione delle complicanze femoro-rotulee associate alla malrotazione dipendono dalle caratteristiche di allineamento rotazionale e dalla tecnologia assistiva nel posizionamento dei componenti. La limitazione delle variazioni rispetto allo spessore dei componenti consente di ottenere costantemente la posizione della linea articolare progettata entro 4 mm dalla posizione anatomica, proteggendo la funzionalità dei legamenti collaterali e dell'articolazione femoro-rotulea. Il rivestimento poroso ottimizzato con pori da 100 a 400 micron favorisce la crescita ossea, ottenendo una fissazione biologica con una resistenza all'interfaccia superiore a 20 MPa, consentendo la fissazione senza cemento nei pazienti più giovani. Il design collaudato e l'utilizzo di materiali biocompatibili consentono l'incorporazione senza reazioni tissutali avverse, garantendo un impianto permanente. La prevedibilità della tecnica chirurgica nell'assemblaggio dei segmenti degli arti è ottenibile con intervalli di flessione-estensione bilanciati. Questo è il risultato della qualità del design e degli standard costruttivi variabili, nonché dell'integrazione di caratteristiche che eliminano la fatica dall'assemblaggio e dall'uso dei materiali.
Se correttamente progettata e realizzata, la resistenza alla fatica consente oltre 10 milioni di cicli a sollecitazioni fisiologiche ISO 14879. Questo, insieme a impianti di ginocchio lavorati con precisione, costituisce il fondamento clinico per risultati positivi, tra cui il sollievo dal dolore, dove i punteggi della Knee Society aumentano da 40 preoperatoriamente a oltre 85 postoperatoriamente, il ripristino funzionale, dove i pazienti hanno ripreso le loro attività quotidiane come camminare, salire le scale e alcune attività ricreative, e il ripristino della funzionalità con tassi di sopravvivenza dell'impianto superiori al 95% a 10 anni e al 90% a 15 anni per le moderne protesi totali di ginocchio con allineamento ottimale. I tassi di complicanze sono bassi, con infezioni inferiori all'1%, instabilità postoperatoria inferiore al 2% e mobilizzazione asettica inferiore allo 0.5% all'anno. Il polietilene reticolato ha mostrato un'usura minima con una perdita volumetrica inferiore a 100 millimetri cubi in 10 anni. Pazienti opportunamente selezionati con un buon movimento preoperatorio possono raggiungere oltre 120 gradi di flessione e ampiezza di movimento. La soddisfazione del paziente supera l'80%, con il ripristino della mobilità senza dolore e delle attività funzionali, lavorative e ricreative per un periodo di 15-30 anni dopo l'intervento, migliorando la qualità della vita dei pazienti affetti da grave artrite del ginocchio o lesioni al ginocchio.

Hai altre domande?