La rugosità superficiale non è solo una nota estetica su un disegno. Su una superficie di tenuta, può influire sul rischio di perdite. Su una superficie di scorrimento, può influenzare l'attrito e l'usura. Su un coperchio in alluminio anodizzato, può modificarne l'aspetto finale. Su una cavità interna non critica, tuttavia, un requisito di rugosità rigoroso potrebbe solo aumentare i tempi di lavorazione e i costi di ispezione.
Ecco perché la rugosità superficiale dovrebbe essere specificata dalla funzione di superficie, e non copiata automaticamente su ogni faccia.
Le sezioni seguenti si concentrano su come la rugosità viene specificata, misurata e verificata per i pezzi lavorati meccanicamente.
Che cos'è la rugosità superficiale nei pezzi lavorati meccanicamente?
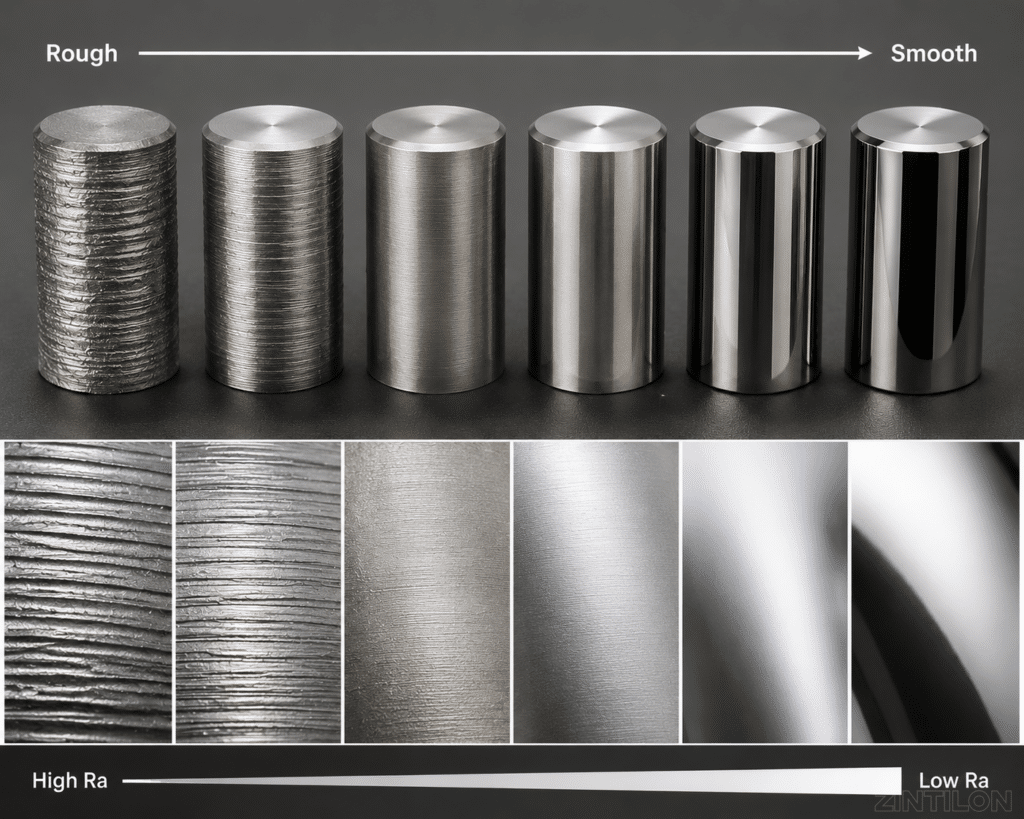
La rugosità superficiale descrive le piccole creste, avvallamenti e irregolarità presenti su una superficie lavorata. Nella lavorazione CNC, queste caratteristiche possono derivare da segni di taglio, schemi di avanzamento, strategia del percorso utensile, vibrazioni, comportamento del materiale, usura dell'utensile o post-elaborazione.
Una superficie lavorata meccanicamente può apparire liscia, ma presentare comunque variazioni di profilo misurabili. Tali variazioni possono influire su tenuta, scorrimento, rivestimento, usura, aspetto e contatto durante l'assemblaggio.
La rugosità superficiale è più importante quando la superficie deve svolgere una funzione specifica. Una superficie di tenuta, un foro di scorrimento, un'area di contatto del cuscinetto, un rivestimento estetico e una cavità di scarico interna in genere non richiedono gli stessi requisiti di finitura. Il valore corretto dipende dalla funzione che la superficie deve svolgere.
Un valore Ra inferiore non è automaticamente sinonimo di una scelta ingegneristica migliore. Un requisito di rugosità funzionale supporta la funzione del componente senza aggiungere lavorazioni meccaniche o ispezioni non necessarie.
Rugosità superficiale vs. Finitura superficiale vs. Tessitura superficiale
Rugosità superficiale, finitura superficialeLa texture superficiale e la struttura della superficie sono correlate, ma non sono intercambiabili.
| Termine | Cosa significa | Rilevanza nel settore manifatturiero |
|---|---|---|
| Ruvidezza della superficie | Picchi e valli sottili su una superficie | Solitamente misurato tramite Ra, Rz o parametri correlati. |
| Finitura superficiale | La condizione o l'aspetto finale della superficie | Può includere segni di lavorazione, lucidatura, sabbiatura, anodizzazione, rivestimento o altre finiture. |
| Tessitura superficiale | Geometria della superficie più ampia | Può includere rugosità, ondulazione, orientamento e schema direzionale |
Questa distinzione è importante nei disegni e nelle richieste di offerta. Una "finitura liscia" può funzionare come preferenza estetica generale, ma non è sufficiente per una superficie di tenuta, una superficie di scorrimento o un elemento soggetto a controllo di ispezione.
Un requisito più chiaro identifica il parametro, il valore, l'unità e la superficie di destinazione. Ad esempio:
Ra 1.6 µm max sulla superficie di tenuta indicata
Questo fornisce al produttore e all'ispettore un requisito misurabile. "Superficie liscia" non lo fornisce.
Quando la rugosità superficiale influisce sulla funzionalità del componente
La rugosità superficiale è importante quando la superficie deve sigillare, scorrere, accettare un rivestimento, soddisfare un requisito estetico o superare un'ispezione.
Una superficie di tenuta può richiedere picchi e avvallamenti controllati per ridurre il rischio di perdite. Una superficie di scorrimento deve essere compatibile con il materiale di accoppiamento, le condizioni di lubrificazione, il carico e il movimento. Un rivestimento estetico in alluminio può richiedere una pre-finitura uniforme prima dell'anodizzazione. Un componente rivestito o verniciato può presentare segni di lavorazione se il pre-trattamento non viene considerato fin dalle prime fasi.
| Applicazione | Perché la rugosità superficiale è importante | Errore comune |
|---|---|---|
| Faccia di tenuta | Influisce sul rischio di contatto e perdite | Utilizzare il termine "fluido" al posto di una chiamata misurabile |
| Superficie scorrevole | Influisce sull'attrito, sulla lubrificazione e sull'usura. | Partendo dal presupposto che un valore di Ra più basso sia sempre migliore |
| superficie cosmetica | Influisce sulla coerenza visiva | Definizione del solo Ra senza metodo di finitura o standard visivo |
| Parte rivestita o anodizzata | Influisce sull'aspetto finale | Trattare la finitura lavorata e la finitura finale come la stessa |
| Interfaccia di assemblaggio | Influisce sulla disposizione dei posti a sedere e sul contatto | Applicare una ruvidità intensa a ogni superficie |
La rugosità superficiale deve essere assegnata in base al rischio. Una superficie di tenuta critica può giustificare un controllo più rigoroso. Una cavità interna non funzionale, di solito, non lo giustifica.
Parametri comuni di rugosità superficiale: Ra, Rz, Rq e Rt
Finitura superficiale Ra
Ra, o rugosità media, è uno dei parametri di rugosità superficiale più comuni nei disegni tecnici. Descrive la deviazione media di un profilo superficiale da una linea media.
Il parametro Ra è utile perché è semplice da specificare e confrontare. Il suo limite è che non descrive completamente la forma del profilo superficiale. Due superfici possono avere lo stesso valore di Ra ma profili di picchi e valli differenti.
Questa differenza è rilevante sulle superfici funzionali. Una superficie con occasionali avvallamenti profondi può comportarsi in modo diverso da una superficie più uniforme, anche quando entrambe le superfici presentano valori di Ra simili.
Rugosità superficiale Rz
Rz fornisce maggiori informazioni sul comportamento picco-valle. Può essere utile quando picchi locali, valli, contatto di tenuta o comportamento all'usura sono rilevanti.
Rz non è automaticamente migliore di Ra. Misura un aspetto diverso del profilo superficiale. Per molte superfici lavorate in generale, Ra può essere sufficiente. Per superfici soggette a tenuta, scorrimento, usura o fatica, potrebbe essere necessario valutare Rz o un altro parametro.
Altri parametri di rugosità
Rq e Rt possono comparire in requisiti più dettagliati relativi alla texture superficiale. La maggior parte delle discussioni generali sulla lavorazione si concentra su Ra e Rz, ma Ra non è l'unico parametro di controllo possibile.
| Parametro | Cosa descrive | Uso pratico |
|---|---|---|
| Ra | Rugosità media | Indicazione comune di rugosità per uso generale |
| Rz | Comportamento del profilo picco-valle | Utile quando valgono le valli più profonde o le cime più alte |
| Rq | Rugosità quadratica media | Più sensibile alle deviazioni maggiori rispetto a Ra |
| Rt | Altezza totale del profilo | Utile quando l'altezza del profilo è un fattore determinante |
Per le superfici non critiche, un requisito Ra di base può essere sufficiente. Per le aree critiche di contatto, tenuta, scorrimento o soggette a fatica, il parametro di rugosità deve essere adeguato alla funzione della superficie.
Unità di rugosità superficiale e riferimento generale Ra
La rugosità superficiale viene comunemente specificata in micrometri o micropollici.
| Unità | Significato |
|---|---|
| micron | micrometri |
| μin | micropollici |
| 1 μm | 39.37 µpollice |
La tabella seguente è un riferimento generale per la rugosità Ra. Non deve essere utilizzata come tabella di capacità di lavorazione garantita. La finitura effettiva può variare in base all'accesso alle caratteristiche, alla strategia di lavorazione, alle condizioni di pre-finitura, al processo di finitura e alla configurazione di ispezione.
| Ra µm | Ra µin | Descrizione generale della superficie |
|---|---|---|
| 0.2 | 8 | Superficie finissima |
| 0.4 | 16 | superficie finemente lavorata o rettificata |
| 0.8 | 32 | Superficie finemente lavorata |
| 1.6 | 63 | superficie lavorata comune |
| 3.2 | 125 | Superficie lavorata più ruvida |
| 6.3 | 250 | Superficie ruvida |
Un disegno dovrebbe indicare dove si applica il valore di rugosità. Applicare lo stesso requisito rigoroso a ogni superficie può aumentare i tempi di lavorazione, i costi di finitura e lo sforzo di ispezione.
Tabella della rugosità superficiale in base al processo di lavorazione e finitura
Processi diversi creano texture superficiali diverse, ma il nome del processo da solo non garantisce un valore Ra o Rz fisso.
Una superficie fresata aperta, una parete di tasca profonda, un foro piccolo, una caratteristica a parete sottile e una superficie curva possono richiedere strategie di lavorazione differenti. Lo stesso valore di Ra target può essere ragionevole per una caratteristica e difficile da raggiungere per un'altra.
| Processo | Tendenza generale alla superficie | Note di produzione |
|---|---|---|
| fresatura CNC | Da medio a fine | Il passo laterale, le condizioni dell'utensile, il percorso utensile e la stabilità dell'impostazione influenzano fortemente il risultato. |
| Tornitura CNC | Da medio a fine | Spesso uniformi sulle parti rotonde, ma possono rimanere segni di alimentazione |
| Rettifica | Fine | Può essere utilizzato quando sono richiesti una maggiore rugosità e un controllo dimensionale più preciso. |
| lucidatura | Da buono a ottimo | Può migliorare l'aspetto, ma potrebbe influire su bordi, planarità o dimensioni. |
| Granigliatura | Opaco e dall'aspetto uniforme | Utile per la coerenza visiva, ma non costituisce di per sé un processo di controllo preciso della rugosità. |
| Anodizzazione | Dipende dal pretrattamento e dal processo di rivestimento | I segni di lavorazione e le variazioni superficiali possono influire sull'aspetto finale |
| EDM | Superficie con texture controllata | Dipende dalle impostazioni di scarico e dalle passate finali |
Utilizzate una tabella di rugosità superficiale per confrontare i processi, non come garanzia di risultato finale. Prima di scegliere un processo, valutate la superficie di destinazione, l'accessibilità delle caratteristiche, la tolleranza complessiva e la possibilità di effettuare lavorazioni successive.
Per i componenti in cui la finitura superficiale influisce sulla funzionalità o sull'aspetto, il piano di lavorazione e il piano di finitura devono essere esaminati congiuntamente. Zintilon offre servizi di lavorazione CNC per progetti che richiedono una valutazione preliminare dei requisiti di finitura superficiale.
Come si misura la rugosità superficiale
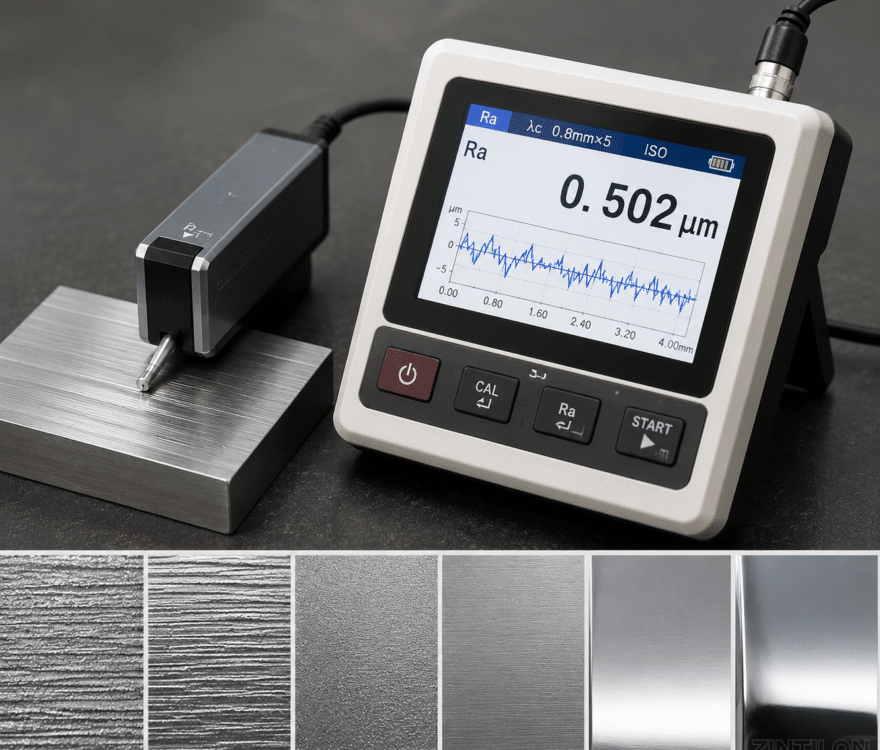
Misurazione della rugosità superficiale con un rugosimetro
Un rugosimetro è comunemente utilizzato per misurare le superfici lavorate. Un rugosimetro a contatto utilizza uno stilo per tracciare il profilo della superficie e calcolare valori come Ra o Rz.
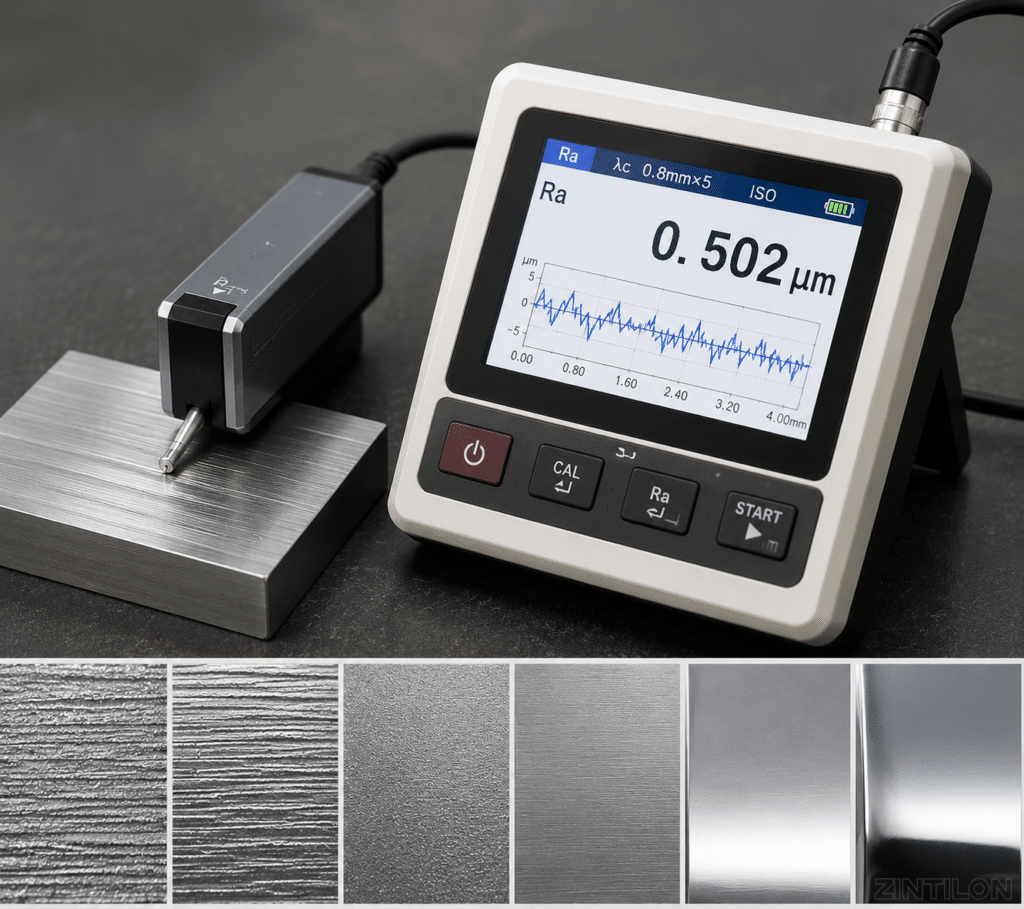
Il risultato può variare in base alle condizioni di misurazione, tra cui:
- Direzione della misurazione
- Posizione di misurazione
- Lunghezza di taglio
- Durata della valutazione
- Impostazioni di filtro
- Pulizia della superficie
- Calibrazione
- Configurazione operatore
- Segni di lavorazione direzionali o tracciati
La direzione di misurazione è particolarmente importante. Misurare perpendicolarmente ai segni dell'utensile può produrre un risultato diverso rispetto a misurare lungo la direzione del percorso utensile. Se la rugosità è un parametro critico, il disegno o il piano di ispezione devono specificare dove e come viene effettuata la misurazione.
Misurazione a contatto vs. misurazione senza contatto
La misurazione a contatto è comune per molti pezzi lavorati. I metodi ottici senza contatto possono essere utilizzati quando uno stilo non è adatto, ad esempio su superfici delicate, piccole o complesse. La misurazione ottica può anche essere influenzata dalla riflettività, dalle condizioni della superficie e dalle impostazioni dell'apparecchiatura.
| Metodo di misurazione | Come funziona | Uso tipico |
|---|---|---|
| Contatta il tester dello stilo | Uno stilo traccia il profilo della superficie | superfici lavorate comuni |
| Misurazione ottica | Utilizza la scansione o l'imaging senza contatto | superfici delicate, piccole o complesse quando adatte |
| Ispezione visuale | Verifica l'aspetto, non la rugosità precisa. | Solo screening estetico |
L'ispezione visiva non deve sostituire la misurazione quando un disegno specifica Ra, Rz o un altro parametro di rugosità controllato.
Come specificare la rugosità superficiale nei disegni tecnici
Una buona specifica di rugosità aiuta il produttore a scegliere il processo corretto e aiuta l'ispettore a verificarne il risultato.
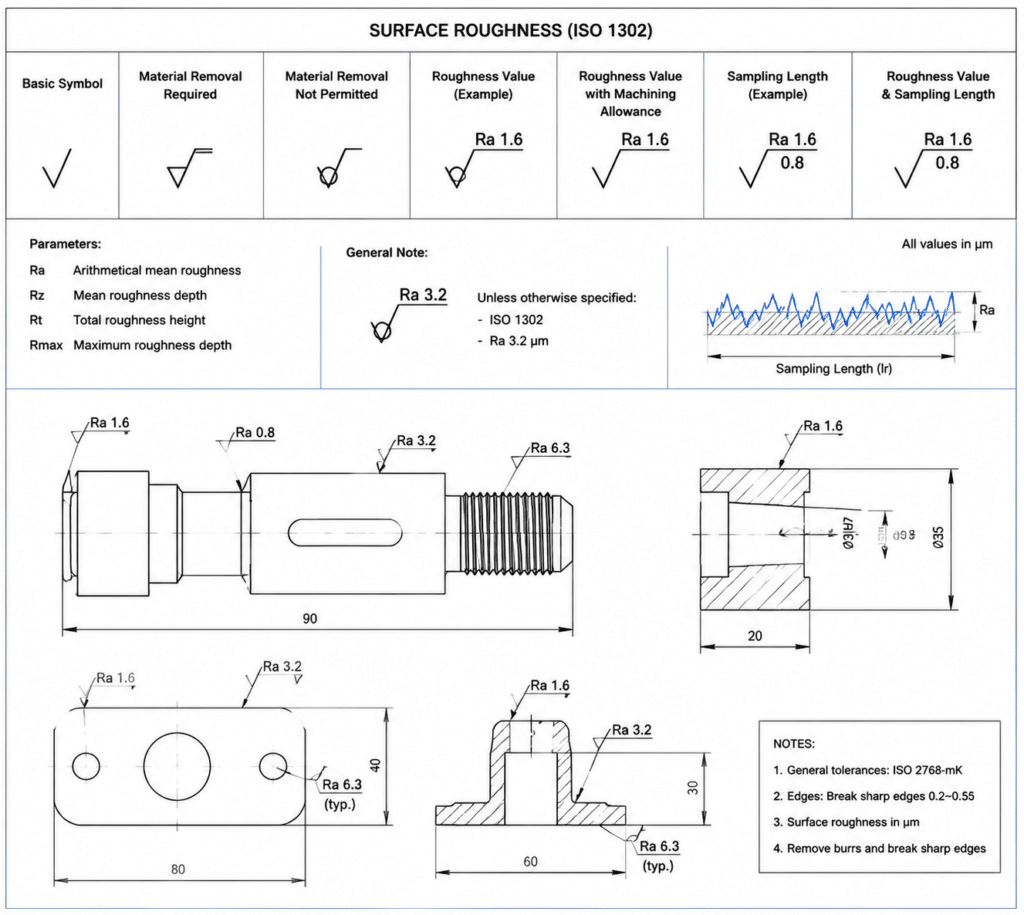
Una chiara comunicazione dovrebbe includere:
- Parametro di rugosità, come Ra o Rz
- Valore e unità richiesti
- Superficie o caratteristica esatta
- Se è consentita l'elaborazione successiva
- Sia che il requisito sia funzionale o estetico
- Eventuali condizioni di ispezione speciali, se necessarie
Evitate formulazioni vaghe quando la superficie influisce sulle prestazioni.
| Requisiti inadeguati | Perché non è chiaro | Requisiti migliori |
|---|---|---|
| superficie liscia | Non misurabile | Ra 1.6 µm max sulla superficie di tenuta indicata |
| Buone rifiniture | Soggettivo | Definire il processo di finitura, lo standard visivo e la superficie target. |
| Lucidare tutte le superfici | Potrebbe comportare costi aggiuntivi non necessari | Lucidare solo le superfici estetiche contrassegnate; proteggere le dimensioni critiche |
| Finitura di lavorazione di alta qualità | Troppo vago per essere ispezionato | Specificare il valore Ra/Rz, l'unità di misura e la superficie di destinazione. |
Per le superfici estetiche, il valore Ra potrebbe non essere sufficiente. Il progettista potrebbe dover definire anche il metodo di finitura, la direzione della texture, i segni degli utensili accettabili, le aspettative cromatiche o i requisiti relativi al campione visivo.
Per le superfici funzionali, il disegno deve identificare la superficie di destinazione e specificare il parametro che supporta la funzione.
Cosa fornire quando si richiede un preventivo
La valutazione dei requisiti di rugosità risulta più agevole quando la richiesta di offerta (RFQ) include un contesto tecnico sufficiente.
| Informazioni | Perché aiuta |
|---|---|
| Disegno 2D | Mostra le indicazioni relative alla rugosità, le tolleranze e i requisiti di ispezione. |
| Modello 3D | Aiuta a valutare la geometria, l'accesso e la strategia di lavorazione. |
| Materiale | Influisce sulla lavorabilità, sui segni degli utensili, sulla finitura e sul comportamento finale della superficie. |
| Superficie bersaglio | Previene controlli non necessari su aree non critiche. |
| Ra, Rz o altro parametro | Definisce come deve essere valutata la superficie |
| Unità e valore | Riduce l'ambiguità tra i requisiti metrici e imperiali |
| Requisiti di finitura superficiale | Chiarisce lucidatura, sabbiatura, anodizzazione, rivestimento o altri trattamenti |
| Scopo funzionale o estetico | Aiuta a selezionare il processo e l'approccio di ispezione |
| Requisito di ispezione | Allinea il metodo di misurazione e le aspettative di reporting |
Grazie a queste informazioni, il fornitore può stabilire il prezzo corretto per le superfici, anziché presumere che la finitura più precisa si applichi ovunque.
Scegliere la rugosità superficiale corretta per i pezzi lavorati
Il valore di rugosità corretto dipende dalla funzione della superficie.
Prima di specificare Ra o Rz, chiedetevi:
- La superficie serve a sigillare, scorrere, supportare un carico, alloggiare un altro componente o influire sull'aspetto?
- La superficie è funzionale, estetica o non critica?
- La lavorazione CNC è sufficiente o è necessaria anche la finitura?
- Dopo la lavorazione meccanica, verranno applicati rivestimenti, anodizzazione, lucidatura o sabbiatura?
- Il requisito di rugosità potrebbe influire sulla tolleranza, sulla condizione dei bordi o sulla planarità?
- La superficie necessita di documentazione di ispezione?
| Tipo di superficie | Decisione sulla ruvidezza | Considerazioni di costo o di qualità |
|---|---|---|
| Superficie di tenuta | Potrebbe essere necessario controllare Ra e possibilmente Rz | Un controllo inadeguato può aumentare il rischio di perdite. |
| Superficie scorrevole | Considera l'attrito, la lubrificazione e l'usura | Sia una superficie troppo ruvida che una troppo liscia possono causare problemi, a seconda del design. |
| Estetica esterna | Concentrati sull'aspetto coerente | Il metodo di finitura e lo standard visivo potrebbero essere più importanti del solo basso valore di Ra. |
| superficie interna non critica | Una finitura di lavorazione standard potrebbe essere sufficiente | Una specificazione eccessiva comporta costi aggiuntivi senza apportare alcuna funzionalità. |
| Superficie rivestita o anodizzata | Considerare congiuntamente la pre-finitura e la finitura finale | I segni della lavorazione potrebbero essere visibili dopo il trattamento finale. |
| Superficie prototipo | Corrispondere allo scopo del test | Evitare finiture di livello produttivo, a meno che non siano necessarie per i test. |
Una rugosità più fine dovrebbe essere utilizzata laddove riduca i rischi funzionali o estetici. Non dovrebbe essere riprodotta sull'intero disegno senza prima esaminare ogni superficie.
Come la rugosità superficiale influisce su costi, tempi di consegna e qualità
Un valore Ra inferiore richiede in genere un maggiore controllo del processo. A seconda del pezzo, potrebbe essere necessario un taglio più lento, la raffinazione del percorso utensile, una finitura secondaria o un'ispezione aggiuntiva.
Requisiti di rugosità più stringenti possono influire su:
- Tempo di lavorazione
- Usura degli utensili
- Controllo configurazione
- Costo di finitura
- carico di lavoro di ispezione
- Rischio di rielaborazione
- Piano di produzione
Una rugosità non conforme alle specifiche può creare problemi di qualità. Una superficie di tenuta potrebbe presentare perdite. Una superficie di scorrimento potrebbe usurarsi troppo rapidamente. Una superficie estetica potrebbe mostrare segni di lavorazione dopo l'anodizzazione. Un componente rivestito potrebbe avere un aspetto non uniforme.
Specificare una rugosità eccessiva crea un rischio diverso. Una superficie non critica potrebbe diventare più costosa da lavorare e ispezionare senza migliorare le prestazioni del pezzo.
La specifica migliore non è la superficie più liscia. È la condizione superficiale che supporta la funzione con la minima complessità di produzione non necessaria.
Scenari applicativi pratici
Superficie di tenuta su un alloggiamento lavorato a CNC
Un alloggiamento lavorato meccanicamente può includere una superficie di tenuta in cui la rugosità influisce sul contatto e sul rischio di perdite. Una nota come "superficie liscia" non è sufficientemente precisa per questa caratteristica.
Un approccio migliore consiste nell'identificare la superficie di tenuta sul disegno e specificare il parametro di rugosità, il valore e l'unità di misura. Se il comportamento picco-valle è rilevante, l'ingegnere potrebbe dover considerare Rz o ulteriori requisiti di ispezione anziché affidarsi esclusivamente a Ra.
Copertura estetica in alluminio con anodizzazione
Per una copertura in alluminio a vista, l'aspetto finale dipende da più fattori rispetto alla sola lavorazione meccanica. Segni degli utensili, direzione della lucidatura, texture della sabbiatura, pretrattamento e anodizzazione possono influenzare l'aspetto finale.
Il progettista deve identificare quali superfici hanno una funzione estetica, se sono accettabili i segni di lavorazione visibili e quale processo di finitura è previsto. Se la coerenza estetica è fondamentale, un campione visivo o uno standard di finitura possono essere più utili del solo valore di rugosità.
Superficie di scorrimento o di contatto
Per una superficie di scorrimento, un valore di Ra inferiore non è automaticamente la scelta migliore. La superficie deve essere compatibile con il materiale di accoppiamento, le condizioni di lubrificazione, il carico e il comportamento di usura previsto.
Il disegno deve identificare la superficie funzionale e specificare il parametro di rugosità richiesto. Il team di produzione potrebbe anche dover esaminare il materiale, la geometria e l'accessibilità per la lavorazione prima di confermare il processo.
Come Zintilon supporta le esigenze di lavorazione CNC e finitura superficiale
È più facile gestire i requisiti di rugosità superficiale prima della produzione che dopo l'inizio della lavorazione.
Per i componenti lavorati con requisiti specifici di finitura superficiale, Zintilon può esaminare disegni, materiali, tolleranze, superfici critiche e aspettative di finitura per contribuire a valutare un approccio produttivo pratico.
Questa revisione può includere Lavorazione CNC strategia, considerazioni sulla finitura superficiale e comunicazione su quali superfici richiedono un controllo più rigoroso. Per prototipi, produzioni in piccoli lotti o componenti con requisiti funzionali di finitura superficiale, una revisione preliminare può ridurre l'incertezza in fase di preventivazione, pianificazione della produzione e ispezione.
Scopri di più sui servizi di lavorazione CNC di Zintilon o condividi i dettagli del tuo progetto tramite la pagina Richiedi un preventivo.
Domande frequenti sulla rugosità superficiale
La rugosità superficiale è la stessa cosa della finitura superficiale?
No. La rugosità superficiale è una componente misurabile delle condizioni della superficie. La finitura superficiale è un concetto più ampio e può includere segni di lavorazione, aspetto, lucidatura, sabbiatura, anodizzazione, rivestimento o altri risultati di post-elaborazione.
Che significato ha Ra nell'ambito della rugosità superficiale?
Ra indica la rugosità media. Descrive la deviazione media di un profilo superficiale da una linea media. Ra è un valore comune perché è facile da specificare e confrontare, ma non descrive ogni picco e avvallamento di una superficie.
Qual è la differenza tra Ra e Rz?
Ra descrive la rugosità media. Rz fornisce maggiori informazioni sul comportamento picco-valle. Ra può essere sufficiente per molte superfici generiche, mentre Rz può essere utile per superfici di tenuta, di scorrimento, di usura o altre superfici funzionali in cui picchi e valli locali sono importanti.
Come si misura la rugosità superficiale?
La rugosità superficiale viene comunemente misurata con un rugosimetro a contatto o con un metodo ottico senza contatto. La direzione di misurazione, la lunghezza di cutoff, la lunghezza di valutazione, la calibrazione, il filtraggio e le condizioni della superficie possono influenzare il risultato.
Un valore di Ra più basso è sempre migliore?
No. Un valore di Ra inferiore può aumentare i tempi di lavorazione, i costi di finitura, i requisiti di ispezione e i tempi di consegna. Il valore di rugosità corretto deve essere compatibile con la funzione del pezzo e il metodo di finitura.
Cosa dovrebbe essere incluso in una richiesta di offerta (RFQ) per i requisiti di rugosità superficiale?
Includere il disegno, le superfici target, il valore Ra o Rz, l'unità di misura, il materiale, i requisiti di finitura superficiale e qualsiasi aspettativa di ispezione. Questo aiuta il fornitore a verificare le superfici corrette anziché considerare l'intero pezzo come un requisito di finitura precisa.
Hai bisogno di un'analisi della rugosità superficiale di un componente lavorato?
Per parti lavorate con requisiti di rugosità superficiale o finitura definiti, inviare Zintilon Fornire le note relative a disegno, materiale, tolleranze e finitura superficiale per una revisione da parte del produttore prima della produzione.
Ottimo, insieme