ZTL TECH s'appelle désormais Zintilon. Nous avons mis à jour notre nom et notre logo pour un nouveau départ. Jetez-y un oeil!

Usinage CNC de boîtiers de vannes pour le contrôle de débit de gaz dans les semi-conducteurs

Les corps de vannes, composants essentiels, sont des récipients sous pression conçus et usinés avec précision pour contrôler le flux de gaz et assurer le maintien du vide ultra-poussé dans les réacteurs CVD, les graveurs plasma et les systèmes d'alimentation en gaz. Ils doivent également minimiser le volume mort et garantir un fonctionnement sans contamination du flux de gaz. Qu'il s'agisse de corps d'actionneurs pneumatiques, de chambres de vannes à membrane ou d'ensembles de vannes à bille, l'usinage CNC chez Zintilon, pour le contrôle du flux de gaz dans les semi-conducteurs et la fabrication de joints résistants à la corrosion et durables, vise à obtenir un refroidissement des semi-conducteurs par contrôle précis du flux de gaz, avec des vannes se fermant sur des ensembles cylindriques de haute précision.
  • Usinage de cavités internes complexes et de surfaces d'étanchéité
  • Tolérances serrées jusqu'à ±0.0005 pouce pour des performances sous ultra-vide
  • Fraisage de précision, alésage et finition de surface
  • Prise en charge du prototypage rapide et de la production à grande échelle
  • Fabrication certifiée ISO 9001 avec une expertise en valves semi-conductrices


Choisi par 15,000+ entreprises

Pourquoi les entreprises de semi-conducteurs
Choisissez Zintilon

prductivity

Productivité accrue

Les ingénieurs gagnent du temps en évitant de traiter avec des chaînes d'approvisionnement immatures ou un manque de personnel dans la chaîne d'approvisionnement de leur entreprise et obtiennent des pièces rapidement.

10x

Tolérances 10x plus strictes

Zintilon peut usiner des pièces avec des tolérances aussi serrées que +/- 0.0001 pouce - 10 fois plus de précision par rapport aux autres services leaders.

world

Qualité de classe mondiale

Zintilon fournit des pièces aéronautiques aux principales entreprises du secteur, dont la conformité à la norme de qualité ISO9001 a été vérifiée par un organisme agréé. Notre réseau comprend également des partenaires de fabrication certifiés AS9100, selon les besoins.

Du prototypage à la production de masse

Zintilon fournit des services d'usinage CNC pour les corps de vannes et les composants de contrôle du débit de gaz aux fabricants d'équipements pour semi-conducteurs, aux systèmes de distribution de gaz et à d'autres intégrateurs d'outils de processus dans le monde entier.

Boîtiers de vannes prototypes

Obtenez des prototypes de haute qualité de boîtiers de vannes reproduisant fidèlement votre conception finale. Vérifiez l'étanchéité, les performances d'étanchéité et les caractéristiques d'écoulement avant de lancer la production à grande échelle de vos équipements pour semi-conducteurs.

Points clés:

  • Prototypage rapide avec une grande précision

  • Tolérances serrées (±0.0005 po)

  • tester la conception, l'étanchéité et les performances de contrôle du débit en début de test


3 Axis CNC Machined Stainless Steel Passivation

EVT – Test de validation technique

Itérer rapidement sur les prototypes de boîtiers de vannes pour garantir leur conformité aux exigences de pression, de vide et de contrôle de la contamination. Détecter et corriger les fuites potentielles afin de faciliter la fabrication à grande échelle des outils pour semi-conducteurs.

Points clés:

  • Valider la fonctionnalité du prototype

  • Itérations de conception rapides

  • Assurer la préparation à la production


Anodized Aluminum 1024x536

DVT – Test de validation de conception

Avant la production en série, validation de la conception finale du robinet par le biais de l'intégrité de l'étanchéité et du contrôle du débit de divers matériaux et actionneurs afin de garantir des performances optimales.

Points clés:

  • Vérifier l'intégrité de la conception et les spécifications du vide.

  • Tester plusieurs matériaux et configurations

  • Assurer des performances prêtes pour la production


design aluminium

PVT – Test de validation de production

Vérifier et améliorer les limites de production à grande échelle des corps de vannes et résoudre les problèmes de fabrication afin de garantir une production complète et efficace.

Points clés:

  • Tester la capacité de production à grande échelle

  • Détecter et résoudre les problèmes de processus en amont

  • Assurer une qualité constante des pièces


Anodized Titanium Fastener

Production de masse

Produire à grande échelle, avec précision et rapidité, des corps de vannes de haute qualité et d'ultra-haute pureté, garantissant un contrôle fiable du débit de gaz et une livraison dans les délais pour les fabricants d'équipements pour semi-conducteurs et les fournisseurs de gaz de procédé.

Points clés:

  • Production constante et à grand volume

  • Usinage de précision pour la qualité des semi-conducteurs

  • Délai d'exécution rapide avec un contrôle qualité strict


production

Sourcing simplifié pour
l'industrie des semi-conducteurs

Nos capacités de fabrication de pièces pour l'industrie aéronautique ont été vérifiées par de nombreuses sociétés cotées en bourse. Nous proposons une variété de procédés de fabrication et de traitements de surface pour les pièces aéronautiques, notamment les alliages de titane et les alliages d'aluminium.

Découvrez d'autres composants semi-conducteurs

Découvrez notre gamme complète de composants semi-conducteurs usinés CNC, conçus pour une durabilité et des tolérances ultra-serrées. De l'outillage de précision et des pièces de fixation aux enceintes à vide et aux systèmes de manutention de wafers, nous proposons des solutions sur mesure pour la production avancée de semi-conducteurs.

Capacités d'usinage des boîtiers de vannes de régulation de débit de gaz pour semi-conducteurs

L'usinage CNC des corps de vannes pour la régulation des flux de gaz dans les semi-conducteurs repose sur notre expertise en usinage CNC de pointe et en tests d'étanchéité à l'hélium d'une précision exceptionnelle, associés à notre savoir-faire reconnu dans l'usinage de vannes pour semi-conducteurs. Nous fabriquons tous les composants avec une intégrité du vide maximale et une génération de particules minimale, une fiabilité opérationnelle pour des millions d'actionnements et une étanchéité parfaite, grâce à des membranes pour les corps de vannes à bille ultra-pures, ainsi que des vannes d'isolement à soufflet pour les membranes pneumatiques et les corps de vannes garantissant une étanchéité sous vide absolue. Nous réalisons le fraisage CNC des chambres internes et des cavités d'actionneurs, l'alésage de finition des surfaces d'étanchéité des sièges avec une concentricité de 0.005 mm, le filetage pour les raccords VCR et Swagelok, et des traitements sur mesure pour l'ultra-vide, des tests d'étanchéité jusqu'à 1 × 10⁻¹² atm·cm³/s et une cuisson sous vide. Chaque boîtier usiné est fabriqué en acier inoxydable 316L avec une rugosité Ra de 0.25 micron, soudé à de l'aluminium 6061-T6 pour une construction plus légère, en alliages de nickel (Hastelloy C-276, Inconel 625) pour les boîtiers de vannes exposés aux gaz corrosifs, et en matériaux spéciaux, par exemple, pour les applications thermiques, avec du cuivre sans oxygène et OFHC, pour une résistance chimique extrême et un dégazage en environnement ultra-vide de 10⁻¹ torr et une fiabilité mécanique pour les applications exigeantes avec une pression de 10⁻⁹ torr à 6 000 psi, une température de -196 °C à +450 °C, un fonctionnement continu et cyclique.
milling

Usinage CNC

sheet metal

Fabrication de tôle

edm

EDM de fil

casting

Coulée de métal

Industrie aerospatiale
Matériaux et finitions

Matériel Requis
Nous proposons une large gamme de matériaux, notamment les métaux, les plastiques et les composites.
Finitions
Nous proposons des finitions de surface supérieures qui améliorent la durabilité et l'esthétique des pièces pour les applications nécessitant des surfaces lisses ou texturées.

Industries spécialisées

vous êtes invités à le souligner dans les dessins ou à communiquer avec le service commercial.

Matériaux pour les corps de vannes
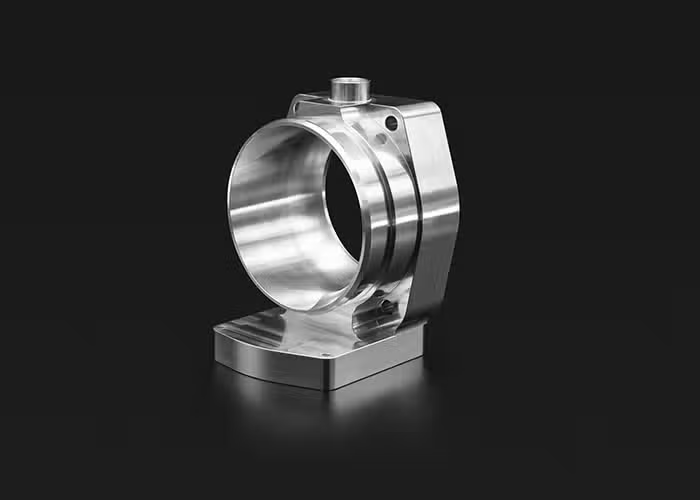
Notre atelier d'usinage CNC accompagne VMKG dans la gestion des flux de gaz pour les semi-conducteurs. Grâce à une gamme de plus de 14 matériaux compatibles avec l'ultra-vide, nous poursuivons la conception et la fabrication de vannes sur mesure de précision pour l'industrie des semi-conducteurs, conformes à la norme SEMI F57. Nous proposons également plus de 14 matériaux et alliages compatibles avec l'ultra-vide pour le prototypage rapide.
Stainless steel Image

Les alliages d'acier inoxydable ont une résistance élevée, une ductilité, une résistance à l'usure et à la corrosion. Ils peuvent être facilement soudés, usinés et polis. La dureté et le coût de l’acier inoxydable sont supérieurs à ceux de l’alliage d’aluminium.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Aluminum Image

Usinabilité et ductilité élevées. Les alliages d'aluminium présentent un bon rapport résistance/poids, une conductivité thermique et électrique élevée, une faible densité et une résistance naturelle à la corrosion.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.003 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Titanium Image

Le titane est un matériau avancé doté d’excellentes caractéristiques de résistance à la corrosion, de biocompatibilité et de résistance/poids. Cette gamme unique de propriétés en fait un choix idéal pour relever de nombreux défis d’ingénierie auxquels sont confrontés les secteurs médical, énergétique, chimique et aérospatial.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Steel Image

L'acier est un alliage de fer et de carbone solide, polyvalent et durable. L'acier est solide et durable. Il présente une résistance élevée à la traction, à la corrosion, à la chaleur et au feu, et se moule et se forme facilement. Ses applications vont des matériaux de construction et des composants structurels aux composants automobiles et aérospatiaux.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ±0.001 mm (routage)
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bronze Image

Très résistant à la corrosion de l'eau de mer. Les propriétés mécaniques du matériau sont inférieures à celles de nombreux autres métaux usinables, ce qui le rend idéal pour les composants à faible contrainte produits par usinage CNC.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Brass Image

Le laiton est mécaniquement plus résistant et les propriétés métalliques à faible friction rendent le laiton usiné CNC idéal pour les applications mécaniques qui nécessitent également une résistance à la corrosion telles que celles rencontrées dans l'industrie maritime.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Copper Image

Peu de métaux ont la conductivité électrique du cuivre lorsqu'il s'agit de matériaux de fraisage CNC. La haute résistance à la corrosion du matériau aide à prévenir la rouille et ses caractéristiques de conductivité thermique facilitent la mise en forme par usinage CNC.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Zinc Image

Le zinc est un métal légèrement cassant à température ambiante et présente un aspect grisâtre brillant une fois l'oxydation éliminée.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Iron Image

Le fer est un métal indispensable dans le secteur industriel. Le fer est allié à une petite quantité d'acier au carbone, qui n'est pas facilement démagnétisé après magnétisation et constitue un excellent matériau magnétique dur, ainsi qu'un matériau industriel important, et est également utilisé comme matière première principale pour le magnétisme artificiel.
Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Magnesium Image

En raison de la faible résistance mécanique du magnésium pur, les alliages de magnésium sont principalement utilisés. L'alliage de magnésium a une faible densité mais une résistance élevée et une bonne rigidité. Bonne ténacité et forte absorption des chocs. Faible capacité thermique, vitesse de solidification rapide et bonnes performances de moulage sous pression.

Tarifs et Prix
$$$$
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bâtissons ensemble quelque chose de grand

FAQ : Boîtiers de vannes pour applications de contrôle de débit de gaz dans les semi-conducteurs

Ces boîtiers de vannes sont des récipients sous pression de précision qui contiennent des systèmes d'alimentation en gaz de traitement des semi-conducteurs et des systèmes de vide, ainsi que des mécanismes de contrôle de débit.
Les différents types comprennent des vannes à membrane pneumatiques et des corps de vannes avec des coefficients de débit Cv de 0.01 à 50 et des taux de fuite inférieurs à 1 × 10⁻⁹ atm·cm³/s d'hélium à travers des membranes métalliques étanches ; des corps de vannes à bille UHP, à passage intégral et réduit, avec un vide jusqu'à 10⁻⁹ torr et une pression jusqu'à 6 000 psi ; des vannes papillon ultra-pures et des vannes d'isolement à soufflets en acier inoxydable 316L d'une durée de vie de 10 000 à 50 000 cycles sans fuite externe ; des corps de vannes papillon pour applications à haute conductance avec des valeurs Cv de 50 à 5 000 et des pertes de charge inférieures à 1 psi au débit nominal ; des corps de vannes à guillotine pour ultra-vide avec des valeurs de conductance supérieures à 500 L/s pour des orifices de 150 mm et des ensembles de vannes à pointeau avec un contrôle de débit à 0.1 % du débit nominal ; et des corps d'électrovannes pour une commutation rapide des gaz avec réponse. temps inférieurs à 10 ms, boîtiers d'actionneurs pneumatiques à double effet et à retour par ressort fonctionnant à l'air comprimé à une pression de 40 à 100 psi, ensembles de vannes manuelles pour l'isolation avec fonctionnement à quart de tour ou à plusieurs tours, corps de clapets anti-retour empêchant le reflux avec une pression d'ouverture de 0.1 à 50 psi, et une précision dimensionnelle de ±0.025 mm pour le parallélisme de la surface d'étanchéité, une finition de surface inférieure à 0.8 Ra microns des zones d'étanchéité critiques et une étanchéité permettant de résister à 1 million de cycles d'actionnement sur une durée de vie de 15 à 20 ans dans les systèmes de gaz de traitement des semi-conducteurs avec 1×10⁻⁹ atm·cc/sec d'hélium.

L'acier inoxydable 316L présente une résistance exceptionnelle à la corrosion par les gaz de procédé, y compris les composés halogénés (Cl₂, F₂, HBr, HCl), une faible teneur en carbone inférieure à 0.03 %, empêchant la précipitation de carbures pendant le soudage et l'exposition à haute température, une compatibilité avec l'ultra-vide avec des taux de dégazage inférieurs à 1×10⁻¹² torr·L/s·cm² après électropolissage et cuisson sous vide à 200 °C, et une soudabilité qui garantit un soudage TIG orbital étanche des raccords de vannes et une capacité d'électropolissage atteignant une finition de surface inférieure à 0.25 Ra microns, ce qui élimine les sites de génération de particules et réduit la surface d'adsorption des gaz de 40 à 60 %. Les alliages Hastelloy C-276 et Inconel 625 présentent une haute résistance aux gaz de procédé hautement corrosifs, notamment WF₆, ClF₃ et BCl₃, avec des taux de corrosion très faibles, inférieurs à 0.05 mils par an. Ils conservent une résistance mécanique élevée à 450 °C, ce qui les rend adaptés aux applications de vannes de four. Leur teneur en nickel assure une barrière contre la pénétration des halogènes. L'aluminium 6061-T6, anodisé dur de type III, est léger, ce qui réduit le poids des ensembles de vannes de 60 à 70 % par rapport à l'acier inoxydable. Il offre une excellente conductivité thermique, garantissant une température uniforme dans les collecteurs de vannes chauffés. L'anodisation est un procédé économique pour les applications avec des gaz non corrosifs. Le cuivre OFHC présente une conductivité thermique maximale et une compatibilité avec le vide, ce qui le rend idéal pour les applications de vannes cryogéniques fonctionnant à la température de l'azote liquide.

Pour les chambres de soupapes internes, des géométries complexes d'usinage CNC optimisent le flux et la planéité de la surface de montage des soupapes, garantissant ainsi une étanchéité optimale. On obtient une planéité positive constante supérieure à ±0.025 mm, avec une précision de ≤0.012 mm par 25 mm et une planéité globale de ≤0.012 mm. L'usinage multiaxial, les transitions angulaires composées et courbes permettent une réduction précise des pertes de charge et du volume mort. L'alésage de précision assure la création de sièges de soupapes avec des surfaces d'étanchéité de diamètre variable (±0.012 mm), concentriques à ≤0.005 mm autour de l'axe du carter, et une rugosité de surface (Ra) de ≤0.8 µm. Le perçage profond permet de réaliser les conduits de gaz métalliques de 2 à 50 mm de diamètre, avec un rapport longueur/diamètre de 25:1 pour les trous droits et une tolérance de ≤0.05 mm par 100 mm. Le filetage par fraisage des joints d'étanchéité VCR et la précision du diamètre primitif de classe 2A/2B sont de ±0.012 mm. L'électroérosion à fil permet la réalisation de rainures de précision pour les tiges de soupape et les interfaces d'étoupe, avec un contrôle de la largeur de ±0.005 mm. Le rodage, le surfaçage et la rectification par perçage assurent les finitions requises pour les alésages de joints, les brides de montage et les surfaces.

Pour les corps de vannes, nous obtenons une planéité de la surface d'étanchéité de la vanne inférieure à 0.005 mm pour chaque 25 mm, assurant une étanchéité à un taux de fuite de 1 × 10⁻⁹ atm·cm³/s d'hélium à travers les sièges métalliques. L'alésage est concentrique à 0.005 mm près par rapport à l'axe du corps pour un alignement correct de l'élément de vanne et un contact d'étanchéité optimal. Les dimensions des vides internes sont de ± 0.025 mm afin de contrôler le volume mort à ± 2 % pour une commutation rapide des gaz. La planéité du joint de la face de raccordement du magnétoscope est inférieure à 0.008 mm pour garantir un taux de fuite au niveau du raccordement de 1 × 10⁻¹⁰ atm·cm³/s. La planéité de la surface de montage est inférieure à 0.012 mm pour des plages d'étanchéité par joint métallique de 25 mm. Le filetage est de classe 2A/2B avec un diamètre primitif de ± 0.012 mm. La finition de surface des sièges des corps de vannes est de 0.8 Ra microns ou mieux pour un débit de 0.1 sccm à 50. slm à 10⁻⁹ torr à 6 000 psi, -196 °C à 450 °C, 10 à 500 lbf et 100 000 à 10 millions de cycles.

Oui, nous proposons un prototypage rapide pour vérifier l'ajustement et tester l'assemblage, avec une capacité de CAO à pièce le jour même pour les projets critiques. Pour les cellules d'automatisation personnalisées et les plateformes de recherche, nous produisons en petites séries de 20 à 500 supports. Pour les modèles de robots standardisés, nous produisons en grandes séries de milliers à dizaines de milliers de supports par an, intégrant un contrôle dimensionnel complet, une vérification de la planéité et la certification des matériaux.

Chaque composant est fabriqué dans le cadre de systèmes de gestion de la qualité certifiés ISO 9001 intégrant une traçabilité complète des matériaux, y compris les certificats d'usine pour la composition chimique et les propriétés mécaniques, la vérification dimensionnelle par rapport aux spécifications de conception des vannes, les rapports de tests d'étanchéité à l'hélium avec une sensibilité minimale de 1×10⁻⁹ atm·cc/sec, et la conformité aux normes des équipements pour semi-conducteurs, notamment SEMI F1 pour les spécifications et les lignes directrices, F20 pour la classification des niveaux de pureté chimique, F57 pour les matériaux sous vide, y compris les données de dégazage conformes à la norme ASTM E595, C7 pour les spécifications des vannes, ANSI/ISA-75 pour les normes des vannes de régulation, API 598 pour l'inspection et les essais des vannes, ASME B31.3 pour la tuyauterie de process, la conformité environnementale aux normes RoHS et REACH, et la fiabilité mécanique de l'étanchéité à travers 1 million de cycles d'actionnement et 15 à 20 ans de cyclage thermique en service dans les installations de fabrication de semi-conducteurs.

Nous fournissons des solutions de finition complètes adaptées aux exigences de l'aérospatiale :
Anodisation (Type II et Type III)
Passivation pour la résistance à la corrosion
Polissage de précision pour surfaces aérodynamiques
Revêtements de protection et barrières thermiques personnalisés

Le délai est généralement de 18 à 25 jours ouvrables et comprend l'usinage, l'électropolissage, les tests, la cuisson sous vide, le conditionnement propre et la documentation de certification des matériaux. Pour les assemblages sur mesure plus complexes, avec montage d'actionneur intégré et revêtements spéciaux, le délai est d'environ 8 à 12 semaines et inclut la validation du prototype et les tests de performance. Pour les prototypes de corps de vanne, des tests de pression et d'étanchéité sont obligatoires. Ces tests peuvent être réalisés en 14 à 18 jours, selon la disponibilité des matériaux et le polissage.

Oui. Nous concevons des corps de vannes optimisés en tenant compte des besoins spécifiques de traitement et des conditions d'exploitation : vannes de distribution de gaz ultra-purs pour précurseurs CVD (TEOS, silane, ammoniac) avec surfaces en contact avec le fluide électropolies et un taux de particules inférieur à 1 particule > 0.1 µm par litre de gaz ; vannes d'isolement pour gaz corrosifs destinées à la gravure chimique (CF₄, SF₆, BCl₃, Cl₂) avec une durée de vie de 20 000 heures, construites en Hastelloy C-276 ou revêtues de nickel pour une utilisation sans corrosion ; vannes de process haute température pour applications en four fonctionnant jusqu'à 450 °C, construites en Inconel 625 et dotées d'un siège métallique ; vannes d'isolement pour ultra-vide destinées aux sas de chargement et aux chambres de transfert, avec une conductance supérieure à 1 000 L/s et une pression de base inférieure à 10⁻⁹ torr ; vannes cryogéniques pour systèmes de refroidissement à l'azote liquide fonctionnant à -196 °C, avec un chapeau allongé pour éviter le gel du siège ; vannes haute pression. Vannes de distribution de gaz certifiées ASME Section VIII pour la distribution de gaz en vrac à une pression nominale de 6 000 psi, et capteurs de pression intégrés spécialisés avec une précision de ±0.5 % de la pleine échelle, potentiomètres de retour de position avec indication de position de vanne à 1°, uniformité de température de ±5 °C autour des corps de vanne chauffés avec cartouches chauffantes intégrées, actionneurs pneumatiques avec retour par ressort de sécurité, conception de siège souple avec étanchéité à bulles <1×10⁻⁶ atm·cc/sec utilisant du PTFE ou du PCTFE, construction de siège métallique avec des taux de fuite de 1×10⁻⁹ atm·cc/sec après 500 000 cycles, passage à travers le soufflet pour retirer la garniture de tige, interfaces d’actionneur modulaires pour un fonctionnement pneumatique, électrique ou manuel, et fusibles de sécurité thermique intégrés, coupure en cas de débit excessif et arrêt d’urgence.

Tout d'abord, l'obtention d'une planéité de 0.005 mm pour la surface d'étanchéité du siège de soupape assure une répartition uniforme de la pression de contact sur les sièges métalliques et limite les fuites d'hélium à seulement 1 × 10⁻⁹ atm·cm³/s. Ceci empêche les fuites de gaz de procédé et préserve l'intégrité du vide ultra-poussé. Ce point est crucial pour le contrôle et le rendement des procédés de fabrication des semi-conducteurs. La précision de concentricité de l'alésage par rapport à l'axe du boîtier, de l'ordre de 0.005 mm, corrige le problème d'alignement de l'élément de soupape. Ceci élimine tout risque d'endommagement du siège pendant le fonctionnement et garantit une étanchéité constante pendant plus d'un million de cycles. L'optimisation de la géométrie des flux internes, associée à des dimensions de cavité contrôlées, réduit le temps de réponse à la commutation de gaz à moins de 100 millisecondes et prévient la contamination croisée entre les étapes de traitement. Le polissage électrolytique des surfaces externes, avec une rugosité inférieure à 0.25 µm Ra, élimine les sites de génération de particules, ce qui réduit le taux de contamination de 60 à 80 %. Ceci diminue la surface d'adsorption du gaz et améliore les temps de pompage dans les applications à vide poussé de 40 à 60 %. Les matériaux utilisés suggèrent également que l'acier inoxydable 316L présente une bonne compatibilité chimique, que l'Hastelloy C-276 résiste à une chimie halogène hautement corrosive avec un taux de corrosion inférieur à 0.05 mils par an et que la construction en aluminium réduit le poids de la vanne pour une réponse plus rapide de l'actionneur.
Le montage précis des raccords de magnétoscope, avec une planéité du joint d'étanchéité inférieure à 0.008 mm, garantit des taux de fuite inférieurs à 1 × 10⁻¹⁰ atm·cm³/se, éliminant ainsi les sources de fuite dans le système. La sélection de la rugosité et de la propreté des surfaces, avec une contamination en carbone inférieure à 5 monocouches (confirmée par XPS), assure un alignement avec un gaz ultra-pur conforme à la norme SEMI F20 Classe 1. Un traitement thermique sous vide permet d'éliminer les contraintes d'usinage et de contrôler les variations dimensionnelles dues aux cycles thermiques, sous l'effet des contraintes induites par l'usinage. Contrôle garanti du flux de gaz pour le procédé CVD des semi-conducteurs, avec une précision d'injection des précurseurs de ±1 % pour une épaisseur de film uniforme ; contrôle de la commutation des gaz en moins de 50 millisecondes pour un contrôle précis du profil dans les systèmes de gravure plasma ; efficacité de purge ≥ 99.9 % dans les réacteurs ALD pour un dépôt sans contaminants ; diffusion en four avec contrôle de la concentration de dopants de ±2 %, avec injection de la source d'implantation ionique gazeuse et stabilisation du flux de ±0.5 % ; et systèmes de vide avec une pression de base inférieure à 10⁻⁸ torr et une durée de vie des vannes de 15 à 20 ans, garantissant la reproductibilité du procédé, le contrôle de la contamination et la conformité aux normes de sécurité. Ce niveau de confiance assure la fabrication de dispositifs logiques 3 nm, de mémoires NAND 3D de plus de 100 couches et de semi-conducteurs composés RF 5G, grâce à un contrôle précis du flux de gaz et un traitement ultra-propre, pour une production de semi-conducteurs de haute qualité et sans défaut.
Avez vous d'autres questions?