ZTL TECH s'appelle désormais Zintilon. Nous avons mis à jour notre nom et notre logo pour un nouveau départ. Jetez-y un oeil!

Usinage CNC des broches de connecteur de chargeur pour véhicules électriques

Les broches des connecteurs de chargeur sont des contacts électriques usinés avec une grande précision, assurant une communication de signal robuste, un transfert de puissance à courant élevé et une excellente stabilité thermique, tant au niveau du contact que de la résistance de contact. L'expertise de Zintilon réside dans l'usinage CNC des broches de connecteurs de chargeur par tournage suisse, suivi d'un fraisage multiaxes, permettant d'obtenir des systèmes de charge CA de niveau II (3.3 et 22 kW), de charge rapide CC (50 et 350 kW), ainsi qu'une conductivité électrique et dimensionnelle optimale. Zintilon propose l'usinage des broches de connecteurs de chargeur par tournage, fraisage CNC et usinage multiaxes complexes. Le tournage suisse de précision, le fraisage CNC et le plaquage argent facilitent l'usinage des contacts pour des géométries complexes et une grande précision.
  • Usinage pour géométries de broches complexes et précision de surface de contact
  • Tolérances serrées jusqu'à ±0.002 po
  • Tournage suisse de précision, fraisage CNC et argenture
  • Prise en charge du prototypage rapide et de la production à grande échelle
  • Fabrication automobile certifiée ISO 9001


Choisi par 15,000+ entreprises

Pourquoi les entreprises de semi-conducteurs
Choisissez Zintilon

prductivity

Productivité accrue

Les ingénieurs gagnent du temps en évitant de traiter avec des chaînes d'approvisionnement immatures ou un manque de personnel dans la chaîne d'approvisionnement de leur entreprise et obtiennent des pièces rapidement.

10x

Tolérances 10x plus strictes

Zintilon peut usiner des pièces avec des tolérances aussi serrées que +/- 0.0001 pouce - 10 fois plus de précision par rapport aux autres services leaders.

world

Qualité de classe mondiale

Zintilon fournit des pièces médicales aux principales entreprises aérospatiales, vérifiées conformes à la norme de qualité ISO9001 par un registraire certifié.

Du prototypage à la production de masse

Concevoir des prototypes fonctionnels pour tester leurs performances électriques et leur durabilité mécanique. Tester leur résistance mécanique et structurelle à la déformation, à la force d'insertion et leurs dimensions avant de lancer la production en série.

Broches du connecteur de chargeur prototype

La construction et l'examen des broches de connecteurs prototypes en termes de durabilité électrique et mécanique permettent d'identifier les défauts de conception et facilitent une transition en douceur vers la production en série dans le secteur automobile.

Points clés:

  • Prototypage rapide avec une grande précision

  • Tolérances serrées (±0.002 po)

  • Conception des tests, conductivité et fiabilité de l'accouplement


3 Axis CNC Machined Stainless Steel Passivation

EVT – Test de validation technique

La fabrication et l'examen de prototypes de broches de connecteurs, en termes de durabilité électrique et mécanique, permettent d'identifier les défauts de conception et facilitent une transition en douceur vers la production en série dans le secteur automobile.

Points clés:

  • Valider la fonctionnalité du prototype

  • Itérations de conception rapides

  • Assurer la préparation à la production


Anodized Aluminum 1024x536

DVT – Test de validation de conception

Évaluer les performances électriques et la structure physique des broches du connecteur afin de garantir une capacité de transport de courant optimale et une précision de conception avant de procéder à la production en série sur plusieurs matériaux.

Points clés:

  • Vérifier l'intégrité de la conception et la résistance de contact

  • Tester plusieurs matériaux et configurations

  • Assurer des performances prêtes pour la production


design aluminium

PVT – Test de validation de production

Identifier les éventuels problèmes de production afin de rationaliser la production des broches du connecteur de chargeur et d'assurer leur fiabilité et leur efficacité avant la production en série, afin de maximiser la production.

Points clés:

  • Tester la capacité de production à grande échelle

  • Détecter et résoudre les problèmes de processus en amont

  • Assurer une qualité constante des pièces


finishes

Production de masse

Chaque constructeur de véhicules électriques et fournisseur d'infrastructures de recharge s'attend à une recharge ponctuelle et fiable. Les broches sont usinées avec précision et rapidité, permettant une production en série de connecteurs pour chargeurs de véhicules électriques.

Points clés:

  • Production constante et à grand volume

  • Usinage de précision pour une conductivité électrique optimale

  • Délai d'exécution rapide avec un contrôle qualité strict


production

Sourcing simplifié pour
Industrie de la robotique

Nos capacités de fabrication de pièces pour l'industrie robotique ont été vérifiées par de nombreuses sociétés cotées en bourse. Nous proposons une variété de procédés de fabrication et de traitements de surface pour les pièces robotiques, notamment les alliages de titane et les alliages d'aluminium.

Découvrez d'autres composants semi-conducteurs

Découvrez notre gamme complète de composants semi-conducteurs usinés CNC, conçus pour une durabilité et des tolérances ultra-serrées. De l'outillage de précision et des pièces de fixation aux enceintes à vide et aux systèmes de manutention de wafers, nous proposons des solutions sur mesure pour la production avancée de semi-conducteurs.

Capacités d'usinage des broches de connecteur de chargeur de véhicule électrique

Maintenir une constance et une précision d'usinage optimales pour maximiser la conductivité électrique des broches de connecteurs de chargeur. Répondre aux demandes des clients et garantir des délais de production rapides tout en maintenant des normes de qualité rigoureuses. Grâce à l'emplacement stratégique de machines Cardi de pointe, spécifiquement conçues pour les broches de connecteurs de chargeurs de véhicules électriques, l'usinage CNC et les normes industrielles en matière de CAO pour véhicules électriques sont optimisés par nos prédécesseurs afin d'offrir un service d'usinage complet. De l'usinage intégré des broches de puissance à courant élevé aux broches de signal à courant faible, des broches segmentées aux broches de détection de température, en passant par l'appariement des contours avec les broches de contact commandées par circuit électrique, tout est garanti en termes de conductivité passive, de résistance à la corrosion et de robustesse mécanique pour une décharge optimale en fonction de l'ampérage de sortie.
milling

Usinage CNC

sheet metal

Fabrication de tôle

edm

EDM de fil

casting

Coulée de métal

Industrie aerospatiale
Matériaux et finitions

Matériel Requis
Nous proposons une large gamme de matériaux, notamment les métaux, les plastiques et les composites.
Finitions
Nous proposons des finitions de surface supérieures qui améliorent la durabilité et l'esthétique des pièces pour les applications nécessitant des surfaces lisses ou texturées.

Industries spécialisées

vous êtes invités à le souligner dans les dessins ou à communiquer avec le service commercial.

Matériaux pour les broches du connecteur de chargeur

Notre atelier d'usinage CNC réalise des broches de connecteurs de chargeur pour véhicules électriques en utilisant différents matériaux. Nous disposons de plus de 15 alliages de cuivre et matériaux de contact. Nous assurons une conception rapide et une fabrication de précision pour les contacts électriques conformes aux normes de charge automobile SAE J1772, IEC 62196 et GB/T.
Aluminum Image

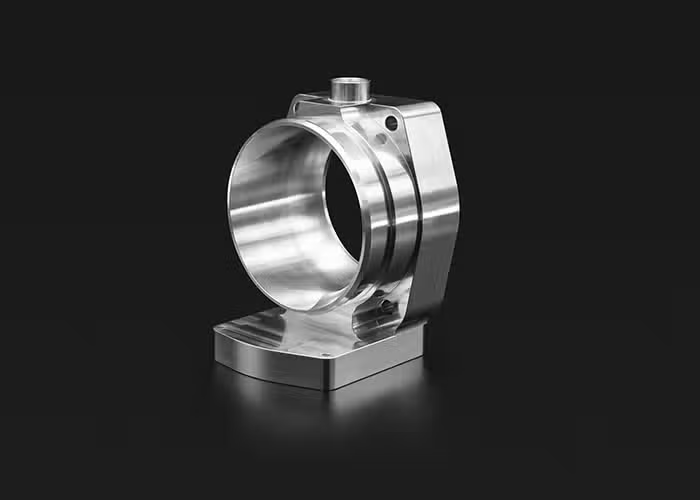
Usinabilité et ductilité élevées. Les alliages d'aluminium présentent un bon rapport résistance/poids, une conductivité thermique et électrique élevée, une faible densité et une résistance naturelle à la corrosion.
Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.003 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Stainless steel Image

Les alliages d'acier inoxydable ont une résistance élevée, une ductilité, une résistance à l'usure et à la corrosion. Ils peuvent être facilement soudés, usinés et polis. La dureté et le coût de l’acier inoxydable sont supérieurs à ceux de l’alliage d’aluminium.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Titanium Image

Le titane est un matériau avancé doté d’excellentes caractéristiques de résistance à la corrosion, de biocompatibilité et de résistance/poids. Cette gamme unique de propriétés en fait un choix idéal pour relever de nombreux défis d’ingénierie auxquels sont confrontés les secteurs médical, énergétique, chimique et aérospatial.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Steel Image

L'acier est un alliage de fer et de carbone solide, polyvalent et durable. L'acier est solide et durable. Il présente une résistance élevée à la traction, à la corrosion, à la chaleur et au feu, et se moule et se forme facilement. Ses applications vont des matériaux de construction et des composants structurels aux composants automobiles et aérospatiaux.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ±0.001 mm (routage)
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bronze Image

Très résistant à la corrosion de l'eau de mer. Les propriétés mécaniques du matériau sont inférieures à celles de nombreux autres métaux usinables, ce qui le rend idéal pour les composants à faible contrainte produits par usinage CNC.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Copper Image

Peu de métaux ont la conductivité électrique du cuivre lorsqu'il s'agit de matériaux de fraisage CNC. La haute résistance à la corrosion du matériau aide à prévenir la rouille et ses caractéristiques de conductivité thermique facilitent la mise en forme par usinage CNC.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Brass Image

Le laiton est mécaniquement plus résistant et les propriétés métalliques à faible friction rendent le laiton usiné CNC idéal pour les applications mécaniques qui nécessitent également une résistance à la corrosion telles que celles rencontrées dans l'industrie maritime.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Zinc Image

Le zinc est un métal légèrement cassant à température ambiante et présente un aspect grisâtre brillant une fois l'oxydation éliminée.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Iron Image

Le fer est un métal indispensable dans le secteur industriel. Le fer est allié à une petite quantité d'acier au carbone, qui n'est pas facilement démagnétisé après magnétisation et constitue un excellent matériau magnétique dur, ainsi qu'un matériau industriel important, et est également utilisé comme matière première principale pour le magnétisme artificiel.
Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Magnesium Image

En raison de la faible résistance mécanique du magnésium pur, les alliages de magnésium sont principalement utilisés. L'alliage de magnésium a une faible densité mais une résistance élevée et une bonne rigidité. Bonne ténacité et forte absorption des chocs. Faible capacité thermique, vitesse de solidification rapide et bonnes performances de moulage sous pression.

Tarifs et Prix
$$$$
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bâtissons ensemble quelque chose de grand

FAQ : Broches du connecteur de chargeur pour applications de véhicules électriques

Les broches du connecteur du chargeur sont des points de contact électriques usinés qui permettent le transfert de puissance lors de la charge CA de niveau 1 à 120 volts et 12-16 ampères (1.4-1.9 kW), de la charge CA de niveau 2 à 208-240 volts et 16-80 ampères (3.3-22 kW), et lors de la charge rapide CC à 50-350 kW (200-1000 volts CC et 125-500 ampères).
Broches d'alimentation haute intensité de 8 à 16 mm de diamètre et de 40 à 80 mm de longueur, supportant un courant continu de 125 à 500 A et une résistance de contact de 0.5 mΩ, garantissant une chute de tension inférieure à 0.5 V et une élévation de température inférieure à 50 °C. Broches de signalisation et de communication actives de 2 à 4 mm de diamètre, transmettant des signaux pilotes de commande PWM à 1 kHz sous ±12 V et une communication CAN de 250 à 500 kbit/s, utilisée pour la gestion de la charge et l'établissement de la liaison entre le véhicule et le chargeur. Broches de détection de température avec thermocouples ou thermistances intégrés, surveillant la température de contact de 20 °C à 90 °C lors de la gestion thermique. Broches de mise à la terre de 1 Ω de 0 à 14 mm de diamètre, assurant la connexion à la masse du châssis et intégrant une résistance de sécurité électrique inférieure à 0.1 Ω. Des configurations personnalisées, telles que des broches à refroidissement liquide avec des passages de liquide de refroidissement internes de 2 à 4 millimètres pour une charge ultra-rapide dépassant 350 kilowatts. Des broches CC haute tension pour les systèmes de charge de 800 volts fournissant de 400 à 500 ampères, et des broches CA/CC combinées pour les connecteurs de charge universels conformes aux normes CCS (Combined Charging System) et CHAdeMO.

Les broches du connecteur de chargeur utilisent principalement l'alliage de cuivre C18200 en raison de sa conductivité (85 à 90 % de l'IACS), de sa capacité de transport de courant (49 à 52 Mho/m) pour des intensités de 125 à 250 ampères, d'une élévation de température de seulement 30 à 50 °C au-dessus de la température ambiante et de l'excellente conductivité thermique du cuivre (320 à 345 W/m·K). L'alliage de cuivre C18200 dissipe également un échauffement de 15 à 75 watts par contact en cuivre lors d'un fonctionnement à courant élevé. Le cuivre présente également une limite d'élasticité élevée (380 à 521 MPa) après durcissement structural. L'alliage de cuivre C18200 offre une excellente usinabilité, permettant un usinage de précision des surfaces de contact et un excellent état de surface (Ra de 0.4 à 0.8 µm). Enfin, le cuivre conserve sa stabilité dimensionnelle pendant 10 000 à 50 000 cycles d'insertion/retrait.
Le cuivre-béryllium C17200 offre des performances optimales lors du traitement thermique et présente une limite d'élasticité de 1030 à 1310 mégapascals avec maintien de la force de rappel. Il permet des forces de contact normales de 10 à 40 newtons tout en maintenant une pression de contact de 5 à 20 mégapascals pendant toute sa durée de vie. Cet alliage possède une excellente résistance à la fatigue, supportant de 100 000 à 500 000 cycles d'insertion sans dégradation de ses performances. Sa conductivité électrique IACS de 22 à 28 % lui permet de fonctionner dans des applications de détection et de traitement de signaux à faible courant (1 à 5 ampères) et offre une résistance à la corrosion dans les environnements automobiles avec des cycles de température de -40 °C à +85 °C. Le laiton C36000 est un laiton de décolletage offrant une fiabilité optimale pour l'usinage, permettant d'atteindre des cadences de 200 à 400 pièces par heure en tournage suisse. Ce laiton C36000 possède une conductivité électrique de 28 IACS, assurant ainsi la qualité des contacts de signal et des contacts secondaires. Sa composition, résistante à la dézincification, lui confère une excellente résistance à la corrosion. De plus, sa fabrication économique permet une production en grande série de plus de 100 000 broches par an. Outre son utilisation dans l'automobile, le laiton C36000 contribue à améliorer le rendement global de nombreuses machines.

Les tours CNC suisses sont utilisés pour fabriquer des corps de goupilles cylindriques dont le diamètre est contrôlé avec précision. Un système de guidage par douille minimise la déformation. Pour les petits corps de goupilles (2 à 16 mm), les surfaces de contact sont usinées avec une rugosité de 0.4 à 0.8 µm grâce à un tournage à grande vitesse (3000 6000 à 6 0 tr/min) et des vitesses de coupe de 150 à 300 m/min. Ces tours permettent d'obtenir des géométries complexes, notamment des contre-dépouilles, des rainures et des dispositifs de retenue, avec une précision de positionnement axial sur des goupilles de 30 à 100 mm de longueur. Le fraisage CNC multiaxes crée des surfaces de contact planes (005 mm) pour garantir des contacts électriques optimaux (5 à 25 mm²), des rainures de clavette et des dispositifs anti-rotation (précision dimensionnelle de ±0 mm), ainsi que des contacts à ressort de type tulipe à points de contact multiples. La rectification sans centre permet d'obtenir des dimensions d'accouplement critiques de 6 à 14 millimètres et un contrôle du diamètre à ±0.001 pouce près, ainsi qu'un état de surface Ra de 0.2 à 0.4 microns pour une insertion sous des pressions de 30 à 80 newtons, ce qui répond aux normes d'insertion lisse des normes SAE J1772 et IEC 62196. Le roulage du filetage produit des filetages de montage de M4 à M10 avec des filetages de classe 001g et un durcissement superficiel, ce qui augmente la résistance à la fatigue de 30 à 50 % par rapport aux filetages coupés.
Le procédé de galvanoplastie permet de déposer une couche d'argent de 3 à 10 microns d'épaisseur sur une sous-couche de nickel de 1.5 à 3 microns. Ceci réduit la résistance de contact à 0.1 à 0.3 milliohms et protège contre la corrosion. Nous proposons également un plaquage or de 0.5 à 2.5 microns sur nickel pour les applications haut de gamme exigeant une résistance de contact inférieure à 0.05 milliohm et une durée de vie de 10 000 à 100 000 cycles d'insertion.

Nous atteignons une tolérance de diamètre de contact de ±0,05 mm pour les dimensions d'accouplement critiques de 6 à 14 mm, pour une force de rétention optimale de 50 à 150 N et une force d'insertion de 30 à 80 N, conformément aux exigences de la norme SAE J1772. La planéité de la surface de contact est de 0,025 mm sur une surface de 5 à 20 mm² pour la zone de contact électrique, avec une attention particulière portée à la minimisation des points chauds de résistance de contact. La tolérance de longueur totale est de ±0,127 mm pour les broches de 40 à 100 mm, garantissant une profondeur d'engagement de 15 à 35 mm. La concentricité du diamètre de contact par rapport à l'axe du filetage de montage est de 0,076 mm, la perpendicularité de la face de contact par rapport à l'axe de la broche est de 0,051 mm, et l'état de surface des contacts électriques présente une rugosité Ra de 0.4 à 0.8 µm afin de minimiser les micro-arcs électriques lors du cycle d'ouverture/fermeture et de maintenir une résistance de contact stable de 0.1 à 0,01 Ω. 0.5 milliohms pour 10 000 à 50 000 cycles d'accouplement et des dimensions de filetage conformes à la classe de tolérance 6g de la norme ISO 965-1 pour les filetages de taille M4 à M10 avec une rétention de couple de 2 à 8 Newton-mètres pour les connexions terminales.

Oui, nous proposons un prototypage rapide pour vérifier l'ajustement et tester l'assemblage, avec une capacité de CAO à pièce le jour même pour les projets critiques. Pour les cellules d'automatisation personnalisées et les plateformes de recherche, nous produisons en petites séries de 20 à 500 supports. Pour les modèles de robots standardisés, nous produisons en grandes séries de milliers à dizaines de milliers de supports par an, intégrant un contrôle dimensionnel complet, une vérification de la planéité et la certification des matériaux.

Oui, toutes nos broches de connecteur de chargeur sont fabriquées conformément à la norme IATF 16949:2016 relative aux systèmes de gestion de la qualité automobile. Le processus d'approbation des pièces de production est documenté et fait l'objet d'un contrôle statistique des processus. Cette documentation nous permet de suivre avec précision la fiabilité et les performances électriques des broches dans le temps. De plus, les broches sont compatibles avec le connecteur de charge CA nord-américain SAE J1772 Type 1 et les normes qui en découlent : nous respectons les spécifications suivantes : la résistance de contact doit être de 0.5 milliohm, la force d'insertion comprise entre 30 et 80 newtons et les normes thermiques aux courants nominaux de 16 à 80 ampères. Par ailleurs, les broches sont également conformes aux normes IEC 62196 Type 2, GB/T 20234 et UL 2251, ainsi qu'à la norme ISO 17409 qui couvre tous les aspects de la sécurité électrique des véhicules électriques.
Nous conservons les enregistrements de toutes les étapes du processus de fabrication, notamment la certification du matériau, qui atteste de la composition de l'alliage de cuivre et des valeurs de conductivité électrique comprises entre 20 et 90 % IACS. Des rapports d'inspection dimensionnelle sont également disponibles, incluant l'analyse de l'incertitude de mesure à l'aide de comparateurs optiques et de machines à mesurer tridimensionnelles, ainsi que la certification de l'épaisseur du placage par fluorescence X ou analyse destructive de la section transversale. Ces enregistrements comprennent également les tests électriques, avec des mesures de résistance de contact pour différents niveaux de courant (de 10 à 250 ampères), et les tests mécaniques, qui valident les forces d'insertion-extraction, la force de maintien et la durabilité sur 10 000 à 50 000 cycles d'accouplement. Ceci garantit le bon fonctionnement du chargeur pendant 8 à 15 ans, soit la durée de vie du véhicule.

Nous fournissons des solutions de finition complètes adaptées aux exigences de l'aérospatiale :
Anodisation (Type II et Type III)
Passivation pour la résistance à la corrosion
Polissage de précision pour surfaces aérodynamiques
Revêtements de protection et barrières thermiques personnalisés

Pour les broches de connecteurs de charge conformes aux normes SAE J1772 Type 1 ou IEC 62196 Type 2, le délai de livraison est de 3 à 5 semaines. Ce délai inclut l'acquisition de l'alliage de cuivre, le tournage de type suisse, l'argenture des broches et le contrôle qualité pour des productions allant de 5 000 à 25 000 broches. Les broches sur mesure, conçues spécifiquement pour des connecteurs de charge propriétaires ou des applications à très haut courant (supérieur à 350 ampères), nécessitent un délai plus long, de 6 à 10 semaines, selon le matériau, le placage et les tests de validation. Ces derniers comprennent des tests de courant, une analyse par imagerie thermique et d'autres critères qui déterminent le délai de livraison.
Si vous avez besoin de prototypes rapides pour le développement de connecteurs, nous pouvons vous les fournir usinés à partir de barres d'alliage de cuivre. Après un placage de base pour les premiers tests électriques et la validation mécanique, nous vous livrerons les prototypes sous 7 à 12 jours ouvrés. Pour les commandes de production en grande série (plus de 100 000 broches par an), un délai de 8 à 14 semaines est nécessaire pour la mise en place initiale. Celle-ci comprend l'optimisation du programme de tournage de type suisse pour des temps de cycle de 20 à 40 secondes, la création de lignes de placage automatisées d'une capacité de 10 000 à 50 000 broches par jour et l'installation de tests électriques automatisés pour vérifier la résistance de contact de toutes les broches. L'approbation des pièces de production inclura le rapport de validation estampillé des dimensions, des caractéristiques électriques et mécaniques, ainsi qu'une livraison progressive intégrée, synchronisée avec l'assemblage des connecteurs et la production des véhicules.

Oui, nous concevons des broches à très haut courant pour les systèmes de charge de mégawatts (MCS) supérieurs à 500 kilowatts, avec des canaux de 16 à 20 millimètres pour des systèmes de batteries CC de 500 à 1000 ampères et de 800 à 1500 volts avec refroidissement liquide. Ces broches ont un canal de 3 à 5 millimètres. Nous proposons également des broches haute tension pour batteries de 800 à 1000 volts avec des distances de fuite et d'isolement supérieures à 8 à 12 millimètres, ainsi que des broches intégrées de détection de température qui combinent contact d'alimentation et intègrent un thermocouple ou une sonde RTD PT100 mesurant la température de contact de 20 °C à 120 °C avec une précision de ±2 °C. Pour la gestion thermique, nous proposons des ensembles de broches modulaires avec des pointes de contact remplaçables sur site afin de maintenir et de remplacer les composants usés, ce qui réduit le coût du cycle de vie de 30 à 50 %. Enfin, nous proposons des broches de contact bifurquées à configuration spéciale avec des poutres à double ressort offrant une faible résistance de 0.1 à 0.3 milliohms, supportant plus de 50 000 cycles de charge/décharge. 100 000 cycles d’accouplement, broches hermaphrodites pour connecteurs de charge, broches d’alignement assurant le guidage mécanique et la mise à la terre électrique pour les systèmes de charge par induction de 3.7 à 22 kilowatts, et broches renforcées pour véhicules commerciaux, bus et camions de charge de 150 à 500 kilowatts. Durabilité mécanique accrue, supportant de 100 000 à 250 000 cycles sur une durée de vie de 10 à 15 ans.
Pour les conceptions sur mesure, les essais de contrainte utilisent une analyse par éléments finis de coupe, confirmant la distribution des contraintes mécaniques par des forces d'insertion de 50 à 100 newtons et des charges de maintien de 100 à 200 newtons. Ces essais font appel à la modélisation thermique pour prédire l'élévation de température au contact et à la simulation électrique pour confirmer la densité de courant et prévenir la formation de points chauds. Le maintien de la densité de courant en dessous de 5 ampères par millimètre carré permet d'éviter la formation de points chauds et la dégradation des contacts.

L'usinage de précision garantit une conductivité électrique optimale en maintenant la rugosité de surface Ra entre 0.4 et 0.8 micron, minimisant ainsi la microrugosité qui augmente la résistance de contact de 0.2 à 2 milliohms et crée des points chauds localisés lors d'un fonctionnement à courant élevé (125 à 500 ampères). Un contrôle précis du diamètre à ±0,05 mm (0.002 pouce) assure une force de contact normale adéquate (10 à 40 newtons), générant une pression de contact (5 à 20 mégapascals) suffisante pour pénétrer les films d'oxyde de surface et maintenir une résistance de contact stable (0.1 à 0.5 milliohm) pendant 10 000 à 50 000 cycles d'insertion/d'insertion, tout en limitant la force d'insertion (30 à 80 newtons), répondant ainsi aux exigences ergonomiques pour la manipulation manuelle des connecteurs. Une planéité de contact constante à 0,025 mm près maximise la surface de contact électrique de 10 à 25 mm², répartissant une densité de courant de 5 à 20 ampères par millimètre carré. Ceci prévient la surchauffe localisée qui accélère l'usure des contacts et augmente la résistance de 50 à 200 % sur 5 000 cycles. Une concentricité supérieure à 0,076 mm près empêche le désalignement des broches lors de l'accouplement du connecteur, réduisant la variation de la force d'insertion de 0 à 40 % et évitant les dommages causés à la surface de contact par le frottement, qui génère des débris d'usure et augmente la résistance de contact. Une perpendicularité adéquate à 0,051 mm près assure une répartition uniforme de la pression de contact, évitant les contacts en bordure qui concentrent une densité de courant supérieure à 50 ampères par millimètre carré, provoquant une dégradation rapide des contacts et une défaillance thermique. Une adhérence de placage de qualité, obtenue grâce à une préparation de surface appropriée et à une épaisseur de placage contrôlée (de 3 à 10 microns), empêche le délaminage du revêtement lors des cycles thermiques (de -40 °C à +85 °C) et de l'usure mécanique (de 10 000 à 100 000 insertions), maintenant ainsi une faible résistance de contact et une protection contre la corrosion tout au long de la durée de vie. Une fabrication soignée garantit des performances de charge fiables pour les systèmes de véhicules électriques, avec une efficacité de charge CA de niveau 2 de 90 à 95 % à des puissances de 3.3 à 22 kilowatts, une capacité de charge rapide CC de 50 à 350 kilowatts à des courants de 125 à 500 ampères, avec une chute de tension limitée à 0.5 à 2 volts à l'interface du connecteur. L'élévation de température des contacts reste inférieure à 50 °C au-dessus de la température ambiante pendant le fonctionnement continu au courant nominal, évitant ainsi les dommages thermiques aux boîtiers des connecteurs et à l'isolation des câbles (résistance de 90 °C à 105 °C). La durabilité d'insertion dépasse 10 000 cycles pour les véhicules particuliers et de 50 000 à 100 000 cycles pour les infrastructures de recharge publiques, avec une augmentation de la résistance de contact limitée à 50 % de sa valeur initiale. La durée de vie permet une utilisation du véhicule pendant 8 à 15 ans, avec 500 à 3 000 recharges par an pour les véhicules particuliers, 2 000 à 5 000 recharges pour les flottes de véhicules et 5 000 à 10 000 recharges sur les bornes de recharge publiques. stations desservant plusieurs véhicules.
Avez vous d'autres questions?