ZTL TECH s'appelle désormais Zintilon. Nous avons mis à jour notre nom et notre logo pour un nouveau départ. Jetez-y un oeil!

Usinage CNC de composants de grils électriques de haute précision pour l'industrie des biens de consommation

Les composants de haute précision usinés pour grils électriques garantissent la sécurité et la fiabilité des appareils de cuisson électriques, aussi bien pour l'intérieur que pour l'extérieur. Ces pièces comprennent les boîtiers des éléments chauffants, les plaques de cuisson, les composants des bacs de récupération des graisses et les mécanismes de régulation de la température. Zintilon est spécialisée dans l'usinage CNC de plaques de cuisson en aluminium moulé avec revêtement antiadhésif, de supports d'éléments chauffants en acier inoxydable, de boîtiers de capteurs de température et de mécanismes de réglage en hauteur, afin d'obtenir une précision dimensionnelle exceptionnelle, une qualité alimentaire et une efficacité thermique optimale pour les grils électriques grand public et les appareils de cuisson d'extérieur.
  • Planéité de la plaque de cuisson avec une tolérance de ±0.015 mm pour une répartition uniforme de la chaleur
  • Matériaux de qualité alimentaire : aluminium moulé, acier inoxydable 304/316, revêtements conformes aux normes FDA
  • Résistance aux hautes températures jusqu'à 300 °C pour une utilisation continue au gril
  • Revêtement antiadhésif durable pour plus de 2 000 cycles de cuisson avec options PTFE/céramique
  • Fabrication certifiée ISO 9001 avec une expertise dans le secteur des biens de consommation


Choisi par 15,000+ entreprises

Pourquoi les entreprises de biens de consommation
Choisissez Zintilon

prductivity

Productivité accrue

Les ingénieurs gagnent du temps en évitant de traiter avec des chaînes d'approvisionnement immatures ou un manque de personnel dans la chaîne d'approvisionnement de leur entreprise et obtiennent des pièces rapidement.

10x

Tolérances 10x plus strictes

Zintilon peut usiner des pièces avec des tolérances aussi serrées que +/- 0.0001 pouce - 10 fois plus de précision par rapport aux autres services leaders.

world

Qualité de classe mondiale

Zintilon fournit des pièces aéronautiques aux principales entreprises du secteur, dont la conformité à la norme de qualité ISO9001 a été vérifiée par un organisme agréé. Notre réseau comprend également des partenaires de fabrication certifiés AS9100, selon les besoins.

Du prototypage à la production de masse

Zintilon, fournisseur de fabricants de barbecues électriques, d'appareils de cuisson en plein air, d'éléments chauffants et d'intégrateurs d'électronique grand public dans le monde entier, est certifié ISO 9001.

Composants prototypes de gril électrique

Obtenez des ensembles de composants de gril électrique pour un prototypage de haute précision simulant également le design final. Avant la production en série de produits destinés au consommateur, validez l'uniformité de la cuisson, évaluez le drainage du bac récupérateur de graisse, effectuez un test de contrôle de la température pour vérifier la précision et confirmez le bon fonctionnement du joint de la plaque de cuisson.


Points clés:

  • Prototypage rapide avec validation de la distribution thermique

  • Tolérances serrées (±0.015 mm pour la planéité de la plaque de grille)

  • Testez les performances de cuisson au gril, le contrôle de la température et la durabilité en début de session

3 Axis CNC Machined Stainless Steel Passivation

EVT – Test de validation technique

La précision dimensionnelle, la gestion thermique et la conformité aux normes de sécurité alimentaire de la conception et de la configuration des composants du gril électrique sont essentielles au développement du prototype. Pour garantir des performances de cuisson fiables, il est important d'identifier rapidement les points chauds et les problèmes d'évacuation des graisses, car les pièces du prototype sont conçues pour optimiser l'écoulement des graisses et l'emplacement des éléments chauffants.


Points clés:

  • Valider la fonctionnalité du prototype par des tests d'uniformité de température

  • Itérations de conception rapides pour l'optimisation thermique

  • Garantir la préparation à la production avec validation de conformité FDA

Anodized Aluminum 1024x536

DVT – Test de validation de conception

Différents matériaux et systèmes de revêtement ont été utilisés pour évaluer la durabilité antiadhésive et l'efficacité énergétique du composant de gril électrique. L'objectif est d'évaluer les performances de l'appareil afin d'obtenir les résultats de cuisson escomptés et les certifications de sécurité nécessaires avant sa commercialisation.


Points clés:

  • Vérifier l'intégrité de la conception et les spécifications de performance thermique

  • Tester plusieurs alliages et systèmes de revêtement antiadhésif

  • Garantir des performances optimales pour la production grâce à la validation de la gestion des graisses

design aluminium

PVT – Test de validation de production

Il convient d'évaluer la capacité de production à grande échelle des composants du gril électrique et de prendre en compte les problèmes de constance de la production avant de lancer la production à grande échelle afin d'atténuer les problèmes d'uniformité du revêtement et de stabilité dimensionnelle dans le flux du processus de production.


Points clés:

  • Tester la capacité de production à grande échelle avec validation du chauffage

  • Détecter et corriger les problèmes de processus dès le début de l'application du revêtement

  • Garantir une qualité constante des pièces et des performances de cuisson.

Anodized Titanium Fastener

Production de masse

Fabriquer les composants du barbecue électrique dans les meilleurs délais. Ces composants doivent être de haute qualité et sans danger pour un usage alimentaire afin de garantir la fiabilité de l'appareil de cuisson. Les composants finis doivent parvenir rapidement aux fabricants de barbecues électriques et aux fournisseurs d'équipements de cuisson extérieure.


Points clés:

  • Production constante à grand volume avec garantie d'uniformité thermique

  • Usinage de précision pour la qualité des biens de consommation

  • Délais de livraison rapides avec un contrôle qualité rigoureux et conformité aux normes FDA

production

Sourcing simplifié pour
l'industrie des biens de consommation

Nos capacités de fabrication de pièces pour l'industrie aéronautique ont été vérifiées par de nombreuses sociétés cotées en bourse. Nous proposons une variété de procédés de fabrication et de traitements de surface pour les pièces aéronautiques, notamment les alliages de titane et les alliages d'aluminium.

Découvrez d'autres composants de biens de consommation

Découvrez notre gamme complète de composants usinés CNC pour biens de consommation, conçus pour la précision et l'efficacité de la production. Des boîtiers métalliques et moules plastiques sur mesure aux poignées, connecteurs et accessoires décoratifs sophistiqués, nous proposons des solutions sur mesure pour répondre aux divers besoins de fabrication de biens de consommation.

Industrie des biens de consommation, composants pour grils électriques, capacités d'usinage

Nos capacités exceptionnelles en usinage CNC multiaxes, usinage simultané 5 axes et tournage suisse de précision nous permettent de maintenir une qualité constante grâce à notre expérience dans l'usinage de composants de grils électriques et de biens de consommation. Chaque composant est conçu et fabriqué sur mesure en aluminium moulé A380, avec un usinage de précision des nervures et des surfaces, des supports d'éléments chauffants en acier inoxydable 304 avec une planéité de contact thermique de 0,25 mm, et des ensembles de bacs de récupération des graisses avec canaux de graisse intégrés, des logements de sondes de température avec des rayons et des poches de capteur de +/- 12 microns, et un mécanisme de réglage en hauteur avec engrenages de précision et composants conformes aux normes de cyclage thermique pour garantir des grilles de cuisson conformes aux normes de sécurité alimentaire et une cuisson fiable pour plus de 2000 cycles.

Nous réalisons un fraisage CNC avec une précision de ±0.015 mm pour la planéité des surfaces de la grille et de ±0.020 mm pour les nervures. Nous effectuons un usinage 5 axes pour les géométries plus complexes des bacs de récupération des graisses et contrôlons la profondeur des canaux d'évacuation des graisses à ±0.025 mm. Nous réalisons également un tournage de précision pour les tubes des éléments chauffants (tolérance de diamètre : ±0.020 mm), un alésage de précision pour les logements des capteurs de température (tolérance : ±0.012 mm ; profondeur : ±0.020 mm) et un filetage pour la visserie de fixation (pas : M5 à M8 ; précision : ±0.015 mm). Nous effectuons également un perçage de précision à ±0.025 mm pour les trous d'évacuation des graisses (5 à 10 mm de diamètre). Enfin, nous avons réalisé des tests de cyclage thermique de 20 °C à 300 °C et validé l'adhérence du revêtement antiadhésif selon la norme ASTM D3359.

Les composants des grils électriques sont fabriqués en aluminium A380 moulé sous pression pour les plaques de cuisson, grâce à sa légèreté, son excellente conductivité thermique (96 W/m·K) et sa facilité de moulage pour des conceptions complexes. Les boîtiers sont en aluminium 6061-T6 anodisé pour une protection optimale et une bonne stabilité dimensionnelle. Les supports de chauffe sont en acier inoxydable 304 de qualité alimentaire, résistant aux hautes températures (800 °C) et stable thermiquement. Les joints en silicone alimentaire (dureté Shore 40-60) assurent l'étanchéité même à des températures extrêmes (-40 à 250 °C). Les plaques de cuisson sont en fonte revêtue de céramique et en PTFE ou céramique (épaisseur 25-40 µm), conformes à la norme FDA 21 CFR 177.1550, résistant aux hautes températures (260 °C) et offrant de bonnes propriétés de démoulage après 2 000 cycles. Pour la cuisson en extérieur, l'acier inoxydable 316L est utilisé pour son excellente résistance à la corrosion. Le boîtier du panneau de commande est fabriqué en polypropylène de qualité alimentaire, résistant à la chaleur jusqu'à 120 °C. Le gril électrique a été conçu pour garantir une conformité optimale aux normes de sécurité alimentaire, conformément aux réglementations FDA CFR 21 et UE 10/2011. Il peut fonctionner en continu à haute température (150-300 °C) et offre une puissance de chauffe de 1 200 à 2 400 W. Sa conception et les matériaux utilisés lui confèrent une durabilité mécanique de plus de 2 000 cycles de cuisson, soit 5 ans d'utilisation quotidienne. L'appareil assure un contrôle précis de la température sur toute la surface de cuisson, avec une répartition de la température de ± 10 °C sur une surface de 300 à 1 500 cm².
milling

Usinage CNC

sheet metal

Fabrication de tôle

edm

EDM de fil

casting

Coulée de métal

Industrie aerospatiale
Matériaux et finitions

Matériel Requis
Nous proposons une large gamme de matériaux, notamment les métaux, les plastiques et les composites.
Finitions
Nous proposons des finitions de surface supérieures qui améliorent la durabilité et l'esthétique des pièces pour les applications nécessitant des surfaces lisses ou texturées.

Industries spécialisées

vous êtes invités à le souligner dans les dessins ou à communiquer avec le service commercial.

Matériaux pour composants de gril électrique
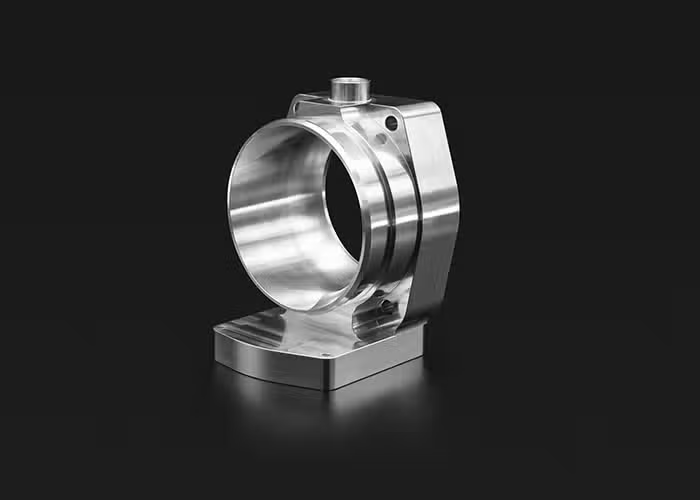
En ce qui concerne les composants des grils électriques, notre atelier d'usinage CNC utilise et met à disposition pour le processus d'usinage CNC plus de douze matériaux conformes aux normes FDA, aptes au contact alimentaire, des alliages thermoconducteurs et des revêtements résistants à la chaleur, ce qui permet un prototypage rapide, une fabrication de précision de biens de consommation et la conformité aux réglementations de sécurité de la FDA, d'UL et des appareils de cuisson en extérieur.
Stainless steel Image

Les alliages d'acier inoxydable ont une résistance élevée, une ductilité, une résistance à l'usure et à la corrosion. Ils peuvent être facilement soudés, usinés et polis. La dureté et le coût de l’acier inoxydable sont supérieurs à ceux de l’alliage d’aluminium.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Aluminum Image

Usinabilité et ductilité élevées. Les alliages d'aluminium présentent un bon rapport résistance/poids, une conductivité thermique et électrique élevée, une faible densité et une résistance naturelle à la corrosion.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.003 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Titanium Image

Le titane est un matériau avancé doté d’excellentes caractéristiques de résistance à la corrosion, de biocompatibilité et de résistance/poids. Cette gamme unique de propriétés en fait un choix idéal pour relever de nombreux défis d’ingénierie auxquels sont confrontés les secteurs médical, énergétique, chimique et aérospatial.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Brass Image

Le laiton est mécaniquement plus résistant et les propriétés métalliques à faible friction rendent le laiton usiné CNC idéal pour les applications mécaniques qui nécessitent également une résistance à la corrosion telles que celles rencontrées dans l'industrie maritime.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bronze Image

Très résistant à la corrosion de l'eau de mer. Les propriétés mécaniques du matériau sont inférieures à celles de nombreux autres métaux usinables, ce qui le rend idéal pour les composants à faible contrainte produits par usinage CNC.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Copper Image

Peu de métaux ont la conductivité électrique du cuivre lorsqu'il s'agit de matériaux de fraisage CNC. La haute résistance à la corrosion du matériau aide à prévenir la rouille et ses caractéristiques de conductivité thermique facilitent la mise en forme par usinage CNC.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bâtissons ensemble quelque chose de grand

FAQ : Composants de grils électriques de haute précision pour applications dans l’industrie des biens de consommation

Exemples de composants de gril électrique de haute précision : a) plaques de gril électrique qui sont des grilles en aluminium moulé au sable de dimensions 300-1 500 cm² et avec un motif de grille de nervures d’une profondeur de 2-5 mm, et une tolérance d’usinage pour la planéité de ±0.015 mm, b) supports en acier inoxydable qui maintiennent le gril au-dessus des éléments chauffants qui ont une tolérance pour la planéité du contact thermique de ±0.015 mm, et une puissance W comprise entre 1 200 et 2 400, c) ensemble de bacs de récupération des graisses qui a d. La profondeur du canal de graissage présente une tolérance de ±0.025 mm et une capacité de drainage de 200 à 500 ml. Le boîtier de la sonde de température, doté d'un logement pour capteur, présente une tolérance de ±0.012 mm, ce qui correspond à une précision de mesure de ±5 °C pour une plage de température de 150 à 300 °C. Les mécanismes de réglage en hauteur présentent une tolérance de ±0.020 mm sur le logement de l'engrenage pour les supports de montage filetés (tolérance M5-8 pour la classe 6H). Les orifices de drainage de la graisse ont un diamètre de 5 à 10 mm, assurant une précision de positionnement de ±0.025 mm. Tous les composants sont conformes aux normes de contact alimentaire FDA CFR 21 et UL 1026.2.

L'aluminium moulé A380 offre une excellente conductivité thermique (96 W/m·K) pour un chauffage rapide et uniforme, réduisant le temps de préchauffage de 25 à 30 %. Sa construction légère (densité de 2.74 g/cm³) permet la conception d'appareils portables. Il offre une excellente aptitude au moulage sous pression pour la réalisation de grilles à nervures complexes et de canaux d'égouttement intégrés. Ses revêtements protecteurs lui confèrent une bonne résistance à la corrosion, et son rapport coût-efficacité est idéal pour une production en grande série. L'acier inoxydable 304 bénéficie de la certification FDA CFR 21 pour le contact alimentaire direct. Il offre une résistance exceptionnelle aux hautes températures (jusqu'à 800 °C) pour les éléments chauffants, une résistance supérieure à la corrosion par les graisses et les produits chimiques de nettoyage, et ne transfère aucun goût, préservant ainsi la pureté gustative des aliments. Sa résistance à la traction de 515 MPa garantit son intégrité structurelle, et sa facilité de nettoyage empêche la prolifération bactérienne. Les revêtements antiadhésifs en PTFE/céramique offrent des propriétés de démoulage exceptionnelles empêchant les aliments de coller pendant plus de 2 000 cycles de cuisson, une résistance à la chaleur jusqu’à 260 °C dépassant les températures de cuisson typiques de 150 à 300 °C, une conformité aux normes FDA selon la norme 21 CFR 177.1550, une résistance aux rayures maintenant l’intégrité de la surface et un nettoyage facile réduisant le temps d’entretien de 40 à 50 %.

En fraisage, certaines surfaces finies avec des plaques de grille présentent une planéité de ±0.015 mm sur toute leur surface, tandis que le motif nervuré a une précision de ±0.020 mm. L'usinage 5 axes permet de réaliser des bacs de récupération de différentes géométries avec une précision de ±0.025 mm pour la profondeur du canal de graisse. Le tournage des tubes de l'élément chauffant garantit une tolérance longitudinale de ±0.020 mm. Lors de l'alésage, le logement du capteur est créé avec une tolérance de ±0.012 mm et une précision de profondeur de ±0.020 mm. Le fraisage de filetage permet de réaliser des filetages de montage de M5 à M8 avec un pas précis à ±0.015 mm. Le perçage de précision permet de réaliser des trous de drainage de graisse de 5 à 10 mm de diamètre, avec une précision de positionnement en profondeur de ±0.025 mm. Les traitements de surface comprennent un polissage anodisé dur de type III (50-75 μm) afin de donner aux surfaces en aluminium un revêtement anticorrosion, un revêtement antiadhésif en PTFE ou en céramique (25-40 μm) conforme aux normes FDA, et un électropolissage pour l'acier inoxydable (Ra 0.3-0.5 μm), pour le revêtement de surface en acier inoxydable, et une passivation de l'acier inoxydable selon la norme A 967 et un revêtement en poudre (60-100 μm) qui protège de la chaleur les surfaces extérieures.

Nous maintenons la planéité de la plaque de cuisson à ±0.015 mm, assurant un contact thermique uniforme et une répartition de la température de cuisson à ±10 °C sur une surface de cuisson de 300 à 1 500 cm², la planéité du support chauffant à ±0.015 mm pour une efficacité de transfert de chaleur optimale des éléments de 1 200 à 2 400 W, la précision dimensionnelle du motif nervuré à ±0.020 mm pour des marques de saisie uniformes, la tolérance de l’emplacement du capteur de température à ±0.012 mm, assurant une précision de mesure à ±5 °C dans une plage de fonctionnement de 150 à 300 °C, la tolérance de profondeur du canal du bac de récupération des graisses à ±0.025 mm, assurant un drainage adéquat des graisses (capacité de 200 à 500 ml), la précision de positionnement du trou de graisse à ±0.025 mm, la précision du pas de filetage à ±0.015 mm pour la visserie de montage M5-M8, la précision des dents d’engrenage à ±0.020 mm pour les mécanismes de réglage de la hauteur et la finition de surface Ra de 0.8 à 1.6 μm. Ces tolérances permettent une cuisson efficace avec des temps de préchauffage de 3 à 5 minutes, une consommation d'énergie de 1 200 à 2 400 W, un contrôle de la température d'une précision de ±5 °C et une durabilité supérieure à 2 000 cycles de grillade.

Oui, nous proposons un prototypage rapide avec inspection CMM (précision de ±0.005 mm), mesure de la planéité à l'aide de comparateurs à cadran de précision (résolution de 0.001 mm), analyse d'imagerie thermique pour la validation de l'uniformité du chauffage avec une distribution de ±10 °C et un cyclage thermique de 20 °C à 300 °C pendant 100 cycles, vérification de l'épaisseur du revêtement antiadhésif (25-40 μm), test d'adhérence du revêtement selon la norme ASTM D3359 avec une cote 5B, test selon la norme ASTM D3359 avec une cote 5B pour le débit de drainage des graisses, précision de la sonde de température de ±5 °C et certification de sécurité alimentaire pour FDA CFR 21 et EU 10/2011. Nous avons une production en faible volume (1 000 à 15 000 par an) pour les grils spécialisés et une production en grand volume (des dizaines de milliers à des millions) pour les systèmes modulaires entièrement équipés conformes aux normes FDA, UL 1026 pour les performances thermiques/structurelles, la rétention du revêtement après plus de 2 000 cycles pour l'efficacité de chauffage et ISO 9001 pour la sécurité électrique et les gradients de qualité.
Avez vous d'autres questions?