ZTL TECH s'appelle désormais Zintilon. Nous avons mis à jour notre nom et notre logo pour un nouveau départ. Jetez-y un oeil!

Usinage CNC de composants de châssis de satellites pour l'aérospatiale

Les composants de la structure des satellites sont des éléments structuraux usinés avec précision qui assurent le montage de la charge utile, le support des instruments et la répartition des charges dans les systèmes spatiaux. Ils comprennent notamment les panneaux de la structure primaire, les ensembles de supports de montage, les plaques d'interface de charge utile et les structures des baies d'équipement. Chez Zintilon, nous sommes spécialisés dans l'usinage CNC de panneaux structuraux en alliage d'aluminium à géométrie optimisée en termes de poids, de supports de montage en titane à stabilité thermique élevée, de structures légères en magnésium à rigidité optimale et de surfaces d'interface de précision. Nous garantissons ainsi une précision dimensionnelle, des performances thermiques et une conformité aux normes aérospatiales exceptionnelles pour les satellites commerciaux critiques, les engins spatiaux militaires, les CubeSats et les applications de missions scientifiques.

Caractéristiques principales:

  • Précision dimensionnelle de ±0.030 mm assurant un alignement correct de la charge utile et une intégrité structurelle optimale
  • Matériaux de qualité aérospatiale : aluminium 6061-T6, 7075-T651, titane Ti-6Al-4V, magnésium AZ31B
  • Planéité de l'interface ±0.025 mm empêchant la résistance au contact thermique et le désalignement
  • Conceptions optimisées en termes de poids, réduisant la masse de 20 à 40 % grâce au fraisage de poches et à l'optimisation topologique
  • Fabrication certifiée AS9100D avec traçabilité complète, validation CMM et essais de qualification spatiale
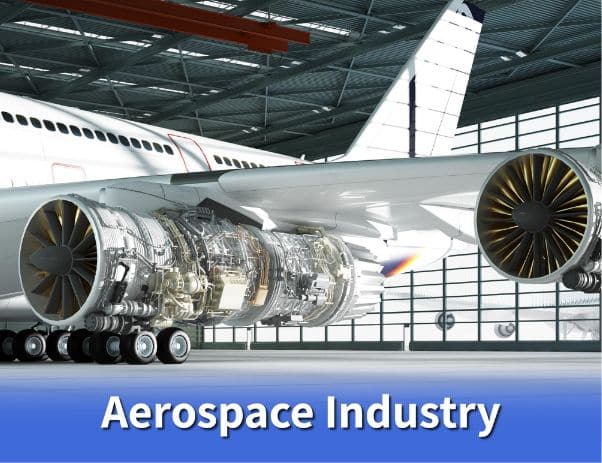

Choisi par 15,000+ entreprises

Pourquoi les meilleurs fabricants aérospatiaux
Faites confiance à Zintilon

Increased Productivity

Productivité accrue

Les ingénieurs gagnent du temps en évitant de traiter avec des chaînes d'approvisionnement immatures ou un manque de personnel dans la chaîne d'approvisionnement de leur entreprise et obtiennent des pièces rapidement.

10x Tighter Tolerances

Tolérances 10x plus strictes

Zintilon peut usiner des pièces avec des tolérances aussi serrées que +/- 0.0001 pouce - 10 fois plus de précision par rapport aux autres services leaders.

World Class Quality

Qualité de classe mondiale

Zintilon fournit des pièces aéronautiques aux principales entreprises du secteur, dont la conformité à la norme de qualité ISO9001 a été vérifiée par un organisme agréé. Notre réseau comprend également des partenaires de fabrication certifiés AS9100, selon les besoins.

Premium Aerospace Alloys

Alliages aérospatiaux haut de gamme

Aluminium 2024-T3, 6061-T6, 7075-T6 optimisé pour votre application spécifique

Advanced Multi Axis Machining

Usinage multi-axes avancé

CNC 3 axes et 5 axes pour poutres en I, profilés en C, longerons coniques et géométries complexes

Rapid Development Cycles

Cycles de développement rapides

Du prototype à la production certifiée en quelques semaines, et non en quelques mois

Aerospace Grade Surface Treatments

Traitements de surface de qualité aérospatiale

Anodisation de type II/III, passivation, polissage, grenaillage et revêtements personnalisés

AS9100D Quality Certification

Certification de qualité AS9100D

Traçabilité et documentation complètes pour la conformité réglementaire

Flexible Production Scaling

Mise à l'échelle flexible de la production

Des prototypes uniques aux séries de production de plus de 10 000 unités avec une qualité constante

Du prototypage à la production de masse

Zintilon est certifiée conforme à la norme de gestion de la qualité aérospatiale AS9100D et fournit des composants techniques aux fabricants de satellites commerciaux, aux équipementiers de vaisseaux spatiaux militaires, aux développeurs de CubeSats et aux intégrateurs de systèmes spatiaux du monde entier.

Composants de châssis de satellite prototype

Obtenez des prototypes de haute précision d'assemblages de châssis de satellites reproduisant votre conception finale. Vérifiez la rigidité structurelle, évaluez la qualité de l'interface thermique, testez l'alignement du montage et confirmez la précision dimensionnelle avant la production spatiale à grande échelle.

Points clés:

  • Prototypage rapide avec validation par analyse structurelle

  • Tolérances serrées (±0.030 mm pour les surfaces d'interface)

  • Tester la rigidité, l'alignement et la souplesse au début


3 Axis CNC Machined Stainless Steel Passivation

EVT – Test de validation technique

La configuration des composants de la structure du satellite doit respecter toutes les exigences de précision dimensionnelle, de rigidité structurelle et d'interface thermique pour la construction du prototype. Il est essentiel d'identifier rapidement les problèmes de distorsion thermique et de défaut d'alignement lors du montage afin de garantir un fonctionnement fiable du satellite, car les pièces du prototype sont ajustées pour optimiser la géométrie de l'interface et le poids.

Points clés:

  • Valider la fonctionnalité du prototype par des tests de vibration

  • Itérations de conception rapides pour l'optimisation de la masse

  • S'assurer de l'aptitude à la production par validation des cycles thermiques


Anodized Aluminum 1024x536

DVT – Test de validation de conception

Utiliser différents matériaux et techniques d'usinage pour analyser les performances des composants de la structure du satellite en termes de capacité structurelle et de stabilité thermique. L'objectif est d'évaluer les performances du système spatial afin de garantir la fiabilité et la conformité aux exigences de la mission avant la production.

Points clés:

  • Vérifier l'intégrité de la conception et les spécifications de charge

  • Tester plusieurs alliages et configurations thermiques

  • Garantissez des performances optimales pour la production grâce à des tests en environnement de lancement


design aluminium

PVT – Test de validation de production

Évaluer les capacités de production à grande échelle des composants de châssis de satellites et évaluer les défis liés à la cohérence de la production avant de lancer la production à grande échelle afin de remédier aux lacunes en matière d'uniformité de la planéité et de précision dimensionnelle dans le flux du processus de fabrication.

Points clés:

  • Tester la capacité de production à grande échelle par mesure de coordonnées

  • Détecter et corriger les problèmes de processus dès le début du fraisage des poches

  • Garantir une qualité et une intégrité structurelle constantes des pièces


Anodized Titanium Fastener

Production de masse

Fabriquer efficacement des composants de châssis de satellites de haute qualité, qualifiés pour l'espace, garantissant des performances structurelles fiables pour les engins spatiaux et une livraison ponctuelle aux fabricants de satellites et aux programmes de missions spatiales.

Points clés:

  • Production constante conforme à la norme AS9100D

  • Usinage de précision conforme aux normes spatiales

  • Délais d'exécution rapides avec un contrôle qualité rigoureux et un soutien à la garantie de mission


production

Sourcing simplifié pour
l'industrie aérospatiale

Nos capacités de fabrication de pièces pour l'industrie aéronautique ont été vérifiées par de nombreuses sociétés cotées en bourse. Nous proposons une variété de procédés de fabrication et de traitements de surface pour les pièces aéronautiques, notamment les alliages de titane et les alliages d'aluminium.

Explorez d'autres composants aérospatiaux

Découvrez notre gamme complète de pièces aéronautiques usinées CNC de précision, conçues pour la résistance, la durabilité et un ajustement parfait. Explorez nos composants pour moteurs, fuselages, empennages, trains d'atterrissage et bien plus encore, pour répondre à tous les besoins de la construction aéronautique.

Industrie aérospatiale, composants de châssis de satellites, capacités d'usinage

Nous proposons un usinage CNC de précision pour les structures de satellites, réalisé sur des centres d'usinage multiaxes et des fraiseuses de précision. Nos capacités incluent le fraisage de précision pour les panneaux structuraux (précision dimensionnelle de ±0.030 mm), le fraisage de poches (profondeur de 1 à 20 mm) pour l'allègement, avec un contrôle de l'épaisseur de paroi de ±0.10 mm tout en préservant la rigidité structurelle, l'usinage de précision des surfaces d'interface de charge utile (planéité de ±0.025 mm et rugosité Ra de 0.8 à 1.6 µm), le perçage de précision pour les trous de fixation (précision de positionnement de ±0.040 mm), l'usinage de précision pour l'intégration de panneaux en nid d'abeille et les séquences d'usinage de relaxation des contraintes. Nous usinons des structures en aluminium 6061-T6, des cadres primaires haute résistance en aluminium 7075-T651, du titane Ti-6Al-4V pour une stabilité thermique optimale (de -180 °C à +120 °C), des panneaux ultralégers en magnésium AZ31B (réduction de masse de 30 à 40 % par rapport à l'aluminium) et des composants d'interface composites. Les tests complets comprennent la validation dimensionnelle CMM, l'analyse modale, le cyclage thermique de -180 °C à +120 °C et les tests de vibration selon les normes de la NASA, garantissant une durée de vie de mission de 5 à 15 ans.
milling

Usinage CNC

sheet metal

Fabrication de tôle

edm

EDM de fil

casting

Coulée de métal

Industrie aerospatiale
Matériaux et finitions

Matériel Requis
Nous proposons une large gamme de matériaux, notamment les métaux, les plastiques et les composites.
Finitions
Nous proposons des finitions de surface supérieures qui améliorent la durabilité et l'esthétique des pièces pour les applications nécessitant des surfaces lisses ou texturées.

Industries spécialisées

vous êtes invités à le souligner dans les dessins ou à communiquer avec le service commercial.

Matériaux pour les composants de châssis de satellites

Notre atelier d'usinage CNC utilise et propose des composants de châssis de satellites composés de plus de 10 alliages d'aluminium, de titane et de magnésium de qualité aérospatiale afin de soutenir le prototypage rapide, la fabrication spatiale de précision et de maintenir la qualité selon les spécifications AS9100D, NASA, ESA et militaires spatiales.
Aluminum Image

Usinabilité et ductilité élevées. Les alliages d'aluminium présentent un bon rapport résistance/poids, une conductivité thermique et électrique élevée, une faible densité et une résistance naturelle à la corrosion.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.003 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Zinc Image

Le zinc est un métal légèrement cassant à température ambiante et présente un aspect grisâtre brillant une fois l'oxydation éliminée.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
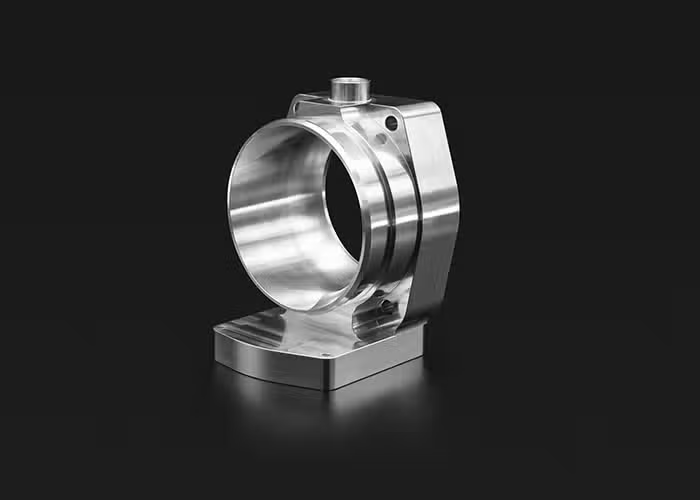
Titanium Image

Le titane est un matériau avancé doté d’excellentes caractéristiques de résistance à la corrosion, de biocompatibilité et de résistance/poids. Cette gamme unique de propriétés en fait un choix idéal pour relever de nombreux défis d’ingénierie auxquels sont confrontés les secteurs médical, énergétique, chimique et aérospatial.
Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Stainless steel Image

Les alliages d'acier inoxydable ont une résistance élevée, une ductilité, une résistance à l'usure et à la corrosion. Ils peuvent être facilement soudés, usinés et polis. La dureté et le coût de l’acier inoxydable sont supérieurs à ceux de l’alliage d’aluminium.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Steel Image

L'acier est un alliage de fer et de carbone solide, polyvalent et durable. L'acier est solide et durable. Il présente une résistance élevée à la traction, à la corrosion, à la chaleur et au feu, et se moule et se forme facilement. Ses applications vont des matériaux de construction et des composants structurels aux composants automobiles et aérospatiaux.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ±0.001 mm (routage)
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bronze Image

Très résistant à la corrosion de l'eau de mer. Les propriétés mécaniques du matériau sont inférieures à celles de nombreux autres métaux usinables, ce qui le rend idéal pour les composants à faible contrainte produits par usinage CNC.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Brass Image

Le laiton est mécaniquement plus résistant et les propriétés métalliques à faible friction rendent le laiton usiné CNC idéal pour les applications mécaniques qui nécessitent également une résistance à la corrosion telles que celles rencontrées dans l'industrie maritime.

Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Copper Image

Peu de métaux ont la conductivité électrique du cuivre lorsqu'il s'agit de matériaux de fraisage CNC. La haute résistance à la corrosion du matériau aide à prévenir la rouille et ses caractéristiques de conductivité thermique facilitent la mise en forme par usinage CNC.
Tarifs et Prix
$ $ $
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Magnesium Image

En raison de la faible résistance mécanique du magnésium pur, les alliages de magnésium sont principalement utilisés. L'alliage de magnésium a une faible densité mais une résistance élevée et une bonne rigidité. Bonne ténacité et forte absorption des chocs. Faible capacité thermique, vitesse de solidification rapide et bonnes performances de moulage sous pression.

Tarifs et Prix
$$$$
Délai De Mise En Œuvre
<7 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Iron Image

Le fer est un métal indispensable dans le secteur industriel. Le fer est allié à une petite quantité d'acier au carbone, qui n'est pas facilement démagnétisé après magnétisation et constitue un excellent matériau magnétique dur, ainsi qu'un matériau industriel important, et est également utilisé comme matière première principale pour le magnétisme artificiel.

Tarifs et Prix
$$$$$
Délai De Mise En Œuvre
<10 jours
Tolérances
Jusqu'à ± 0.005 mm
Taille maximale de la pièce
3000 * 2200 * 1100 mm
Taille minimale des pièces
2 * 2 * 2 mm
Bâtissons ensemble quelque chose de grand

FAQ : Usinage CNC des composants de châssis de satellites pour l’aérospatiale

Les composants des cadres de satellites sont fabriqués à partir de panneaux de structure primaire en aluminium 6061-T6 / 7075-T651 (200-1 500 mm) avec une précision dimensionnelle de ±0.030 mm offrant un support structurel à des satellites de 50 à 5 000 kg, des ensembles de supports de montage avec une planéité d'interface de 0.025 mm avec lesquels les charges utiles sont alignées dans une plage thermique de -180 à -120 °C et une plaque d'interface de charge utile, avec un Ra de 0.8. Les composants ont une fréquence de base > 50 Hz et répondent aux normes NASA GEVS, MIL-STD-1540 et ECSS.

L'aluminium 7075-T651 offre une résistance à la traction de 572 MPa pour les structures primaires et une résistance spécifique optimale de 204 kN/kg, avec une usinabilité élevée, une excellente conductivité thermique de 130 W/mK, une stabilité dimensionnelle grâce à un traitement de relaxation des contraintes éliminant les déformations, et une expérience éprouvée dans le domaine spatial. Le titane Ti-6Al-4V présente un faible coefficient de dilatation thermique de 8.6 µm/mK, une stabilité dimensionnelle de -180 °C à +120 °C (cyclage thermique orbital : 0.020 mm), une résistance à la traction de 900 MPa, une bonne résistance spécifique de 300 kN/kg, une haute résistance à la corrosion et a subi des tests spatiaux. Le magnésium AZ31B offre une légèreté extrême (densité de 1.78 g/cm³) permettant une réduction de la masse des satellites de 30 à 40 % par rapport à l'aluminium, ce qui autorise une capacité d'emport plus importante ou des coûts de lancement réduits, une rigidité spécifique suffisante pour les structures secondaires, une excellente usinabilité et un blindage contre les interférences électromagnétiques.

Le fraisage de précision permet de réaliser des panneaux structuraux avec une précision dimensionnelle de ±0.030 mm. Le fraisage de poches crée des structures optimisées en termes de poids, d'une profondeur de 1 à 20 mm et d'une épaisseur de paroi de ±0.10 mm. L'usinage de précision crée des surfaces d'interface de charge utile avec une planéité de ±0.025 mm et une finition de 0.8 à 1.6 µm. Le perçage de précision réalise des trous de fixation avec une précision de positionnement de ±0.040 mm. Les séquences d'usinage de relaxation des contraintes minimisent les distorsions induites par les contraintes résiduelles. Traitement thermique : mise en solution et vieillissement de l'aluminium 7075 (état T651 avec relaxation des contraintes), mise en solution et vieillissement du titane. Les traitements de surface comprennent la conversion au chromate selon la norme MIL-dTL-5541, l'anodisation selon la norme MIL-A-8625 avec protection anticorrosion et compatibilité avec les revêtements de contrôle thermique, et le nettoyage selon la norme ASTM E1235 avec contrôle de la contamination moléculaire.

Nous garantissons une précision dimensionnelle de 0.030 mm sur l'ensemble des panneaux structuraux afin d'assurer une géométrie du satellite et un positionnement de la charge utile optimaux, ainsi qu'une planéité de l'interface de la charge utile de 0.025 mm avec une finition de 0.8 à 1.6 µm pour une conductance thermique de contact de 1 000 à 5 000 W/m²K, essentielle à la gestion thermique de l'instrumentation. Les faces de montage présentent une perpendicularité de 0.030 mm, la rectitude de la paroi du logement est de 0.05 mm sur une longueur de 300 mm et la stabilité dimensionnelle est de 0.1. Ces tolérances permettent une fréquence fondamentale supérieure à 50 Hz, un couplage dynamique, des charges de lancement de 20 à 40 g quasi-statiques, des vibrations aléatoires de 10 à 20 g, des cycles thermiques de -180 °C à +120 °C et une durée de vie de mission de 5 à 15 ans en orbite LEO/GEO, conformément aux normes NASA GEVS, MIL-STD-1540 et ECSS-E-ST-10-03.

Oui, nous proposons un prototypage rapide avec inspection CMM (précision de ±0.005 mm), mesure de la planéité à l'aide de comparateurs à cadran de précision (résolution de 0.001 mm), analyse d'imagerie thermique pour la validation de l'uniformité du chauffage mesurant une distribution de ±10 °C, cyclage thermique de 20 °C à 300 °C pendant 100 cycles, vérification de l'épaisseur du revêtement antiadhésif (25-40 μm), test d'adhérence du revêtement selon la norme ASTM D3359 atteignant la note 5B, test de débit de drainage de graisse, validation de la précision de la sonde de température ±5 °C et certification de sécurité alimentaire selon les normes FDA CFR 21 et EU 10/2011. Nous prenons en charge la production en faible volume (1 000 à 15 000 unités par an) pour les grils spécialisés et la fabrication en grand volume (de plusieurs dizaines de milliers à plusieurs millions d'unités) avec certification dimensionnelle, documentation de conformité des matériaux selon les normes FDA et UL 1026, rapports de performance thermique, validation de la durabilité du revêtement pour plus de 2 000 cycles, données sur l'efficacité du chauffage et conformité à la norme de qualité ISO 9001 pour les normes de sécurité des appareils de cuisson électriques.
Avez vous d'autres questions?