Le choix du type de rivet approprié est crucial pour les pièces de tôlerie, les boîtiers, les supports, les panneaux et les assemblages mécaniques. Un rivet mal choisi peut se desserrer sous l'effet des vibrations, déformer les matériaux fins, endommager les surfaces finies, accroître le risque de corrosion ou rallonger inutilement le temps d'assemblage.
Ce guide explique les principaux types de rivets et leurs utilisations, notamment les rivets aveugles, les rivets pleins, les rivets tubulaires, les rivets à tête fraisée et autres rivets courants pour tôlerie. Il explique également comment choisir les rivets en fonction de l'accessibilité de l'assemblage, des charges requises, de la compatibilité des matériaux, de l'état de surface, du volume de production et de l'environnement d'application.
Qu'est-ce qu'un rivet ?
Un rivet est un élément de fixation mécanique utilisé pour assembler deux ou plusieurs pièces. Après sa pose, une partie du rivet est formée, dilatée ou fixée. La plupart des assemblages rivetés utilisent des trous alignés traversant les pièces à assembler. Certains rivets spécifiques à un procédé, comme les rivets autoperceurs, nécessitent des méthodes de pose différentes et doivent être étudiés séparément.
Les rivets sont généralement considérés comme des fixations permanentes car ils ne sont pas conçus pour un démontage courant. Leur retrait nécessite généralement de les percer ou de les endommager, ce qui peut affecter le trou, la tôle environnante ou la finition de surface.
La fiabilité d'un assemblage riveté dépend de plusieurs facteurs de conception et de fabrication :
- Taille de trou correcte
- Plage de prise en main appropriée
- Distance au bord adéquate
- Espacement correct des rivets
- Force d'installation contrôlée
- Matériaux de rivet et de base compatibles
- État de surface acceptable après installation
- Critères d'inspection clairs
In fabrication de tôleLes rivets sont couramment utilisés pour les panneaux, les boîtiers, les supports, les couvercles, les châssis, les cadres et les assemblages de produits. Ils s'avèrent utiles lorsque le soudage risque d'entraîner des déformations dues à la chaleur, lorsque les fixations filetées sont inutiles ou lorsqu'un assemblage mécanique permanent est préférable.
Les rivets ne sont pas toujours la meilleure solution. Si le produit nécessite un entretien, un réglage ou un démontage réguliers, les vis, les inserts filetés ou les fixations PEM peuvent être plus appropriés. Si l'assemblage doit être étanche, très rigide ou structurellement validé, il convient d'envisager le soudage, les fixations étanches ou une autre méthode d'assemblage.
Principaux types de rivets et leurs utilisations
Différents types de rivets permettent de résoudre différents problèmes d'assemblage. L'essentiel est d'adapter le rivet à la conception de l'assemblage, aux conditions d'accès, à la composition des matériaux et au processus de production.
| Type de rivet | Exigence d'accès | Utilisations typiques | Principal avantage | Entrée Limitation |
| Rivets pleins | Généralement les deux côtés | Joints métalliques structuraux, assemblages permanents | Joint solide lorsqu'il est correctement installé | Nécessite un accès par l'arrière et un réglage contrôlé |
| rivets aveugles / rivets pop | Un côté | panneaux en tôle, boîtiers, supports | Utile lorsque l'arrière est inaccessible. | La plage de serrage, la qualité du perçage, le comportement du mandrin et la charge doivent être vérifiés. |
| Rivets tubulaires | Généralement les deux côtés | Assemblages mécaniques légers, charnières, poignées | Force de serrage inférieure à celle des rivets pleins | Ne convient pas à toutes les articulations soumises à de fortes contraintes. |
| Rivets semi-tubulaires | Généralement les deux côtés | Petits mécanismes, supports, assemblages de produits | Efficace pour l'assemblage contrôlé | La qualité des joints dépend de l'outillage et du processus de réglage |
| Rivets à tête fraisée | Cela dépend du type | Panneaux affleurants, pièces sensibles au dégagement | Surface discrète | Le fraisage peut fragiliser les tôles minces. |
| Rivets d'entraînement | Souvent un seul côté | Plaques signalétiques, étiquettes, garnitures, caches de lumière | Installation simple | Performances structurelles limitées et travaux de réparation difficiles |
| Rivets spéciaux | Dépend de la conception | Joints étanches, structurels, multi-adhérence ou spécifiques à un processus | Répond aux contraintes d'assemblage spécifiques | La disponibilité, l'outillage et la méthode d'inspection doivent être confirmés. |
Rivets solides
Les rivets pleins sont des fixations monoblocs à tige pleine. Leur mise en œuvre nécessite généralement l'accès aux deux côtés de l'assemblage, car un côté doit être soutenu pendant la mise en forme de l'autre. Maîtrisés, les rivets pleins permettent de réaliser des assemblages solides et permanents.

Elles sont souvent associées à des applications structurelles, mais ne sont pas toujours adaptées aux produits en tôle. Si la face arrière est obstruée par des plis, des brides, des supports internes ou la géométrie du boîtier, l'installation peut s'avérer difficile, voire impossible. La force de serrage est également importante : une force excessive risque de déformer la tôle, tandis qu'une force insuffisante peut engendrer un joint lâche ou fragile.
Il est judicieux d'envisager l'utilisation de rivets pleins lorsque l'accès des deux côtés est possible, que l'assemblage supporte une charge importante et que le processus d'installation peut être contrôlé et inspecté.
Rivets aveugles et rivets pop
Rivets aveugles Ces rivets sont installés d'un seul côté de l'assemblage. Ils sont donc particulièrement utiles pour les boîtiers, couvercles, panneaux, carters et supports en tôle, lorsque l'opérateur ne peut accéder à l'arrière. On utilise couramment le terme « rivets pop » pour désigner les rivets aveugles à mandrin.

Les rivets aveugles sont souvent pratiques pour les prototypes, les petites séries, les structures fermées et les assemblages de faible à moyenne résistance. Ils réduisent les contraintes d'accès et peuvent simplifier la séquence d'assemblage.
Les principaux risques concernent la plage de serrage, la qualité du trou, le comportement du mandrin et la charge sur l'assemblage. Si l'épaisseur du rivet ne correspond pas à l'épaisseur totale de l'empilement, l'assemblage risque de ne pas se serrer correctement. Si le trou est surdimensionné, ébréché ou mal aligné, l'assemblage peut présenter du jeu ou un positionnement irrégulier de la tête du rivet. Si l'assemblage est soumis à des vibrations, le type de rivet, la fixation du mandrin, l'espacement et la répartition des charges doivent être examinés avec une attention particulière.
Pour les produits fermés, l'état de rupture du mandrin peut également avoir son importance. En cas de risque de fuite, de poussière ou de cliquetis, il peut être nécessaire d'envisager l'utilisation de rivets aveugles étanches ou spécifiques à l'application, plutôt que de supposer que tous les rivets aveugles se comportent de la même manière.
Rivets tubulaires et semi-tubulaires
Les rivets tubulaires et semi-tubulaires possèdent une extrémité creuse ou partiellement creuse. Du fait de la moindre déformation du matériau lors de leur installation, ils requièrent généralement une force de serrage inférieure à celle des rivets pleins.
Ces types de rivets sont fréquemment utilisés dans les assemblages mécaniques légers, les poignées, les charnières, les supports, les petits mécanismes et les structures de produits de consommation. Dans certaines conceptions, le rivet peut également servir de pivot ou de liaison mécanique.

Une force de serrage réduite peut limiter la déformation des tôles fines ou des petites pièces. Toutefois, la performance de l'assemblage dépend toujours de l'épaisseur de la tôle, du diamètre du trou, du sens de la charge, de la géométrie du rivet et de la régularité de la pose. Si le rivet est situé près d'un élément mobile, la conception doit également prendre en compte l'usure, le jeu et le comportement mécanique à long terme.
Rivets fraisés
Les rivets à tête fraisée sont utilisés lorsqu'une surface affleurante ou peu profonde est requise. Ils peuvent convenir aux panneaux extérieurs, aux interfaces coulissantes, aux assemblages sensibles au jeu ou aux pièces où une tête de rivet saillante gênerait un autre composant.
Le principal point à prendre en compte lors de la conception est l'épaisseur de la tôle. Un fraisage enlève de la matière autour du trou. Sur une tôle mince, cela peut réduire la résistance locale, créer une déformation visible ou laisser une surface irrégulière si la géométrie n'est pas maîtrisée. L'angle de fraisage, l'épaisseur de matière restante et l'enfoncement de la tête du rivet doivent être vérifiés avant la validation du projet.

Les rivets à tête fraisée peuvent engendrer des coûts supplémentaires, car le trou peut nécessiter une seconde étape de fraisage ou de formage. Il convient de les utiliser uniquement lorsque l'affleurement répond à un besoin fonctionnel ou esthétique précis, et non pas seulement pour des raisons d'esthétique.
Rivets d'entraînement
Les rivets à entraînement s'installent en enfonçant une tige dans le corps du rivet. Ils sont souvent utilisés pour les plaques signalétiques, les étiquettes, les garnitures, les couvercles et autres applications de fixation légères.
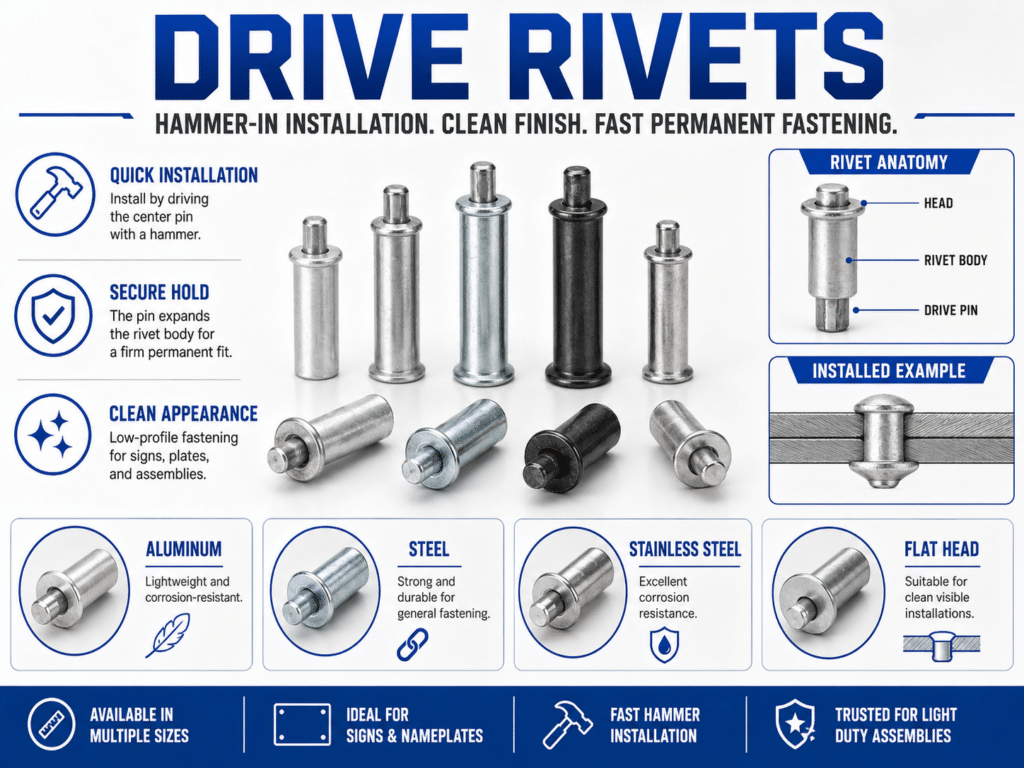
Leur installation est rapide, mais elles ne sont généralement pas privilégiées pour les assemblages de tôles porteuses. Leur principal avantage réside dans leur simplicité d'installation. Leurs inconvénients sont une performance structurelle moindre et une reprise difficile.
Pour les équipes d'approvisionnement, les rivets à entraînement peuvent sembler intéressants en raison de leur faible coût et de leur installation rapide. Toutefois, la décision finale doit également prendre en compte les exigences de charge, la facilité d'entretien, les critères esthétiques et la possibilité d'un démontage ou d'un remplacement ultérieur.
Rivets spéciaux
Les rivets spéciaux comprennent les rivets aveugles structuraux, les rivets étanches, les rivets multi-adhérence, les rivets fendus et les rivets auto-perforants. Ils sont utilisés lorsque l'assemblage présente des exigences spécifiques.

Il convient d'examiner les rivets étanches lorsque la maîtrise de l'humidité, de la poussière ou des fuites est essentielle. Les rivets multi-adhérence peuvent s'avérer utiles en cas de variations dans l'empilement des matériaux. Les rivets borgnes structuraux peuvent être envisagés lorsque des performances supérieures de l'assemblage côté borgne sont requises. Les rivets auto-perforants sont spécifiques au procédé et doivent être évalués en fonction de la combinaison de matériaux, de l'outillage et de la méthode de production.
Avant de finaliser la conception, il convient de confirmer avec le partenaire de fabrication la disponibilité des outils et l'adéquation du processus. Il ne faut pas supposer que tous les types de rivets peuvent être installés avec le même équipement ou inspectés selon les mêmes critères.
Styles de têtes de rivets et leur impact sur le design
Le choix des rivets ne se limite pas au type de corps. Le style de la tête influe sur le dégagement, l'esthétique, la répartition de la charge et le coût de fabrication.
Les rivets à tête bombée ou à tête bouton sont des options courantes et polyvalentes. Ils sont généralement plus tolérants que les rivets à tête fraisée et conviennent parfaitement lorsqu'une tête légèrement surélevée est acceptable. Il est toutefois conseillé aux concepteurs de vérifier la hauteur de la tête si le rivet se trouve à proximité d'une pièce mobile, d'un joint, d'une surface de glissement, d'un couvercle ou d'un composant d'assemblage.
Les rivets à tête fraisée sont utilisés lorsque la surface doit être affleurante. Ils améliorent le jeu et l'esthétique, mais nécessitent une épaisseur de matériau suffisante pour le fraisage. Un fraisage mal maîtrisé peut engendrer des défauts visibles ou fragiliser la zone d'assemblage.
Les rivets à large bride possèdent une tête plus large qui répartit la charge sur une plus grande surface. Ils peuvent s'avérer utiles pour les tôles fines, les matériaux tendres, les plastiques ou les trous de grand diamètre. En revanche, leur aspect esthétique et l'encombrement peuvent être limités. Une tête visible de grande taille peut nuire au design du produit, et la présence de plis, d'arêtes ou de formes particulières à proximité peut en restreindre l'installation.
Comment choisir le bon rivet pour l'assemblage de tôles
Le choix d'un rivet adapté est le fruit de plusieurs contrôles de fabrication. Les facteurs suivants ont l'impact le plus important sur la qualité de l'assemblage, le coût d'assemblage et la répétabilité de la production.
1. Commencez par l'accès à l'assemblage
L'accessibilité est souvent la première contrainte. Si les deux côtés de l'assemblage sont accessibles, la conception peut permettre l'utilisation de rivets pleins, de rivets tubulaires, de vis, d'écrous ou d'autres méthodes de fixation. Si un seul côté est accessible, les rivets borgnes deviennent plus appropriés.
Le dégagement des outils est tout aussi important que l'accessibilité théorique. Un emplacement de rivet peut sembler convenable en CAO, mais s'avérer difficile à installer lors de la pose. support d'assemblage Après pliage, formage, finition ou assemblage partiel. Ceci est courant dans les structures caissonnées, les supports internes, les boîtiers compacts et les enceintes à brides profondes.
Avant de choisir un rivet, vérifiez que l'opérateur peut atteindre le joint, que le nez de l'outil a un dégagement suffisant et que le joint installé peut être inspecté.
2. Adapter le rivet à la condition de charge
Les assemblages rivetés présentent généralement de bonnes performances en cisaillement, mais leur comportement en traction, en pelage, en vibration et en fatigue nécessite une analyse plus approfondie. Un assemblage maintenant deux panneaux légers sous charge statique est très différent d'un assemblage soumis à une force d'arrachement ou à des vibrations répétées.
Les concepteurs doivent tenir compte du nombre de rivets, de leur espacement, de la distance au bord, de l'épaisseur de la tôle, du chemin de charge et de la fonction de l'assemblage (structurel ou uniquement utilitaire de positionnement et de maintien). Les équipes d'approvisionnement doivent éviter de remplacer un rivet spécifié par un modèle visuellement similaire sans vérifier ses caractéristiques mécaniques.
Pour les assemblages soumis à des charges élevées, sensibles aux vibrations ou liés à la sécurité, le choix des rivets doit être étayé par une analyse technique et, si nécessaire, par des essais.
3. Vérifier l'épaisseur du matériau et la plage de prise en main
La longueur de serrage est l'une des causes les plus fréquentes de problèmes de rivetage. Le rivet doit correspondre à l'épaisseur totale des matériaux assemblés. S'il est trop court, il risque de ne pas se former correctement. S'il est trop long, l'assemblage risque d'être lâche, irrégulier ou d'avoir un aspect inesthétique.
L'empilement doit inclure toutes les couches assemblées, les revêtements, les rondelles, les supports et toute variation d'épaisseur locale due au formage ou à la finition.
Le diamètre des trous est également important. Des trous trop grands peuvent réduire la résistance des assemblages et créer du jeu. Des trous trop petits peuvent rendre l'installation difficile ou endommager la tôle. Les bavures, un mauvais alignement des trous et l'accumulation des tolérances peuvent tous affecter la qualité de l'assemblage final.
Pour les rivets en tôle, vérifiez avant la production l'épaisseur totale de la pile, la tolérance du matériau, le diamètre du trou, le contrôle des bavures, la position du trou et la plage de serrage recommandée par le fournisseur de rivets.
4. Examiner la compatibilité des matériaux et le risque de corrosion
Le matériau des rivets doit être compatible avec le matériau de base et l'environnement d'utilisation. L'utilisation de métaux différents peut engendrer un risque de corrosion galvanique, notamment en extérieur, en milieu humide, marin ou exposé à des produits chimiques.
Les tôles d'aluminium, d'acier inoxydable, d'acier galvanisé, d'acier revêtu et les pièces peintes peuvent nécessiter des solutions de fixation différentes. Le matériau des rivets, le matériau de base, le traitement de surface et l'ordre de pose doivent être étudiés conjointement.
En cas de risque de corrosion, évaluez l'ensemble de l'assemblage : matériau de base, matériau du rivet, revêtement, bords exposés, humidité emprisonnée et environnement prévu. Ne considérez pas le rivet comme un élément de quincaillerie isolé.
5. Tenir compte de la finition et de l'aspect de la surface
Le rivetage peut affecter l'aspect final du produit. Si les rivets sont installés après revêtement en poudre, anodisation, peinture, placageLe processus d'installation peut laisser des marques, exposer le matériau de base ou endommager la finition. Si les rivets sont installés avant la finition, il peut être nécessaire de vérifier la couverture du revêtement autour du joint.
Les rivets apparents influent également sur la conception du produit. La forme, la couleur, l'orientation et la régularité de la tête du rivet peuvent avoir une importance particulière pour les panneaux extérieurs ou les éléments de quincaillerie destinés au client. Pour les pièces d'aspect esthétique, les dessins doivent préciser la face visible et indiquer si de légères marques de pose autour de la tête du rivet sont acceptables.
Pour les surfaces planes, les rivets à tête fraisée peuvent être utiles, mais ils augmentent le coût et peuvent engendrer des problèmes de résistance locale sur les tôles fines. Une surface plus lisse n'est intéressante que si l'assemblage reste réalisable et fiable.
6. Évaluer le volume de production et le coût total d'assemblage
Le rivet le moins cher n'est pas toujours le choix le plus économique pour l'assemblage. Le choix du rivet influe sur la préparation des trous, l'outillage, le temps de l'opérateur, la mise en place, le contrôle, les rebuts et les retouches.
Pour les prototypes, un rivetage manuel à l'aveugle peut convenir. Lors de la phase de lancement de nouveaux produits (NPI), cette même méthode de fixation doit être réévaluée avant la mise en production. Un rivet fonctionnel sur un prototype réalisé manuellement peut néanmoins engendrer des problèmes de production si l'accès aux outils est difficile, si la tolérance des trous est trop importante, si l'état de surface est endommagé lors de la pose ou si les critères de contrôle sont imprécis.
Pour les petites séries, la répétabilité et la constance des opérateurs sont primordiales. Pour les grandes quantités, le temps d'installation et la charge de travail liée au contrôle peuvent avoir un impact plus important sur les coûts que le prix des fixations elles-mêmes.
Il convient également d'envisager des retouches. Le retrait d'un rivet nécessite généralement de le percer, ce qui peut agrandir le trou, endommager la finition de surface ou laisser des marques visibles sur les pièces d'aspect esthétique.
Liste de contrôle DFM avant l'envoi d'une demande de devis
Avant d'envoyer les plans d'un assemblage de tôlerie rivetée, veuillez vérifier les points suivants. Cela permet de limiter les modifications de conception en fin de projet et d'éviter que les équipes d'approvisionnement ne proposent des pièces non adaptées à l'assemblage final.
| Point de contrôle | Pourquoi ça compte |
| Empilement total des matériaux | Confirme la plage de serrage des rivets et le serrage final. |
| Diamètre et position du trou | Influe sur l'ajustement, la force et la répétabilité |
| Distance et espacement des bords | Réduit les risques de fissuration, de déformation et d'arrachement |
| Jeu entre le pli et la bride | Détermine si l'outil à riveter peut atteindre l'articulation. |
| Contrôle des bavures | Affecte l'assise, l'ajustement et la qualité visible |
| Matériau des rivets | Contrôle la corrosion et la compatibilité mécanique |
| séquence de finition de surface | Contribue à prévenir les dommages au revêtement ou une mauvaise couverture |
| Définition du côté visible | Définit les attentes cosmétiques avant la production |
| Critères d'inspection | Définit à quoi ressemble un joint installé acceptable. |
Quand les rivets ne sont peut-être pas le meilleur choix
Les rivets sont utiles, mais ils ne devraient pas être choisis par défaut. Une autre méthode d'assemblage peut être préférable dans les cas suivants :
- L'ensemble nécessite des démontages fréquents ou des interventions sur site.
- La surface visible ne doit pas porter de marques d'installation.
- Le joint nécessite une étanchéité et le rivet sélectionné n'est pas conçu pour cela.
- La tôle est trop fine pour une tête fraisée.
- L'assemblage est exposé à des vibrations ou à une fatigue importantes sans validation.
- Des matériaux différents seront utilisés dans un environnement corrosif.
- L'accès aux outils devient limité après le formage ou l'assemblage partiel.
- Le risque de retouche est élevé et le perçage des rivets endommagerait la pièce.
Dans ces cas, des vis, des fixations PEM, le clinchage, le soudage, le collage adhésif ou une autre méthode de fixation peuvent être plus appropriées en fonction des exigences du produit.
Comparaison des rivets avec d'autres méthodes d'assemblage de tôles
Le rivetage est une option parmi plusieurs méthodes d'assemblage de tôles. Le choix le plus approprié dépend des exigences : caractère permanent, durable, étanche, esthétique, structurel ou encore rentabilité pour le volume de production prévu.
| Méthode de jointure | Idéal pour | Avantage | Limitation | Note de fabrication |
| Rivets | Joints permanents en tôle | Aucun apport de chaleur et assemblage pratique | Non conçu pour un démontage de routine | Vérifiez l'accès, la plage de prise en main et l'impact final |
| Des vis | Assemblages fonctionnels | Amovible et réglable | Peut nécessiter des filetages, des inserts ou des écrous | Meilleur lorsque l'accès pour la maintenance est nécessaire |
| Soudage | Joints métalliques rigides | Joint continu possible | Déformation thermique et impact sur la finition | Nécessite un examen des matériaux et des distorsions |
| Clinchage | Assemblage de tôles sans fixations séparées | Aucune fixation supplémentaire | dépendant des matériaux et de l'outillage | Fonctionne uniquement avec les combinaisons de draps compatibles. |
| fixations PEM | Points de fixation filetés | Utile pour un assemblage ultérieur par vis | Nécessite une épaisseur de tôle et une installation correctes | Pratique lorsque des assemblages répétés sont nécessaires |
Utilisez des rivets lorsqu'un assemblage permanent est acceptable, que l'accès au montage est adéquat et que l'assemblage peut être inspecté. Privilégiez les vis ou les inserts filetés lorsque la facilité d'entretien est primordiale. Envisagez le soudage lorsqu'un assemblage métallique rigide ou continu est requis. Pensez au clinchage ou aux fixations PEM lorsque la conception exige un compromis différent entre résistance, facilité d'entretien et productivité.
Erreurs courantes de conception et d'approvisionnement à éviter
Une erreur fréquente consiste à choisir un rivet avant de vérifier l'accessibilité de l'assemblage. Un rivet peut sembler correct sur un dessin, mais devenir difficile à installer une fois que des coudes, des brides, des couvercles ou des pièces internes bloquent le passage de l'outil.
Une autre erreur consiste à négliger la plage de serrage. Une légère variation d'épaisseur de tôle, d'épaisseur de revêtement ou d'empilement des supports peut affecter la formation du rivet. Ceci est particulièrement important lorsque le matériau du prototype et celui de la production ne sont pas identiques.
Les rivets à tête fraisée peuvent également poser problème lorsqu'ils sont utilisés sur des tôles trop fines. La surface peut sembler plane, mais la zone de joint peut être fragilisée ou visiblement déformée.
Le positionnement des rivets à proximité des coudes, des découpes, des bords ou des formes complexes doit être soigneusement vérifié. Un mauvais positionnement peut entraîner des fissures, des déformations, des joints fragiles ou un accès limité aux outils.
La substitution de matériaux représente un autre risque. Les équipes d'approvisionnement ne doivent pas considérer deux rivets comme interchangeables uniquement parce qu'ils ont un diamètre et une forme de tête similaires. Le matériau, la plage de serrage, le style de tête, le type de mandrin, le revêtement, les spécifications du fournisseur et la méthode d'installation peuvent tous affecter la qualité finale de l'assemblage.
Enfin, le coût des rivets ne doit pas se limiter au prix de la fixation. La rapidité d'installation, la préparation des trous, la régularité de l'opérateur, les exigences d'inspection, le risque de retouche et les réparations de finition peuvent avoir un impact plus important sur le coût total de production.
Critères d'inspection des assemblages rivetés
Les exigences d'inspection doivent être définies avant la production, et non après l'apparition de problèmes de qualité. Selon le projet, l'inspection des assemblages rivetés peut comprendre la vérification des éléments suivants :
- Si la tête du rivet est correctement positionnée
- Si l'articulation est lâche
- Si la surface de la feuille est déformée
- Que la zone du trou présente des fissures ou un arrachement
- Si le mandrin à rivet aveugle s'est cassé correctement
- Que la face visible réponde aux attentes cosmétiques
- Que les dommages au revêtement ou à la finition soient acceptables
- Que les pièces assemblées restent alignées
Pour les applications soumises à des charges élevées, à des vibrations importantes ou à des environnements difficiles, des essais mécaniques ou environnementaux supplémentaires peuvent être nécessaires selon les exigences du projet. La méthode de validation requise doit être confirmée avant la production.
Comment Zintilon prend en charge les pièces de tôle avec exigences d'assemblage riveté
Pour les projets de tôlerie comportant des assemblages rivetés, Zintilon peut analyser les facteurs de fabricabilité dans le cadre du projet confirmé. Ces facteurs peuvent inclure la géométrie des pièces, la conception des perçages, l'épaisseur du matériau, l'accessibilité pour l'assemblage, la séquence de finition de surface et les exigences d'inspection.
Grâce aux capacités de fabrication de tôlerie de Zintilon, les équipes peuvent évaluer l'impact des choix de fixation sur la découpe, le pliage, le formage, le traitement de surface et l'assemblage final. Lorsque l'assistance à l'assemblage est prévue dans le périmètre du projet, Zintilon peut contribuer à l'analyse des aspects pratiques tels que l'accès, la séquence de fixation, l'ajustement et les exigences d'inspection. Pour les pièces où la régularité des joints et la qualité visuelle sont essentielles, les critères d'assurance qualité doivent être définis avant la production et ne pas être considérés comme un simple contrôle final.
Il ne faut pas présumer que Zintilon propose tous les types de rivets, sauf si cette capacité est confirmée pour le projet en question. Pour chaque assemblage, la méthode de fixation finale doit être examinée en fonction du matériau de la pièce, des conditions de charge, de l'accessibilité de l'assemblage, du volume de production et de l'environnement d'application.
Conclusion
Le choix du rivet idéal ne se base pas uniquement sur son nom. Rivets pleins, rivets aveugles, rivets tubulaires, rivets à tête fraisée, rivets pop et rivets spéciaux ont tous des applications pratiques, mais chacun impose des contraintes de fabrication différentes.
Pour l'assemblage de tôles et de produits, les questions pratiques sont claires : l'assemblage est-il accessible ? Quelle charge supportera-t-il ? Les matériaux sont-ils compatibles ? La finition sera-t-elle affectée ? L'assemblage est-il inspectable ? Le procédé restera-t-il pertinent pour le volume de production prévu ?
Répondre rapidement à ces questions permet de réduire les retouches, d'éviter les joints rivetés fragiles, de maîtriser les coûts d'assemblage et d'améliorer la régularité de la production.
Les gens demandent aussi
Quels sont les types de rivets les plus courants ?
Les types de rivets courants comprennent les rivets pleins, les rivets borgnes, les rivets tubulaires, les rivets semi-tubulaires, les rivets à tête fraisée, les rivets d'entraînement et les rivets spéciaux. Pour les assemblages de tôlerie, les rivets borgnes et les rivets à tête fraisée sont souvent étudiés car ils résolvent les problèmes courants d'accès et de dégagement.
Les rivets aveugles et les rivets pop sont-ils identiques ?
Le terme « rivet pop » désigne couramment les rivets aveugles à mandrin. Dans de nombreuses discussions liées à la fabrication, ces termes sont souvent employés ensemble. Toutefois, pour l'ingénierie et l'approvisionnement, il est préférable de vérifier les spécifications exactes du rivet : matériau, plage de serrage, type de tête, type de mandrin et exigences de pose.
Quel type de rivet est le mieux adapté à la tôle ?
Il n'existe pas de rivet idéal pour toutes les pièces de tôlerie. Le choix optimal dépend de l'accessibilité, de l'épaisseur de la tôle, des conditions de charge, de la compatibilité des matériaux, du risque de corrosion, de l'état de surface, des exigences d'inspection et du volume de production.
Quand faut-il utiliser des rivets à tête fraisée ?
Il convient d'utiliser des rivets à tête fraisée lorsqu'une surface affleurante ou discrète est requise pour des raisons de dégagement, d'esthétique ou de fonctionnalité. Leur utilisation doit être examinée avec précaution sur les tôles fines, car le fraisage peut réduire localement l'épaisseur du matériau et affecter la résistance de l'assemblage.
Un type de rivet peut-il être remplacé par un autre ?
Un examen préalable est indispensable. Des rivets de taille ou d'apparence similaires peuvent présenter des différences au niveau de la force de serrage, des matériaux, des têtes, des revêtements, des mandrins et des exigences de pose. Toute substitution doit être vérifiée au regard du plan, de la charge de l'assemblage, du risque de corrosion et du processus d'assemblage.
Quel est l'impact des rivets sur les coûts de production ?
Les rivets ont des répercussions qui dépassent le simple coût de la quincaillerie. Ils influent sur la préparation des trous, l'outillage, le temps d'installation, la régularité de l'opérateur, le contrôle, les retouches, la gestion de la finition de surface et la séquence d'assemblage. En production, ces facteurs peuvent s'avérer plus importants que le prix unitaire du rivet.
Génial, ensemble


