ZTL TECH ahora es Zintilon. Hemos actualizado nuestro nombre y logotipo para empezar de nuevo. Comprobar ahora

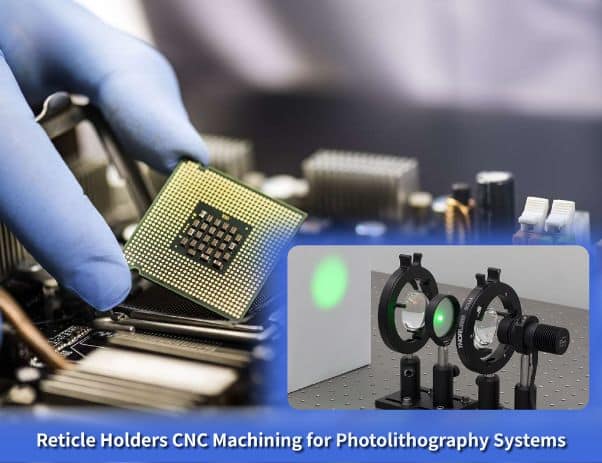
Mecanizado CNC de portarretículas para sistemas de fotolitografía

Los portarretículas son dispositivos de montaje de ultraprecisión que posicionan y fijan las fotomáscaras durante la exposición litográfica en equipos de fabricación de semiconductores. En Zintilon, nos especializamos en el mecanizado CNC de portarretículas mediante rectificado y lapeado avanzados para lograr una planitud excepcional, estabilidad térmica y control de la contaminación, lo que garantiza una precisión de transferencia de patrones nanométricos en sistemas de fotolitografía avanzados.
  • Mecanizado para geometrías de soporte complejas y superficies de sujeción
  • Tolerancias estrictas de hasta ±0.0001 pulg.
  • Rectificado de ultraprecisión, lapeado y materiales de baja expansión
  • Soporte para creación rápida de prototipos y producción a gran escala
  • Fabricación de componentes de fotolitografía con certificación ISO 9001

Con la confianza de más de 15,000 empresas

¿Por qué las empresas de semiconductores?
Elija Zintilon

prductivity

Incrementa la Productividad

Los ingenieros recuperan tiempo al no tener que lidiar con cadenas de suministro inmaduras o con falta de personal en la cadena de suministro de su empresa y obtienen piezas rápidamente.

10x

Tolerancias 10 veces más estrictas

Zintilon puede mecanizar piezas con tolerancias tan estrechas como +/- 0.0001 con una precisión -10 veces mayor en comparación con otros servicios líderes.

world

Calidad de clase mundial

Zintilon proporciona piezas aeroespaciales a las principales empresas aeroespaciales, cuyo cumplimiento con la norma de calidad ISO9001 ha sido verificado por un registrador certificado. Además, nuestra red incluye socios de fabricación con certificación AS9100, según sea necesario.

De la creación de prototipos a la producción en masa

Zintilon ofrece mecanizado CNC para porta retículas y componentes de manipulación de fotomáscaras relacionados para fabricantes de equipos semiconductores, proveedores de herramientas de litografía e instalaciones de envasado avanzadas en todo el mundo.

Prototipo de marcos de bloqueo de carga

Obtenga prototipos de alta precisión de portarretículas que repliquen fielmente su diseño final. Pruebe la planitud, verifique la uniformidad de la sujeción y garantice un manejo sin contaminación de las máscaras antes de la producción a gran escala.


Punto clave

  • Prototipado rápido con ultraprecisión

  • Tolerancias estrictas (±0.0001 pulg.)

  • Diseño de pruebas, planitud y estabilidad térmica temprana

3 Axis CNC Machined Stainless Steel Passivation

EVT – Prueba de validación de ingeniería

Itere rápidamente los prototipos de portarretículas para evaluar el cumplimiento de todos los criterios de planitud y contaminación. Identifique los problemas con anticipación para facilitar la transición a la segmentación avanzada de la fotolitografía.


Punto clave

  • Validar la funcionalidad del prototipo

  • Iteraciones de diseño rápidas

  • Garantizar la preparación para la producción

Anodized Aluminum 1024x536

DVT – Prueba de validación del diseño

Antes de la producción en masa, confirme las dimensiones de los portarretículas, evalúe las características térmicas de los distintos materiales y determine el rendimiento térmico en relación con las expectativas de diseño para evaluar la optimización de la ubicación del patrón.


Punto clave

  • Confirmar la integridad y planitud del diseño

  • Pruebe múltiples materiales y características térmicas

  • Garantizar un rendimiento listo para la producción

design aluminium

PVT – Prueba de validación de producción

Evaluar la producción en masa de porta retículas para revelar posibles ineficiencias y cuellos de botella en la producción para garantizar una producción optimizada de los porta retículas.


Punto clave

  • Probar la capacidad de producción en grandes escenarios

  • Detectar y solucionar problemas de proceso de forma temprana

  • Garantizar una calidad constante de las piezas

Anodized Titanium Fastener

Producción masiva

Emitir porta retículas de ultra precisión y alta precisión para fabricantes de equipos de litografía y plantas de fabricación de semiconductores posteriores, cumpliendo con los requisitos de ubicación de patrones litográficos en el orden nanométrico y los plazos de entrega.


Punto clave

  • Producción constante y de alto volumen

  • Mecanizado de ultraprecisión para una precisión nanométrica

  • Entrega rápida con estricto control de calidad.

production

Abastecimiento simplificado para
La nueva industria energética

Nuestras capacidades de fabricación de piezas para la industria aeronáutica han sido verificadas por muchas empresas que cotizan en bolsa. Ofrecemos una variedad de procesos de fabricación y tratamientos de superficie para piezas aeroespaciales, incluidas aleaciones de titanio y aleaciones de aluminio.

Explorar otros componentes semiconductores

Explore nuestra selección completa de componentes semiconductores mecanizados por CNC, diseñados para ofrecer durabilidad y tolerancias ultraestrechas. Desde herramientas de precisión y piezas de fijación hasta cámaras de vacío y sistemas de manipulación de obleas, ofrecemos soluciones adaptadas a la producción avanzada de semiconductores.

Capacidades de mecanizado de portarretículas para fotolitografía

Nuestra maquinaria de rectificado y lapeado de ultraprecisión, junto con nuestros maquinistas expertos en fotolitografía, proporciona el mecanizado CNC de portarretículas para sistemas de fotolitografía. Los conjuntos de mandril de retícula electrostático integrados, las abrazaderas mecánicas y las interfaces del marco de película con tolerancias de planitud garantizan la precisión en la colocación del patrón, la estabilidad térmica y la manipulación de máscaras libres de partículas en el sistema de fotolitografía.

Para el posicionamiento de retículas, el control de la contaminación y el control de alineadores, las mediciones interferométricas de planitud y el conteo de partículas, ofrecemos rectificado de superficies de ultraprecisión, lapeado y procesamiento térmico de materiales en salas blancas. Cada portarretículas está mecanizado con diferentes materiales combinados para ofrecer ligereza, alta estabilidad y una compatibilidad perfecta con prácticamente cualquier sistema de iluminación y expansión de fotolitografía.
milling

Mecanizado CNC

sheet metal

Fabricación de chapa

casting

Fundición de metales

Aeroespacial
MATERIALES Y ACABADOS

Materiales
Ofrecemos una amplia gama de materiales, incluidos metales, plásticos y compuestos.
Acabados
Ofrecemos acabados superficiales superiores que mejoran la durabilidad y la estética de las piezas para aplicaciones que requieren superficies lisas o texturizadas.

Industrias especializadas

Eres bienvenido a enfatizarlo en los dibujos o comunicarte con las ventas.

Materiales para porta retículas

El mecanizado de portarretículas para sistemas de fotolitografía requiere diversos materiales, disponibles en nuestro taller de mecanizado CNC. Para facilitar el prototipado rápido y la fabricación de fotomáscaras de ultraprecisión con estabilidad dimensional a nivel nanométrico, incorporamos más de 10 materiales de expansión ultrabaja y aleaciones compatibles con salas blancas.
Aluminum Image

Alta maquinabilidad y ductilidad. Las aleaciones de aluminio tienen una buena relación resistencia-peso, alta conductividad térmica y eléctrica, baja densidad y resistencia natural a la corrosión.

Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.003 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Steel Image

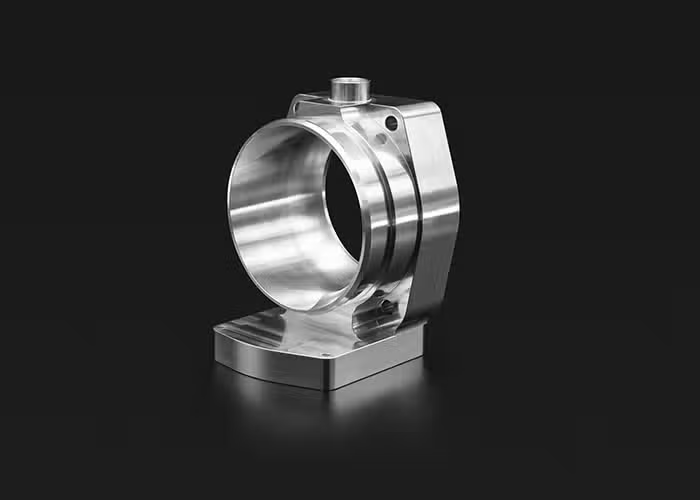
El acero es una aleación de hierro y carbono resistente, versátil y duradera. Es fuerte y duradero. Tiene una gran resistencia a la tracción, a la corrosión, al calor y al fuego, y se moldea y forma fácilmente. Sus aplicaciones van desde materiales de construcción y componentes estructurales hasta componentes automotrices y aeroespaciales.
Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.001 mm (enrutamiento)
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Stainless steel Image

Las aleaciones de acero inoxidable tienen alta resistencia, ductilidad, resistencia al desgaste y a la corrosión. Se pueden soldar, mecanizar y pulir fácilmente. La dureza y el coste del acero inoxidable son mayores que los de la aleación de aluminio.

Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Titanium Image

El titanio es un material avanzado con excelentes características de resistencia a la corrosión, biocompatibilidad y relación peso. Esta gama única de propiedades lo convierte en una opción ideal para muchos de los desafíos de ingeniería que enfrentan las industrias médica, energética, de procesamiento químico y aeroespacial.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Bronze Image

Altamente resistente a la corrosión del agua de mar. Las propiedades mecánicas del material son inferiores a las de muchos otros metales mecanizables, lo que lo hace mejor para componentes de baja tensión producidos mediante mecanizado CNC.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Brass Image

El latón es mecánicamente más fuerte y las propiedades del metal de menor fricción hacen que el latón mecanizado por CNC sea ideal para aplicaciones mecánicas que también requieren resistencia a la corrosión, como las que se encuentran en la industria marina.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Copper Image

Pocos metales tienen la conductividad eléctrica que tiene el cobre cuando se trata de materiales de fresado CNC. La alta resistencia a la corrosión del material ayuda a prevenir la oxidación y sus características de conductividad térmica facilitan la conformación mediante mecanizado CNC.
Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Magnesium Image

Debido a la baja resistencia mecánica del magnesio puro, se utilizan principalmente aleaciones de magnesio. La aleación de magnesio tiene baja densidad pero alta resistencia y buena rigidez. Buena tenacidad y fuerte absorción de impactos. Baja capacidad calorífica, rápida velocidad de solidificación y buen rendimiento de fundición a presión.

Precio
$$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Iron Image

El hierro es un metal indispensable en el sector industrial. El hierro está aleado con una pequeña cantidad de acero al carbono, que no se desmagnetiza fácilmente después de la magnetización y es un excelente material magnético duro, así como un importante material industrial, y también se utiliza como principal materia prima para el magnetismo artificial.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Zinc Image

El zinc es un metal ligeramente quebradizo a temperatura ambiente y tiene un aspecto grisáceo brillante cuando se elimina la oxidación.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Construyamos algo grandioso, juntos

Preguntas frecuentes: Porta retículas para aplicaciones de fotolitografía

Los portaretículas fotográficas son dispositivos de montaje de ultraprecisión que montan y posicionan fotomáscaras (retículas) mientras se exponen en escáneres y procesadores litográficos para patrones de chips de semiconductores. Estos portaretículas incluyen mandriles electrostáticos que utilizan la fuerza coulombiana como abrazadera sin contacto. Retículas de 12 pulgadas con abrazaderas mecánicas de borde accionadas por resorte. Portaretículas de vacío con cerámica porosa que se distribuyen bajo la succión suministrada, así como interfaces de marco de película que soportan envolturas protectoras de 6 milímetros con membranas que se encuentran por encima de la superficie de la retícula. Existen portaretículas integrados en la platina para sistemas de paso y escaneo, portaretículas especiales e interfaces de marco de película que son platinas de retícula EUV para litografía de longitud de onda de 13.5 nm, diseños compatibles con litografía de inmersión y sistemas de alineación de patrones múltiples con una precisión de alineación superior a 2 nm para la superposición. Existen portaretículas con control de temperatura con una estabilidad de ±0.01 °C.

El coeficiente de expansión térmica casi nulo (menos de 0.02 ppm/K) de la vitrocerámica Zerodur, junto con su menor expansión bajo ciclos térmicos, la hace fiable para reducir los errores de colocación del patrón de temperatura y mantener una estabilidad dimensional y un aplanamiento óptimos durante los ciclos térmicos. Zerodur también ofrece una rigidez y estabilidad dimensional adecuadas para sistemas ópticos. El vidrio de expansión ultrabaja (ULE) ofrece un mejor rendimiento en cuanto a expansión térmica y calidad óptica. El vidrio ULE también ha mantenido una calidad óptica superior y una fotolitografía de precisión. El Invar 36 ofrece una baja expansión térmica de 1.2 ppm/K, adecuada para numerosas aplicaciones, excelente maquinabilidad, propiedades magnéticas para la integración de mandriles electrostáticos y una excelente relación calidad-precio. Las aleaciones de titanio ofrecen ligereza y baja expansión térmica (8.6 ppm/K), lo cual es manejable con control activo de temperatura y compatibilidad con salas blancas. Los compuestos de fibra de carbono proporcionan una expansión térmica adaptada al sustrato de la retícula. Los compuestos también ofrecen una reducción de peso y amortiguación de vibraciones excepcionales.

El rectificado de superficies de ultraprecisión logra una planitud de la superficie de soporte de la retícula de 0.0001 pulgadas en un área cuadrada de 6 pulgadas y una variación total del espesor inferior a 0.0003 pulgadas. El lapeado de precisión produce superficies lisas como un espejo con un Ra inferior a 0.05 micras para un acabado de calidad óptica y una mínima adhesión de partículas. El mecanizado con diamante procesa materiales cerámicos y de vidrio. El fresado CNC crea características de montaje, referencias de alineación y canales de refrigeración. El taladrado por coordenadas produce puertos de vacío e interfaces para mecanismos de sujeción con una precisión de posición de ±0.002 pulgadas. La electroerosión por hilo corta ranuras de precisión para abrazaderas de borde. El electropulido de soportes metálicos reduce la generación de partículas. Todas las operaciones críticas se realizan en salas blancas ISO Clase 3, lo que previene la contaminación.

Logramos una planitud de la superficie de soporte de la retícula dentro de 0.0001 pulgadas a través de un área cuadrada de 6 pulgadas para una sujeción uniforme de la máscara que evita la distorsión del patrón, paralelismo dentro de 0.0003 pulgadas entre las superficies superior e inferior asegurando una iluminación perpendicular, precisión de referencia de posición dentro de ±0.001 pulgadas para la alineación de la platina, acabado de superficie por debajo de 0.05 Ra micrones en superficies lapeadas que minimizan la adhesión de partículas y la dispersión de la luz, uniformidad de la fuerza de sujeción dentro del 5 por ciento que evita la tensión de la retícula y estabilidad térmica que mantiene los cambios dimensionales por debajo de 10 nanómetros por grado Celsius.

Por supuesto. Realizamos prototipado rápido para herramientas litográficas y para herramientas de prueba de circuitos integrados litográficos de menor volumen. Mantenemos la producción en líneas piloto y de herramientas de prueba de investigación avanzada, con una producción de entre 5 y 50 juegos de portaherramientas. Además, realizamos una producción de volumen medio para sistemas litográficos comerciales, donde producimos cientos de portaherramientas anualmente. Realizamos todas las inspecciones necesarias, como inspecciones dimensionales completas para verificar la precisión, inspecciones de planitud mediante interferometría láser y pruebas de estabilidad térmica de las estructuras mediante ciclos de los portaherramientas entre 20 y 25 grados. Otras pruebas incluyen la generación de partículas probadas según los estándares SEMI con un número de áridos inferior a 0.01 y la certificación de la expansión térmica de los portaherramientas. También verificamos y certificamos la expansión térmica de los portaherramientas.

Las opciones disponibles incluyen el lapeado de precisión que da como resultado un valor Ra inferior a 0.05 micrones y una planitud de 0.0001 pulgadas para superficies de soporte de retícula, superpulido de soportes de cerámica a un Ra inferior a 0.01 micrones para aplicaciones EUV para minimizar la dispersión de la luz, electropulido de metales a un Ra de 0.2 micrones que elimina la contaminación de la superficie y pasa el electropulido, anodizado duro de aluminio para resistencia a la corrosión y al desgaste, y técnicas avanzadas que implican limpieza de plasma que elimina la contaminación orgánica para la limpieza de la superficie de los átomos a 10^12 por cm2, recubrimientos antirreflectantes para minimizar la luz parásita y horneado al vacío para reducir la desgasificación para la compatibilidad de los sistemas con un sistema de vacío.

Sí, todos los componentes se fabrican y documentan según los sistemas de gestión de calidad ISO 9001. Todos se prueban para controles dimensionales, aceptación del diseño y planitud resuelta mediante interferometría. La estabilidad térmica entre 20 y 25 grados se confirma mediante ciclos y la generación de partículas según las normas SEMI E52. Además, se garantiza una precisión de colocación de patrones con un control de 2 nanómetros en los contornos, según los estándares de equipos de fotolitografía de nodos avanzados. Certificamos el control de contaminantes para garantizar densidades de defectos, que los soportes superen los 100 000 ciclos de exposición y que las partículas generadas tengan menos de 0.01 defectos por centímetro cuadrado.

Para los portarretículas mecanizados por CNC, el plazo de entrega es de 20 a 28 días hábiles para los portarretículas estándar de Invar y titanio, que incluye el mecanizado, el lapeado y la cualificación en sala limpia. En comparación, los portarretículas cerámicos de expansión ultrabaja (Zerodur/ULE) requieren de 10 a 14 semanas debido al procesamiento del material y la caracterización térmica. Por lo tanto, los portarretículas prototipo para pruebas de planitud se pueden obtener en 14 a 18 días, lo que permite un rápido desarrollo de sistemas de litografía.

Creamos soportes ultraplanos que requieren planitud de hasta 50 nanómetros en toda la apertura para litografía EUV, soportes con control de temperatura para precisión de superposición sumergida por debajo de 2 nanómetros para una estabilidad de ±0.01 °C, soportes de alto rendimiento para tiempos de intercambio de retícula de menos de 5 segundos, interfaces compatibles con película para que las membranas protectoras se adhieran sin vibraciones, soportes de gran formato para litografía de embalaje avanzada para manejar retículas de más de 9 pulgadas, soportes de retícula doble para doble patrón y soportes aislados de vibraciones personalizados diseñados para cumplir con la estabilidad de subnanometría, aislamiento de vibraciones integrado a mandriles electrostáticos para control activo de la fuerza de sujeción, soportes adaptables para control de superficie activo, compensación de planitud de retícula variada y control significativamente más allá del control de la retícula.

La excepcional planitud de 0.0001 pulgadas a lo largo de la superficie de soporte de la retícula garantiza un contacto uniforme y evita la distorsión del patrón, donde una curvatura de la retícula de 1 micrón causa un error de superposición de 4 nanómetros a nivel de oblea y degrada el rendimiento del dispositivo en nodos avanzados < 5 nanómetros. El uso de materiales con coeficientes de expansión térmica ultrabajos < 0.02 ppm por Kelvin evita cambios dimensionales > 10 nanómetros y cambios de temperatura durante la exposición. Esto mantiene la precisión de colocación del patrón dentro de los 2 nanómetros para procesos de multipatrón. Las superficies lapeadas ultrasuaves con Ra < 0.05 micras minimizan la adhesión de partículas y logran recuentos de añadiduras < 0.01 partículas por exposición para evitar defectos fatales en capas críticas, eliminando el exceso de partículas de superficies rugosas marcadas. La rigidez adecuada evita el desenfoque del patrón inducido por la vibración. Esto mantiene la calidad de la imagen con una función de transferencia de modulación > 80 por ciento. Las características de referencia de alineación precisas admiten el posicionamiento de la retícula a la platina dentro de los 10 nanómetros para cumplir con los presupuestos de superposición en dispositivos lógicos y de memoria avanzados. La selección del material y la expansión térmica de la retícula equilibran la distorsión del esfuerzo y seleccionan la distorsión.
La manipulación fiable de las fotomáscaras se sustenta en el preciso proceso de fabricación necesario para la litografía de semiconductores, con una precisión asombrosa de 2 nanómetros, un rendimiento de superposición de 3 sigma por debajo de 1.5 nanómetros para la creación de patrones múltiples y un alto nivel de control de la contaminación con densidades de defectos inferiores a 0.01 defectos por centímetro cuadrado. Además, la fotomáscara tiene una vida útil de más de 100,000 ciclos de exposición, lo que se traduce en varios años de fabricación a gran escala en instalaciones de fabricación de lógica avanzada para nodos de tecnología de 5, 3 y 2 nanómetros, incluyendo tecnología avanzada de 2 nanómetros.
¿Alguna pregunta mas?