ZTL TECH ahora es Zintilon. Hemos actualizado nuestro nombre y logotipo para empezar de nuevo. Comprobar ahora

Mecanizado CNC de pines de conector de cargador para vehículos eléctricos

Los pines de los conectores de cargador son contactos eléctricos mecanizados con alta precisión que proporcionan una comunicación de señal robusta, una alta transferencia de corriente y una excelente estabilidad térmica, tanto en el contacto como en la resistencia. La experiencia de Zintilon abarca el mecanizado CNC de pines de conectores de cargador mediante torneado tipo suizo y posterior fresado multieje para lograr sistemas de carga de CA de nivel II (3.3 y 22 kW), carga rápida de CC (50 y 350 kW) y una conductividad eléctrica y dimensional óptima. Zintilon ofrece servicios de mecanizado de pines de conectores de cargador mediante torneado dividido, fresado CNC y la fabricación de pines de carga multieje complejos. El torneado suizo de precisión, el fresado CNC y el plateado facilitan el mecanizado de contactos para geometrías complejas y una alta precisión.
  • Mecanizado para geometrías de pasadores complejas y precisión en la superficie de contacto
  • Tolerancias estrictas de hasta ±0.002 pulg.
  • Torneado suizo de precisión, fresado CNC y plateado
  • Soporte para creación rápida de prototipos y producción a gran escala
  • Fabricación de automóviles con certificación ISO 9001


Con la confianza de más de 15,000 empresas

¿Por qué las empresas de semiconductores?
Elija Zintilon

prductivity

Incrementa la Productividad

Los ingenieros recuperan tiempo al no tener que lidiar con cadenas de suministro inmaduras o con falta de personal en la cadena de suministro de su empresa y obtienen piezas rápidamente.

10x

Tolerancias 10 veces más estrictas

Zintilon puede mecanizar piezas con tolerancias tan estrechas como +/- 0.0001 con una precisión -10 veces mayor en comparación con otros servicios líderes.

world

Calidad de clase mundial

Zintilon proporciona piezas médicas para empresas aeroespaciales líderes, verificadas conforme al estándar de calidad ISO9001 por un registrador certificado.

De la creación de prototipos a la producción en masa

Desarrollar prototipos funcionales para probar su rendimiento eléctrico y durabilidad mecánica. Realizar pruebas de resistencia mecánica y estructural a la deformación, la fuerza de inserción y las dimensiones antes de iniciar la producción en serie.

Pines del conector del cargador prototipo

La construcción y el examen de prototipos de pines de conectores en cuanto a durabilidad eléctrica y mecánica ayudan a identificar fallos de diseño y facilitan una transición fluida a la producción en serie en la industria automotriz.

Puntos claves:

  • Prototipado rápido con alta precisión

  • Tolerancias estrictas (±0.002 pulg.)

  • Diseño de pruebas, conductividad y fiabilidad de acoplamiento temprano


3 Axis CNC Machined Stainless Steel Passivation

EVT – Prueba de validación de ingeniería

La construcción y el examen de prototipos de pines de conectores en cuanto a durabilidad eléctrica y mecánica ayudan a identificar fallas de diseño y facilitan una transición sin problemas a la producción en serie en la industria automotriz.

Puntos claves:

  • Validar la funcionalidad del prototipo

  • Iteraciones de diseño rápidas

  • Garantizar la preparación para la producción


Anodized Aluminum 1024x536

DVT – Prueba de validación del diseño

Evaluar el rendimiento eléctrico y la estructura física de los pines del conector para garantizar una capacidad óptima de conducción de corriente y una precisión de diseño adecuada antes de iniciar la producción en masa con diversos materiales.

Puntos claves:

  • Confirmar la integridad del diseño y la resistencia de contacto

  • Pruebe múltiples materiales y configuraciones

  • Garantizar un rendimiento listo para la producción


design aluminium

PVT – Prueba de validación de producción

Identificar posibles desafíos de producción para optimizar la producción de pines de conectores de cargador y garantizar la fiabilidad y la eficiencia antes de la producción completa de los pines, con el fin de maximizar la producción.

Puntos claves:

  • Probar la capacidad de producción a gran escala

  • Detectar y solucionar problemas de proceso de forma temprana

  • Garantizar una calidad constante de las piezas


finishes

Producción masiva

Cada fabricante de vehículos eléctricos y proveedor de infraestructura de carga espera recibir la carga a tiempo y con un rendimiento fiable. Los pines se fabrican con precisión y rapidez, lo que permite la producción en masa de pines para conectores de cargadores de vehículos eléctricos.

Puntos claves:

  • Producción constante y de alto volumen

  • Mecanizado de precisión para una conductividad eléctrica óptima

  • Entrega rápida con estricto control de calidad.


production

Abastecimiento simplificado para
Industria robótica

Nuestras capacidades de fabricación de piezas para la industria robótica han sido verificadas por muchas empresas que cotizan en bolsa. Ofrecemos una variedad de procesos de fabricación y tratamientos de superficie para piezas robóticas, incluidas aleaciones de titanio y aleaciones de aluminio.

Explorar otros componentes semiconductores

Explore nuestra selección completa de componentes semiconductores mecanizados por CNC, diseñados para ofrecer durabilidad y tolerancias ultraestrechas. Desde herramientas de precisión y piezas de fijación hasta cámaras de vacío y sistemas de manipulación de obleas, ofrecemos soluciones adaptadas a la producción avanzada de semiconductores.

Capacidades de mecanizado de pines de conectores de cargadores de vehículos eléctricos

Mantenga una consistencia y precisión que aporten valor añadido en el mecanizado para maximizar la conductividad eléctrica en el mecanizado de los pines de los conectores de cargadores. Responda a las solicitudes de los clientes y garantice plazos de entrega rápidos, manteniendo un estricto control de calidad. Gracias a la ubicación estratégica de avanzadas máquinas Cardi específicas para pines de conectores de cargadores de vehículos eléctricos, el mecanizado CNC y los estándares de la industria en CAD para mecanizado de vehículos eléctricos se han adaptado de la experiencia de sus predecesores para ofrecer un servicio de mecanizado integral. Desde el mecanizado integral de pines de alta corriente hasta pines de señal de baja corriente, pines segmentados, pines de detección de temperatura y el emparejamiento de contornos con pines de contacto controlados por circuitos eléctricos, todos ellos con conductividad pasiva, resistencia a la corrosión y resistencia mecánica para garantizar la descarga en función de la salida de amperaje.
milling

Mecanizado CNC

sheet metal

Fabricación de chapa

casting

Fundición de metales

Aeroespacial
MATERIALES Y ACABADOS

Materiales
Ofrecemos una amplia gama de materiales, incluidos metales, plásticos y compuestos.
Acabados
Ofrecemos acabados superficiales superiores que mejoran la durabilidad y la estética de las piezas para aplicaciones que requieren superficies lisas o texturizadas.

Industrias especializadas

Eres bienvenido a enfatizarlo en los dibujos o comunicarte con las ventas.

Materiales para los pines del conector del cargador

Nuestro taller de mecanizado CNC fabrica pines para conectores de cargadores de vehículos eléctricos utilizando diversos materiales. Contamos con más de 15 aleaciones de cobre y materiales de contacto. Ofrecemos diseño rápido y fabricación de precisión para contactos eléctricos que cumplen con las normas de carga automotriz SAE J1772, IEC 62196 y GB/T.
Aluminum Image

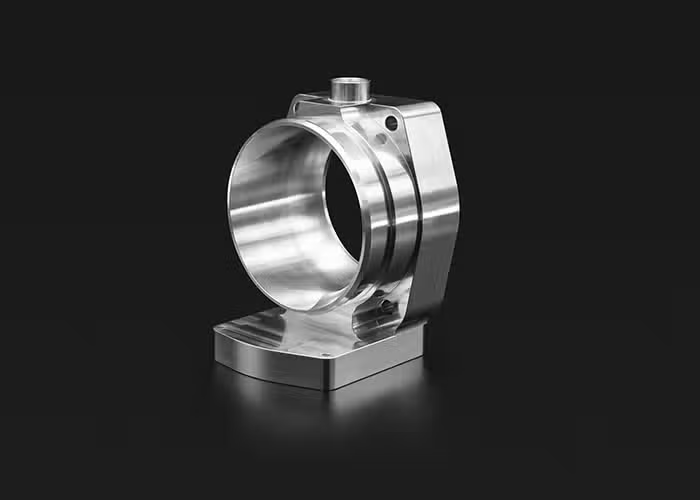
Alta maquinabilidad y ductilidad. Las aleaciones de aluminio tienen una buena relación resistencia-peso, alta conductividad térmica y eléctrica, baja densidad y resistencia natural a la corrosión.
Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.003 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Stainless steel Image

Las aleaciones de acero inoxidable tienen alta resistencia, ductilidad, resistencia al desgaste y a la corrosión. Se pueden soldar, mecanizar y pulir fácilmente. La dureza y el coste del acero inoxidable son mayores que los de la aleación de aluminio.

Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Titanium Image

El titanio es un material avanzado con excelentes características de resistencia a la corrosión, biocompatibilidad y relación peso. Esta gama única de propiedades lo convierte en una opción ideal para muchos de los desafíos de ingeniería que enfrentan las industrias médica, energética, de procesamiento químico y aeroespacial.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Steel Image

El acero es una aleación de hierro y carbono resistente, versátil y duradera. Es fuerte y duradero. Tiene una gran resistencia a la tracción, a la corrosión, al calor y al fuego, y se moldea y forma fácilmente. Sus aplicaciones van desde materiales de construcción y componentes estructurales hasta componentes automotrices y aeroespaciales.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.001 mm (enrutamiento)
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Bronze Image

Altamente resistente a la corrosión del agua de mar. Las propiedades mecánicas del material son inferiores a las de muchos otros metales mecanizables, lo que lo hace mejor para componentes de baja tensión producidos mediante mecanizado CNC.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Copper Image

Pocos metales tienen la conductividad eléctrica que tiene el cobre cuando se trata de materiales de fresado CNC. La alta resistencia a la corrosión del material ayuda a prevenir la oxidación y sus características de conductividad térmica facilitan la conformación mediante mecanizado CNC.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Brass Image

El latón es mecánicamente más fuerte y las propiedades del metal de menor fricción hacen que el latón mecanizado por CNC sea ideal para aplicaciones mecánicas que también requieren resistencia a la corrosión, como las que se encuentran en la industria marina.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Zinc Image

El zinc es un metal ligeramente quebradizo a temperatura ambiente y tiene un aspecto grisáceo brillante cuando se elimina la oxidación.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Iron Image

El hierro es un metal indispensable en el sector industrial. El hierro está aleado con una pequeña cantidad de acero al carbono, que no se desmagnetiza fácilmente después de la magnetización y es un excelente material magnético duro, así como un importante material industrial, y también se utiliza como principal materia prima para el magnetismo artificial.
Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Magnesium Image

Debido a la baja resistencia mecánica del magnesio puro, se utilizan principalmente aleaciones de magnesio. La aleación de magnesio tiene baja densidad pero alta resistencia y buena rigidez. Buena tenacidad y fuerte absorción de impactos. Baja capacidad calorífica, rápida velocidad de solidificación y buen rendimiento de fundición a presión.

Precio
$$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Construyamos algo grandioso, juntos

Preguntas frecuentes: Pines del conector del cargador para aplicaciones en vehículos eléctricos

Los pines del conector del cargador son puntos de contacto eléctrico mecanizados que permiten la transferencia de energía durante la carga de CA de nivel 1 a 120 voltios y 12-16 amperios (1.4-1.9 kW), la carga de CA de nivel 2 a 208-240 voltios y 16-80 amperios (3.3-22 kW) y durante la carga rápida de CC a 50-350 kW (200-1000 voltios CC y 125-500 amperios).
Pines de alimentación de alta corriente con diámetros de 8 a 16 milímetros y longitudes de 40 a 80 milímetros, con una corriente continua de 125 a 500 amperios y una resistencia de contacto de 0.5 miliohmios, lo que garantiza que la caída de tensión no supere los 0.5 voltios y el aumento de temperatura no supere los 50 °C. Pines de señal y comunicación activos con diámetros de 2 a 4 milímetros que transmiten señales piloto de control de 1 kilohercio PWM a ±12 voltios y comunicación CAN bus de 250 a 500 kilobits por segundo, utilizada para el control de carga y el protocolo de enlace vehículo-cargador. Pines de detección de temperatura con termopares o termistores integrados que monitorizan las temperaturas de contacto de 20 °C a 90 °C durante la gestión térmica. Pines de puesta a tierra de 1 a 0 a 14 milímetros de diámetro que proporcionan conexión a tierra del chasis e incorporan una resistencia para seguridad eléctrica con una resistencia de pin de tierra inferior a 0.1 ohmios. Configuraciones personalizadas, como pines refrigerados por líquido con conductos internos de refrigerante de 2 a 4 milímetros para una carga ultrarrápida superior a 350 kilovatios. Pines de CC de alto voltaje para sistemas de carga de 800 voltios que suministran de 400 a 500 amperios, y pines combinados de CA/CC para conectores de carga universales que cumplen con los estándares CCS (Sistema de Carga Combinada) y CHAdeMO.

Los pines del conector del cargador utilizan aleación de cobre C18200 principalmente debido a su conductividad del 85 al 90 % IACS, su capacidad de conducción de corriente de 49 a 52 Mho/m (125 a 250 amperios), su aumento de temperatura de 30 a 50 °C por encima de la temperatura ambiente y la excelente conductividad térmica del cobre (320 a 345 vatios/m Kelvin). La aleación de cobre C18200 también disipa el calor entre 15 y 75 vatios por contacto de cobre durante el funcionamiento con alta corriente. El cobre presenta además una alta resistencia a la fluencia de 380 a 521 megapascales tras el endurecimiento por precipitación. La aleación de cobre C18200 también ofrece una excelente maquinabilidad para superficies de contacto torneadas con precisión y un acabado superficial de gran calidad (Ra de 0.4 a 0.8 micras). El cobre mantiene su estabilidad dimensional durante 10 000 a 50 000 ciclos de inserción y extracción.
El cobre berilio C17200 ofrece el mejor rendimiento durante el proceso de endurecimiento térmico y presenta una resistencia a la fluencia de 1030 a 1310 megapascales con retención de fuerza elástica. Esto permite fuerzas normales de contacto de 10 a 40 newtons, manteniendo una presión de contacto de 5 a 20 megapascales durante toda su vida útil. Esta aleación posee una excelente resistencia a la fatiga, soportando de 100 000 a 500 000 ciclos de inserción sin degradación de su rendimiento. Presenta una conductividad eléctrica IACS del 22 al 28 %, lo que le permite funcionar en aplicaciones de detección y señales de baja corriente de 1 a 5 amperios, y ofrece resistencia a la corrosión en entornos automotrices con ciclos de temperatura de -40 °C a +85 °C. El latón C36000 es de fácil mecanizado y proporciona la mayor fiabilidad en el procesamiento de C36000, alcanzando una producción de 200 a 400 piezas por hora en operaciones de torneado tipo suizo. Este latón C36000 posee una conductividad eléctrica de 28 IACS, lo que garantiza un contacto de señal y un contacto secundario óptimos. Además, presenta una excelente resistencia a la corrosión gracias a su composición resistente a la deszincificación, y su fabricación rentable permite la producción en grandes volúmenes de más de 100 000 pines al año. Esto, sumado a su uso en piezas de automoción, mejora la eficiencia general de numerosas máquinas.

Las máquinas de torneado CNC suizas se utilizan para fabricar cuerpos de pasadores cilíndricos con un control preciso del diámetro. Incorporan casquillos guía para minimizar la deflexión. Para pasadores pequeños, de 2 a 16 milímetros, las superficies de contacto se mecanizan con una rugosidad de 0.4 a 0.8 micras mediante torneado de alta velocidad (3000 a 6000 RPM) y velocidades de corte de 150 a 300 metros por minuto. Se mecanizan geometrías complejas, incluyendo socavados, ranuras y elementos de retención, con una precisión de posicionamiento axial en longitudes de pasador de 30 a 100 milímetros. El fresado CNC multieje crea superficies de contacto planas con una planitud de 0 mm (0.001 pulgadas) para garantizar contactos eléctricos adecuados. Estas superficies tienen una superficie de 5 a 25 milímetros cuadrados, chaveteros y elementos antirrotación con una precisión dimensional de ±005 mm (0 pulgadas), además de contactos de resorte especializados tipo tulipán con múltiples puntos de contacto. El rectificado sin centros logra dimensiones de acoplamiento críticas de 6 a 14 milímetros y un control del diámetro dentro de ±001 pulgadas, con un acabado superficial Ra de 0.2 a 0.4 micras para inserción con presiones de 30 a 80 newtons, cumpliendo así con las normas de inserción suave SAE J1772 e IEC 62196. El laminado de roscas produce roscas de montaje de M4 a M10 con roscas de clase 6g y endurecimiento superficial, lo que incrementa la resistencia a la fatiga entre un 30 % y un 50 % en comparación con las roscas mecanizadas.
El electrochapado permite aplicar una capa de plata de 3 a 10 micras de espesor y una base de níquel de 1.5 a 3 micras. Esto reduce la resistencia de contacto a entre 0.1 y 0.3 miliohmios y protege contra la corrosión. También podemos realizar un chapado en oro de 0.5 a 2.5 micras sobre níquel para aplicaciones de alta gama que requieren una resistencia de contacto inferior a 0.05 miliohmios y entre 10 000 y 100 000 ciclos de inserción.

Logramos una tolerancia de diámetro de contacto de ±0.002 pulgadas para dimensiones de acoplamiento críticas de 6 a 14 milímetros, con una fuerza de retención óptima de 50 a 150 newtons y una fuerza de inserción de 30 a 80 newtons, según los requisitos de la norma SAE J1772. La planitud de la superficie de contacto es de 0.001 pulgadas para un área de contacto eléctrico de 5 a 20 milímetros cuadrados, con especial atención a la minimización de puntos calientes de resistencia de contacto. La tolerancia de longitud total es de ±0.005 pulgadas para pines de 40 a 100 milímetros, lo que garantiza una profundidad de acoplamiento de 15 a 35 milímetros. La concentricidad del diámetro de contacto con respecto al eje de la rosca de montaje es de 0.003 pulgadas, y la perpendicularidad de la cara de contacto con respecto al eje del pin es de 0.002 pulgadas. El acabado superficial Ra en las superficies de contacto eléctrico es de 0.4 a 0.8 micras para minimizar el microarco durante el ciclo de conexión y desconexión, y mantener una resistencia de contacto estable de 0.1 a 0,1 Ω. 0.5 miliohmios para 10,000 a 50,000 ciclos de acoplamiento y dimensiones de rosca que cumplen con la clase de tolerancia 6g de ISO 965-1 para roscas de tamaño M4 a M10 con una retención de par de 2 a 8 Newton-metros para conexiones de terminales.

Sí, ofrecemos prototipado rápido para verificar el ajuste y probar el ensamblaje, con capacidad de conversión de CAD a pieza el mismo día para proyectos críticos. Para celdas de automatización personalizadas y plataformas de investigación, realizamos producciones de bajo volumen de entre 20 y 500 soportes. Para modelos de robots estandarizados, realizamos producciones de alto volumen de entre miles y decenas de miles de soportes al año, que incluyen inspección dimensional completa, verificación de planitud y certificación de materiales.

Sí, todos nuestros pines de conector de cargador se fabrican conforme a los sistemas de gestión de calidad automotriz IATF 16949:2016, con documentación del proceso de aprobación de piezas de producción y control estadístico de procesos. Esta documentación garantiza un seguimiento preciso de la exactitud y el funcionamiento eléctrico de los pines a lo largo del tiempo. Además, los pines son compatibles con el conector de carga de CA norteamericano SAE J1772 Tipo 1 y sus estándares: cumplimos con las especificaciones que exigen una resistencia de contacto de 0.5 miliohmios, una fuerza de inserción de entre 30 y 80 newtons, y estándares térmicos para corrientes nominales de 16 a 80 amperios. Asimismo, los pines cumplen con las normas IEC 62196 Tipo 2, GB/T 20234 y UL 2251, así como con la norma ISO 17409, que abarca todos los aspectos de seguridad eléctrica para vehículos eléctricos.
Disponemos de registros de todas las etapas del proceso de fabricación, como la certificación del material, que registra la composición de la aleación de cobre y los valores de conductividad eléctrica, que oscilan entre el 20 y el 90 % IACS. También contamos con informes de inspección dimensional, que incluyen análisis de incertidumbre de medición mediante comparadores ópticos y máquinas de medición por coordenadas, y la certificación del espesor del recubrimiento mediante fluorescencia de rayos X o análisis destructivo de sección transversal. Los registros también incluyen las pruebas eléctricas con mediciones de resistencia de contacto para distintos niveles de corriente, desde 10 hasta 250 amperios, y las pruebas mecánicas en las que se validaron las fuerzas de inserción y extracción, la resistencia de retención y la durabilidad durante entre 10 000 y 50 000 ciclos de acoplamiento. Esto garantiza que el cargador funcionará entre 8 y 15 años durante la vida útil del vehículo.

Ofrecemos soluciones integrales de acabado adaptadas a los requisitos aeroespaciales:
Anodizado (Tipo II y Tipo III)
Pasivación para resistencia a la corrosión
Pulido de precisión para superficies aerodinámicas
Recubrimientos protectores y barreras térmicas personalizados

Para los pines de conectores de cargador con diseños estándar para conectores SAE J1772 Tipo 1 o IEC 62196 Tipo 2, el plazo de entrega es de 3 a 5 semanas. Este plazo incluye la adquisición del material de aleación de cobre, el torneado tipo suizo, el plateado de los pines y la inspección de calidad para series de producción de entre 5,000 y 25 000 pines. Los diseños personalizados para pines diseñados específicamente para conectores de carga patentados o aplicaciones de ultra alta corriente (superiores a 350 amperios) requieren un plazo mayor, de 6 a 10 semanas, según el material, el plateado y las pruebas de validación. Esto incluye pruebas de corriente, análisis de imágenes térmicas y otros criterios que determinarán el plazo de entrega necesario.
Si necesita prototipos rápidos para el desarrollo de conectores, podemos suministrarlos mecanizados a partir de barras de aleación de cobre estándar. Tras aplicar un recubrimiento básico para las primeras pruebas eléctricas y la validación mecánica, tendrá los prototipos listos en aproximadamente 7 a 12 días hábiles. Para pedidos de producción de gran volumen, superiores a 100 000 pines anuales, necesitamos de 8 a 14 semanas para la configuración inicial. Esto incluye la optimización del programa de torneado tipo suizo para ciclos de 20 a 40 segundos, la creación de líneas de recubrimiento automatizadas con una capacidad de 10 000 a 50 000 pines diarios y la instalación de pruebas eléctricas automatizadas para verificar la resistencia de contacto en todos los pines. Nos aseguraremos de que la aprobación de las piezas de producción incluya el informe de validación sellado sobre dimensiones, características eléctricas y mecánicas, además de la entrega integrada por fases para que coincida con el ensamblaje del conector y la producción del vehículo.

Sí, diseñamos pines de ultra alta corriente para sistemas de carga de megavatios (MCS) superiores a 500 kilovatios con canales de 16 a 20 milímetros, sistemas de baterías de 500 a 1000 amperios CC y 800 a 1500 voltios con refrigeración líquida, pines de 3 a 5 milímetros para baterías de 800 a 1000 voltios con distancias de fuga y aislamiento de 8 a 12 milímetros, y pines integrados con sensores de temperatura que combinan contacto de potencia e incorporan un termopar o RTD PT100 que mide la temperatura de contacto de 20 °C a 120 °C con una precisión de ±2 °C para la gestión térmica. También diseñamos conjuntos de pines modulares con puntas de contacto reemplazables en campo para el mantenimiento y la sustitución de los componentes desgastados, lo que reduce el coste del ciclo de vida entre un 30 % y un 50 %. Además, ofrecemos pines de contacto bifurcados con configuraciones especiales y vigas de doble resorte que proporcionan una baja resistencia de 0.1 a 0.3 miliohmios. Conectores con pines hermafroditas para carga, con una vida útil de 50 000 a 100 000 ciclos de acoplamiento. Estos pines alineados proporcionan guía mecánica y conexión a tierra para sistemas de carga inductiva de 3.7 a 22 kilovatios, y los pines de alta resistencia están diseñados para vehículos comerciales, autobuses y camiones de carga de 150 a 500 kilovatios. Su durabilidad mecánica es superior, soportando de 100 000 a 250 000 ciclos durante una vida útil de 10 a 15 años.
Para diseños personalizados, los procedimientos de ensayo de tensiones utilizan análisis de elementos finitos, confirmando la distribución de tensiones mecánicas mediante fuerzas de inserción de entre 50 y 100 newtons y cargas de retención de entre 100 y 200 newtons. Estos procedimientos emplean modelado térmico para predecir el aumento de la temperatura de contacto y simulación eléctrica para confirmar la densidad de corriente y prevenir la formación de puntos calientes. Mantener la densidad de corriente por debajo de 5 amperios por milímetro cuadrado evita la formación de puntos calientes y la degradación del contacto.

El mecanizado de precisión garantiza una conductividad eléctrica óptima al mantener un acabado superficial de contacto Ra de 0.4 a 0.8 micras, minimizando la microrrugosidad que aumenta la resistencia de contacto de 0.2 a 2 miliohmios y crea puntos calientes localizados durante el funcionamiento con alta corriente (de 125 a 500 amperios). El control preciso del diámetro, con una tolerancia de ±0.002 pulgadas, asegura una fuerza normal de contacto adecuada de 10 a 40 newtons, generando una presión de contacto de 5 a 20 megapascales, suficiente para penetrar las películas de óxido superficiales y mantener una resistencia de contacto estable de 0.1 a 0.5 miliohmios durante 10 000 a 50 000 ciclos de acoplamiento, limitando la fuerza de inserción de 30 a 80 newtons y cumpliendo así los requisitos ergonómicos para la operación manual de conectores. Una planitud de contacto uniforme, con una tolerancia de 0,025 mm (0.001 pulgadas), maximiza el área de contacto eléctrico de 10 a 25 milímetros cuadrados, distribuyendo una densidad de corriente de 5 a 20 amperios por milímetro cuadrado. Esto evita el sobrecalentamiento localizado que acelera el desgaste del contacto y aumenta la resistencia entre un 50 % y un 200 % tras 5,000 ciclos. Una concentricidad superior, con una tolerancia de 0,076 mm (0.003 pulgadas), previene la desalineación de los pines durante el acoplamiento del conector, reduciendo la variación de la fuerza de inserción entre un 0 % y un 40 % y evitando daños en la superficie de contacto por fricción de deslizamiento, que genera partículas de desgaste y aumenta la resistencia de contacto. Una perpendicularidad adecuada, con una tolerancia de 0,05 mm (0.002 pulgadas), garantiza una distribución uniforme de la presión de contacto, evitando el contacto en los bordes que concentra una densidad de corriente superior a 50 amperios por milímetro cuadrado, lo que provoca una rápida degradación del contacto y fallos térmicos. La adhesión de calidad del revestimiento, gracias a una preparación adecuada de la superficie y un espesor de revestimiento controlado de 3 a 10 micras, evita la delaminación del revestimiento durante los ciclos térmicos, de -40 °C a +85 °C, y el desgaste mecánico de 10,000 a 100,000 inserciones, manteniendo una baja resistencia de contacto y protección contra la corrosión durante toda la vida útil. Una fabricación adecuada permite un rendimiento de carga fiable en sistemas de vehículos eléctricos con una eficiencia de carga CA de nivel 2 del 90 al 95 % a niveles de potencia de 3.3 a 22 kilovatios, capacidad de carga rápida CC de 50 a 350 kilovatios a corrientes de 125 a 500 amperios con una caída de tensión limitada a 0.5 a 2 voltios en la interfaz del conector, un aumento de la temperatura de contacto inferior a 50 °C por encima de la temperatura ambiente durante el funcionamiento continuo a la corriente nominal, lo que evita daños térmicos en las carcasas de los conectores y el aislamiento del cable con una temperatura nominal de 90 °C a 105 °C, una durabilidad de inserción superior a 10 000 ciclos para aplicaciones en vehículos privados y de 50 000 a 100 000 ciclos para infraestructuras de carga públicas con un aumento de la resistencia de contacto limitado al 50 % del valor inicial, y una vida útil que admite de 8 a 15 años de funcionamiento del vehículo con de 500 a 3000 sesiones de carga anuales en vehículos de pasajeros, de 2000 a 5000 sesiones en vehículos de flota y de 5000 a 10 000 sesiones en vehículos de carga. Estaciones de carga públicas que dan servicio a varios vehículos.
¿Alguna pregunta mas?