ZTL TECH ahora es Zintilon. Hemos actualizado nuestro nombre y logotipo para empezar de nuevo. Comprobar ahora

Mecanizado CNC de piezas de husillos personalizados para la industria robótica

Los husillos son conjuntos robóticos de alta velocidad que sujetan y accionan herramientas de corte, muelas abrasivas u otros accesorios de procesamiento. En Zintilon, nos especializamos en el mecanizado de componentes de husillos CNC. Nuestros equipos de torneado y rectificado de última generación se centran en el montaje de alta precisión de excentricidad, equilibrio dinámico y estabilidad térmica para la eliminación precisa de material y el acabado superficial en celdas de fabricación automatizadas.
  • Mecanizado de ejes y carcasas de husillos complejos
  • Tolerancias estrictas de hasta ±0.0001 pulg.
  • Componentes de husillo: torneado de precisión, rectificado y mecanizado cónico.
  • Soporte de producción a gran escala para creación rápida de prototipos.
  • Fabricación robótica con certificación ISO 9001.


Con la confianza de más de 15,000 empresas

¿Por qué las empresas de robótica?
Elija Zintilon

prductivity

Incrementa la Productividad

Los ingenieros recuperan tiempo al no tener que lidiar con cadenas de suministro inmaduras o con falta de personal en la cadena de suministro de su empresa y obtienen piezas rápidamente.

10x

Tolerancias 10 veces más estrictas

Zintilon puede mecanizar piezas con tolerancias tan estrechas como +/- 0.0001 con una precisión -10 veces mayor en comparación con otros servicios líderes.

world

Calidad de clase mundial

Zintilon proporciona piezas médicas para empresas aeroespaciales líderes, verificadas conforme al estándar de calidad ISO9001 por un registrador certificado.

De la creación de prototipos a la producción en masa

Zintilon ofrece mecanizado CNC para componentes de husillo personalizados y conjuntos giratorios de alta velocidad diseñados para automatización industrial, centros de mecanizado robóticos y sistemas de acabado automatizados.

Componentes del husillo prototipo

Obtenga prototipos de componentes de husillo de alta precisión que repliquen su diseño final para realizar pruebas de descentramiento, verificación de la disposición de cojinetes y pruebas de sujeción de herramientas antes de proceder a la producción a gran escala.


Puntos claves:

  • Prototipado rápido de alta precisión

  • Tolerancias estrictas (±0.0001 pulg.)

  • Garantizar la preparación para la producción

3 Axis CNC Machined Stainless Steel Passivation

EVT – Prueba de validación de ingeniería

Itere rápidamente los prototipos de componentes del husillo para lograr todos los requisitos de precisión rotacional y térmicos definidos. Identifique los problemas con anticipación para garantizar una transición fluida hacia la fabricación robótica a gran escala.


Puntos claves:

  • Validar la funcionalidad del prototipo

  • Iteraciones de diseño rápidas

  • Garantizar la preparación para la producción

Anodized Aluminum 1024x536

DVT – Prueba de validación del diseño

Prueba Evalúe el diseño del componente del husillo y la funcionalidad dimensional y dinámica del diseño utilizando diferentes materiales y configuraciones de cojinetes para confirmar que el diseño y el mecanizado funcionan de manera óptima antes de escalar la producción.


Puntos claves:

  • Evaluar la coherencia y el descentramiento del diseño

  • Experimente con diferentes materiales y configuraciones.

  • Verificar el rendimiento listo para producción

design aluminium

PVT – Prueba de validación de producción

Pruebe el diseño de los componentes del husillo para evaluar la producción a escala y comprender las limitaciones de producción antes de la producción en masa para determinar el control y la consistencia de la producción.


Puntos claves:

  • Evaluar la producción a escala

  • Identificar brechas de control y consistencia en la producción

  • Garantizar la uniformidad entre los componentes

finishes

Producción masiva

Para fabricantes de robots e integradores de automatización, se producen componentes de husillo con clasificación de precisión para automatización y rendimiento de alta velocidad para confirmar la entrega a tiempo y la automatización puesta en marcha.


Puntos claves:

  • Salida constante y de alto volumen

  • Mecanizado de precisión y calidad industrial

  • Entrega rápida, supervisión de calidad rigurosa

production

Abastecimiento simplificado para
Industria robótica

Nuestras capacidades de fabricación de piezas para la industria robótica han sido verificadas por muchas empresas que cotizan en bolsa. Ofrecemos una variedad de procesos de fabricación y tratamientos de superficie para piezas robóticas, incluidas aleaciones de titanio y aleaciones de aluminio.

Explorar los componentes robóticos

Descubra nuestra gama completa de componentes robóticos mecanizados con precisión CNC, diseñados para ofrecer resistencia, estabilidad y un movimiento fluido. Explore piezas para brazos robóticos, articulaciones, actuadores, estructuras y efectores finales, todos diseñados para garantizar alta precisión, repetibilidad y rendimiento en sistemas modernos de automatización y robótica.

Capacidades de mecanizado de husillos robóticos

Equipados con centros de torneado CNC de última generación, rectificadoras de precisión y un equipo experto de maquinistas de precisión, ofrecemos mecanizado CNC de piezas de husillos a medida para la industria robótica. Fabricamos cada componente de ejes de husillos motorizados, conos portaherramientas y carcasas de rodamientos con especificaciones de excentricidad críticas para una vibración optimizada, máxima rigidez y un posicionamiento preciso de las herramientas, ideal para tareas sofisticadas de mecanizado y acabado robótico.

Ofrecemos torneado CNC de precisión, rectificado cilíndrico, rectificado cónico, equilibrado dinámico para una excentricidad de herramienta y precisión de rotación perfectas, y pruebas de estabilidad térmica para proporcionar y mantener armónicos de husillo diseñados y añadir un valioso equilibrio térmico controlado a los componentes del husillo. Utilizamos aceros aleados (4140, 4340), aceros para herramientas (M2, D2), acero inoxidable (17-4 PH), aluminio (7075-T6) y otros aluminios de grado 7 y compuestos para fabricar componentes de husillo, garantizando así su estabilidad y estabilidad dimensional.
milling

Mecanizado CNC

sheet metal

Fabricación de chapa

casting

Fundición de metales

Aeroespacial
MATERIALES Y ACABADOS

Materiales
Ofrecemos una amplia gama de materiales, incluidos metales, plásticos y compuestos.
Acabados
Ofrecemos acabados superficiales superiores que mejoran la durabilidad y la estética de las piezas para aplicaciones que requieren superficies lisas o texturizadas.

Industrias especializadas

Eres bienvenido a enfatizarlo en los dibujos o comunicarte con las ventas.

Materiales para componentes de husillos personalizados

Ofrecemos una amplia gama de componentes de mecanizado de husillos personalizados para la industria robótica, incluyendo talleres de mecanizado CNC, con más de 35 tipos de metal de grado industrial, chapa metálica, forma metálica y aleación para una calidad, precisión y consistencia industriales superiores. Facilitamos la fabricación de conjuntos rotativos y husillos de alta precisión mediante prototipado rápido y mecanizado.
Aluminum Image

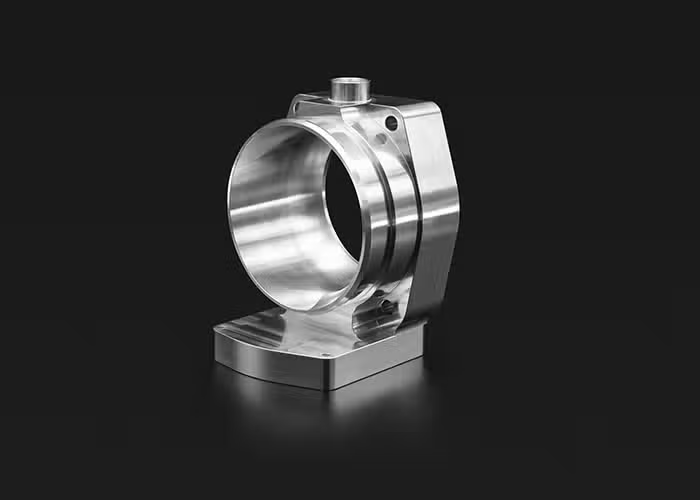
Alta maquinabilidad y ductilidad. Las aleaciones de aluminio tienen una buena relación resistencia-peso, alta conductividad térmica y eléctrica, baja densidad y resistencia natural a la corrosión.
Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.003 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Stainless steel Image

Las aleaciones de acero inoxidable tienen alta resistencia, ductilidad, resistencia al desgaste y a la corrosión. Se pueden soldar, mecanizar y pulir fácilmente. La dureza y el coste del acero inoxidable son mayores que los de la aleación de aluminio.

Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Titanium Image

El titanio es un material avanzado con excelentes características de resistencia a la corrosión, biocompatibilidad y relación peso. Esta gama única de propiedades lo convierte en una opción ideal para muchos de los desafíos de ingeniería que enfrentan las industrias médica, energética, de procesamiento químico y aeroespacial.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Steel Image

El acero es una aleación de hierro y carbono resistente, versátil y duradera. Es fuerte y duradero. Tiene una gran resistencia a la tracción, a la corrosión, al calor y al fuego, y se moldea y forma fácilmente. Sus aplicaciones van desde materiales de construcción y componentes estructurales hasta componentes automotrices y aeroespaciales.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.001 mm (enrutamiento)
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Bronze Image

Altamente resistente a la corrosión del agua de mar. Las propiedades mecánicas del material son inferiores a las de muchos otros metales mecanizables, lo que lo hace mejor para componentes de baja tensión producidos mediante mecanizado CNC.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Copper Image

Pocos metales tienen la conductividad eléctrica que tiene el cobre cuando se trata de materiales de fresado CNC. La alta resistencia a la corrosión del material ayuda a prevenir la oxidación y sus características de conductividad térmica facilitan la conformación mediante mecanizado CNC.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Brass Image

El latón es mecánicamente más fuerte y las propiedades del metal de menor fricción hacen que el latón mecanizado por CNC sea ideal para aplicaciones mecánicas que también requieren resistencia a la corrosión, como las que se encuentran en la industria marina.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Zinc Image

El zinc es un metal ligeramente quebradizo a temperatura ambiente y tiene un aspecto grisáceo brillante cuando se elimina la oxidación.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Iron Image

El hierro es un metal indispensable en el sector industrial. El hierro está aleado con una pequeña cantidad de acero al carbono, que no se desmagnetiza fácilmente después de la magnetización y es un excelente material magnético duro, así como un importante material industrial, y también se utiliza como principal materia prima para el magnetismo artificial.
Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Magnesium Image

Debido a la baja resistencia mecánica del magnesio puro, se utilizan principalmente aleaciones de magnesio. La aleación de magnesio tiene baja densidad pero alta resistencia y buena rigidez. Buena tenacidad y fuerte absorción de impactos. Baja capacidad calorífica, rápida velocidad de solidificación y buen rendimiento de fundición a presión.

Precio
$$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Construyamos algo grandioso, juntos

Preguntas frecuentes: Husillos personalizados para aplicaciones robóticas

Los husillos robóticos son conjuntos rotatorios de precisión montados en los efectores finales de un robot y proporcionan un movimiento rotatorio de alta velocidad para realizar tareas de corte, rectificado, desbarbado, pulido o taladrado en celdas de fabricación automatizadas. Los ejes del husillo, que cuentan con portaherramientas integrados o montados, funcionan como el elemento rotatorio principal del husillo y los ejes del portaherramientas, que soportan las herramientas de corte mediante conos estandarizados que se conectan a los portaherramientas del husillo HSK, BT o CAT, son componentes importantes de los husillos que requieren un mecanizado preciso. Otros componentes incluyen carcasas de husillo que contienen disposiciones de cojinetes de precisión que soportan el eje mientras está montado en bridas de muñeca de robot, cartuchos de cojinetes delanteros con contacto angular o cojinetes de rodillos cilíndricos que proporcionan soporte radial y axial y controlan la carga del husillo de corte, conjuntos de cojinetes traseros que soportan el extremo de transmisión y acomodan una conexión de transmisión por correa o engranaje, conos de portaherramientas que están mecanizados según las especificaciones ISO o DIN, incluido el cono 7/24 BT, el cono de vástago hueco HSK, el cono Morse para mandriles de taladro y mecanismos de barra de tiro que proporcionan retención de herramientas a través del cierre de pinza o enganche de tirador, sellos rotatorios y sellos laberínticos que protegen los cojinetes del refrigerante y la contaminación, suministro de refrigerante a través del husillo y husillos con pérdida equilibrada con anillos de equilibrio dinámico.
Estos componentes deben garantizar una desviación radial en la interfaz de la herramienta inferior a 0.0001 pulgadas (2.5 micras), lo cual es fundamental para la precisión de la pieza mecanizada y la calidad del acabado superficial. La rigidez axial debe superar los 100 Newtons por micra para evitar la deflexión de la herramienta durante el corte. Las herramientas deben mantener una precisión de posición de 5 micras a una temperatura de entre 20 y 60 grados Celsius debido a la dilatación térmica. El equilibrado dinámico del husillo debe superar la norma ISO 1940 Grado G2.5 para permitir el funcionamiento a entre 10 000 y 60 000 RPM, según la aplicación. Las herramientas deben transmitir adecuadamente una potencia de corte de entre 0.5 y 10 kilovatios y deben estar diseñadas para un mínimo de 10 000 horas de funcionamiento continuo, con un mantenimiento adecuado, y una vida útil superior a 10 000 horas.

Cada uno de estos materiales garantiza diferentes ventajas para el uso de husillos robóticos. Los aceros aleados, específicamente 4140 y 4340, se utilizan para ejes de husillos debido a su robustez y rigidez de primera clase. Resisten la deflexión para ejes de husillos que transmiten pares de corte, resisten la deflexión para fuerzas de corte radiales y son superiores para el temple total de hasta 40 a 50 HRC para aplicaciones generales. Estas aleaciones también poseen una excelente resistencia a la fatiga durante millones de ciclos de rotación bajo cargas de corte variables, estabilidad térmica y confiabilidad en husillos de mecanizado industrial. También son rentables para rangos de velocidad estándar de hasta 24,000 RPM. La confiabilidad de los aceros aleados para poder producir superficies de apoyo lisas como un espejo mediante rectificado de precisión también es importante, ya que son el estándar para husillos robóticos de desbarbado, rectificado y fresado. Los aceros para herramientas, en concreto el acero rápido M2 y el acero D2 de temple al aire, se utilizan para conos de portaherramientas debido a su extrema dureza de hasta 62 HRC. Además, ofrecen una excelente estabilidad dimensional durante el tratamiento térmico en geometrías complejas, lo que permite mantener la precisión del cono y una resistencia al desgaste superior que previene su degradación.
Ciertas variantes de acero inoxidable 17-4 PH disponibles actualmente están mecanizadas, son altamente resistentes a la corrosión, presentan un límite elástico a la tracción sostenido superior a 1000 MPa tras la estabilización y mantienen su propiedad no magnética, lo que permite su uso con electrónica sensible. Los aceros inoxidables también son no porosos y evitan la oxidación en superficies de precisión, independientemente de su forma y acabado. Las aleaciones de aluminio de la serie 7075-T6 ofrecen además una reducción de peso significativa del 50 al 60 % en las carcasas de husillo de gran tamaño, lo que permite una reducción beneficiosa de la masa del efector final y un rendimiento de lavado de todo el sistema robótico. Presentan una excelente conductividad térmica para conjuntos de cojinetes y motores, excelente maquinabilidad para formas complejas, rigidez adecuada para operaciones ligeras de pulido y acabado, y están diseñadas económicamente para su uso en husillos robóticos colaborativos, lo que constituye un objetivo de reducción de peso.

Para los componentes del husillo, se utilizan tecnologías CNC para realizar torneado CNC y lograr un control del diámetro de los cojinetes del eje del husillo y de las superficies de montaje de la herramienta de hasta ±0.0001 pulgadas, y para realizar un rectificado cilíndrico de precisión del eje del husillo y del manguito con un acabado superficial de los asientos del cojinete por debajo de 4 Ra micropulgadas y una redondez de 0.00005 pulgadas, rectificado cónico para interfaces de portaherramientas y lograr un control de precisión del ángulo cónico de ±5 segundos de arco y un acabado por debajo de 8 Ra micropulgadas, también para cumplir con las normas ISO/DIN, rectificado interno de conos de orificios en ejes de husillo huecos, rectificado de roscas finas para roscas de barra de tracción de precisión con precisión de paso, fresado CNC multieje para carcasas de husillo con orificios de cojinetes, bridas montadas y conducto de refrigeración, mandrinado lineal de orificios coaxiales de cojinetes de 0.0002 pulgadas, taladrado transversal para el conducto de suministro de refrigerante y los puertos de lubricación, escariado de precisión de los pasadores de espiga para una precisión de montaje de la carcasa al robot, torneado poligonal para interfaces de accionamiento, corte de estrías para la transmisión de par a motores o poleas de correa, EDM para conducto de refrigerante en husillos de motor integrados, tratamiento térmico, endurecimiento al vacío o tratamiento criogénico para curar el endurecimiento y agregar alivio de tensión para evitar cambios dimensionales a largo plazo, equilibrio dinámico para eliminar puntos altos para una calidad de equilibrio G1.0 o G2.5 en inspección final y de alta velocidad utilizando medidores de aire, comparadores ópticos, indicadores de descentramiento y dispositivos de medición de coordinación para verificar las dimensiones de posición y conicidad de muñones de cojinetes, orificios y roscados, y de muñones de alojamiento.

En los componentes del husillo, realizamos tolerancias de ±0.0001 pulgadas para los componentes más críticos del husillo, asegurando ±0.00008 pulgadas para los diámetros del muñón del cojinete, el ajuste del cojinete de equilibrio y el control de la precarga. Además, cumplimos con las normas ISO 7388 o DIN 69871 para conos de portaherramientas donde mantenemos ángulos de conicidad de ±5 segundos de arco y diámetros de conicidad de ±0.0001 pulgadas, TIR, cuando el conjunto del husillo está correctamente ensamblado con cojinetes de calidad, es inferior a 0.0001 pulgadas (2.5 micras) en la interfaz de la herramienta, y el husillo logra una concentricidad de los muñones del cojinete dentro de 0.0001 pulgadas con el eje de rotación del husillo en toda su longitud. Mantenemos la cara cónica del muñón del cojinete perpendicular al eje del husillo dentro de 0.0002 pulgadas, lo que garantiza un asentamiento adecuado de la herramienta y la estabilidad térmica del husillo para mantener la posición de la herramienta con ±5 micras dentro de 40 grados Celsius a lo largo del husillo. Además, controlamos las dimensiones del orificio de la carcasa con una precisión de ±0.0003 pulgadas para mejorar el ajuste de los cojinetes y maximizar su vida útil.

Sí. Ofrecemos capacidades de fabricación flexibles que incluyen:
Prototipado rápido para la validación del diseño
Producción de bajo volumen para aplicaciones especializadas
Producción de gran volumen con control de calidad constante
Verificación estructural y dimensional completa en cada etapa

Por supuesto. Todos los componentes del husillo se someten a los sistemas y directrices de gestión de calidad ISO 9001. Se cumplen las normativas de los sectores de la robótica industrial: requisitos dimensionales y metalúrgicos específicos (es decir, dureza y acabado superficial), normas de conicidad para portaherramientas (ISO 7388 para HSK, DIN 69871 para vástago hueco, ISO 297 para conos Morse), directrices sobre rodamientos para tolerancias y calidad superficial de los ejes, y trazabilidad completa desde el lote de la materia prima hasta la inspección final de los componentes críticos. Los rodamientos son los componentes donde un fallo del husillo puede provocar la rotura de herramientas, daños en las piezas o colisiones de los robots durante su funcionamiento en celdas de fabricación automatizadas.

Ofrecemos soluciones integrales de acabado adaptadas a los requisitos aeroespaciales:
Anodizado (Tipo II y Tipo III)
Pasivación para resistencia a la corrosión
Pulido de precisión para superficies aerodinámicas
Recubrimientos protectores y barreras térmicas personalizados

El plazo de entrega depende de la complejidad y la cantidad del pedido. Para ejes de husillo con geometrías simples y sin complejidad adicional, el plazo de entrega del pedido es de aproximadamente 12 a 18 días hábiles. Esto incluye operaciones de torneado, tratamiento térmico, rectificado de precisión y equilibrado dinámico. Los conjuntos de husillo motorizado más complejos, que también incluyen refrigeración integrada y numerosas características de precisión, tienen un plazo de entrega de 5 a 7 semanas para su fabricación completa. Para la verificación del diseño y las pruebas de rendimiento, los componentes del husillo prototipo también se pueden realizar en poco tiempo, alrededor de 8 a 12 días, con el respectivo procesamiento acelerado. Los pedidos con una cantidad mayor pueden tener parte del rectificado realizado en celdas de rectificado dedicadas y una mejor optimización para los pasos de equilibrado. El presupuesto también incluye un programa de producción detallado que describe las fases, incluyendo ciclos de tratamiento térmico, precisión de rectificado, equilibrado dinámico y pruebas de concentricidad de calidad.

Por supuesto. Trabajamos con equipos de ingeniería e integradores robóticos para crear soluciones de husillo personalizadas, adaptadas a procesos específicos de extracción de material y limitaciones de carga útil del robot. Alcanzamos velocidades de 40 000 a 60 000 RPM con portaherramientas de mango hueco para mecanizado de aluminio, diseñamos husillos de alta velocidad y husillos de desbarbado de alta resistencia con rodamientos resistentes que soportan una fuerza de corte radial de más de 300 Newton para configuraciones de husillo robustas. También fabricamos husillos de ángulo recto que utilizan engranajes cónicos para acceder a piezas de trabajo estrechas y optimizar la masa y la envolvente del husillo según los límites de carga útil del robot colaborativo. La rigidez del husillo y la presión del refrigerante integrado pasante oscilan entre 10 y 70 bares, así como el cambio automático de herramientas con accionamiento neumático/hidráulico de la barra de tracción y husillos accionados por correa con límites de par controlados para evitar la rotura de la herramienta. Por último, ofrecemos sistemas completos de husillo con motores, codificadores e interfaz de control.
Esto ayuda a desarrollar soluciones de mecanizado robótico optimizadas que incluyen desbarbado automatizado de piezas fundidas eliminando de 0.5 a 3 milímetros de material, perforación de precisión de componentes aeroespaciales con una precisión de ubicación de 0.05 milímetros, rectificado de superficies a una planitud de 10 micrones, velocidades de husillo de más de 30,000 RPM, recorte de compuestos para una calidad de borde limpio, acabado de dispositivos médicos que requieren una rugosidad de superficie de 0.4 Ra para biocompatibilidad y piezas fundidas recortadas, y acabado de dispositivos médicos que requieren rugosidad de superficie.

La precisión del mecanizado CNC ofrece ventajas excepcionales en diversas facetas. Los rodamientos de husillo correctamente mecanizados, con dimensiones de muñón de ±0,00008 pulgadas, proporcionan los ajustes de interferencia o holgura necesarios, lo que ayuda a que los rodamientos alcancen su vida útil diseñada de 10 000 a 20 000 horas, según la velocidad y las condiciones de carga. Un descentramiento total de las superficies de los rodamientos de 0.0001 pulgadas o menos permite eliminar el descentramiento y la vibración a alta velocidad. Las superficies de los rodamientos quedan entonces expuestas a condiciones que rozan el fallo: mal acabado superficial en las piezas mecanizadas, desgaste de la superficie del rodamiento y fallo prematuro. La precisión del portaherramientas en geometrías cónicas de especificaciones ISO de ± 5 segundos de arco de ángulo cónico permite un asentamiento adecuado de la herramienta, necesario para lograr un descentramiento radial en la punta de la herramienta de 5 micras, crucial para mecanizar con una tolerancia de 0.02 milímetros y un acabado superficial de 1.6 Ra. El acabado superficial controlado de los cojinetes de apoyo, inferior a 4 micropulgadas Ra, reduce la fricción y la temperatura del cojinete durante su funcionamiento aumenta de 10 a 20 grados Celsius, lo que prolonga la vida útil de la lubricación. La perfecta concentricidad de los cojinetes de apoyo a 0.0001 pulgadas permite mantener el eje de rotación, lo que significa que no se aplican cargas laterales a los cojinetes. Estas cargas laterales son responsables de una reducción del 50 % en la vida útil del cojinete. La superficie cónica tiene una desviación ortogonal de 0.0002 pulgadas, lo que garantiza que el portaherramientas se escuadre y se levante sin problemas de excentricidad ni contacto frontal.
Seleccione correctamente las dimensiones y los materiales para lograr la rigidez necesaria y limitar la deflexión a menos de 5 micras bajo las fuerzas de mecanizado, garantizando así la precisión dimensional de las piezas. Los perfiles y radios de hombro adecuados eliminan la concentración de tensiones, lo que previene la aparición de grietas por fatiga en los extremos del eje, donde la tensión de flexión es máxima. El equilibrado dinámico a G2.5 o superior permite operar hasta 40,000 RPM con niveles de vibración de 0.5 milímetros por segundo o superiores, lo cual es seguro para la exposición prolongada a altas velocidades. La dureza del cono, entre 58 y 62 HRC, permite mantener contactos cónicos precisos durante miles de cambios de herramienta gracias a su resistencia al desgaste. Los conductos de refrigeración axial y radial, con un diámetro y una disposición óptimos, mantienen estables las temperaturas del husillo y, por lo tanto, las posiciones de la herramienta con una precisión de 5 grados Celsius, lo que garantiza una expansión térmica estable y evita el crecimiento térmico que afecta a la posición de la herramienta. El alivio de tensiones de alta calidad y estratégicamente ubicado permite mantener la precisión del cono, la precarga del rodamiento y las dimensiones del husillo durante largos periodos de funcionamiento. El alivio de tensiones mantiene la precarga del rodamiento, la precisión del cono y las dimensiones del husillo durante un funcionamiento prolongado. Las superficies de montaje precisas del husillo al robot mantienen la precisión del punto central de la herramienta (TCP).
La limpieza en la fabricación no solo ahorra tiempo, sino que también reduce y previene la aparición de fallos. Los sistemas de mecanizado robótico automatizado funcionan con componentes de husillo de precisión con una desviación de herramienta inferior a 5 micras, lo que permite tolerancias de mecanizado de ±0.02 milímetros. Ra. con una calidad de acabado superficial inferior a 1.6 en piezas de aluminio y acero y mecanizado con una tasa de eliminación de 50 a 500 centímetros cúbicos por minuto, dependiendo del material con velocidades de husillo de 10,000 RPM para desbarbado pesado y hasta 60,000 RPM para acabado de aluminio, y fuerzas de corte de 100 a 500 Newtons dependiendo del tamaño del husillo y la configuración del cojinete, estabilidad térmica manteniendo la capacidad del proceso a través de ciclos de servicio continuos y vida útil de más de 10,000 horas con continuo y planificado predecible confiable que permite la automatización de procesos para el mecanizado de componentes aeroespaciales con calidad de superficie y tolerancia que se adhieren estrictamente, desbarbado de piezas fundidas de automóviles para procesar 200 piezas o más por turno, y en la industria de equipos electrónicos para lograr una calidad de superficie cosmética además de dispositivos médicos con procesos validados, acabado de moldeo y matriz donde la calidad del husillo determina la calidad de la matriz operada en formas de clientes de estampado y moldeo.
¿Alguna pregunta mas?