ZTL TECH ahora es Zintilon. Hemos actualizado nuestro nombre y logotipo para empezar de nuevo. Comprobar ahora

Mecanizado CNC de accesorios para recipientes a presión para tanques de hidrógeno

Los racores para recipientes a presión son interfaces seguras, herméticas y mecanizadas con precisión para el llenado de contenedores de alta presión. Estos conectores almacenan hidrógeno a alta presión (350-700 bar) para vehículos y sistemas estacionarios, y son fundamentales para la seguridad del usuario. En Zintilon, nos enorgullecemos de nuestro mecanizado CNC, que utiliza torneado y laminado de roscas de última generación para integrar juntas y conectores. Estas juntas son resistentes a la fatiga y ofrecen una fiabilidad de 15 años en depósitos para automóviles, remolques cisterna y sistemas de almacenamiento industrial.
  • Mecanizado para geometrías de ajuste complejas e interfaces de sellado
  • Tolerancias estrictas de hasta ±0.003 pulg.
  • Torneado de precisión, laminado de roscas y acabado resistente al hidrógeno
  • Soporte para creación rápida de prototipos y producción a gran escala
  • Fabricación de componentes para tanques de hidrógeno con certificación ISO 9001


Con la confianza de más de 15,000 empresas

¿Por qué nuevas empresas energéticas?
Elija Zintilon

prductivity

Entrega Rápida

Un equipo de ingeniería profesional que pueda responder rápidamente a las necesidades del cliente y brindar servicios integrales desde el diseño hasta la producción en un corto período de tiempo para garantizar una entrega rápida.

10x

Alta precisión

Estamos equipados con equipos automatizados y sofisticadas herramientas de medición para lograr una alta precisión y consistencia, garantizando que cada pieza cumpla con los estándares de calidad más estrictos.

world

Certificado ISO13485

Como fabricante de precisión con certificación ISO13485, nuestros productos y servicios han cumplido con los estándares de calidad más estrictos de la industria automotriz.

De la creación de prototipos a la producción en masa

Desarrollamos racores para recipientes a presión, mecanizado CNC e interfaces de almacenamiento de hidrógeno con sistemas completos para fabricantes de vehículos de pila de combustible, proveedores de equipos de gas industrial e integradores de sistemas de tanques. Zintilon presta servicios a estos clientes en todo el mundo.

Accesorios prototipo para recipientes a presión

Obtenga prototipos de alta precisión para las conexiones de los tanques de hidrógeno y consiga réplicas para su diseño final en dichos tanques. Compruebe la integridad de la presión, verifique las tasas de fugas y confirme el correcto enroscado antes de la producción a gran escala.


Puntos claves:

  • Prototipado rápido con alta precisión

  • Tolerancias estrictas (±0.003 pulg.)

  • Pruebas de diseño, rendimiento de sellado y vida útil del ciclo desde el principio

3 Axis CNC Machined Stainless Steel Passivation

EVT – Prueba de validación de ingeniería

Se pueden realizar iteraciones en los prototipos de accesorios de recipientes a presión para asegurar que se cumplan todos los requisitos de seguridad y sellado para los tanques de hidrógeno, para una puesta en marcha a escala real sin problemas.


Puntos claves:

  • Validar la funcionalidad del prototipo

  • Iteraciones de diseño rápidas

  • Garantizar la preparación para la producción

Anodized Aluminum 1024x536

DVT – Prueba de validación del diseño

Para los accesorios fabricados en tanques, se debe garantizar una alta precisión y rendimiento bajo presión con diversos materiales para asegurar la precisión del diseño y un sellado óptimo contra fugas antes de la producción en masa.


Puntos claves:

  • Confirmar la integridad del diseño y la vida útil por fatiga

  • Prueba múltiples materiales y configuraciones de sellado

  • Garantizar un rendimiento listo para la producción

design aluminium

PVT – Prueba de validación de producción

Confirmar la viabilidad de la producción a gran escala de accesorios para recipientes a presión y definir cualquier posible desafío relacionado con la producción antes de lograr una producción completa, consistente y eficiente de dichos accesorios.


Puntos claves:

  • Probar la capacidad de producción a gran escala

  • Detectar y solucionar problemas de proceso de forma temprana

  • Garantizar una calidad constante de las piezas

Anodized Titanium Fastener

Producción masiva

Fabricamos sin problemas accesorios de alta calidad, sometidos a pruebas de presión, para recipientes a presión, con entregas puntuales a los clientes, garantizando un almacenamiento seguro de hidrógeno para los fabricantes de pilas de combustible y los proveedores de sistemas de tanques.


Puntos claves:

  • Producción constante y de alto volumen

  • Mecanizado de precisión para sistemas críticos de seguridad

  • Entrega rápida con estricto control de calidad.

production

Abastecimiento simplificado para
La nueva industria energética

Nuestras capacidades de fabricación de precisión se utilizan ampliamente en la industria de las nuevas energías. El mecanizado CNC, la fabricación de chapa metálica y otras tecnologías garantizan alta precisión y resistencia térmica en la aplicación de nuevos materiales de grado energético, como la aleación de titanio y el PEEK.

Explorar otros nuevos componentes energéticos

Explore nuestra selección completa de componentes mecanizados CNC para nuevas aplicaciones energéticas, diseñados para garantizar precisión y fiabilidad a largo plazo. Desde carcasas de turbinas y soportes de montaje hasta carcasas de baterías y componentes de gestión térmica, ofrecemos soluciones adaptadas a las necesidades cambiantes de las industrias de energías renovables y tecnologías limpias.

Capacidades de mecanizado de accesorios para tanques de hidrógeno y recipientes a presión

El uso de máquinas CNC de tipo suizo y laminación de roscas, junto con operarios especializados en el mecanizado de depósitos de hidrógeno, permite fabricar mediante CNC racores a medida para tanques de hidrógeno. Cada componente, desde racores de conexión hasta bocas de llenado y carcasas de dispositivos de alivio de presión con roscas críticas, está diseñado para ser hermético y resistente a la fatiga, soportando 100 000 ciclos de presión y resistiendo la fragilización por hidrógeno.

Se logra un sellado perfecto y una protección anticorrosiva óptima mediante torneado suizo, laminado de roscas, mecanizado de ranuras de sellado, pasivación y pruebas de fugas de helio. Se realizan pruebas hidrostáticas para verificar la presión de las conexiones. Las conexiones estándar están fabricadas en acero inoxidable (316L, 316Ti), aleaciones de aluminio (6061-T6, 7075-T6), Inconel 718 y acero de alta resistencia (AISI 4340) según las normas ISO y SAa, así como las normas para recipientes a presión (SAE J2579, ISO 19881, UN ECE R134, ASME Sección VIII) para garantizar una alta presión hidráulica.
milling

Mecanizado CNC

sheet metal

Fabricación de chapa

casting

Fundición de metales

Aeroespacial
MATERIALES Y ACABADOS

Materiales
Ofrecemos una amplia gama de materiales, incluidos metales, plásticos y compuestos.
Acabados
Ofrecemos acabados superficiales superiores que mejoran la durabilidad y la estética de las piezas para aplicaciones que requieren superficies lisas o texturizadas.

Industrias especializadas

Eres bienvenido a enfatizarlo en los dibujos o comunicarte con las ventas.

Materiales para accesorios de recipientes a presión

Para el mecanizado de accesorios para recipientes a presión en tanques de hidrógeno, nuestro taller de mecanizado CNC ofrece múltiples opciones de materiales. Gracias a nuestras más de 10 aleaciones de alta resistencia compatibles con hidrógeno, priorizamos la seguridad y la prevención de fugas durante el prototipado rápido y la fabricación de precisión de sistemas de almacenamiento de hidrógeno.
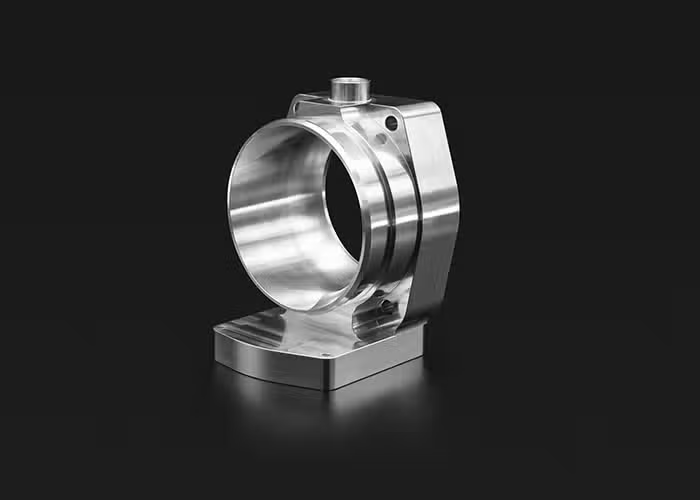
Aluminum Image

Alta maquinabilidad y ductilidad. Las aleaciones de aluminio tienen una buena relación resistencia-peso, alta conductividad térmica y eléctrica, baja densidad y resistencia natural a la corrosión.
Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.003 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Stainless steel Image

Las aleaciones de acero inoxidable tienen alta resistencia, ductilidad, resistencia al desgaste y a la corrosión. Se pueden soldar, mecanizar y pulir fácilmente. La dureza y el coste del acero inoxidable son mayores que los de la aleación de aluminio.

Precio
$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Steel Image

El acero es una aleación de hierro y carbono resistente, versátil y duradera. Es fuerte y duradero. Tiene una gran resistencia a la tracción, a la corrosión, al calor y al fuego, y se moldea y forma fácilmente. Sus aplicaciones van desde materiales de construcción y componentes estructurales hasta componentes automotrices y aeroespaciales.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.001 mm (enrutamiento)
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Titanium Image

El titanio es un material avanzado con excelentes características de resistencia a la corrosión, biocompatibilidad y relación peso. Esta gama única de propiedades lo convierte en una opción ideal para muchos de los desafíos de ingeniería que enfrentan las industrias médica, energética, de procesamiento químico y aeroespacial.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Bronze Image

Altamente resistente a la corrosión del agua de mar. Las propiedades mecánicas del material son inferiores a las de muchos otros metales mecanizables, lo que lo hace mejor para componentes de baja tensión producidos mediante mecanizado CNC.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Brass Image

El latón es mecánicamente más fuerte y las propiedades del metal de menor fricción hacen que el latón mecanizado por CNC sea ideal para aplicaciones mecánicas que también requieren resistencia a la corrosión, como las que se encuentran en la industria marina.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Copper Image

Pocos metales tienen la conductividad eléctrica que tiene el cobre cuando se trata de materiales de fresado CNC. La alta resistencia a la corrosión del material ayuda a prevenir la oxidación y sus características de conductividad térmica facilitan la conformación mediante mecanizado CNC.

Precio
$ $ $
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Zinc Image

El zinc es un metal ligeramente quebradizo a temperatura ambiente y tiene un aspecto grisáceo brillante cuando se elimina la oxidación.

Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Iron Image

El hierro es un metal indispensable en el sector industrial. El hierro está aleado con una pequeña cantidad de acero al carbono, que no se desmagnetiza fácilmente después de la magnetización y es un excelente material magnético duro, así como un importante material industrial, y también se utiliza como principal materia prima para el magnetismo artificial.
Precio
$$$$$
Tiempo De Espera
<10 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Magnesium Image

Debido a la baja resistencia mecánica del magnesio puro, se utilizan principalmente aleaciones de magnesio. La aleación de magnesio tiene baja densidad pero alta resistencia y buena rigidez. Buena tenacidad y fuerte absorción de impactos. Baja capacidad calorífica, rápida velocidad de solidificación y buen rendimiento de fundición a presión.

Precio
$$$$
Tiempo De Espera
<7 días
Tolerancias
Hasta ±0.005 mm
Tamaño máximo de pieza
* 3000 2200 1100 mm *
Tamaño mínimo de pieza
* 2 2 2 mm *
Construyamos algo grandioso, juntos

Preguntas frecuentes: Conexiones para recipientes a presión en aplicaciones de tanques de hidrógeno

Se trata de conjuntos de conexión que ofrecen interfaces de llenado, puertos para dispositivos de seguridad y puntos de anclaje para cilindros de hidrógeno compuestos de tipo III y tipo IV, que contienen gas a 350 o 700 bar y tienen un peso de 2 a 200 kilogramos. Los racores de expansión, como las válvulas de alivio de presión montadas en el tanque, cuentan con roscas que penetran el revestimiento del tanque, lo que permite su montaje y sujeción, alcanzando estructuralmente una resistencia a la tracción de 800 a 1200 MPa. Integran válvulas de retención y receptáculos de llenado que permiten el repostaje en 3 a 5 minutos. También incorporan carcasas para dispositivos de alivio de presión con cierre manual, dispositivos de alivio de presión con activación térmica (TPRD), piezas especiales que se abren a 110 °C y acoplamientos de conexión rápida que cumplen con el protocolo de repostaje SAE J2600.

El torneado CNC suizo es capaz de producir complejos acoplamientos con roscas, ranuras de sellado y hexágonos en una sola configuración, con tiempos de ciclo de 90 a 240 segundos. Las roscas mecanizadas sin aire y las mecanizadas presentan una diferencia del 30-50% en resistencia a la fatiga. Una rosca laminada es significativamente superior a una rosca mecanizada. El laminado/conformado de roscas también mecaniza ranuras de sellado con una precisión de ±0.002 pulgadas, lo que garantiza un sellado hermético de entre el 10 y el 25% para juntas tóricas comprimidas. El mecanizado multieje crea los huecos y canales de flujo 3D. Los huecos se mecanizan mediante brochas hexagonales. El retén empotrado se mecaniza con herramientas hexagonales. Las herramientas de accionamiento hexagonales también se mecanizan. La pasivación, definida como 2-3, consiste en una capa protectora de óxido y sellado sobre el aluminio. Las pruebas de fugas se realizan mediante espectrometría de masas con helio, con presiones de hasta -9 mbar. Las pruebas hidrostáticas evalúan la integridad de la presión a 1.5 veces la presión de servicio.

El acero inoxidable 316L y 316Ti ofrece una resistencia casi total a la fragilización por hidrógeno y estabiliza las interfaces débiles, además de presentar una microestructura robusta que evita la fragilización. Sin embargo, estará expuesto a la corrosión ambiental. Con revestimientos de aluminio soldables, se logra una resistencia a la tracción de entre 500 y 700 MPa, lo que permite soportar fácilmente cargas de sellado a alta presión. El aluminio 6061-T6 y 7075-T6 proporciona una resistencia específica superior, lo que permite reducir la masa del tanque en un 30 % con racores ligeros. Con una resistencia a la tracción de entre 300 y 570 MPa, ofrece la resistencia adecuada, mejora la conductividad térmica y facilita la disipación del calor. Finalmente, también se puede utilizar como revestimiento compuesto. La aleación de níquel-cromo Inconel 718 resuelve problemas de alta tensión, proporcionando una resistencia superior a 1200 MPa, una excelente resistencia a la compresión, un rango térmico de 650 °C y resistencia a la fragilización por hidrógeno. El acero de alta resistencia AISI 4340 ofrece una resistencia a la tracción máxima de 1100 a 1400 MPa y permite la compresión, facilitando el tratamiento térmico.

El torneado CNC suizo es capaz de producir complejos acoplamientos con roscas, ranuras de sellado y hexágonos en una sola configuración, con tiempos de ciclo de 90 a 240 segundos. Las roscas mecanizadas sin aire y las mecanizadas presentan una diferencia del 30-50% en resistencia a la fatiga. Una rosca laminada es significativamente superior a una rosca mecanizada. El laminado/conformado de roscas también mecaniza ranuras de sellado con una precisión de ±0.002 pulgadas, lo que garantiza un sellado hermético de entre el 10 y el 25% para juntas tóricas comprimidas. El mecanizado multieje crea los huecos y canales de flujo 3D. Los huecos se mecanizan mediante brochas hexagonales. El retén empotrado se mecaniza con herramientas hexagonales. Las herramientas de accionamiento hexagonales también se mecanizan. La pasivación, definida como 2-3, consiste en una capa protectora de óxido y sellado sobre el aluminio. Las pruebas de fugas se realizan mediante espectrometría de masas con helio, con presiones de hasta -9 mbar. Las pruebas hidrostáticas evalúan la integridad de la presión a 1.5 veces la presión de servicio.

¡Por supuesto! Zintilon diseña prototipos de tanques de hidrógeno y realiza prácticamente todo el trabajo para prototipos de vehículos y sistemas industriales. Zintilon utiliza ciclos de presión y realiza un análisis completo de elementos finitos para validar el diseño. Zintilon produce series cortas y trabaja con circuitos hidráulicos integrados para sistemas industriales con entre 50 y 2000 conexiones. Para vehículos comerciales de pila de combustible, Zintilon produce series largas de conexiones, con miles o decenas de miles de unidades fabricadas anualmente. Zintilon realiza numerosos controles de calidad para garantizar la integridad de la producción, incluyendo controles dimensionales completos con equipos CMM, pruebas de fugas de helio con una sensibilidad de 1 x 10⁻⁹ mbar-litro por segundo y numerosos ciclos de presión con pruebas hidrostáticas a 1.5 veces la presión de trabajo. Zintilon realiza ciclos de presión, pruebas de fatiga según la norma ISO 11119, pruebas de torsión y muchas otras pruebas para validar todos los componentes, incluidos los componentes de hidrógeno, según las certificaciones de materiales. Zintilon verifica la compatibilidad con el hidrógeno según ISO 11114, ASTM G142 y pruebas de fragilización.

Los sistemas de gestión de calidad ISO 9001 y las normas de almacenamiento de hidrógeno establecen códigos de construcción, normas de edificación, normas generales y normas integrales. La construcción de recipientes a presión según la Sección VIII de ASME protege contra fugas de 1 x 10⁻⁶ mbar-litro por segundo y garantiza la integridad estructural y una vida útil de 15 años, resistencia a la fatiga superior a 100 000 ciclos de presión y un cumplimiento estructural superior para recipientes a presión con una vida útil de hasta 15 años. Otras normas de construcción, como CSA B51 para recipientes a presión, ISO 19881 para contenedores de tipo III y IV, y la integración de sistemas portátiles de pilas de combustible en vehículos, así como el cumplimiento de la norma SAE J2579 para sistemas de combustible.

Los acabados incluyen electropulido en acero inoxidable, logrando una rugosidad superficial (Ra) inferior a 0.4 micras en superficies contiguas al sello para un sellado hermético, pasivación mejorada y protección contra la corrosión bajo tensión inducida por hidrógeno. La pasivación se realiza según las normas ASTM A967 y A962 para la formación de una película de óxido oscuro. El anodizado duro en aluminio, con un recubrimiento de 25 a 50 micras, proporciona resistencia al desgaste, protección contra la corrosión y una dureza superficial de 1000 HV. El granallado incrementa la tensión residual de compresión superficial y la vida útil a la fatiga en un 40 %. Otras opciones de acabado superficial incluyen el recubrimiento de níquel-PTFE, el plateado de roscas y el granallado.

Para los racores estándar de acero inoxidable para depósitos de hidrógeno Tipo IV, el plazo es de aproximadamente 12 a 18 días hábiles, incluyendo el mecanizado, el laminado de roscas, la pasivación y las pruebas de estanqueidad. Los colectores multipuerto más complejos requieren de 8 a 12 semanas, incluyendo el montaje y las pruebas de certificación. El rápido desarrollo de depósitos y la validación de seguridad son posibles cuando los prototipos de racores para las pruebas de presión se completan en un plazo de 10 a 14 días.

¡Por supuesto! Creamos conexiones de ultra alta presión para sistemas de investigación de 1000 bar con tasas de fuga extremadamente bajas y conexiones de aluminio ligeras para reducir la masa del tanque entre 2 y 5 kilogramos, lo que aumenta la autonomía del vehículo. También diseñamos conexiones criogénicas para tanques de hidrógeno líquido que operan a -253 °C y conexiones integradas para instrumentación con transductores de presión y termopares. Creamos diseños de sellos redundantes que cumplen con la integridad de seguridad SIL-3 e integramos acoplamientos de desconexión rápida que permiten retirar el tanque para mantenimiento en 30 segundos. Además, diseñamos características antirrotación, conexiones inteligentes con etiquetas RFID que registran el historial de llenado y las fechas de certificación, y diseños de sellos flexibles para soportar ciclos térmicos y vibraciones.

Las roscas mecanizadas con una precisión de ±0.003 pulgadas se fijarán a un par preestablecido y no se producirán fugas al alcanzar entre 200 y 800 Nm. Una desviación de 0.010 pulgadas comprometerá el sellado y la tasa de fuga superará 1 x 10⁻⁴ mbar·litro por segundo. En un espacio confinado, el hidrógeno se acumula hasta alcanzar el límite de inflamabilidad del 4 %. Las dimensiones de la ranura de sellado con una precisión de ±0.002 pulgadas controlarán la compresión de la junta tórica dentro de los límites aceptables del 10 al 25 %. Alcanzaremos tasas de fuga superiores a 1 x 10⁻⁶ mbar·litro por segundo y cumpliremos con la norma SAE J2579. Las ranuras de sellado que no cumplan con los límites establecidos provocarán compresión, lo que causará fallos de extrusión, un sellado desequilibrado de la junta tórica y un sellado insuficiente. Las roscas que se formen tendrán flujo de grano y mejorarán las tensiones residuales de compresión. Esto mejorará la resistencia a la fatiga entre un 30 % y un 50 % tras 100 000 ciclos de presión, desde presión ambiente hasta 700 bar. Una concentricidad de 0,076 mm (0.003 pulgadas) eliminará la carga excéntrica y la tensión desequilibrada por encima de 1000 MPa en la raíz de la rosca. Las superficies de sellado lisas, con una rugosidad superficial (Ra) inferior a 0.4 micras, proporcionarán un sellado fiable o un sellado con elastómero. Una concentración de tensiones bien definida limitará la propagación de grietas por fatiga. Una resistencia adecuada y aleaciones apropiadas evitarán la fragilización. Tras una exposición prolongada a 700 bar, las aleaciones susceptibles reducirán su ductilidad en un 50 %, mientras que las demás aleaciones la conservarán. Una pasivación adecuada permitirá la formación de una capa pasiva de cromo que evitará la corrosión bajo tensión inducida por hidrógeno.
Los sistemas diseñados adecuadamente pueden almacenar suficiente hidrógeno para alimentar un sistema de pila de combustible. Este sistema cuenta con un tanque de combustible con una presión de entre 350 y 700 bares y puede almacenar entre 4 y 7 kilogramos de hidrógeno. Proporciona una autonomía de entre 400 y 650 kilómetros. Se puede recargar en 3 a 5 minutos y llena cápsulas de hidrógeno a un ritmo de 60 gramos por segundo. Tiene una vida útil de 15 años y soporta más de 100 000 ciclos de presión. Los sistemas de almacenamiento de hidrógeno se utilizan en vehículos eléctricos de pila de combustible, remolques cisterna de hidrógeno con capacidad de 200 a 1000 kg, sistemas de energía de respaldo estacionarios y almacenamiento de gas industrial. Estos sistemas almacenan gas convencional y dan servicio a las industrias automotriz, energética, aeroespacial y de manipulación de materiales.
¿Alguna pregunta mas?