Un ajuste a presión une dos piezas, normalmente un eje y un orificio, haciendo que el eje sea ligeramente más grande que el orificio antes del ensamblaje. No hay holgura. La superposición dimensional genera presión de contacto después del ensamblaje, y dicha presión mantiene la unión sin necesidad de fijaciones ni adhesivos.
Esto hace que el ajuste por interferencia sea mecánicamente directo, pero también delicado. La tolerancia en ambas características, la combinación de materiales, el acabado superficial y el método de ensamblaje interactúan entre sí. Si alguno de estos factores falla, el resultado es una unión que se desliza bajo carga o una pieza que se agrieta durante el prensado.
¿Qué es un ajuste de interferencia?
Cuando un eje se mecaniza con un diámetro mayor que el orificio en el que debe entrar, el ensamblaje de ambas piezas requiere superar esa diferencia dimensional. Esto produce una deformación elástica en ambos componentes: el eje se comprime ligeramente y el orificio se expande ligeramente. La tensión residual crea una presión de contacto radial continua entre las superficies de acoplamiento, que resiste la extracción y la rotación, y transmite el par sin necesidad de elementos de fijación secundarios.
El ajuste con interferencia se describe a veces como un ajuste con holgura negativa. La cantidad de interferencia no es fija; depende del tamaño nominal, la combinación de materiales, la geometría, las cargas de aplicación, el rango de temperatura y el método de ensamblaje. No existe un valor correcto universal, por lo que especificar la tolerancia en el plano es más importante que cualquier regla general.
Ajuste de interferencia frente a ajuste de holgura frente a ajuste de transición

Los ajustes de ingeniería describen la relación dimensional entre dos elementos que se acoplan antes del ensamblaje. Las tres categorías principales se comportan de manera diferente en la fabricación, el ensamblaje y el servicio, y elegir entre ellas requiere comprender qué produce cada una.
Ajuste de liquidación
El eje siempre es más pequeño que el orificio. La holgura positiva permite el deslizamiento, la rotación o el montaje manual. Estándar para ejes giratorios, pistones deslizantes y piezas desmontables.
Ajuste de transición
El ajuste puede producir una pequeña holgura o interferencia, dependiendo de dónde se encuentren las dimensiones reales dentro del rango de tolerancia. Se utiliza cuando se requiere una ubicación precisa sin la fuerza de ensamblaje completa de un ajuste por interferencia.
Ajuste de interferencia
El eje siempre es más grande que el orificio. El montaje requiere fuerza aplicada, diferencia de temperatura o presión controlada. Se utiliza para sujeción permanente o semipermanente donde se necesita una fijación firme, una ubicación precisa y transmisión de par.
| Tipo de ajuste | Relación dimensional | Comportamiento de ensamblaje | Uso común |
|---|---|---|---|
| Ajuste de liquidación | El eje siempre es más pequeño que el agujero. | Fácil montaje, libre movimiento. | Piezas deslizantes o giratorias |
| Ajuste de transición | Pequeña holgura o pequeña interferencia | Ubicación precisa, controlada | Localización de características, pulsación ligera |
| Ajuste de interferencia | El eje siempre es más grande que el agujero. | Se requiere ensamblaje por fuerza o térmico. | articulaciones de retención permanentes |
Cómo funciona el ajuste del eje y el orificio en las piezas mecanizadas
| Elemento | Agujero (25 mm nominales) | Eje (25 mm nominales) |
| Medida nominal | 25.000 mm | 25.000 mm |
| Límite de tolerancia inferior | +0.000 mm | +0.020 mm |
| Límite superior de tolerancia | +0.021 mm | +0.041 mm |
| Tamaño real mínimo | 25.000 mm | 25.020 mm |
| Tamaño real máximo | 25.021 mm | 25.041 mm |
| Rango de tamaño | 25.000-25.021 mm | 25.020-25.041 mm |
Los sistemas de ajuste como ISO 286 y ANSI B4.1 proporcionan grados de tolerancia y desviaciones definidos para tamaños nominales comunes, ofreciendo a diseñadores y fabricantes una referencia común para cotizaciones, mecanizado e inspección. Un plano que solo indique ajuste a presión o ajuste apretado no proporciona al taller ninguna tolerancia con la que trabajar ni base para la inspección. Especificar los límites directamente o hacer referencia a una designación de ajuste es lo que permite verificar el resultado.
¿Un ajuste a presión es lo mismo que un ajuste por interferencia?

Los ajustes de ingeniería describen la relación dimensional entre dos elementos que se acoplan antes del ensamblaje. Las tres categorías principales se comportan de manera diferente en la fabricación, el ensamblaje y el servicio, y elegir entre ellas requiere comprender qué produce cada una.
Ajuste de liquidación
El eje siempre es más pequeño que el orificio. La holgura positiva permite el deslizamiento, la rotación o el montaje manual. Estándar para ejes giratorios, pistones deslizantes y piezas desmontables.
Ajuste de transición
El ajuste puede producir una pequeña holgura o interferencia, dependiendo de dónde se encuentren las dimensiones reales dentro del rango de tolerancia. Se utiliza cuando se requiere una ubicación precisa sin la fuerza de ensamblaje completa de un ajuste por interferencia.
Ajuste de interferencia
El eje siempre es más grande que el orificio. El montaje requiere fuerza aplicada, diferencia de temperatura o presión controlada. Se utiliza para sujeción permanente o semipermanente donde se necesita una fijación firme, una ubicación precisa y transmisión de par.
| Tipo de ajuste | Relación dimensional | Comportamiento de ensamblaje | Uso común |
| Ajuste de liquidación | El eje siempre es más pequeño que el agujero. | Fácil montaje, libre movimiento. | Piezas deslizantes o giratorias |
| Ajuste de transición | Pequeña holgura o pequeña interferencia | Ubicación precisa, controlada | Localización de características, pulsación ligera |
| Ajuste de interferencia | El eje siempre es más grande que el agujero. | Se requiere ensamblaje por fuerza o térmico. | articulaciones de retención permanentes |
Cómo funciona el ajuste del eje y el orificio en las piezas mecanizadas
| Elemento | Agujero (25 mm nominales) | Eje (25 mm nominales) |
| Medida nominal | 25.000 mm | 25.000 mm |
| Límite de tolerancia inferior | +0.000 mm | +0.020 mm |
| Límite superior de tolerancia | +0.021 mm | +0.041 mm |
| Tamaño real mínimo | 25.000 mm | 25.020 mm |
| Tamaño real máximo | 25.021 mm | 25.041 mm |
| Rango de tamaño | 25.000-25.021 mm | 25.020-25.041 mm |
Los sistemas de ajuste como ISO 286 y ANSI B4.1 proporcionan grados de tolerancia y desviaciones definidos para tamaños nominales comunes, ofreciendo a diseñadores y fabricantes una referencia común para cotizaciones, mecanizado e inspección. Un plano que solo indique ajuste a presión o ajuste apretado no proporciona al taller ninguna tolerancia con la que trabajar ni base para la inspección. Especificar los límites directamente o hacer referencia a una designación de ajuste es lo que permite verificar el resultado.
¿Un ajuste a presión es lo mismo que un ajuste por interferencia?
El ajuste por interferencia describe la condición dimensional: el eje es más grande que el orificio. El ajuste a presión describe el método de ensamblaje: las piezas se unen mediante fuerza. La mayoría de los ajustes a presión implican interferencia, pero no todos los ajustes por interferencia se ensamblan mediante presión. El ajuste por contracción calienta la pieza exterior para expandir el orificio; el ajuste criogénico enfría la pieza interior para contraerla. La interferencia es la misma en ambos casos. El método se elige en función de la geometría de la pieza, la sensibilidad del material, el equipo disponible y la fuerza de ensamblaje admisible.
La tolerancia de ajuste a presión no debe estimarse a partir de una tabla genérica. La interferencia correcta depende del diámetro nominal, el espesor de la pared, el módulo de elasticidad de ambos materiales, la fuerza de sujeción requerida, el acabado superficial, la lubricación y si las piezas deben desmontarse alguna vez. Una interferencia insuficiente produce una unión que se afloja bajo carga. Una interferencia excesiva causa daños permanentes durante el prensado.
Aplicaciones comunes de los ajustes por interferencia
La elección del ajuste a presión en cada caso se reduce a la necesidad de retención, ubicación o transmisión de par sin añadir componentes.
- Carcasas de cojinetes: La interferencia impide que la pista exterior gire dentro de la carcasa. El ajuste debe ser lo suficientemente preciso como para detener la rotación sin deformar la carcasa ni alterar la holgura interna del rodamiento.
- Casquillos y pasadores de centrado: Sujeto exclusivamente por interferencia. Debe resistir la extracción y el corte sin anillos de retención ni adhesivo.
- Engranajes y poleas en ejes: La interferencia transmite el par motor por fricción. En aplicaciones con cargas elevadas, puede ser necesario añadir una chaveta o un estriado cuando se producen inversiones de par o cargas de impacto.
- Mangas, cuellos e inserciones a presión: Ensamblados por interferencia para servir como superficies de desgaste, topes de posicionamiento o insertos roscados sin elementos de fijación.
- Ejes de motor y posicionadores de fijación: Elegida por su resistencia a las vibraciones, su fiabilidad bajo cargas dinámicas y su estabilidad posicional entre cambios de herramienta.
La interferencia por sí sola no siempre es suficiente para condiciones de alto par o alta fuerza axial. En ocasiones, se añaden chavetas, estrías, tornillos de fijación o adhesivos, según la dirección y la magnitud de la carga.
Factores clave que afectan al diseño de ajuste por interferencia
En la práctica, estos factores interactúan entre sí, por lo que el diseño de ajuste por interferencia debe evaluarse como un sistema en lugar de como una simple tolerancia en un plano.
Resistencia del material y comportamiento elástico
Un eje de acero en una carcasa de aluminio se comporta de forma muy diferente a un par de acero sobre acero. El aluminio es menos rígido y cede a menor tensión. Los materiales frágiles, los plásticos y las piezas fundidas de paredes delgadas son especialmente sensibles. Una interferencia que sea correcta para un par de materiales puede agrietar o deformar permanentemente otro. La selección del material y la magnitud de la interferencia deben evaluarse conjuntamente.
Diámetro nominal, longitud de acoplamiento y espesor de pared.
Los diámetros mayores generan presiones de contacto más elevadas con el mismo porcentaje de solapamiento. Un acoplamiento más prolongado aumenta la capacidad de sujeción, pero también la fuerza de ensamblaje. Los acoplamientos muy cortos limitan la fuerza de sujeción, independientemente de la presión de interferencia. Las carcasas de paredes delgadas pueden expandirse durante el prensado y deformarse tras el ensamblaje. Las características cercanas al orificio, como ranuras, chaveteros o bordes próximos, concentran la tensión y aumentan el riesgo de agrietamiento.
Acabado superficial, recubrimientos y temperatura
Las protuberancias superficiales se colapsan durante el prensado. El contacto real se produce entre asperezas aplanadas, por lo que una superficie más rugosa aumenta la fuerza de ensamblaje sin incrementar proporcionalmente la resistencia de sujeción. Los recubrimientos como el anodizado, el cromado duro o el níquel químico añaden material considerable a las superficies de contacto y modifican el ajuste efectivo.
Cualquier tratamiento superficial que modifique las dimensiones debe tenerse en cuenta en la especificación de tolerancias antes del mecanizado. En los ensamblajes de materiales mixtos, especialmente aluminio con acero, la temperatura de funcionamiento es importante: el aluminio se dilata aproximadamente el doble de rápido que el acero, por lo que un ajuste correcto a temperatura ambiente puede aflojarse a temperaturas elevadas o sobrecargar las piezas a bajas temperaturas.
Método de ensamblaje
El prensado en frío es sencillo, pero aplica toda la fuerza de ensamblaje en una sola pasada, con riesgo de agarrotamiento si la alineación es incorrecta. El prensado hidráulico ofrece un mejor control de la fuerza y la velocidad. El ajuste por contracción, calentando la pieza exterior o enfriando la pieza interior con hielo seco o nitrógeno líquido, reduce significativamente la fuerza de ensamblaje y se prefiere para piezas grandes o con altos valores de interferencia. La lubricación reduce la fricción durante el prensado, pero puede disminuir el coeficiente de fricción efectivo de la unión final, lo cual debe tenerse en cuenta en el cálculo de la fuerza de sujeción.
¿Qué sucede si el ajuste de interferencia es demasiado apretado o demasiado suelto?
Si el ajuste es demasiado apretado
La interferencia excesiva eleva la fuerza de ensamblaje más allá de los límites de seguridad. A nivel de pieza, provoca distorsión del orificio, desgaste del eje, agrietamiento en paredes delgadas o elementos frágiles y deformación permanente que altera la geometría del orificio. En aplicaciones de rodamientos, modifica la holgura interna y provoca fallas prematuras. Las piezas que se agrietan o deforman durante el prensado se convierten en chatarra irrecuperable.
Si el ajuste es demasiado holgado
Una interferencia insuficiente provoca que la junta no tenga la presión de contacto adecuada. Bajo carga, las piezas se deslizan, lo que inicia el desgaste por fricción: un mecanismo de desgaste impulsado por el micromovimiento entre piezas que deberían estar fijas. El desgaste por fricción produce residuos, picaduras en la superficie y una pérdida progresiva del ajuste, seguida de desalineación, ruido y una menor transmisión de par. Un ajuste flojo que no se detecta durante la inspección de montaje es difícil y costoso de reparar, ya que el orificio puede estar dañado para cuando se identifica la falla.
Cómo especificar la tolerancia de ajuste a presión en un dibujo.
Un dibujo completo proporciona al fabricante todo lo necesario para mecanizar, inspeccionar y cotizar. Incluya lo siguiente:
- Tamaño nominal del eje y del orificio, con límites de tolerancia superior e inferior independientes para cada característica.
- Designación de ajuste según ISO 286 o ANSI B4.1, según corresponda. Según ISO 286, el orificio suele ser H7 (orificio escariado estándar). La designación del eje determina la estanqueidad: k6/m6 para transición, p6/s6 para interferencia, u6/x6 para interferencia severa que requiere ajuste por contracción. Una designación como H7/p6 indica a ambas partes la posición exacta de cada elemento. Estos son ejemplos ilustrativos; el código correcto depende del tamaño nominal, el material y la carga.
- Condiciones del material y del tratamiento térmico para cada pieza de acoplamiento.
- El acabado superficial de las superficies de contacto se especifica como Ra o Rz, no como una nota genérica.
- Los recubrimientos, el chapado o el anodizado con un rango de espesor previsto, ya que estos modifican el ajuste efectivo.
- Método de ensamblaje: prensado en frío, prensado hidráulico, ajuste por contracción o criogénico.
- Si el conjunto es permanente o debe desmontarse durante su uso.
- Requisitos de inspección, incluyendo la herramienta de medición y cualquier indicación sobre redondez o cilindricidad.
Cómo influye el mecanizado CNC en la precisión del ajuste por interferencia
Los ajustes de interferencia requieren un control dimensional más estricto que las características mecanizadas generales. Servicios de mecanizado CNC Cubren toda la gama de procesos utilizados para las características de ajuste por interferencia.
Para orificios, el mandrinado de un solo punto ofrece mayor redondez y control dimensional que el taladrado convencional. El escariado es adecuado para orificios pequeños que requieren un acabado uniforme y una tolerancia de diámetro ajustada. El rectificado cilíndrico permite alcanzar las tolerancias más estrictas para ejes y orificios con un margen de ajuste reducido. La selección del proceso depende de la geometría, la tolerancia, el material y el volumen.
La redondez y la cilindricidad son tan importantes como el diámetro básico. Un orificio dentro de la tolerancia de diámetro, pero ovalado o cónico, no se ensamblará de forma predecible y producirá una presión de contacto desigual. Los errores de forma deben indicarse explícitamente en el plano para ajustes críticos. Un chaflán de entrada en la entrada del eje y del orificio, generalmente de 15 a 30 grados, evita el agarrotamiento causado por la entrada del eje en un ángulo leve. Sin él, la desalineación durante el prensado es una de las causas más comunes de daños superficiales en piezas que, de otro modo, tendrían las tolerancias correctas.
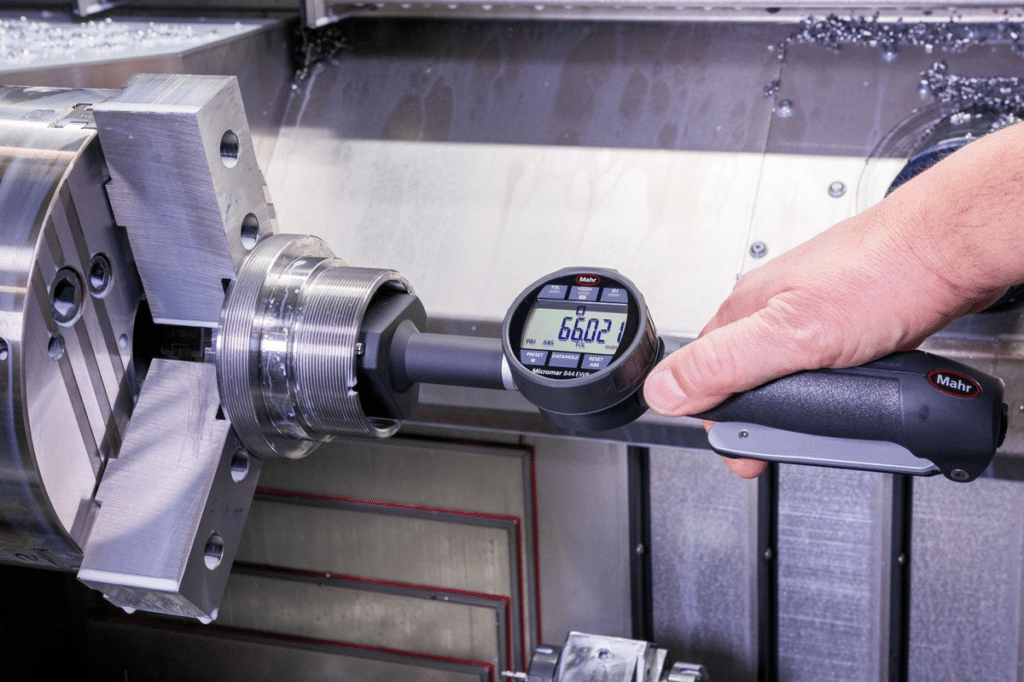
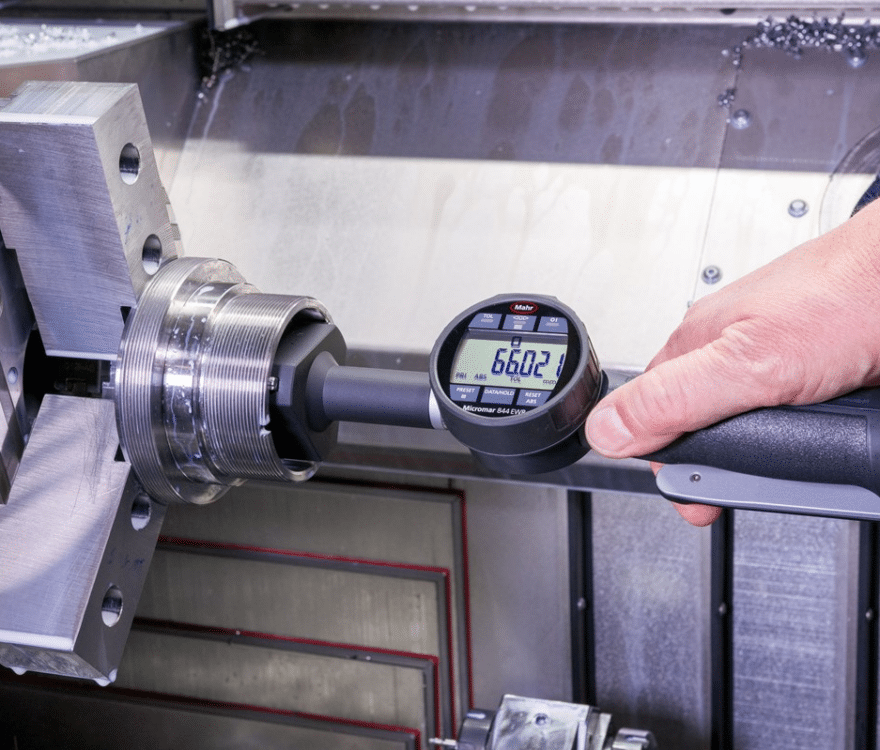
El método de inspección también es importante. Un calibrador estándar no es adecuado para tolerancias de micras de un solo dígito. Dependiendo del tamaño y la tolerancia de la pieza, pueden ser necesarios calibres de orificio, calibres de tapón, calibres de pasador, micrómetros digitales o una máquina de medición por coordenadas (CMM). Acuerde el calibre antes de que comience la producción, no durante la inspección de la primera pieza.
Lista de verificación de diseño de ajuste de interferencia antes de solicitar un presupuesto
- ¿Diámetro nominal del eje y del orificio confirmados?
- ¿Se definen los límites de tolerancia por separado tanto para el eje como para el orificio?
- ¿Norma de ajuste de referencia: ISO 286, ANSI B4.1 u otra?
- ¿Se especifican los materiales para cada pieza de acoplamiento, incluido el tratamiento térmico?
- ¿Recubrimientos, chapados o anodizados especificados con un rango de espesor?
- ¿Acabado superficial especificado en las características de acoplamiento?
- Método de ensamblaje definido: ¿prensado en frío, hidráulico, ajuste por contracción o criogénico?
- ¿El montaje es permanente o debe ser reparable?
- ¿Se ha documentado la fuerza de sujeción o el par de torsión requeridos?
- ¿Rango de temperatura considerado en el servicio?
- ¿Método de inspección especificado para las características de acoplamiento?
- ¿Se confirma la responsabilidad de verificar el ajuste si las piezas se adquieren por separado?
Cuándo hablar sobre la compatibilidad con su socio de fabricación
En ciertas situaciones, conviene realizar una revisión antes de que comience el mecanizado, en lugar de después:
- El rango de interferencia es estrecho, especialmente por debajo de 0.020 mm en toda la banda de tolerancia combinada de ambas piezas.
- Los materiales que se van a acoplar son diferentes, especialmente el aluminio y el acero, y además hay variaciones de temperatura durante su uso.
- Las piezas tienen paredes delgadas, ranuras cercanas u otras características que aumentan el riesgo de deformación durante el prensado.
- Tras el mecanizado, se especifica un tratamiento superficial con una tolerancia de espesor indefinida.
- La fuerza necesaria para el montaje está limitada por el equipo disponible o por los límites de carga de la pieza ensamblada.
- Un prototipo está pasando a la producción en serie, donde pequeños problemas manejables a baja cantidad se convierten en problemas de rendimiento a gran escala.
Para las características críticas de ajuste de ejes y orificios, confirmar la estrategia de tolerancia antes del mecanizado resulta mucho menos costoso que diagnosticar problemas de ajuste durante el ensamblaje. Zintilon revisa los planos, los materiales y los requisitos de tolerancia durante la elaboración del presupuesto, de modo que los problemas se abordan antes de cortar cualquier material.
Obtenga más información sobre Zintilon. garantía de calidad y tolerancias de mecanizado CNC, o Contactar para iniciar tu proyecto.
PREGUNTAS MÁS FRECUENTES:
¿Cuál es la diferencia entre un ajuste de interferencia y un ajuste con holgura?
En un ajuste con holgura, el eje siempre es más pequeño que el orificio, lo que facilita el montaje y el movimiento relativo. En un ajuste con interferencia, el eje siempre es más grande que el orificio, por lo que la superposición dimensional crea una presión de contacto que mantiene las piezas unidas.
¿Cuál es la diferencia entre ajuste por interferencia y ajuste por transición?
Un ajuste de transición puede producir una pequeña holgura o una pequeña interferencia, dependiendo de dónde se encuentren las dimensiones reales dentro del rango de tolerancia. Un ajuste de interferencia está diseñado de manera que el eje siempre sea más grande que el orificio en todo el rango de tolerancia de ambas características.
¿El ajuste a presión es lo mismo que el ajuste por interferencia?
No exactamente. El ajuste por interferencia se refiere a la condición dimensional; el ajuste a presión es el método de ensamblaje. La mayoría de los ajustes a presión implican interferencia, pero también se pueden ensamblar calentando la parte exterior o enfriando la parte interior en lugar de presionar.
¿Qué tolerancia de ajuste a presión se necesita?
No existe una respuesta universal. Depende del diámetro nominal, las propiedades elásticas del material, el espesor de la pared, el acabado superficial, el rango de temperatura, la fuerza de sujeción requerida y el método de montaje. Especifique los límites de tolerancia o un estándar de ajuste reconocido en lugar de basarse en una nota genérica del plano.
¿Puede el mecanizado CNC lograr tolerancias de ajuste por interferencia?
Sí, pero la tolerancia alcanzable depende del tamaño de la pieza, el material, la geometría y el proceso. El mandrinado, el escariado y el rectificado cilíndrico cubren la mayoría de los requisitos de ajuste por interferencia. Las piezas críticas pueden requerir una inspección específica con calibres de interiores, calibres de tapón o una máquina de medición por coordenadas (MMC). Defina el plan de inspección antes de que comience la producción.
Genial, juntos