Aluminium ist aufgrund seiner günstigen physikalischen Eigenschaften ein beliebtes Material für CNC-Bearbeitungsanwendungen. Es ist robust und eignet sich daher für mechanische Teile. Seine oxidierte Außenschicht widersteht Witterungseinflüssen und ist somit korrosionsbeständig. Diese Vorteile haben Aluminiumteile in verschiedenen Branchen beliebt gemacht, insbesondere in der Luft- und Raumfahrt, der Automobilindustrie, dem Gesundheitswesen und der Unterhaltungselektronik.
In diesem Artikel werden einige der Hauptvorteile der CNC-Bearbeitung von Aluminium beschrieben und warum sie zu den beliebtesten gehört Rapid-Prototyping- und Produktionsprozesse.
Warum Aluminium in der CNC-Bearbeitung
Die CNC-Bearbeitung von Aluminium hat gegenüber anderen Metallen mehrere Vorteile, wie unten aufgeführt.
Korrosionsbeständigkeit
Aluminium ist sehr korrosionsbeständig und bietet Schutz vor chemischem Verschleiß und Oxidation. 6061 ist eine der korrosionsbeständigsten Sorten und wird in verschiedenen Anwendungen zum Schutz vor korrosiven Umgebungen eingesetzt.
Recyclingfähigkeit
Aluminium ist in hohem Maße recycelbar und eignet sich daher ideal für Unternehmen, die ihre Umweltbelastung verringern oder Materialverschwendung minimieren und gleichzeitig Geld sparen möchten. Aufgrund der potenziell großen Abfallmengen, die bei diesen Vorgängen beim Schneiden von Werkstücken entstehen, werden bei CNC-Bearbeitungsanwendungen häufig wiederverwertbare Materialien verwendet.
Verhältnis von Stärke zu Gewicht
Aluminium wird aufgrund seiner hervorragenden physikalischen Eigenschaften, wie beispielsweise seines geringen Gewichts und seiner hohen Festigkeit, in vielen Teilen verwendet. Aufgrund seiner Eigenschaften eignet sich Aluminium hervorragend für die Herstellung wichtiger Teile in einer Vielzahl von Branchen, darunter der Automobil- und Luftfahrtindustrie. Automobilwellen und Flugzeugbeschläge sind zwei Beispiele für Teile, die auf CNC-gefrästem Aluminium basieren.
Es ist entscheidend, das zu verstehen verschiedene Arten von Aluminium dienen unterschiedlichen Zwecken. Eine Allzwecksorte wie 6061 weist ein hohes Festigkeits-Gewichts-Verhältnis auf und ist mit einer Vielzahl von Teilen kompatibel. Für maritime und aeronautische Anwendungen kann jedoch stärkeres Aluminium wie die Sorte 7075 erforderlich sein.
Elektrische Leitfähigkeit
Aufgrund der hervorragenden Leitfähigkeit von Aluminium wird CNC-gefrästes Aluminium häufig in elektrischen Bauteilen verwendet. Obwohl es bei weitem nicht so leitfähig ist wie Kupfer, kann reines Aluminium bei Raumtemperatur (ca. 37.7 °C) etwa 20 Millionen Siemens pro Meter leiten. Bestimmte Legierungen weisen zwar eine geringere Leitfähigkeit auf, aber Aluminium ist im Allgemeinen leitfähiger als Edelstahl und andere Metalle.
Bearbeitbarkeit
Ingenieure bevorzugen Aluminium aufgrund seiner Zerspanbarkeit gegenüber anderen Metallen. Da sich dieses Metall leicht formen und zerspanen lässt, lässt es sich mit CNC-Bearbeitungsmaschinen präzise und effizient bearbeiten. Diese hohe Zerspanbarkeit verkürzt den Bearbeitungsaufwand und macht das Verfahren deutlich wirtschaftlicher. Darüber hinaus verringert die Zerspanbarkeit von Aluminium die Möglichkeit einer Bauteilverformung beim Schneiden des Werkstücks, was zu höherer Präzision, Genauigkeit und Wiederholgenauigkeit führt.
Beliebte Aluminiumlegierungen für die CNC-Bearbeitung
Hier sind einige der beliebtesten Aluminiumlegierungen für die CNC-Bearbeitung verfügbar, einschließlich ihrer Vor- und Nachteile:
Aluminium 1050
1050 Aluminium ist eine handelsübliche reine Aluminiumlegierung mit ausgezeichneter Korrosionsbeständigkeit und hoher elektrischer Leitfähigkeit. Es ist weich und hochduktil, wodurch es sich leicht formen und bearbeiten lässt. Im Vergleich zu anderen Legierungen weist es jedoch eine geringere mechanische Festigkeit auf.
Vorteile
- Ausgezeichnete Korrosionsbeständigkeit
- Hohe elektrische und thermische Leitfähigkeit
- Gut zum Umformen und Eloxieren
Nachteile
- Geringe Festigkeit und Härte
- Nicht für Anwendungen mit hoher Beanspruchung geeignet
Aluminium 2014
Aluminium 2014 ist eine hochfeste Legierung, die für ihre hervorragende Bearbeitbarkeit und Dauerfestigkeit bekannt ist. Sie wird häufig in der Luft- und Raumfahrt sowie in Strukturanwendungen eingesetzt. Kupfer als primäres Legierungselement erhöht die Festigkeit, verringert jedoch die Korrosionsbeständigkeit.
Vorteile
- Hohe Festigkeit und Ermüdungsbeständigkeit
- Hervorragende Bearbeitbarkeit
- Gut für strukturelle Anwendungen
Nachteile
- Schlechte Korrosionsbeständigkeit
- Begrenzte Schweißbarkeit
Aluminium 3003
3003 Aluminium ist eine Legierung mit Mangan als Hauptbestandteil, die ihre Festigkeit und Korrosionsbeständigkeit verbessert. Aufgrund seiner hervorragenden Verarbeitbarkeit wird es häufig für Dachbleche, Kraftstofftanks und Kochutensilien verwendet.
Vorteile
- Überlegene Korrosionsbeständigkeit
- Gut schweißbar und formbar
- Kosteneffiziente Lösung
Nachteile
- Geringere Festigkeit im Vergleich zu anderen Legierungen
- Nicht wärmebehandelbar
Aluminium 5056
5056 Aluminium ist eine Magnesiumlegierung, die für ihre hohe Korrosionsbeständigkeit, insbesondere in Meeresumgebungen, bekannt ist. Sie wird häufig in Nieten, Drahtgittern und Automobilkomponenten verwendet.
Vorteile
- Hervorragende Korrosionsbeständigkeit, insbesondere gegenüber Salzwasser
- Hohe Festigkeit und gute Zerspanbarkeit
- Gute Verschleißfestigkeit
Nachteile
- Nicht wärmebehandelbar
- Schwierig zu schweißen
Aluminium 6060
6060 Aluminium ist eine mittelfeste Legierung mit ausgezeichneter Korrosionsbeständigkeit und guter Schweißbarkeit. Es wird häufig in Architektur- und Strukturanwendungen eingesetzt.
Vorteile
- Gutes Verhältnis von Festigkeit zu Gewicht
- Hohe Korrosionsbeständigkeit
- Gut für Extrusion und Schweißen
Nachteile
- Etwas geringere Festigkeit als 6061
- Nicht für Hochlastanwendungen geeignet
Aluminium 7075
Aluminium 7075 ist eine der härtesten Aluminiumlegierungen und wird häufig in der Luft- und Raumfahrt, der Automobilindustrie und im Militärbereich eingesetzt. Zink als primäres Legierungselement erhöht seine Festigkeit und Härte.
Vorteile
- Extrem hohe Festigkeit und Härte
- Gute Ermüdungsbeständigkeit
- Leichtgewicht mit hervorragenden mechanischen Eigenschaften
Nachteile
- Schlechte Korrosionsbeständigkeit
- Schwierig zu schweißen
CNC-Bearbeitungsverfahren für Aluminium
Für die Aluminiumbearbeitung stehen heute verschiedene CNC-Bearbeitungstechnologien zur Verfügung. Im Folgenden sind einige dieser Verfahren aufgeführt:
CNC Fräsen
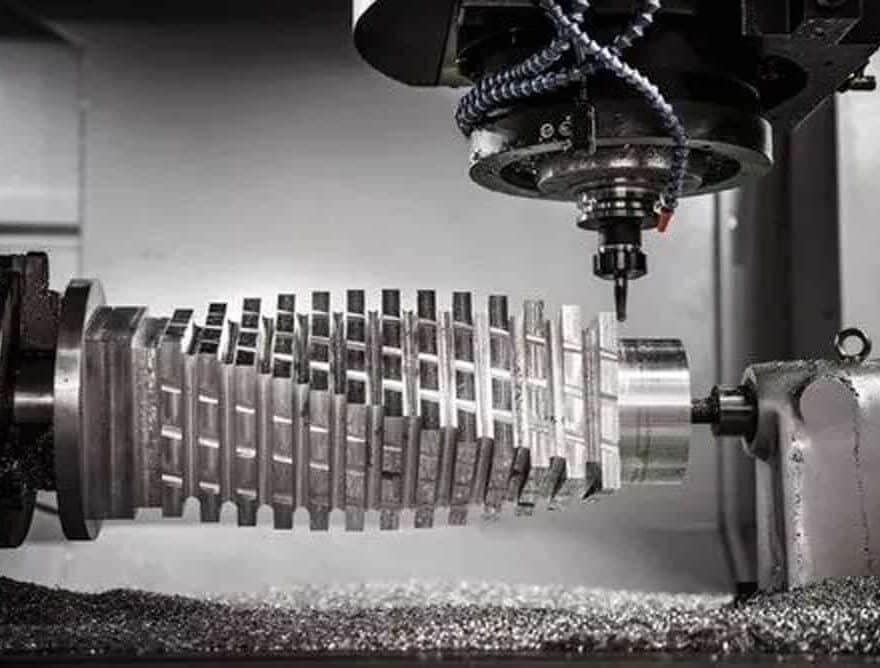
CNC-Fräsen Aluminiumbearbeitungsverfahren werden am häufigsten bei der CNC-Bearbeitung von Aluminiumteilen eingesetzt. Ein Mehrpunkt-Schneidkopf rotiert entlang seiner Achse, um Material zu entfernen, während das Werkstück entweder stationär bleibt oder sich entlang seiner Achse dreht. Diese Bewegung kann entlang mehrerer Achsen erfolgen.
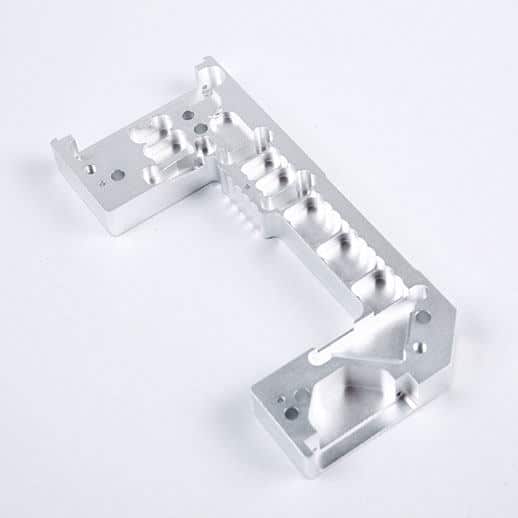
Dieses CNC-Verfahren eignet sich ideal für die Bearbeitung komplexer Aluminiumkomponenten, einschließlich Gehäusen, Halterungen usw.
CNC-Drehen
Das Werkstück dreht sich individuell CNC-Drehen Operationen, aber das einschneidige Schneidwerkzeug bleibt während des Materialabtrags entlang seiner Achse stationär. Es eignet sich am besten für zylindrische Teile wie Wellen, Buchsen und Ringe.
CNC Bohren
CNC-Bohren ist der Prozess, ein Loch in ein Werkstück zu bohren. Ein rotierendes Mehrpunkt-Schneidwerkzeug bestimmter Größe bewegt sich senkrecht zur Bohroberfläche und erzeugt so ein Loch. Dieses CNC-Verfahren wird verwendet, um präzise Löcher in Aluminiumteilen wie Platten, Blöcken und Luft- und Raumfahrtkomponenten zu erzeugen.
CNC-Fräsen
CNC-Fräsen eignet sich perfekt zum Schneiden und Formen dünner Aluminiumbleche, -platten und komplexer 2D-/3D-Profile. CNC-Fräsen verwenden schnell rotierende Schneidwerkzeuge für präzise Schnitte und eignen sich daher ideal für leichte Strukturbauteile und dekorative Elemente.
Schritte zur Verbesserung der Dimensionsstabilität in CNC-Aluminium
Dies sind die Schritte, die Sie befolgen müssen, um die Dimensionsstabilität von CNC-Aluminium zu erhöhen:
Optimieren Sie das Werkstückspannverfahren
Das Werkstück muss unbedingt fest fixiert werden, um Bewegungen und Vibrationen während der Bearbeitung zu verhindern. Gut konstruierte Vorrichtungen bieten ausreichend Spannkraft und Halt und verbessern so Stabilität und Präzision, insbesondere bei komplexen oder dünnwandigen Bauteilen. Wird ein selbstzentrierendes Dreibackenfutter oder ein Federspannfutter zum radialen Spannen dünnwandiger CNC-bearbeiteter Buchsenbauteile verwendet, verformt sich das Werkstück nach dem Loslassen nach der Bearbeitung mit Sicherheit. Daher ist eine axiale Stirnflächenpressung mit hoher Steifigkeit zu bevorzugen.
Ein Gewindedorn kann in die Innenbohrung des Teils eingesetzt werden, um die Positionierung basierend auf der Innenbohrung des Teils zu gewährleisten. Um die Bearbeitungsgenauigkeit zu gewährleisten, vermeiden Sie ein Lösen und Verformen während der Bearbeitung des äußeren Kreises. Ziehen Sie die Mutter unbedingt nach hinten fest, drücken Sie die Stirnfläche an und decken Sie die Platte fest ab.
Verwenden Sie die richtige Vorgehensweise
Wählen Sie die entsprechende Schnitttiefe, Spindeldrehzahl und Vorschubgeschwindigkeit;
Eine gezielte Bearbeitung behindert die Wärmeableitung. Es wird empfohlen, auf beiden Seiten der Komponenten symmetrische Bearbeitungstechniken anzuwenden.
Um eine gleichmäßige Kraft auf das Teil auszuüben und die Verformung zu minimieren, wird für alle Hohlräume des Werkstücks eine geschichtete Aluminium-Mehrfachbearbeitungstechnik verwendet.
Bei der Bearbeitung von Teilen mit tiefen Hohlräumen sollten Sie jedoch vor der Bearbeitung mit einer Aluminiumfräsmaschine bohren, um eine unzureichende Spanabfuhr zu vermeiden, die zu Absplitterungen, Werkzeugschäden und einer Überhitzung des Werkstücks führen kann.
Werkzeugstruktur verbessern
Aufgrund seiner hohen Plastizität neigt Aluminium dazu, während der Verarbeitung erheblichen Verformungen ausgesetzt zu sein. Daher ist es wichtig, bei der Aluminiumbearbeitung die Anzahl der Fräszähne zu reduzieren.
Aluminiumspäne sind klebrig und können die Herstellung empfindlicher Teile mit erforderlichen Toleranzen beeinträchtigen. Ein größerer Abstand zwischen den Schneidkanten ermöglicht das Entweichen größerer Späne.
Beim Fräsen der Schneide sollte die Rauheit unter 0.4 µm liegen und geeignete Schleifverfahren eingesetzt werden. Dadurch werden unerwünschte Grate vermieden, was zu einer geringeren Wärmeableitung und Schnittverzerrung führt.
Der Austausch oder die Überholung von Schneidwerkzeugen sollte festgelegten Kriterien entsprechen. Wenn die Oberflächenrauheit 0.2 mm überschreitet und die Schneidtemperatur 100 Grad Celsius übersteigt, ist ein Werkzeugwechsel oder -austausch erforderlich.
Reduzieren Sie innere Spannungen in der Metall Stück
Aluminiumrohmaterial kann innere Spannungen aufweisen und bei der Bearbeitung Verformungen verursachen. Eine Vorbehandlung des Materials mit spannungslösenden Verfahren wie Glühen oder thermischer Stabilisierung trägt dazu bei, Restspannungen zu reduzieren und die Dimensionsstabilität zu erhöhen. Natürliche oder künstliche Alterung sowie Vibrationsbehandlung sind Standardmethoden zum Abbau innerer Spannungen in Aluminiumteilen.
Bei der natürlichen Alterung wird ein Werkstück natürlichen Bedingungen, wie beispielsweise der Außenluft, ausgesetzt, um die inneren Spannungen des Werkstücks auf natürliche Weise abzubauen und so die Restspannung zu beseitigen oder zu reduzieren. Künstliche Alterung ist ein künstlicher Prozess, der häufig Erhitzen oder Gefrieren umfasst, um Mikrospannungen und die nach dem Abschrecken entstehenden Restspannungen im Werkstück zu beseitigen oder zu reduzieren und so Verformungen und Brüche zu verhindern.
Beim Vibrationsspannungsabbau wird ein tragbarer, leistungsstarker Vibrator verwendet, um die Struktur der Aluminiumlegierung in Schwingung zu versetzen. Durch plastische Verformung werden die inneren Spannungen reduziert und neu verteilt. Bei Aluminiumlegierungen wird empfohlen, den Vibrationsspannungsabbau innerhalb von 0–2 Stunden nach dem Abschrecken durchzuführen. Dadurch kann die Restspannung um 50–70 % reduziert werden.
Häufige Probleme bei der Bearbeitung von Aluminiumlegierungen
Bei der CNC-Aluminiumbearbeitung sind einige häufige Probleme zu beachten, darunter:
Probleme bei der Oberflächenbehandlung
Oberflächenbehandlungen verbessern das Aussehen, die Korrosionsbeständigkeit und die Verschleißfestigkeit von Aluminiumlegierungsteilen. Sie bringen jedoch auch Nachteile mit sich, wie beispielsweise eine schlechte Beschichtungshaftung. Ist die Oberfläche der Aluminiumlegierung für die Vorbereitung nicht sauber genug, können Beschichtungen wie Lack oder Plattierungen nicht haften, was mit der Zeit zu Abblättern, Blasenbildung oder Abplatzen führen kann. Dies ist nicht nur ein ästhetisches Problem, sondern kann auch die Schutzfunktion der Beschichtung beeinträchtigen.
Auch das Eloxieren, ein beliebtes Verfahren zur Oberflächenbehandlung von Aluminiumlegierungen, kann Herausforderungen mit sich bringen. Das Erreichen einer stabilen und homogenen Schichtdicke der anodischen Oxidschicht kann eine Herausforderung sein. Schwankungen in der Schichtdicke können zu Veränderungen der Farbe, der Korrosionsbeständigkeit und der elektrischen Isoliereigenschaften führen. Um eine hochwertige anodische Beschichtung zu erzielen, müssen Variablen wie Elektrolytzusammensetzung, Stromdichte und Behandlungszeit sorgfältig gesteuert werden.
Werkzeugverschleiß und -bruch
Obwohl Aluminiumlegierungen allgemein als leicht zu bearbeiten gelten, können unsachgemäße Schnittbedingungen zu übermäßigem Werkzeugverschleiß und Werkzeugbruch führen. Die hohe Wärmeleitfähigkeit von Aluminium führt dazu, dass Wärme schnell aus der Schneidzone abgeleitet wird, was zu Wärmeausdehnung und Werkzeugschäden führt. Um die Werkzeugstandzeit zu verlängern, sollten Zerspaner hartmetall- oder diamantbeschichtete Werkzeuge verwenden, die für hohe Schnittgeschwindigkeiten ausgelegt sind. Optimierte Vorschubgeschwindigkeiten und reduzierte Schnitttiefen können zudem unnötige Werkzeugbelastungen minimieren und die Bearbeitungsleistung verbessern.
Werkstückverformung
Dünne Aluminiumteile sind besonders anfällig für Verformungen aufgrund innerer Spannungen und übermäßiger Wärmeentwicklung während der Bearbeitung. Wird dem Material zu viel Wärme zugeführt, kann es sich ungleichmäßig ausdehnen und das fertige Teil verziehen oder verbiegen. Um dies zu verhindern, sollten geeignete Spanntechniken eingesetzt werden, um das Werkstück sicher zu stützen und gleichzeitig unnötige Spannkräfte, die Spannungen verursachen könnten, zu minimieren. Zusätzlich können scharfe Schneidwerkzeuge und ausreichend Kühlmittel die Wärmeableitung unterstützen und die Maßstabilität des Teils erhalten.
Chipschweißen und Kleben
Aluminium erzeugt lange, faserige Späne, die sich am Schneidwerkzeug festsetzen und den Bearbeitungsprozess beeinträchtigen können. Dieses Haftungsproblem kann zu ungleichmäßigem Schnitt, erhöhtem Werkzeugverschleiß und möglichen Schäden am Werkstück führen. Um das Spanverschweißen zu reduzieren, ist es wichtig, Kühlmittel oder Schmiermittel zu verwenden, um eine Barriere zwischen Werkzeug und Aluminiumoberfläche zu schaffen. Die Wahl der richtigen Werkzeugbeschichtung, wie z. B. Titannitrid (TiN) oder Titandiborid (TiB2), kann die Spanhaftung reduzieren und die Gesamtbearbeitungseffizienz verbessern.
Herausforderungen bei der CNC-Bearbeitung von Aluminium meistern
Trotz der Herausforderungen bei der CNC-Bearbeitung von Aluminium gibt es einige Möglichkeiten, diese zu meistern. Dazu gehören:
Optimierung der Oberflächenbehandlung
Um die Ergebnisse der Oberflächenbehandlung zu verbessern, ist eine gute Oberflächenvorbereitung unerlässlich. Verwenden Sie alkalische Reiniger oder Säureätzen, um die Aluminiumlegierungsoberfläche gründlich von Ölen, Oxiden und Verunreinigungen zu reinigen. Dies verbessert die Haftung von Beschichtungen und anodischen Schichten.
Beim Eloxieren ist es unerlässlich, Elektrolytzusammensetzung, Stromdichte und Behandlungszeit unter Kontrolle zu halten. Für eine dekorative Eloxierung von Unterhaltungselektronik eignet sich ein Schwefelsäureelektrolyt mit einer Stromdichte von 1–2 A/dm² und einer Behandlungszeit von 15–30 Minuten. Verwenden Sie automatisierte Eloxiergeräte, die diese Parameter präzise steuern können, um eine gleichmäßige Schichtdicke und Farbe zu gewährleisten.
Befassen Sie sich mit der Weichheit und Formbarkeit von Aluminium
Die Geschmeidigkeit von Aluminium erleichtert zwar die Herstellung, es ist jedoch auch anfällig für Verformungen, insbesondere bei falscher Klemmung. Bewahren Sie die Integrität des Teils, indem Sie geeignete Spannvorrichtungen verwenden und übermäßige Gewalt vermeiden.
Reduzieren Sie den Werkzeugverschleiß und sorgen Sie für Präzision
Die klebrige Eigenschaft von Aluminium kann den Werkzeugverschleiß beschleunigen und die Präzision auf lange Sicht beeinträchtigen. Um die Standzeit des Werkzeugs zu verlängern und die Präzision zu bewahren, verwenden Sie Werkzeuge mit Hartmetall- oder Diamantspitze.
Vermeiden von Materialverschweißungen am Schneidwerkzeug
Aluminium neigt dazu, bei der Bearbeitung „klebrig“ zu werden. Diese Klebrigkeit kann dazu führen, dass das Material am Werkzeug anhaftet, insbesondere bei hohen Geschwindigkeiten. Um dies zu vermeiden, verwenden Sie geeignete Werkzeugbeschichtungen wie Titancarbonitrid (TiCN) und geeignete Kühlmittel, um Wärme abzuleiten und Materialansammlungen zu verhindern.
Gängige Oberflächenbearbeitungen bei Aluminium-CNC
Hier sind einige gängige Oberflächenbearbeitungen für Aluminiumbearbeitungsprojekte:
Pulverbeschichtung
Viele Produktdesigner würden sich für eine Pulverbeschichtung entscheiden, um lebendige, langlebige Farben mit guter UV-Beständigkeit zu erzielen. Aluminiumteile werden gereinigt und vorbereitet, bevor mit einer elektrostatischen Pistole getrocknetes Farbpulver auf die Aluminiumoberfläche gesprüht wird. Die pulverbeschichteten Aluminiumteile werden dann gebrannt, um die Beschichtung zu schmelzen und zu einer glatten Oberfläche auszuhärten.
Pulverbeschichtungen sind nicht so langlebig und hart wie eloxiertes Aluminium, bieten aber eine hervorragende Optik und einen hervorragenden Korrosionsschutz, solange die Beschichtung intakt ist. Pulverbeschichtung ist außerdem weniger schädlich für die Umwelt als Flüssiglackierung, bei der Lösungsmittel, einschließlich flüchtiger organischer Verbindungen (VOCs), verwendet werden.
Eloxieren
Eloxieren wird häufig eingesetzt, um die Verschleißfestigkeit und Korrosionsbeständigkeit von Aluminiumprodukten zu verbessern. Darüber hinaus bietet es weitere Vorteile, wie beispielsweise eine verbesserte Wärmeableitung und Farbakzeptanz.
Im Gegensatz zu Beschichtungen und Lacken wird beim Eloxieren kein externes Produkt auf die Aluminiumoberfläche aufgetragen. Stattdessen wird ein elektrochemisches Verfahren eingesetzt, um die natürliche Aluminiumoxidschicht zu verdicken. Dadurch wird das darunterliegende Aluminium von der Umgebung abgeschirmt und kann Farbstoffe aufnehmen.
Anwendungen der CNC-Bearbeitung von Aluminium
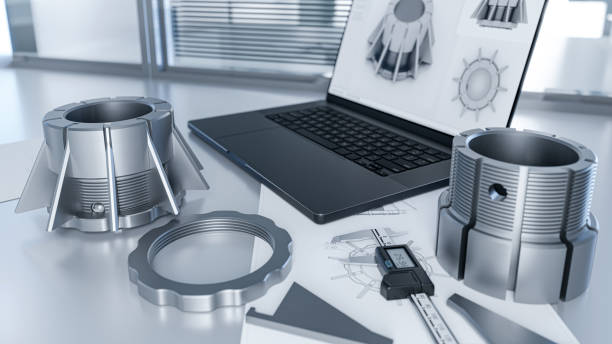
Anwendung der CNC-Bearbeitung von Aluminium
Aluminiumlegierungen weisen mehrere vorteilhafte Eigenschaften auf. Daher sind CNC-bearbeitete Aluminiumteile in einer Vielzahl von Branchen unverzichtbar, unter anderem in den folgenden:
- Automobil: Ähnlich wie in der Luft- und Raumfahrtindustrie werden auch in der Automobilindustrie verschiedene Teile, wie Wellen und andere Komponenten, hergestellt.
- Luft- und Raumfahrt: Mehrere Flugzeugbeschläge aufgrund ihres hohen Festigkeits-Gewichts-Verhältnisses.
- Elektrisch: CNC-gefräste Aluminiumteile mit starker elektrischer Leitfähigkeit werden häufig als elektronische Komponenten in elektrischen Geräten verwendet.
- Sport: Auch in der Sportbranche kommen Aluminium-CNC-Fräser zum Einsatz. Sie werden häufig zur Herstellung von Sportgeräten wie Baseballschlägern und Sportpfeifen verwendet.
- Lebensmittel/Pharmazie: Aluminiumteile sind in der Lebensmittel- und Pharmaindustrie von Bedeutung, da sie mit den meisten organischen Verbindungen nicht reagieren.
Best Practices für CNC-Fertigungstechniken für Aluminium
Aufgrund seiner hervorragenden Bearbeitbarkeit und seines guten Festigkeits-Gewichts-Verhältnisses ist Aluminium ein beliebtes Metall für die CNC-Bearbeitung. Diese Bearbeitbarkeit führt zu kürzeren Bearbeitungszeiten, was die Arbeits- und Maschinenkosten senkt. Außerdem erleichtert sie die Bearbeitung von Aluminium mit den für Präzisionsteile erforderlichen engeren Toleranzen.
Der hohe Wärmeausdehnungskoeffizient von Aluminium kann jedoch die Toleranzen gefährden, wenn das Werkstück beim Fräsen zu heiß wird, insbesondere bei dünnen Teilen. Um negative Auswirkungen zu vermeiden, erstellen Sie Werkzeugwege, die nicht zu lange an einer Stelle verweilen. Diese Technologie ermöglicht den Wärmeabfluss und ermöglicht die Überprüfung und Anpassung der Werkzeugwege in der CAM-Software während des CNC-Bearbeitungsprogramms.
Bei zu großen Kräften kann es aufgrund der Weichheit mancher Aluminiumlegierungen während der Bearbeitung zu Verformungen kommen. Um die richtige Kraft während der Bearbeitung zu erzeugen, verwenden Sie daher die empfohlenen Vorschübe und Drehzahlen für Ihre spezifische Aluminiumsorte. Eine weitere Faustregel zur Vermeidung von Verformungen ist, die Dicke Ihres Bauteils an allen Stellen über 0.020 Zoll zu halten.
Eine weitere Auswirkung der Formbarkeit von Aluminium ist die Bildung einer Aufbauschneide am Schneidwerkzeug. Dadurch wird die scharfe Schneidfläche des Werkzeugs unscharf, stumpf und die Schneidfähigkeit verringert sich. Die Oberflächengüte des Werkstücks leidet unter der Aufbauschneide. Probieren Sie verschiedene Schneidwerkzeugmaterialien aus, um eine Aufbauschneide zu vermeiden. Verwenden Sie Hartmetalleinsätze anstelle von HSS (Schnellarbeitsstahl).
Maximieren Sie Präzision und Effizienz mit der CNC-Bearbeitung von Aluminium
Zintilon ist auf die präzise CNC-Bearbeitung von Aluminium spezialisiert und bietet ein breites Leistungsspektrum, darunter Fräsen, Drehen und Fräsen. Unsere hochmodernen Anlagen wie die 5-Achsen-CNC-Fräszentren von Hermle und unser Expertenteam gewährleisten, dass Ihre Teile höchsten Qualitäts- und Präzisionsstandards entsprechen.
Sind Sie bereit, Ihr Design in eine Hochleistungskomponente zu verwandeln? Kontaktieren Sie Zintilon noch heute für eine kostenlose Beratung und ein Angebot. Lassen Sie uns gemeinsam Spitzenleistungen in Ihrer Fertigung erzielen. Ihre Vision, unsere Expertise – lassen Sie uns etwas Großartiges schaffen!
Fazit
Aluminium gilt aufgrund seiner einzigartigen Kombination aus mechanischen Eigenschaften und Fertigungsflexibilität als erstklassiger Werkstoff in der CNC-Bearbeitung. Seine außergewöhnliche Korrosionsbeständigkeit, sein hohes Festigkeits-Gewichts-Verhältnis und seine hervorragende elektrische Leitfähigkeit machen es branchenübergreifend unverzichtbar – von Luft- und Raumfahrtkomponenten, die leichte und robuste Bauteile erfordern, über präzise Automobilteile bis hin zu elektronischen Gehäusen mit Wärmemanagement und biokompatibelen medizinischen Geräten. Die Palette der Aluminiumlegierungen, wie die vielseitige 6061, die hochfeste 7075 und die korrosionsbeständige 5056, bietet maßgeschneiderte Lösungen für jede Anwendung. Verfahren wie Fräsen, Drehen und Bohren gewährleisten Präzision auch bei komplexen Geometrien.
Die Beherrschung der Aluminiumbearbeitung erfordert jedoch Herausforderungen wie Werkzeugverschleiß, Werkstückverformung und Spananhaftung – Herausforderungen, die durch optimierte Werkstückspannung, moderne Werkzeuge und gezielte Kühltechniken bewältigt werden können. Oberflächenbehandlungen wie Eloxieren und Pulverbeschichten verbessern die Leistung und Ästhetik zusätzlich und erweitern so den Einsatzbereich sowohl für funktionale als auch für dekorative Anwendungen.
Großartig, zusammen